
Elegir entre fundición a presión y forjar forma la fuerza, el costo y el rendimiento de una parte metálica. Cada proceso forma el metal de una manera diferente, y esa diferencia afecta todo desde la estructura interna hasta el detalle superficial. Una comparación clara de los dos métodos de fabricación le ayuda a seleccionar el método adecuado para mejores decisiones de diseño y productos más fiables.
Diferencias fundamentales entre Fundición a presión y Forging
Morir fundición y forjar forma metal de formas muy diferentes. Uno utiliza metal fundido en un molde, mientras que el otro reforma metal sólido con fuerza. Estas diferencias entre forja y fundición afectan la fuerza, los límites de diseño, el costo y los usos comunes.
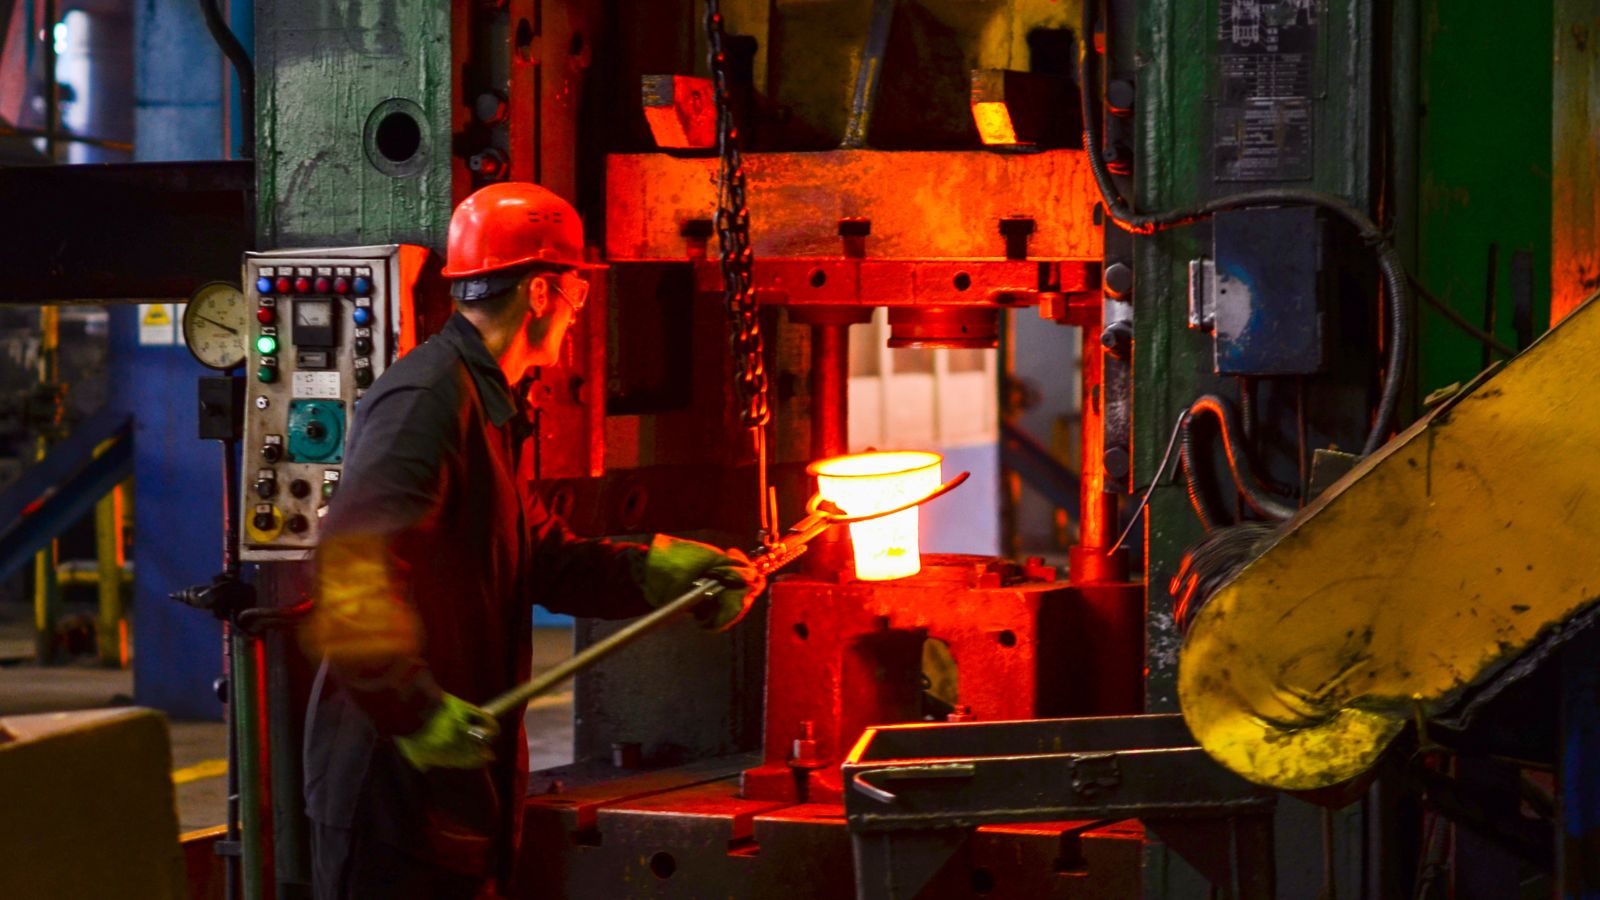
Estado de materiales: metal fundido contra metal sólido
Die casting es un proceso de fundición de metal. Forza metal fundido bajo alta presión en un molde de acero endurecido. El metal líquido llena la cavidad, enfria y solidifica en la forma final.
Comparativamente, la forja es un proceso de forja metálica. Forma metal sólido usando fuerza compresiva de martillos o prensas. El metal no se funde. En cambio, el calor lo suaviza lo suficiente para deformarse sin romper.
Aplicaciones típicas por método
Los fabricantes eligen fundición a presión cuando necesitan alto volumen de producción y formas complejas. Funciona bien para piezas de aluminio, zinc y magnesio.
Aplicaciones comunes fundición a presión incluyen:
- Viviendas y soportes automotrices
- Caja de engranaje y cubiertas de motor
- Fregaderos de calor y recintos electrónicos
- Marcos de productos de consumo
Estas partes a menudo requieren tolerancias estrechas y suaves acabado superficial con mecanizado mínimo.
Ellos seleccionan forja cuando la fuerza mecánica y la durabilidad importan más. Los componentes falsificados manejan cargas pesadas y estrés repetido.
Aplicaciones de forja típicas incluyen:
- Tornillos de motor y barras de conexión
- Engranajes y ejes
- Herramientas de mano y hardware
- Piezas estructurales aeroespadas
En estos casos, el proceso de forja metálica proporciona la integridad estructural necesaria para exigir condiciones de servicio.
Integridad estructural y propiedades mecánicas
Las partes forjadas a menudo muestran mejor estructura de granos, mayor fuerza de tracción, fuerza de rendimiento y resistencia que las partes inyectado a presión hechas de la misma aleación. Además, la fuerza compresiva también reduce los vacíos internos y limita grandes defectos.
Die fundición forma partes inyectando metal fundido en un molde de acero bajo presión. Produce buena precisión dimensional y consistente acabado superficial. Sin embargo, el llenado rápido puede atrapar el aire y crear porosidad interna.
Tal porosidad puede disminuir las propiedades mecánicas y reducir la fuerza de tracción definitiva. Mientras que los controles modernos y sistemas de vacío pueden reducir significativamente defectos de casting, inyectado a presión partes generalmente no coinciden con la fuerza máxima y la dureza de los componentes forjados.
Precisión, acabado superficial y complejidad de diseño
La fundición y la forja diferían en cuán estrechas son las dimensiones, cuán suave es la superficie y cuánta libertad de diseño permiten. Estos factores afectan el tiempo de mecanizado, el costo de herramientas y el rendimiento parcial.
Dimensional Consistency
El mecanismo automatizado fundición a presión y el diseño rígido die soporta la precisión dimensional ajustada en las carreras de alto volumen. Los fabricantes suelen utilizar el fundición a presión para piezas pequeñas y medianas que necesitan mediciones repetibles. Una vez que se fija y sintoniza la muerte, puede producir miles de partes con dimensiones similares.
Mientras tanto, la forja de la muerte cerrada puede lograr una buena consistencia dimensional, especialmente para partes de forma casi neta. Sin embargo, el flujo de metal y el desgaste mortal pueden causar ligeras variaciones, por lo que los fabricantes a menudo agregan pasos de mecanizado para cumplir tolerancias finales.
En muchos casos, la forja requiere más post-procesamiento que fundición a presión para alcanzar dimensiones exactas, especialmente para piezas complejas.
Calidad de acabado superficial
La fundición de la muerte suele ofrecer un suave acabado superficial directamente fuera del molde. Debido a que el metal fundido llena detalles finos en la cavidad de la muerte bajo presión, que permite bordes afilados y superficies limpias.
Esto acabado liso reduce la necesidad de mecanizado pesado. Los fabricantes todavía pueden recortar flash, perforar agujeros o aplicar recubrimientos, pero a menudo evitan pasos grandes de eliminación de materiales. Eso reduce el tiempo de finalización para muchas aplicaciones de fundición.
En cambio, la forja crea partes a través de la fuerza en lugar de fluir, por lo que el proceso puede dejar escala, marcas de muerte o irregularidades superficiales menores. Como resultado, las piezas forjadas a menudo necesitan mecanizado, rectificado o explosión para mejorar la apariencia y cumplir con los estándares de superficie.
La forja puede mejorar la densidad de materiales y la estructura interna, pero rara vez coincide con el detalle de superficie de alta presión fundición a presión.
Geometrías complejas y características internas
El casting muere sobresale en alta complejidad de forma. Los ingenieros pueden diseñar paredes finas, costillas, patrones y superficies exteriores detalladas en una sola parte. El proceso también permite ciertas características internas, como canales o cavidades, cuando el die incluye núcleos o diapositivas..
Forging funciona mejor con formas externas más simples. Mientras que la forja cerrada puede crear detalles moderados, las resistencias metálicas sólidas fluyen en secciones muy finas o cavidades internas profundas.
Si un diseño requiere pasajes internos intrincados o detalles afilados, los fabricantes suelen elegir fundición a presión. Si requiere alta resistencia con geometría más simple, a menudo eligen forja.
Consideraciones del volumen de producción, los costos y la eficiencia
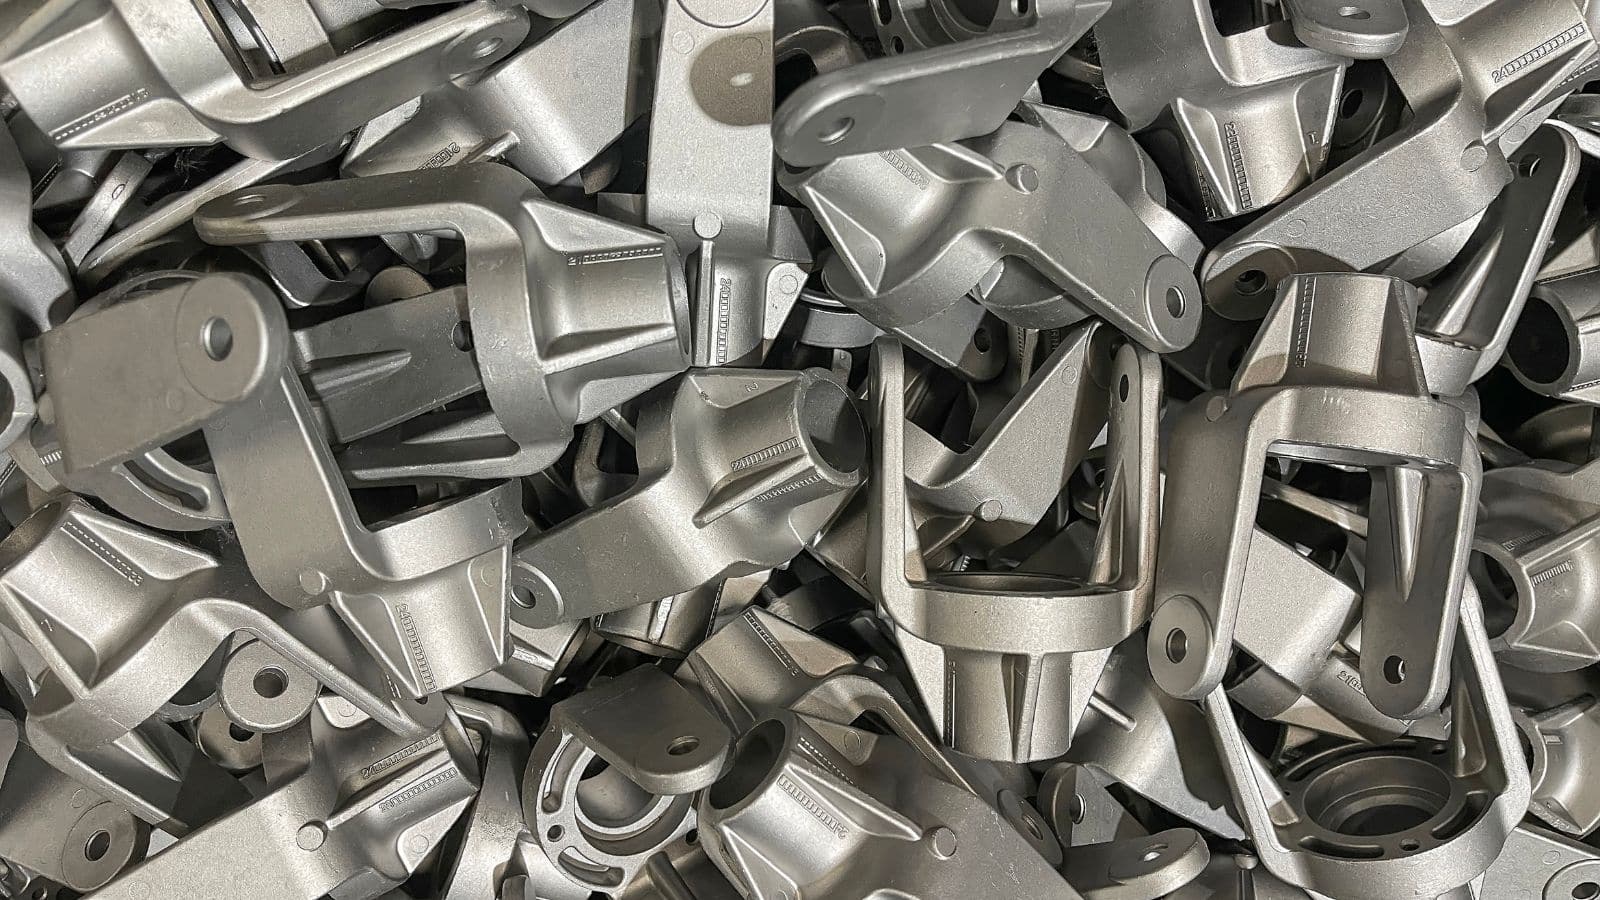
El volumen de producción es el motor primario costo de la herramienta, gastos por partida y eficiencia a largo plazo en la fabricación industrial.
El casting y la forja requieren importantes inversiones iniciales de herramientas que se escalan con complejidad parcial, son en gran medida poco prácticos para las carreras de bajo volumen. Sin embargo, una vez justificada la inversión inicial, ambos procesos de fabricación proporcionan una consistencia y una escala excepcionales de manera eficiente mediante la automatización.
El casting de matriz alcanza tiempos de ciclo más rápidos, lo que hace que sea altamente eficaz para la rápida producción de componentes más pequeños y dimensionalmente estables. Por el contrario, los componentes forjados frecuentemente requieren mecanizado o trimming secundario, lo que puede afectar la velocidad de producción general y los tiempos de procesamiento.
Las dinámicas financieras cambian previsiblemente a medida que aumentan los tamaños de lotes:
- Volumen bajo: Ambos procesos sufren de altos costos por unidad debido a los grandes gastos de herramientas no mortificados.
- Volumen medio: El costo por parte disminuye significativamente ya que la inversión inicial de herramientas se distribuye eficientemente en lotes de fabricación más grandes.
- Volumen alto: Se consigue una eficiencia económica máxima para ambos métodos. A lo largo de la garantía, el estado de la garantía del futuro..
Forging vs Casting: Los criterios de selección
Los ingenieros eligen entre estos procesos de metalurgia pesando demandas de carga, límites materiales, geometría parcial y coste total. Cada factor afecta directamente la fuerza, durabilidad, gasto de herramientas y velocidad de producción.
- Paso 1: Evaluar las demandas mecánicas: Elija forja para piezas de alta resistencia, de seguridad crítica (por ejemplo, aeroespacial, barras de conexión) porque la compresión de metal sólido produce una fuerza de tracción superior y durabilidad. Opt for fundición a presión si la fuerza moderada es aceptable, ya que el enfriamiento rápido de su proceso fundido puede introducir poros microscópicos y reductores de fuerza.
- Paso 2: Evaluar la complejidad del diseño: Seleccione fundición a presión para diseños altamente intrincados que requieren paredes delgadas, cavidades internas o características precisas en un solo tiro de producción. Uso forja para formas más simples y más voluminosas, teniendo en cuenta que el metal sólido no puede fluir en moldes complejos sin una formación secundaria extensa.
- Paso 3: Analizar economía de producción: Ambos métodos requieren importantes costos iniciales que exigen grandes volúmenes de producción para justificar. Die casting compensa sus altos costes de muerte produciendo piezas de forma casi en red con tiempos de ciclo extremadamente rápidos. Forging generalmente requiere adicional, costoso mecanizado CNC para alcanzar tolerancias firmes finales.
Resumen
Al decidir entre fundición a presión y forja, siempre debe elegir el que se ajuste a su parte específica.
Elija fundición a presión si necesita formas complejas, tolerancias estrechas y superficies lisas en volúmenes de producción altos, y su aplicación puede trabajar con propiedades mecánicas moderadas.
Elige forja si su parte debe soportar cargas pesadas, estrés repetido o condiciones de seguridad crítica, y usted está dispuesto a invertir en maquinado adicional para dimensiones finales.
Ambos requieren importantes costos iniciales de herramientas, haciéndolos prácticos sólo para la producción de alto volumen. Deje que la función de su parte decida: intrincado y cosmético vaya a fundición a presión; fuerte y estructural vaya a forjar.
& nbsp;



