
Las carcasas de caja de engranajes de fundición son ampliamente utilizadas en equipo automotriz e industrial. Para los compradores, el principal reto es encontrar un proveedor que pueda controlar el riesgo de herramientas, calidad interna, precisión de mecanizado y consistencia de producción durante el proceso de fundición a presión.
Esta guía explica las consideraciones clave de diseño, material, calidad y proveedores que afectan los proyectos de caja de cambios y tiene como objetivo ayudar a los equipos de abastecimiento a evaluar más eficazmente los fabricantes antes de la elaboración de herramientas y la producción masiva.
Lo que Fundición a presión Gearbox Alojamientos debe alcanzar
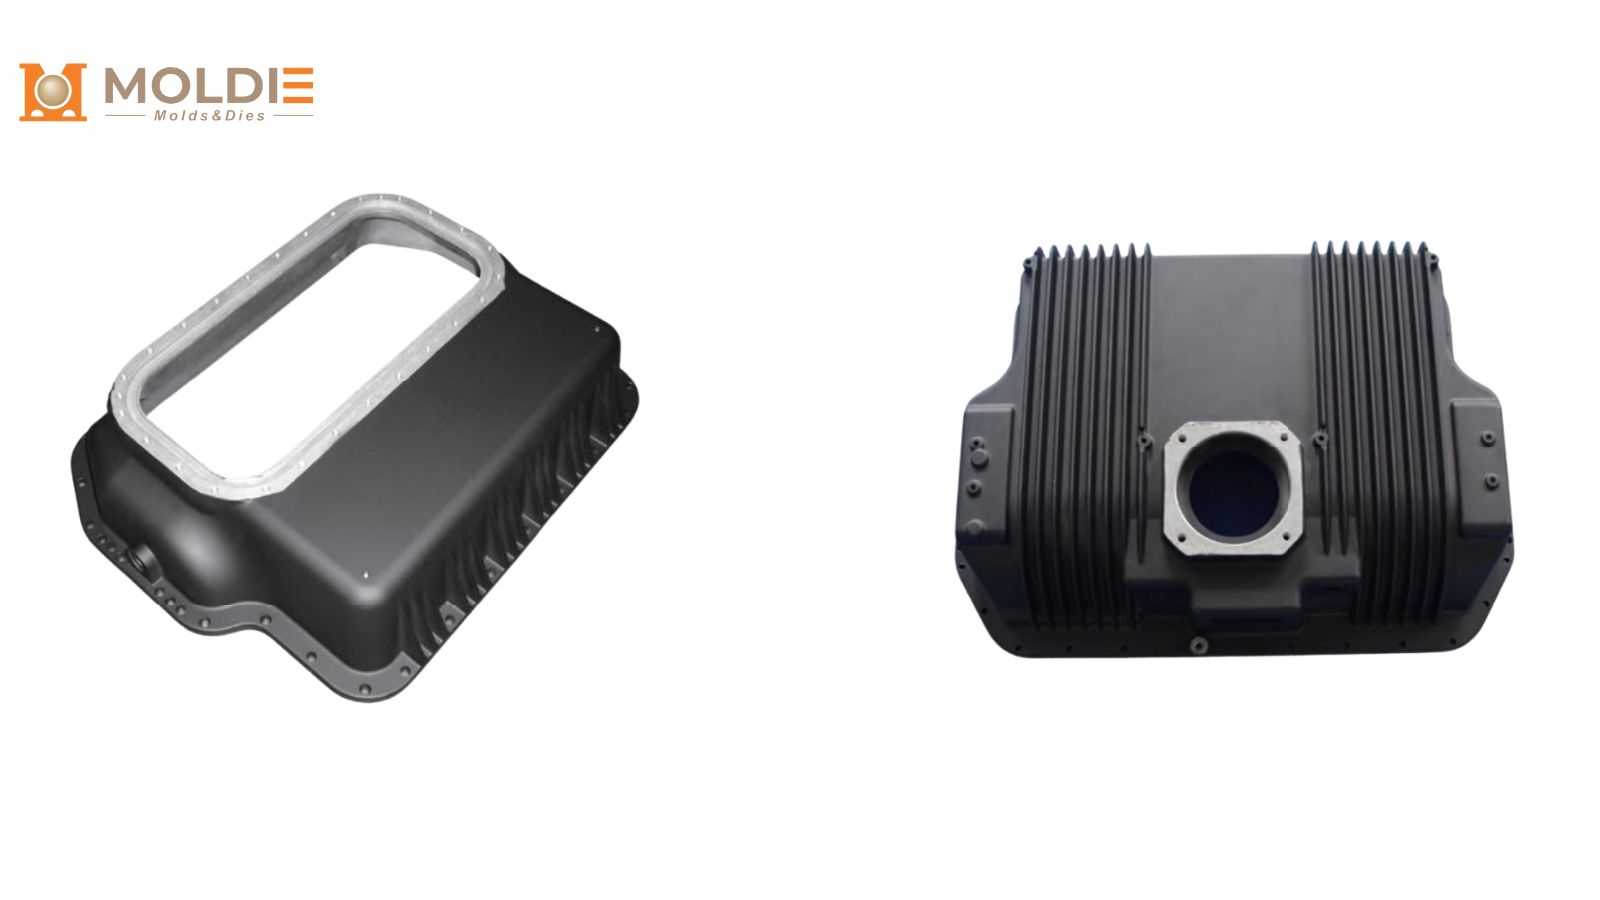
Una carcasa de caja de cambios soporta engranajes y rodamientos, mantiene una alineación precisa, contiene lubricante sin fuga y gestiona el calor generado durante la operación. Estos requisitos lo convierten en una de las piezas estructurales más exigentes inyectado a presión.
Desde una perspectiva de fabricación, la vivienda debe entregar cuatro cosas al mismo tiempo:
- Estabilidad estructural para apoyar cargas sin distorsión
- Precisión dimensional para rodar borrones, posiciones de eje y caras de montaje
- Fiabilidad de sellado para prevenir fugas de lubricantes
- Rendimiento térmico para reducir la acumulación de calor y mejorar la vida útil
Si alguno de ellos está comprometido, la asamblea final puede sufrir de ruido, mala eficiencia, fuga o durabilidad acortada.
Por qué aleaciones de aluminio Son los Materiales Preferentes
Aluminio es el material más común para las carcasas inyectado a presiónX en los programas industriales y OEM. Ofrece un equilibrio práctico de bajo peso, buena conductividad térmica, resistencia a la corrosión y fuerte castabilidad para formas complejas.
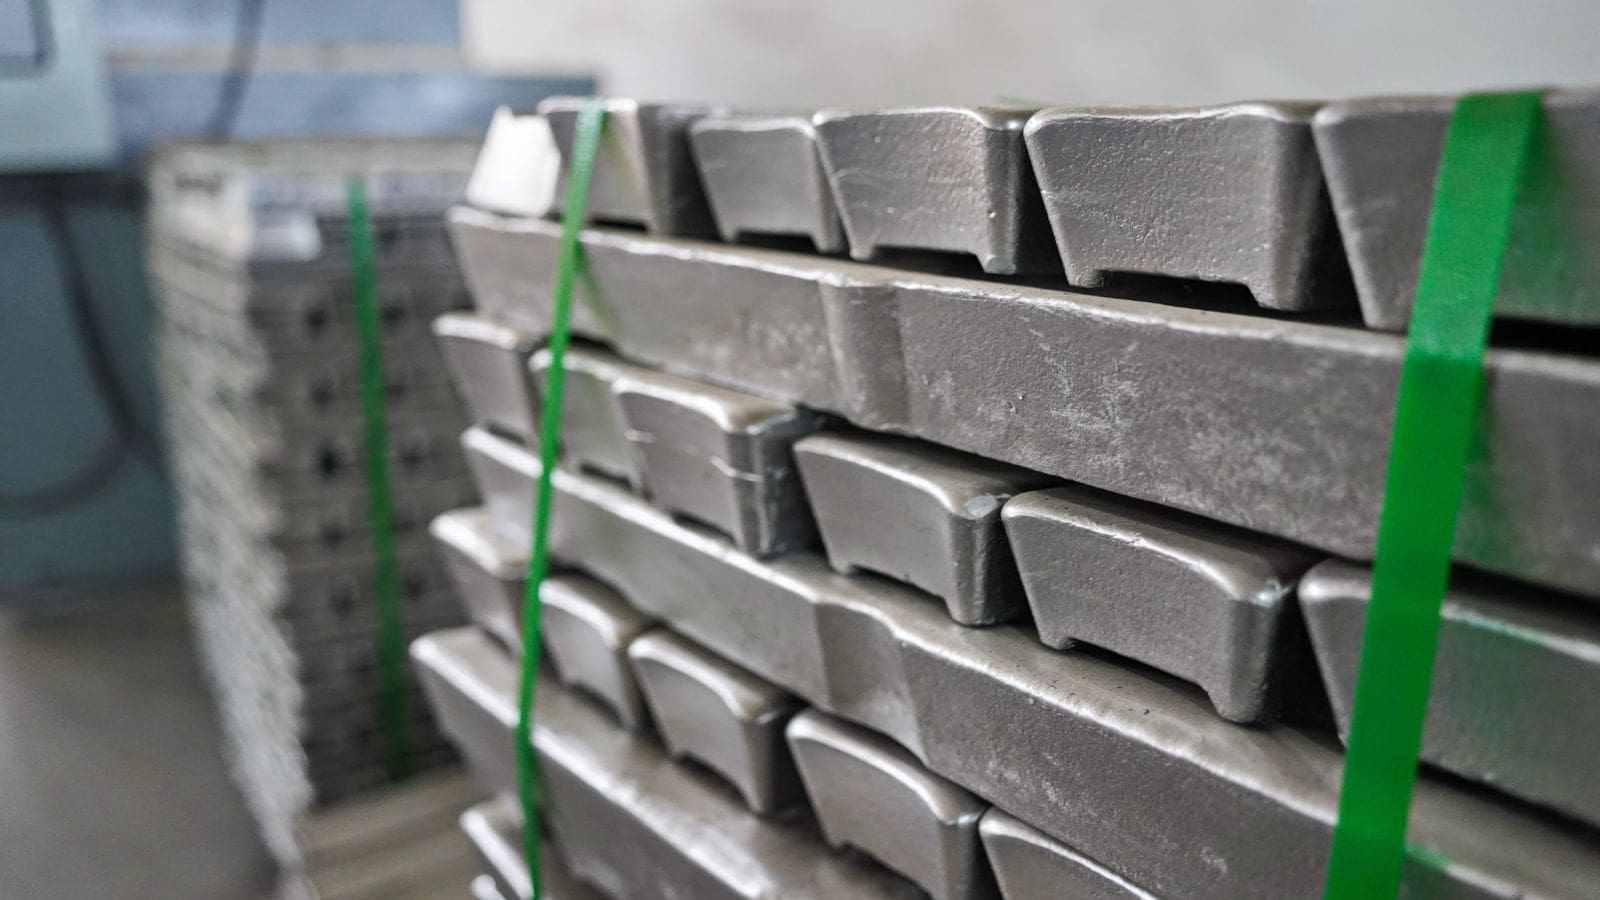
Las carcasas de caja de engranaje de aluminio se hacen comúnmente de estas aleaciones:
A380
A380 es una aleación de uso general confiable para cajas de cambios. Ofrece buena resistencia, estabilidad dimensional y resistencia a la corrosión, haciéndolo adecuado para muchas aplicaciones estructurales estándar.
A383 / ADC12
A383, también conocido como ADC12, se valora por su excelente castabilidad. Realiza bien en viviendas de paredes delgadas o más geométricamente complejas y se utiliza comúnmente en componentes de transmisión automotriz.
A360
A360 proporciona buena resistencia a la corrosión y ductilidad. A menudo se considera cuando la vivienda puede operar en entornos más duros o donde se necesita mayor dureza.
AlSi10Mg
AlSi10Mg puede ofrecer un mayor rendimiento mecánico cuando está disponible un control de proceso más estricto. Es más exigente para producir, pero puede ser adecuado para aplicaciones con mayores requisitos estructurales.
En la mayoría de las situaciones de abastecimiento, el aluminio sigue siendo la opción predeterminada. Aleaciones de zinc y magnesio para la elaboración de los productos de los productos de los productos de los productos de los.
Reglas de diseño de moldeo por caja de engranaje para coste y calidad
La etapa de diseño tiene un impacto directo en la calidad de fundición, la complejidad de herramientas y el costo de producción. Los compradores no necesitan rediseñar partes sí mismos, pero deben entender qué opciones de diseño aumentan el riesgo de fabricación.
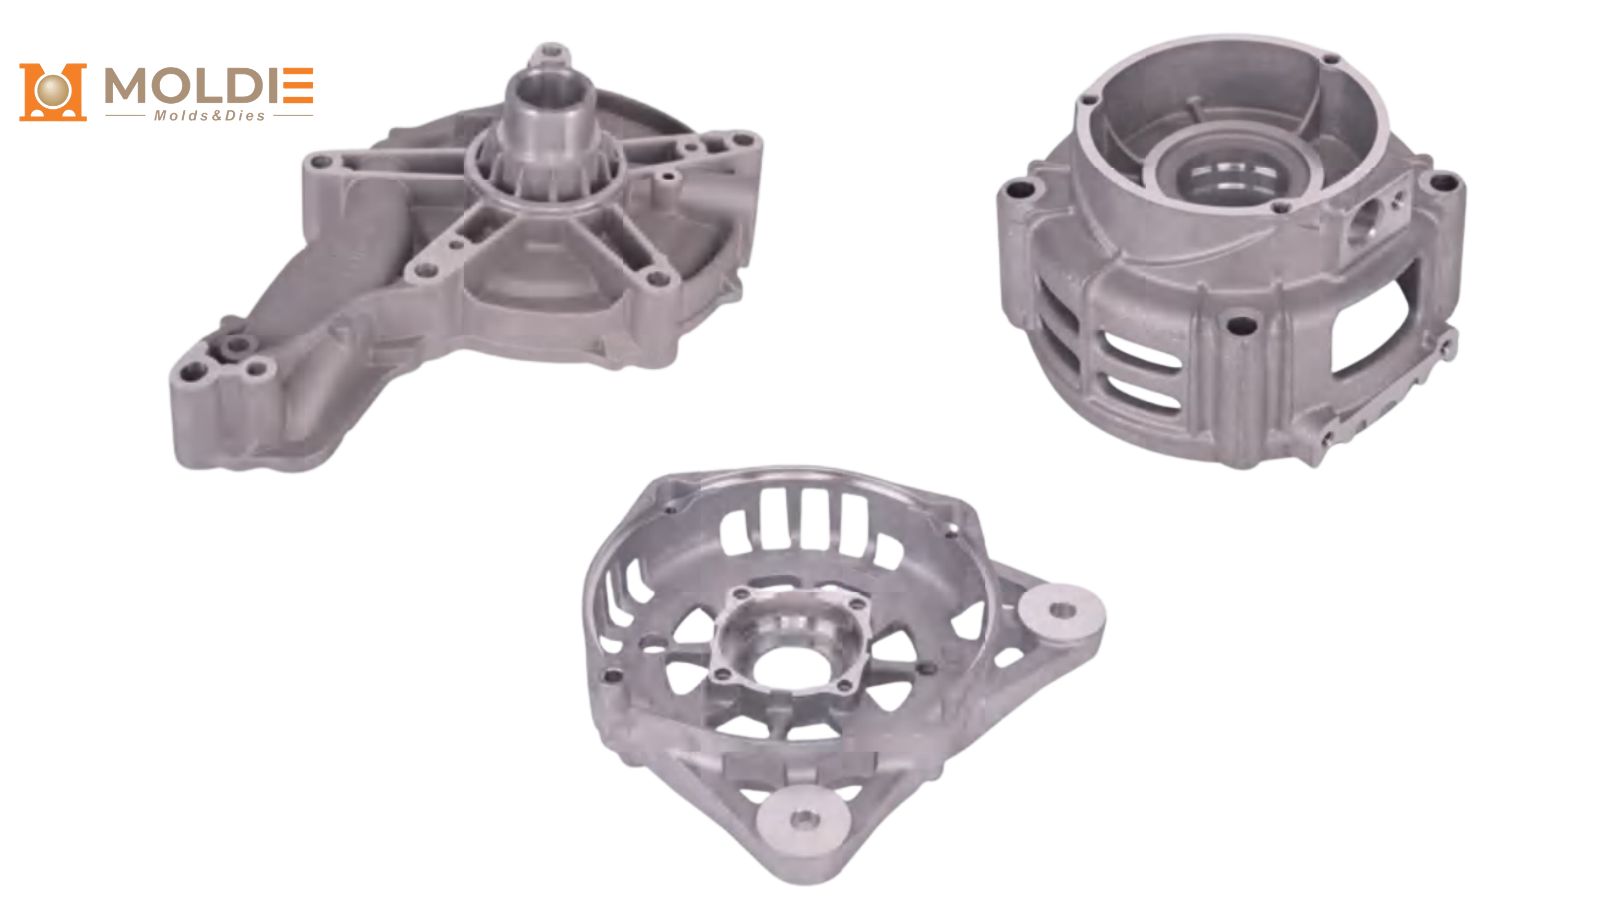
La espesor de la pared debe permanecer como uniforme como posible
Uniforme espesor de pared mejora el flujo de metal, la consistencia de enfriamiento y la estabilidad dimensional. Grandes cambios de espesor crean puntos calientes, lo que aumenta el riesgo de contracción, porosidad y distorsión.
Para las carcasas de caja de cambios, las secciones de pared consistentes son generalmente más importantes que simplemente añadir material. Si se necesita una rigidez adicional, a menudo es mejor usar costillas estructurales que hacer paredes demasiado gruesas.
Las costillas y los jefes deben diseñarse cuidadosamente
Las costillas son útiles para aumentar la rigidez sin añadir demasiada masa. Las costillas mal proporcionadas o los jefes pesados pueden crear concentración de calor localizada, lo que afecta la solidez interna y el tiempo de ciclo.
Los jefes para sujetadores, asientos y puntos de montaje también deben diseñarse con transiciones suaves y filetes razonables. Esto ayuda a mejorar tanto el rendimiento mecánico como la calidad de fundición.
El mecanizado debe ser planeado temprano
Características críticas como los borrones de rodamientos, agujeros de eje, bridas de sellado y caras de montaje típicamente requieren mecanizado post-casting. Eso significa que el diseño de fundición debe incluir el correcto Prestación de mecanizado y una estrategia datum estable desde el principio.
Si los datums están mal definidos, el proveedor puede producir partes donde las dimensiones individuales parecen aceptables, pero las relaciones críticas entre características no son. Esta es una causa común de problemas de primera parte en los programas de carcasa de caja de cambios.
¿Por qué Análisis de flujo de molde
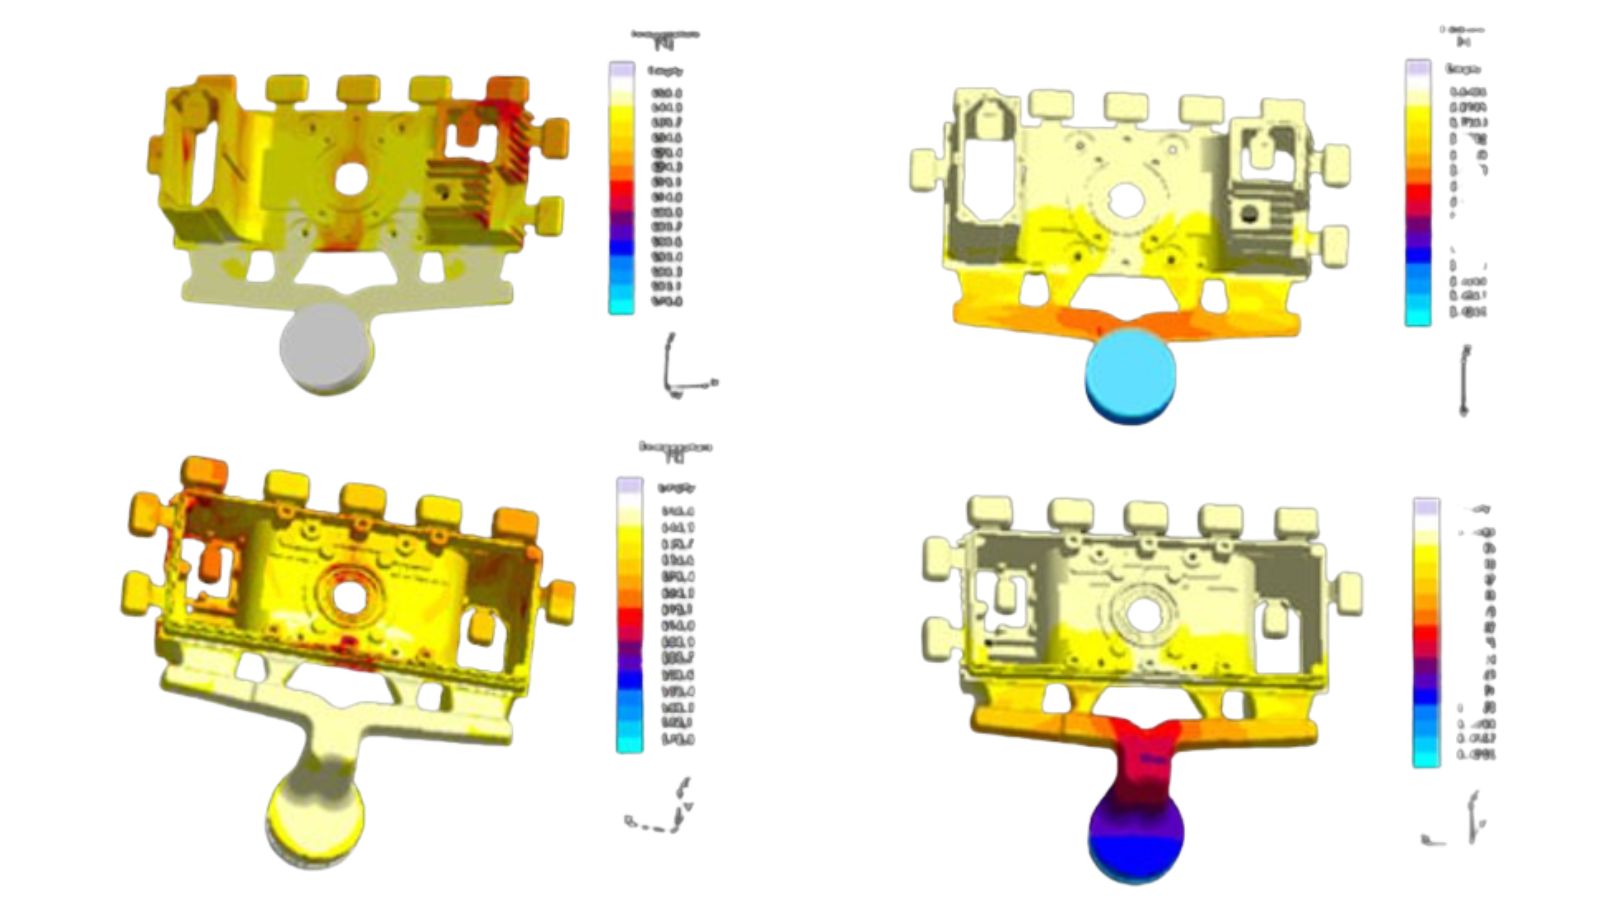
simulación de flujo moldeado es una de las herramientas más útiles para reducir el riesgo antes de construir herramientas. Ayuda a predecir el comportamiento de llenado, la penetración del aire, la distribución de temperatura y áreas donde pueden ocurrir defectos de reducción.
Para los compradores, el valor práctico es simple: es mucho menos costoso corregir un problema en la simulación que modificar herramientas endurecidas más adelante. Un proveedor que revisa los resultados de flujo de molde por adelantado es generalmente mejor preparado para prevenir la porosidad, el relleno inestable y defectos relacionados con el diseño evitables.
Esto es muy importante en una sola fundición..
Control de calidad de cheques para carcasas Gearbox
Los compradores deben confirmar que el proveedor puede verificar la integridad interna, la precisión dimensional y el rendimiento de sellado con los métodos de inspección adecuados.
X-Ray Inspection for Internal Soundness
La porosidad interna es uno de los mayores riesgos en las carcasas de caja de cambios, especialmente debajo de caras de sellado, patrones y áreas estructurales más gruesas. La inspección de rayos X ayuda a detectar vacíos ocultos y defectos internos que no se pueden encontrar solo a través de controles superficiales.
Para programas con estrictos requisitos de sellado o estructural, esta capacidad es muy importante. fundición a presión también puede ayudar a reducir la incautación de gas antes de que los defectos lleguen a etapas posteriores de producción.
Escáner CMM y 3D para precisión dimensional
Se deben verificar dimensiones críticas como diámetros de bore, relaciones de centro, flatness de brida y geometría de montaje con inspección CMM. Esto proporciona una medición precisa de las características que afectan el montaje y el rendimiento.
El escaneo 3D añade una visión más amplia comparando la forma de fundición completa con el modelo CAD. Es útil para detectar la página de guerra, la desviación superficial y la variación general de la forma.
Pruebas de Leak para la fiabilidad de sellado
Si la vivienda debe conservar el lubricante, las pruebas de fuga deben formar parte del plan de calidad. Esto confirma si las superficies de fundición y mecanizado son capaces de mantener el rendimiento de sellado bajo presión.
La prueba de fuga es especialmente importante cuando la vivienda incluye canales internos, caras de sellado o áreas donde la porosidad oculta podría causar fallas en el campo.
Validación funcional donde se necesita
Para algunos programas de caja de cambios, los informes dimensionales no son suficientes. La validación funcional también puede ser necesaria para confirmar el ajuste correcto, alineación y comportamiento de sellado en condiciones de montaje. Esto es particularmente relevante para proyectos OEM o partes con relaciones de tolerancia estrechas.
Operaciones secundarias también afectan la elección del proveedor
La mayoría de las cajas de cambios requieren procesamiento secundario entre la operación de fundición y el montaje final. Un proveedor que puede gestionar múltiples procesos de aguas abajo de forma más eficiente generalmente ofrece mejores tiempos de plomo, trazabilidad más clara y menor riesgo de coordinación.
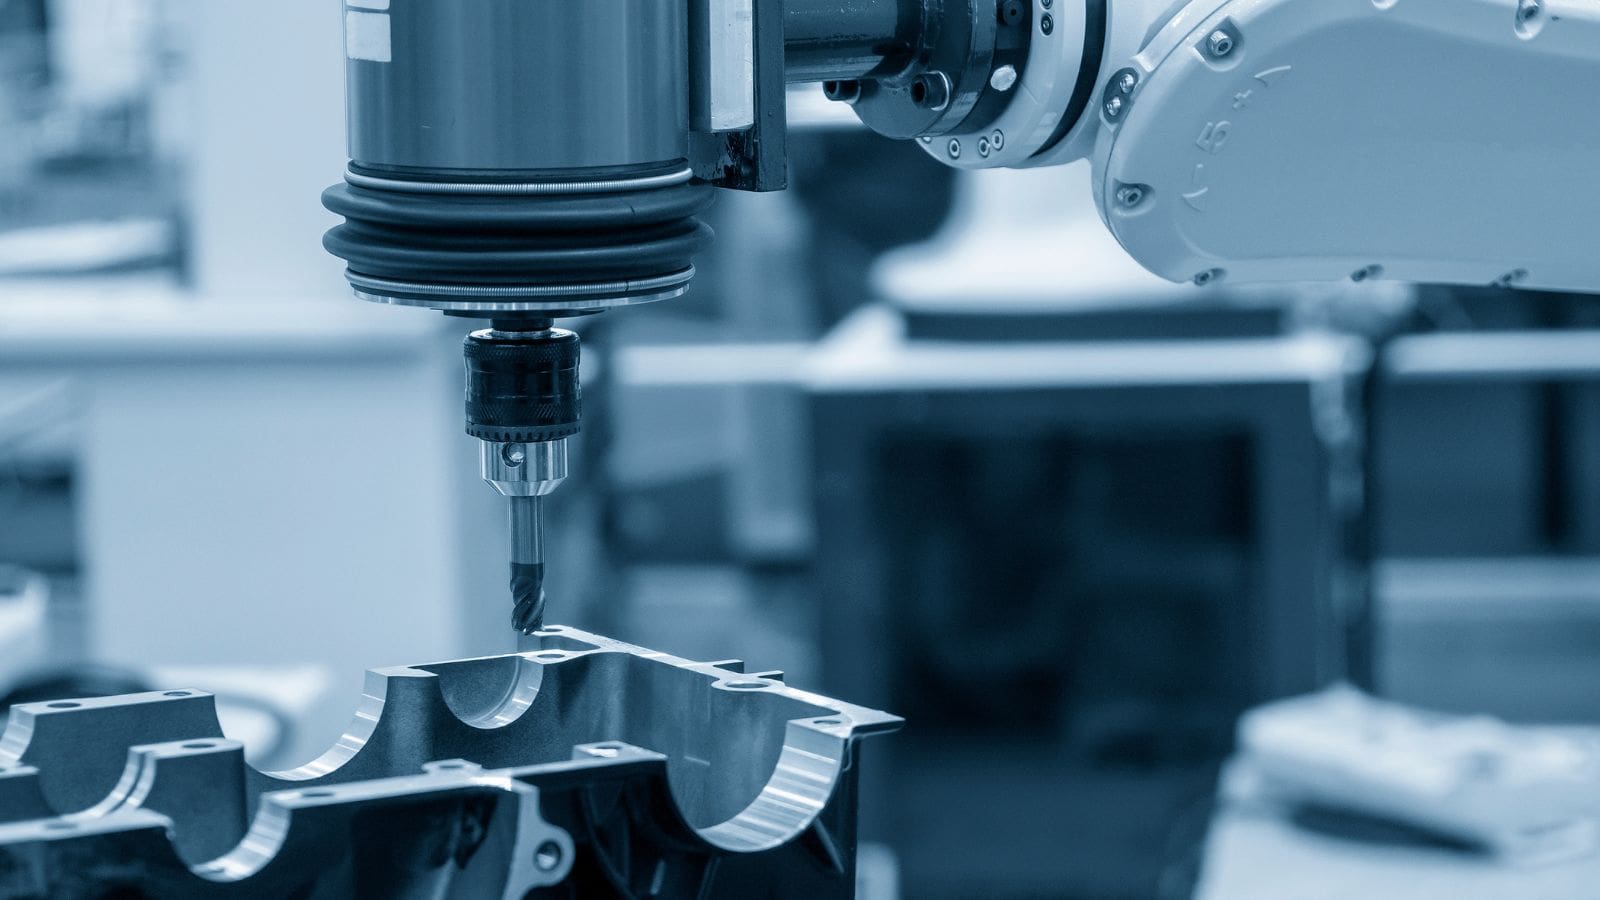
CNC Tratamiento de mecanizado y superficie
Borrones críticos, caras de sellado, superficies de montaje y puertos roscados a menudo necesitan mecanizado CNC después del casting. Incluso una buena fundición puede convertirse en una parte no conforme si la configuración de mecanizado, el control datum o la eliminación de stock no se maneja correctamente.
Tratamiento superficial también puede ser necesario para mejorar la resistencia a la corrosión, apariencia o durabilidad a largo plazo. Las opciones comunes incluyen anodización para aluminio, recubrimiento de polvo para entornos duros, y pintura para protección general y apariencia.
Para los compradores, la principal ventaja de las operaciones secundarias internas es la rendición de cuentas. Cuando el fundido, el mecanizado, la inspección y el acabado se gestionan dentro de un sistema, los problemas de calidad se pueden identificar y resolver más rápido.
Cómo los compradores deben valorar un proveedor Fundición a presión
Al comparar proveedores para proyectos de caja de cambios, los compradores deben centrarse menos en las reclamaciones de marketing general y más en pruebas de fabricación práctica.
Engineering Support
Un proveedor capaz debe ser capaz de revisar los dibujos 2D, los modelos 3D o las piezas de muestra y dar retroalimentación en la fabricación antes de iniciar la herramienta. La entrada de ingeniería temprana ayuda a reducir el riesgo en el diseño de pared, estrategia de gating, configuración de mecanizado y planificación de inspección.
Flow de molde y capacidad de herramientas
Pregunte si el proveedor realiza análisis de flujo de molde antes de la fabricación de herramientas. Este es un indicador fuerte de la disciplina del proceso y ayuda a reducir los cambios costosos más adelante.
Infraestructura de Inspección
Para las carcasas de caja de cambios, la capacidad de inspección interna es una ventaja importante. Los compradores deben confirmar si el proveedor tiene:
- CMM
- Escaneo 3D
- Inspección de rayos X
- Capacidad de prueba de fuga, si es necesario
Operaciones secundarias en el hogar
El mecanizado, el tratamiento superficial y el soporte de montaje pueden influir fuertemente en el rendimiento de entrega y la consistencia de calidad. Si estos procesos son subcontratados en múltiples proveedores, la trazabilidad y el tiempo de respuesta a menudo sufren.
Certificaciones y experiencia del programa
Certificaciones pertinentes, como ISO 9001:2015 y, cuando sea necesario, IATF 16949, puede ayudar a demostrar la disciplina del sistema de calidad. Los compradores también deben buscar proveedores con experiencia real en OEMX o programas de vivienda industrial que impliquen tolerancias estrictas, cambios de ingeniería y demandas de producción repetidas.
Elija Molinyectado a presióning para su enfoque de estimulación práctica
Para los equipos de adquisiciones, un excelente proveedor debe ser capaz de revisar el diseño, identificar riesgos de fundición, recomendar ajustes prácticos y definir un plan de inspección realista para menos problemas más adelante en el programa.
Molinyectado a presióning, como fabricante certificado ISO e IATF para piezas y moldes, acepta Dibujos 2D, archivos 3D y partes de muestra para presupuesto y revisión diseño de molde. Para los compradores que quieren retroalimentación temprana de ingeniería antes de entrar en herramientas, contactar a nuestro equipo puede ser un primer paso práctico.
FAQ
¿Por qué se utiliza fundición a presión de aluminio comúnmente para cajas de cambios?
Aluminio fundición a presión es ampliamente utilizado para cajas de cambios debido a sus propiedades mecánicas: bajo peso, buena conductividad térmica y fuerte castabilidad.
En una caja de cambios, estas ventajas ayudan a reducir la masa general, mejorar la disipación de calor alrededor de los engranajes y rodamientos, y apoyar la producción eficiente de carcasas de caja de engranaje de aluminio complejo.
¿Por qué se prefiere la alta presión fundición a presiónX para la producción de viviendas de transmisión?
Se debe a que las piezas de la caja de cambios requieren alta precisión dimensional, estable espesor de pared, y calidad de fundición repetible. Comparado con fundición en arena o fundición de gravedad, es mejor adecuado para la fabricación de cajas de engranaje de gran volumen donde la posición aburrida, la integridad de sellado y la consistencia de mecanizado deben ser controlados de forma estrecha.
Qué factores de diseño importan más en una caja de cambios inyectado a presión?
Los factores de diseño más importantes son espesor de paredX, diseño de costillas, diseño de patrones, diseño de molde y sistema de fijación. En carcasas de caja de cambios, estos factores afectan directamente el riesgo de porosidad, la estabilidad dimensional, y si características críticas como los borrones de rodamientos, los canales de aceite y las caras de sellado pueden actuar correctamente después del mecanizado.
Es mecanizado CNCX todavía requerido para cajas de cambios después de fundición a presión?
Sí. Incluso cuando la carcasa es producida por cerca de la forma de red fundición a presión de aluminio, las características importantes de la caja de cambios todavía requieren mecanizado CNC. Esto generalmente incluye borrones de rodamientos, agujeros de eje, caras de montaje, puertos roscados y superficies de sellado, donde la precisión de alta dimensión es necesaria para el montaje y rendimiento de caja de cambios a largo plazo.



