
Hliníkové odlitky pro svítidla – například kryty, chladiče a montážní držáky – tvoří konstrukční a tepelný základ moderních svítidel. Tyto komponenty, vyráběné technologií vysokotlakého lití, poskytují potřebnou přesnost, schopnost odvádět teplo a odolnost vůči korozi, což je klíčové jak pro kompaktní interiérová LED svítidla, tak pro odolná venkovní svítidla.
Pro inženýry a nákupčí mají rozhodnutí učiněná ve fázi návrhu – týkající se výběru slitin a povrchových úprav – přímý dopad na výkon svítidla, jeho životnost i celkové náklady.
Následující příručka nabízí praktické poznatky, které vám pomohou s jistotou specifikovat jednotlivé díly, vyhnout se nákladným úpravám návrhu a hladce přejít od konceptu k sériové výrobě.
Co tyto komponenty zahrnují
Hliníkové odlitky pro svítidla zahrnují širokou škálu tvarů a funkcí. Plní konstrukční, tepelné i estetické úlohy v rámci svítidel určených pro rezidenční, komerční i průmyslové prostory či venkovní použití.
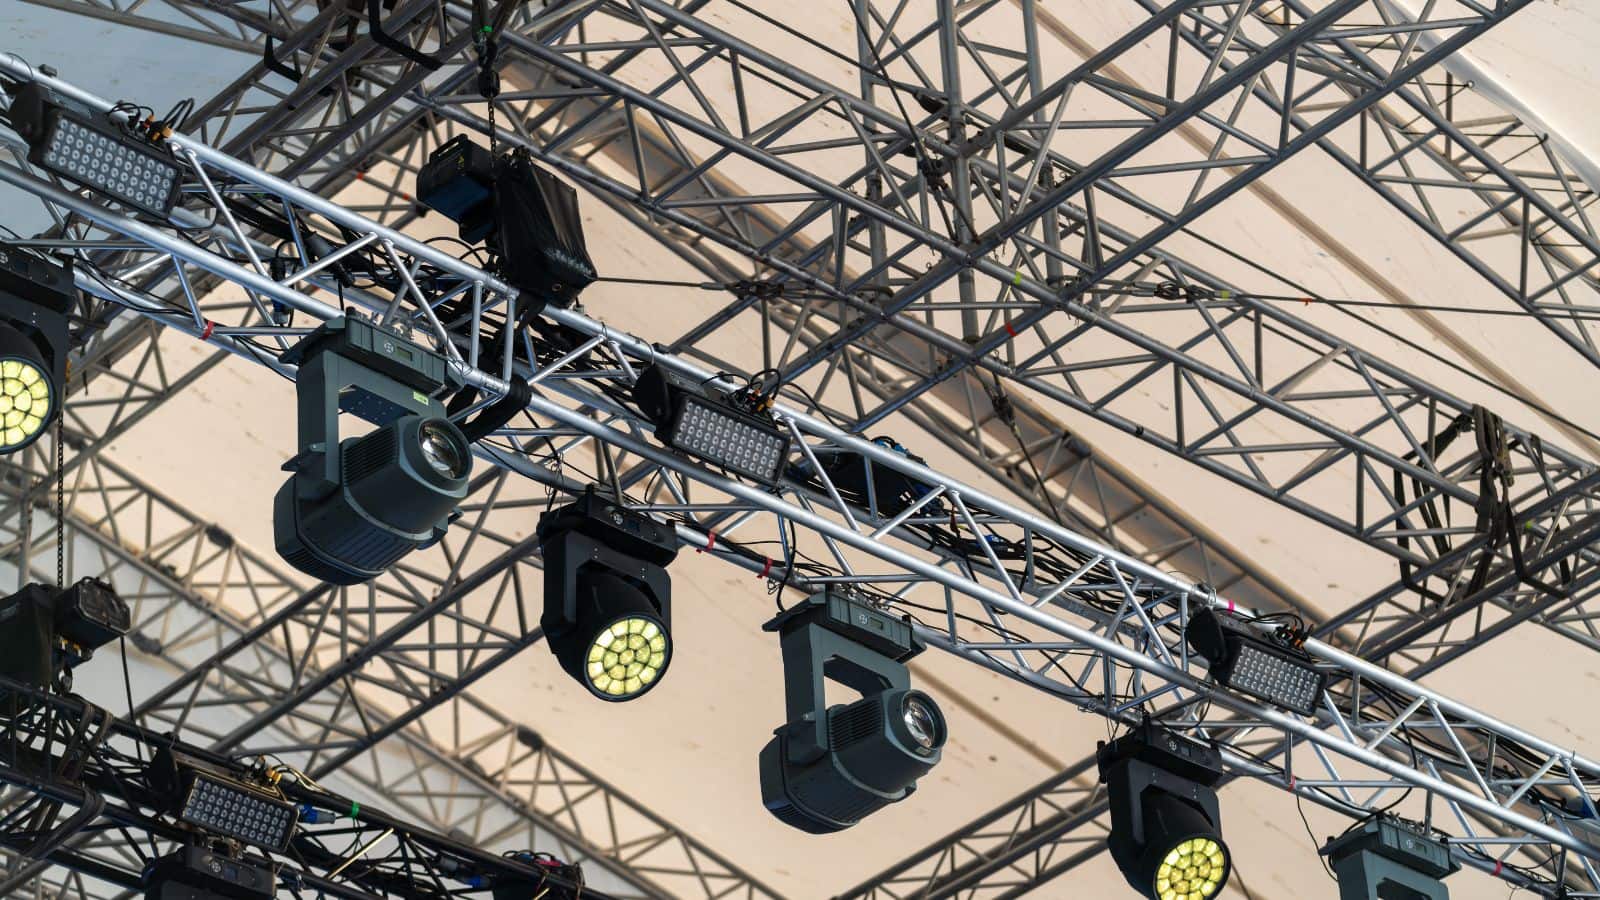
Běžné typy dílů v moderních svítidlech
Nejčastěji specifikované hliníkové díly svítidel spadají do několika kategorií:
- Kryty a pouzdra které chrání vnitřní elektroniku, LED diody a kabeláž před nárazy a vlivy okolního prostředí.
- Chladiče s žebrováním nebo kolíkovou strukturou, navržené k odvodu tepla od přechodů LED diod a tepelně namáhaných napájecích zdrojů.
- Koncové krytky a ozdobné rámečky které zakončují viditelné okraje zapuštěných nebo přisazených svítidel.
- Montážní základny a držáky sloužící k upevnění svítidel na sloupy, stropy nebo stěny.
- Stínidla a tělesa reflektorů která usměrňují světelný tok a zároveň přispívají k estetice svítidla.
- Dekorativní prvky například tělesa venkovních svítidel v klasickém stylu či nástěnných svítidel.
Typické aplikace v interiéru i exteriéru
Mezi hliníková svítidla pro vnitřní prostory patří zapuštěná rastrová svítidla, bodové reflektory na lištových systémech, kryty závěsných svítidel a architektonická stropní svítidla (downlighty). Venkovní aplikace zahrnují pouliční osvětlení, svítidla pro parkovací domy, plošné světlomety, kryty sloupkových svítidel a dekorativní svítidla montovaná na sloupy. Také zdravotnická svítidla a průmyslová svítidla pro vysoké haly využívají hliníkové díly, které zajišťují jak odvod tepla, tak konstrukční pevnost.
Proč se tlakové lití hodí pro výrobu svítidel
Tlakové lití je jednou z nejefektivnějších metod výroby hliníkových dílů svítidel ve velkém měřítku. Spojuje v sobě rychlost, rozměrovou stálost a schopnost vytvořit složité tvary v jediném výrobním kroku.
Výhody pro složité tvary a tenké stěny
Tlakové lití vyniká při výrobě složitých prvků, jejichž vytvoření pouze obráběním by bylo nákladné nebo nemožné. V jedné operaci lze vytvořit tenké stěny (již od cca 1,0 mm), integrovaná žebra, výstupky i montážní úchyty. U krytů svítidel vyžadujících vnitřní žebrování nebo zakřivené odrazové plochy snižuje přesné tlakové lití hliníku potřebu následné montáže dalších dílů.
Kdy se vyplatí velkoobjemová výroba
Výroba forem pro tlakové lití představuje značnou počáteční investici, která se v závislosti na složitosti dílu často pohybuje v rozmezí 15 000 až 100 000 USD i více. Tyto náklady se rozpočítávají do celkového objemu výroby. Jakmile je forma vyrobena, náklady na kus rychle klesají, díky čemuž je tlakové lití vysoce ekonomické pro série o objemu 5 000 a více kusů. Pro výrobce svítidel, kteří ročně produkují desetitisíce identických svítidel, je tlakové lití z hlediska nákladů na kus a stálosti kvality jen těžko překonatelné.
Požadavky na materiál a užitné vlastnosti
Správná hliníková slitina určuje, jak dobře bude díl svítidla odvádět teplo, jak bude odolávat povětrnostním vlivům a jaké budou jeho vlastnosti po celou dobu očekávané životnosti. Výběr slitiny není univerzální záležitostí; měl by odpovídat provozním podmínkám daného svítidla.
Výběr hliníkové slitiny pro svítidla
Nejčastěji používanými slitinami pro tlakově lité díly svítidel jsou A380, A383 a ADC12. Každá z nich nabízí mírně odlišnou rovnováhu mezi slévatelností, pevností a tepelnými vlastnostmi.
| Slitina | Pevnost v tahu (ksi) | Tepelná vodivost (W/m·K) | Klíčová vlastnost |
|---|---|---|---|
| A380 | ~47 | ~96 | Univerzální použití, dobrá tekutost |
| A383 | ~45 | ~96 | Vhodnější pro tenké stěny, nižší náchylnost k praskání |
| ADC12 | ~46 | ~92 | Rozšířená v Asii, podobná slitině A383 |
| A413 | ~43 | ~121 | Vyšší tepelná vodivost |
U chladičů pro LED svítidla, kde je tepelná vodivost prvořadá, se může vyplatit mírně vyšší cena slitiny A413 nebo speciálních slitin s vysokou tepelnou vodivostí.
Tepelné a elektrické vlastnosti
Díky svým tepelným vlastnostem je hliník přirozenou volbou pro LED svítidla; teplota přechodu (junction temperature) zde musí zůstat pod limity stanovenými výrobcem, aby byl zachován světelný tok a životnost. Dobře navržený hliníkový chladič dokáže snížit teplotu přechodu LED o 20 až 40 stupňů Celsia oproti plastovým alternativám. Elektrická vodivost je rovněž důležitá pro cesty uzemnění v krytech svítidel, které jsou spojeny se zdroji napájení dosahujícími vysokých teplot.
Odolnost proti korozi pro venkovní použití
Na povrchu neupraveného hliníku se vytváří tenká vrstva oxidu, která poskytuje mírnou odolnost proti korozi. U krytů venkovního osvětlení vystavených dešti, solné mlze nebo UV záření je však nutná dodatečná ochrana. Práškové lakování, eloxovánínebo chromátování výrazně prodlužují životnost. Pobřežní a průmyslové oblasti obvykle vyžadují nejodolnější systémy povrchové úpravy.
Faktory návrhu a kvality ovlivňující výsledky
Kvalitní návrh výrobku již v počáteční fázi předchází vadám, omezuje nutnost obrábění a zajišťuje správnou montáž tlakově litých dílů. Pozornost si zaslouží několik faktorů ovlivňujících kvalitu.
Návrh výrobku s ohledem na slévatelnost a montáž
Jednotná tloušťka stěn je nejdůležitější zásadou při návrhu hliníkových odlitků vyráběných tlakovým litím. Rozdíly v tloušťce způsobují nerovnoměrné chladnutí, což vede ke kroucení a vzniku vnitřního pnutí. Doporučený postup spočívá v udržování tloušťky stěn v rozmezí 1,5 až 4,0 mm u většiny dílů svítidel.
Úkosy v rozmezí 1 až 3 stupňů na vnějších plochách usnadňují vyjímání dílů z formy. Zaoblení vnitřních rohů snižuje koncentraci napětí a zlepšuje tok kovu. Prvky, jako jsou držáky či montážní výstupky, by měly být pokud možno integrovány přímo do odlitku, aby se eliminovala potřeba samostatných spojovacích prvků.
Řízení poréznosti a strukturální celistvosti
Poréznost, tedy přítomnost drobných dutin způsobených uzavřeným plynem nebo smršťováním materiálu, představuje při tlakovém lití častý problém. U krytů svítidel, které musí být těsné vůči tlaku nebo přenášet strukturální zatížení, může poréznost snižovat mechanickou pevnost a po konečné úpravě povrchu způsobovat estetické vady.
Mezi opatření k omezení tohoto jevu patří optimalizace konstrukce vtokové soustavy, úprava rychlosti a tlaku vstřikování, udržování stálé teploty formy a využití vakuového tlakového lití u kritických dílů. Impregnace anaerobním tmelem představuje doplňkovou možnost pro díly vyžadující vysokou těsnost.
Tolerance, rovinnost a kritické prvky
Standardní tolerance pro tlakové lití hliníku se obvykle řídí směrnicemi NADCA; lineární tolerance se pohybují kolem ±0,004 palce na palec pro první palec rozměru. U velkých ploch může být pro zajištění rovinnosti nutné dodatečné obrábění pokud to vyžaduje konkrétní aplikace. Dosedací plochy pro čočky, těsnění či elektrické konektory často vyžadují precizní zpracování formy a následné CNC obrábění, aby byly splněny funkční požadavky.
Sekundární operace a povrchové úpravy
Díly bezprostředně po odlití často vyžadují další zpracování, než jsou připraveny k montáži. Sekundární operace slouží k úpravě rozměrů, vytváření dalších prvků a nanášení ochranných či dekorativních povlaků.
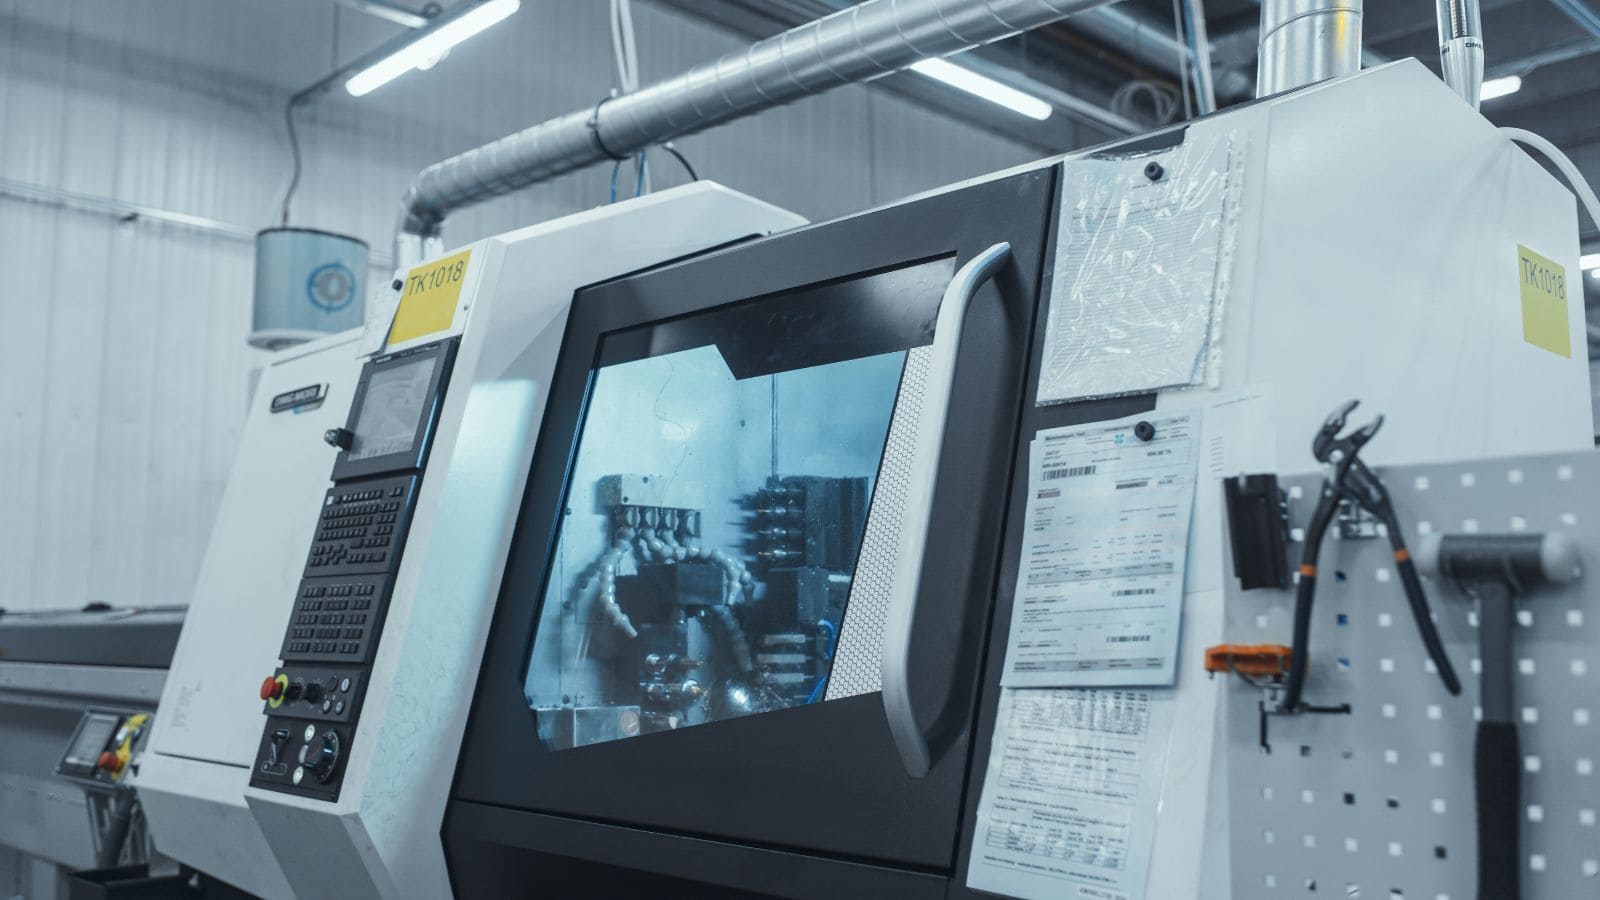
CNC obrábění, vrtání a řezání závitů
CNC obrábění se využívá k dosažení přísnějších tolerancí kritických ploch, než jaké umožňuje samotný proces lití. Mezi běžné operace patří:
- Čelní frézování dosedacích ploch pro zajištění rovinnosti a těsnosti spoje.
- Vrtání a řezání závitů pro šrouby, průchodky pro kabeláž a montážní prvky.
- Vyvrtávání …sedla čoček nebo otvory pro reflektory na přesné průměry.
Pokud se očekává opakované šroubování, lze použít závitové vložky (např. Heli-Coil), protože hliníkové závity se mohou při opakované manipulaci opotřebovat.
Možnosti povrchové úpravy pro vzhled a ochranu
Hliníkové odlitky umožňují širokou škálu povrchových úprav:
- Práškové lakování zajišťuje trvanlivou barvu a odolnost vůči UV záření; běžné u venkovních svítidel.
- Eloxování vytváří tvrdou vrstvu oxidu; u odlitků méně časté kvůli obsahu křemíku ve slitině, avšak proveditelné pomocí speciálních postupů.
- Galvanické pokovování niklem nebo chromem dodává lesklý kovový vzhled vhodný pro dekorativní interiérová svítidla.
- Leštění následované nanesením čirého laku vytváří vysoce lesklý (reflexní) vzhled.
- Chromátování poskytuje ochranu proti korozi, ať už jako samostatná úprava, nebo jako podklad pro nátěr.
Jak volba povrchové úpravy ovlivňuje životnost
Správná povrchová úprava dělá více než jen vylepšuje vzhled. Kryty svítidel s práškovým lakem při zkoušce v solné mlze běžně vydrží déle než 1 000 hodin, než se objeví známky koroze. Neošetřené hliníkové díly mohou při stejné zkoušce začít vykazovat důlkovou korozi již během 200 hodin. U instalací v exteriéru a v přímořských oblastech se investice do kvalitního systému povrchové úpravy mnohonásobně vrátí díky prodloužení intervalů výměny.
Moldie: Váš partner pro hliníkové komponenty osvětlení
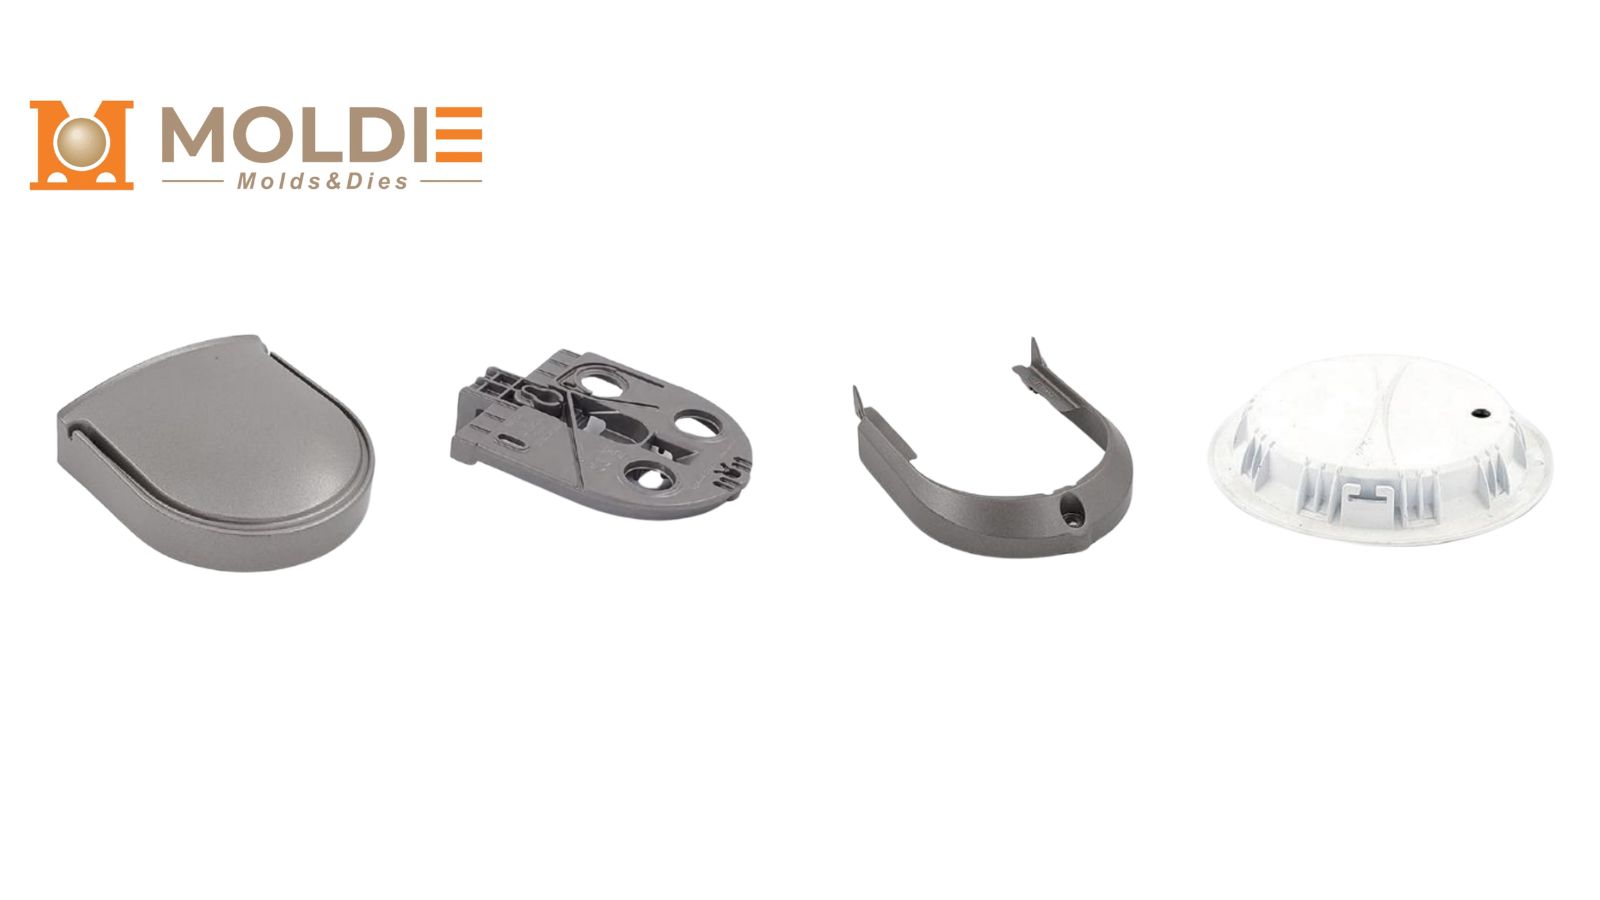
Výběr správného dodavatele tlakového lití rozhoduje o kvalitě dílů, harmonogramu projektu i celkových nákladech. Ve společnosti Moldiecasting nejen splňujeme přísné normy odvětví osvětlení – jsme přímo pro ně uzpůsobeni. Eliminujeme rizika spojená se zvyšováním objemu výroby tím, že nabízíme kompletní výrobní řešení „od A do Z“.
Co získáte spoluprací s námi:
- Vlastní výroba forem a kontrola: Formy sami navrhujeme i vyrábíme, čímž zaručujeme jejich životnost a kratší dodací lhůty (obvykle 6–8 týdnů).
- Kompletní proces pod jednou střechou: Zajišťujeme celý hodnotový řetězec – od tlakového lití na strojích s různou uzavírací silou přes přesné CNC obrábění až po špičkovou povrchovou úpravu (práškové lakování, eloxování). Nemusíte tak řešit spolupráci s více subdodavateli.
- Transparentní kontrola kvality: Ohledně kvality dílů nemusíte nic odhadovat. Provádíme komplexní kontrolu prvních vzorků (FAI), rentgenové zkoušky pro sledování pórovitosti, měření rozměrů a poskytujeme kompletní materiálové certifikace v souladu s našimi systémy řízení kvality ISO.
- Bezproblémové škálování výroby: Ať už potřebujete pilotní sérii 5 000 kusů nového architektonického podhledového svítidla, nebo navyšujete výrobu na více než 100 000 krytů pouličních svítidel ročně, disponujeme kapacitou, která umožní růst spolu s vaší poptávkou – bez nutnosti hledat a kvalifikovat nového dodavatele.
Jste připraveni optimalizovat svůj další návrh osvětlení? Nenechte, aby nekvalitní odlitky ohrozily výkon ani vzhled vašeho svítidla. Kontaktujte nás a nechte náš technický tým posoudit váš návrh z hlediska vyrobitelnosti (DFM) a pomoci vám snížit náklady ještě předtím, než bude první forma vyříznuta.







