
Tlakové lití je proces tváření kovů, při němž se vstřikováním roztaveného kovu do opakovaně použitelných forem vyrábějí přesné díly s jemnými detaily.
Nabízí vynikající rozměrovou přesnost, hladký povrch a složité tvary, kterých by bylo jinými metodami obtížné dosáhnout.
Tlakové lití začíná přípravou ocelové formy. Ta se skládá ze dvou polovin, které se spojí a vytvoří dutinu ve tvaru výsledného dílu.
Na začátku procesu se forma uzavře velmi vysokou silou.
Poté se do formy pod vysokým tlakem vstříkne roztavený kov. Ten velmi rychle vyplní celou dutinu, což umožňuje vyrábět detailní díly s tenkými stěnami.
Po ztuhnutí kovu se forma otevře a díl se vyjme. Proces lze rychle opakovat a vyrobit stovky stejných dílů za hodinu.
Co je pórovitost při tlakovém lití
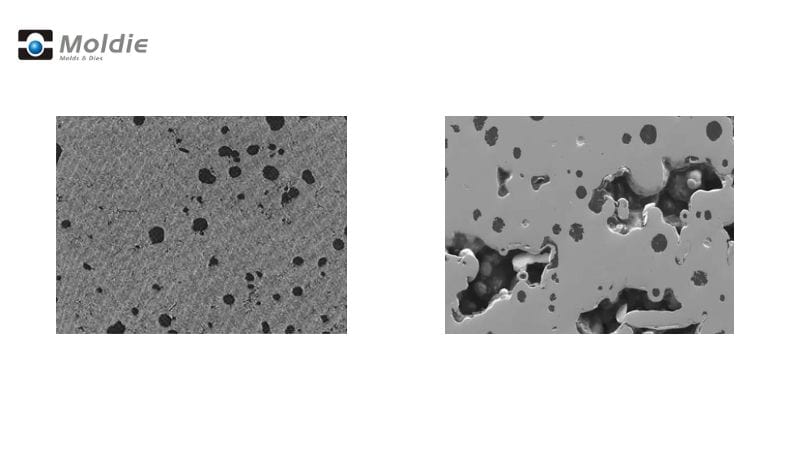
Vysoká rychlost tlakového lití způsobuje, že určité pórovitosti se téměř nelze vyhnout.
Pórovitost označuje otvory, dutiny nebo vzduchové kapsy uvnitř či na povrchu tlakově litého dílu. Vady sahají od drobných mikroskopických pórů až po větší, viditelné dutiny.
Někdy se projeví jako drobné prohlubně na povrchu, jindy se odhalí uvnitř dílu při zkouškách.
Pórovitost si lze představit jako nežádoucí prázdná místa v kovu, který by měl být kompaktní. Dutiny se mohou vyskytovat v různých podobách:
- Povrchová pórovitost: viditelná na vnější straně dílu
- Vnitřní pórovitost: skrytá uvnitř struktury dílu
- Plynová pórovitost: vzniká zachycenými plyny
- Smršťovací pórovitost: vzniká při chladnutí a smršťování kovu
Pórovitost je při tlakovém lití poměrně běžná. Většina výrobců připouští určitou míru vnitřní pórovitosti, nadměrná nebo povrchová pórovitost však může způsobit nepoužitelnost dílu.
Příčiny pórovitosti při tlakovém lití
K pórovitosti při tlakovém lití přispívá několik faktorů. Hlavní příčinou je vzduch nebo plyn zachycený během vstřikování kovu. Když roztavený kov rychle vniká do formy, může v ní uvěznit vzduch, který nemá kudy uniknout.
Pórovitost způsobuje také nedostatečná kontrola teploty. Pokud teplota při odlévání není rovnoměrná, kov tuhne různou rychlostí a vznikají dutiny.
Mezi další běžné příčiny patří:
- Nedostatečné odvzdušnění v konstrukci formy
- Příliš mnoho maziva na povrchu formy
- Nesprávně navržená vtoková nebo rozváděcí soustava
- Nesprávná rychlost vstřikování kovu
- Turbulentní proudění kovu při plnění
Jak předcházet nadměrné pórovitosti
Konstrukční hlediska
Začněte návrhem formy, který podporuje plynulé proudění kovu. Vyhněte se ostrým rohům a náhlým změnám tloušťky, kde by se mohl zachytit vzduch nebo vznikat turbulence.
Do konstrukce formy zahrňte správně dimenzované přetokové a odvzdušňovací kanály. Umožní plynům během lití unikat a sníží množství zachycených vzduchových bublin.
Zvažte doplnění systému tlakového lití o vakuovou podporu. Ta před vstupem roztaveného kovu odsaje vzduch z dutiny formy a výrazně omezí plynovou pórovitost.
Zajistěte, aby vtoková soustava vedla proud kovu směrem k odvzdušňovacím kanálům a plyny v něm nezachycovala.
Výběr materiálu
Kdykoli je to možné, volte hliníkové slitiny s nižší schopností pohlcovat plyny. Některé slitiny přirozeně odolávají pohlcování vodíku, čímž se snižuje riziko plynové pórovitosti.
Před odléváním kov řádně odplyněte.
Materiály skladujte v kontrolovaném prostředí, aby neabsorbovaly vlhkost. Vlhkost může při tavení zanést vodík do slitiny.
Lze také použít tavidla, která pomáhají odstranit nečistoty způsobující pórovitost. Čistý kov vede k čistším odlitkům s menším počtem vad.
Řízení parametrů procesu
Nastavte správnou teplotu kovu i formy. Při příliš vysoké teplotě se plyny rozpínají; při příliš nízké kov ztuhne dříve, než plyny uniknou.
Během tuhnutí udržujte stabilní dotlak. Pomáhá předcházet smršťovací pórovitosti tím, že doplňuje kov do míst, kde by jinak mohly vzniknout dutiny.
Sledujte dobu cyklu a rychlost chlazení. Správné chlazení poskytne plynům čas uniknout, než kov zcela ztuhne.
Detekce a měření pórovitosti
Ke zjištění skrytých dutin lze použít různé metody od jednoduché vizuální kontroly po pokročilé zobrazovací technologie.
Nedestruktivní zkušební metody
Rentgenová kontrola je jedním z nejběžnějších způsobů, jak odhalit pórovitost bez poškození dílu. Na snímcích se vnitřní dutiny zobrazují jako tmavší místa na pozadí kovu.
Můžete rychle prověřit více dílů a odhalit problémy, aniž byste museli některý rozřezat.
CT skenování (počítačová tomografie) poskytuje podrobnější trojrozměrný pohled na vnitřní strukturu. Tato pokročilá metoda přesně ukáže, kde se pórovitost v dílu nachází, a umožní změřit její objem.
CT skenování je zvlášť užitečné u složitých dílů, u nichž záleží na umístění pórovitosti.
Ultrazvuková kontrola využívá zvukové vlny k detekci nespojitostí uvnitř kovových dílů. Když vlna narazí na dutinu, odrazí se jiným způsobem.
Tato metoda dobře odhaluje větší shluky pórů.
Kvantitativní hodnocení pórovitosti
Měření míry pórovitosti pomáhá určit, zda díl splňuje normy kvality. Archimédova metoda porovnává hmotnost dílu na vzduchu a v kapalině a vypočítá rozdíly v hustotě způsobené vnitřními dutinami.
Tento jednoduchý postup stanoví celkové procento pórovitosti.
Metalografie zahrnuje odříznutí vzorku, vyleštění povrchu a jeho prohlédnutí pod mikroskopem. Na řezu lze změřit velikost a rozložení pórů.
Tato metoda poskytuje podrobné informace o konkrétních oblastech, vyžaduje však zničení vzorku.
Software pro analýzu obrazu dokáže z rentgenových nebo CT snímků kvantifikovat pórovitost. Automaticky vypočítá procento dutin, jejich velikost i rozložení.
Řešení problémů s pórovitostí
Náprava pórovitých odlitků
Odlitky prohlédněte při zvětšení 5–10×, abyste pórovitost správně identifikovali. Zjistíte tak, zda jde o plynovou pórovitost (kulaté bubliny), nebo smršťovací pórovitost (nepravidelné dutiny).
U mírné pórovitosti je účinná impregnace. Při tomto procesu se dutiny vyplní těsnicím prostředkem a díl začne odolávat tlaku. Běžně se používá u součástí, které musí zadržovat kapaliny nebo plyny.
Vnitřní pórovitost lze řešit také následnými operacemi, například izostatickým lisováním za tepla (HIP). Tento proces využívá vysoký tlak a teplotu ke stlačení a odstranění vnitřních dutin.
Pro svůj další projekt zvolte Moldiecasting
Řešíte pórovitost u tlakově litých součástí? Plynová a smršťovací pórovitost i dutiny způsobené zachyceným vzduchem nebo nerovnoměrným tuhnutím mohou narušit strukturální celistvost odlitků, zhoršit jejich mechanické vlastnosti a zvýšit riziko koroze. Ve společnosti Moldiecasting se specializujeme na pokročilá řešení procesů tlakového lití, která pomáhají pórovitost kontrolovat a dosahovat bezvadných výsledků.
Naše zkušenosti s optimalizací toku roztaveného kovu, vysokotlakého vstřikování a přesných parametrů stroje pomáhají minimalizovat smršťovací pórovitost a odstraňovat vzduch zachycený při lití. Příčiny pórovitosti řešíme v každé fázi úpravou tloušťky stěn, výběrem slitiny (včetně zinku a hořčíku) a řízením tuhnutí. Pro kritické aplikace nabízíme vakuovou impregnaci nebo přetlakové techniky k utěsnění pórů a zvýšení odolnosti, a to i po obrábění.
Proč se spokojit s vadami? Staňte se naším partnerem a využijte kvalitní a nákladově efektivní odlévání kovů s důrazem na kontrolu kvality a maximální výkon dílů. Kontaktujte nás na adrese moldiecasting a probereme, jak může impregnace dodat vašemu příštímu projektu jistotu a zajistit, že každý odlitek splní nejvyšší požadavky na přesnost a spolehlivost. Proměňme problémy s pórovitostí v dokonalejší řešení!
Často kladené otázky
Jaké typy pórovitosti se běžně vyskytují v kovových odlitcích?
U tlakových odlitků se obvykle setkáváme se třemi hlavními typy pórovitosti. Plynová pórovitost vzniká, když se během tuhnutí v kovu zachytí plyny a vytvoří malé kulaté dutiny.
Smršťovací pórovitost vzniká při nerovnoměrném chladnutí kovu. Při smršťování se v silnějších částech vytvoří dutiny nepravidelného tvaru.
Mezidendritická pórovitost se objevuje mezi dendritickými strukturami při krystalizaci kovu, často v místech s pomalejším chlazením.
Jaké úrovně pórovitosti pro odlitky stanovuje norma ASTM E505?
Norma ASTM E505 používá referenční rentgenové snímky a klasifikuje pórovitost na stupnici od 1 do 7. Úroveň 1 označuje minimální pórovitost, zatímco úroveň 7 znamená závažnou pórovitost.







