
Gövde, soğutucu ve montaj braketi gibi alüminyum basınçlı döküm aydınlatma parçaları, modern aydınlatma armatürlerinin yapısal ve termal omurgasını oluşturur. Yüksek basınçlı enjeksiyon yöntemiyle üretilen bu bileşenler; hem kompakt iç mekan LED’leri hem de zorlu dış mekan armatürleri için gereken hassasiyeti, ısı dağıtma kapasitesini ve korozyon direncini sağlar.
Mühendisler ve tedarik yöneticileri için, tasarım aşamasında alaşımlar ve yüzey işlemleriyle ilgili alınan kararlar; armatür performansını, kullanım ömrünü ve toplam maliyeti doğrudan etkiler.
Aşağıdaki kılavuz; parçaları güvenle belirlemenize, maliyetli yeniden tasarım süreçlerinden kaçınmanıza ve konsept aşamasından yüksek hacimli üretime sorunsuz bir geçiş yapmanıza yardımcı olacak pratik bilgiler sunmaktadır.
Bu Bileşenler Neleri Kapsar?
Alüminyum basınçlı döküm aydınlatma parçaları çok çeşitli şekil ve işlevleri kapsar. Konut, ticari, endüstriyel ve dış mekan aydınlatma sistemlerinde yapısal, termal ve estetik roller üstlenirler.
Modern Armatürlerde Yaygın Parça Türleri
En sık tercih edilen alüminyum aydınlatma armatürü parçaları çeşitli kategorilere ayrılır:
- Gövde ve muhafazalar dahili elektronik bileşenleri, LED’leri ve kabloları darbelere ve çevresel etkilere karşı koruyan parçalar.
- Isı emiciler ısıyı LED bağlantı noktalarından ve yüksek sıcaklıktaki güç kaynaklarından uzaklaştırmak üzere tasarlanmış, kanatçıklı veya pimli geometrilere sahip parçalar.
- Uç kapakları ve çerçeve halkaları gömme veya yüzeye monte armatürlerin görünür kenarlarını tamamlayan parçalar.
- Montaj tabanları ve bağlantı braketleri armatürleri direklere, tavanlara veya duvarlara sabitlemek için kullanılan parçalar.
- Lamba siperlikleri ve reflektör gövdeleri ışık çıkışını yönlendirirken aynı zamanda armatürün estetiğine katkıda bulunan parçalar.
- Dekoratif unsurlar örneğin dış mekan fener tipi aydınlatmalar ve duvar aplik gövdeleri.
Tipik İç ve Dış Mekan Uygulamaları
İç mekan alüminyum aydınlatma armatürleri arasında gömme tavan armatürleri (troffer), raylı spot başlıkları, sarkıt gövdeleri ve mimari tip aşağı yönlü aydınlatmalar (downlight) yer alır. Dış mekan uygulamaları ise sokak lambalarını, otopark aydınlatmalarını, geniş alan projektörlerini, baba tipi (bollard) aydınlatma gövdelerini ve dekoratif direk üstü armatürleri kapsar. Tıbbi aydınlatma ürünleri ve yüksek tavanlı endüstriyel armatürler de hem ısı dağılımı hem de yapısal bütünlük sağlamak amacıyla alüminyum aydınlatma parçalarından yararlanır.
Basınçlı Döküm Neden Aydınlatma Üretimine Uygundur?
Basınçlı döküm, üretiminde en verimli yöntemlerden biridir alüminyum aydınlatma parçalarının seri olarak. Hız, boyutsal tutarlılık ve tek bir işlemde karmaşık geometriler oluşturabilme yeteneğini bir araya getirir.
Karmaşık Şekiller ve İnce Cidarlar İçin Avantajlar
Basınçlı döküm, yalnızca talaşlı imalatla elde edilmesi maliyetli veya imkansız olacak karmaşık detayların üretiminde üstün performans sergiler. Yaklaşık 1,0 mm’ye kadar inen ince cidarlar, entegre kanatçıklar, bağlantı çıkıntıları (boss) ve montaj kulakçıkları tek bir işlemde oluşturulabilir. Dahili soğutma kanatçıkları veya kavisli yansıtıcı yüzeyler gerektiren aydınlatma gövdeleri için hassas alüminyum basınçlı döküm, ikincil montaj ihtiyacını azaltır.
Yüksek Hacimli Üretimlerde Ne Zaman Mantıklıdır?
Basınçlı döküm kalıpları önemli bir başlangıç yatırımı gerektirir; bu maliyet, parçanın karmaşıklığına bağlı olarak genellikle 15.000 ila 100.000 dolar veya daha yüksek bir aralıkta değişebilir. Söz konusu maliyet, üretim hacmine yayılarak amorti edilir. Kalıp bir kez hazırlandığında parça başına maliyet hızla düşer; bu da basınçlı döküm yöntemini, 5.000 adet ve üzeri üretim serileri için son derece ekonomik kılar. Yılda on binlerce özdeş aydınlatma armatürü üreten üreticiler için, birim maliyet ve tutarlılık açısından basınçlı dökümden daha iyi bir seçenek bulmak zordur.
Malzeme ve Performans Gereksinimleri
Doğru alüminyum alaşımı; bir aydınlatma parçasının ısıyı ne kadar iyi yönettiğini, hava koşullarına ne ölçüde direndiğini ve beklenen kullanım ömrü boyunca nasıl bir performans sergilediğini belirler. Alaşım seçimi sıradan veya genel bir karar değildir; seçilen alaşım, armatürün çalışma koşullarıyla uyumlu olmalıdır.
Aydınlatma Uygulamaları için Alüminyum Alaşımı Seçimi
Basınçlı döküm yöntemiyle üretilen aydınlatma parçalarında en yaygın kullanılan alaşımlar A380, A383 ve ADC12’dir. Bu alaşımların her biri; dökülebilirlik, mukavemet ve ısıl performans açısından birbirinden biraz farklı bir denge sunar.
| Alaşım | Çekme Dayanımı (ksi) | Isıl İletkenlik (W/m·K) | Temel Özellik |
|---|---|---|---|
| A380 | ~47 | ~96 | Genel amaçlı, iyi akışkanlık |
| A383 | ~45 | ~96 | İnce cidarlar için daha uygun, daha az çatlama |
| ADC12 | ~46 | ~92 | Asya’da yaygın kullanım, A383’e benzer |
| A413 | ~43 | ~121 | Daha yüksek ısıl iletkenlik |
Isıl iletkenliğin birincil öncelik olduğu LED aydınlatma soğutucuları için, A413 veya özel yüksek iletkenlikli alaşımlar, beraberinde getirdikleri makul maliyet farkına değebilir.
Isıl ve Elektriksel Performans
Alüminyumun ısıl özellikleri, onu LED armatürleri için doğal bir seçenek haline getirir; zira bu armatürlerde lümen çıkışını ve kullanım ömrünü korumak adına bağlantı noktası (junction) sıcaklıklarının üretici tarafından belirtilen sınırların altında tutulması gerekir. İyi tasarlanmış bir alüminyum soğutucu, plastik alternatiflere kıyasla LED bağlantı noktası sıcaklıklarını 20 ila 40 santigrat derece düşürebilir. Yüksek sıcaklıklı güç kaynaklarına bağlı aydınlatma muhafazalarındaki topraklama yolları açısından elektriksel iletkenlik de önem taşır.
Dış Mekan Kullanımı İçin Korozyon Direnci
İşlem görmemiş alüminyum, orta düzeyde korozyon direnci sağlayan ince bir oksit tabakası oluşturur. Yağmura, tuz serpintisine veya UV radyasyonuna maruz kalan dış mekan aydınlatma muhafazaları için ek koruma gereklidir. Toz boya kaplama, eloksal kaplamaveya kromat dönüşüm kaplamaları, kullanım ömrünü önemli ölçüde uzatır. Kıyı bölgeleri ve endüstriyel ortamlar, genellikle en dayanıklı yüzey işlem kombinasyonlarını gerektirir.
Sonuçları Etkileyen Tasarım ve Kalite Faktörleri
En erken aşamada yapılan iyi bir ürün tasarımı; kusurları önler, talaşlı imalat ihtiyacını azaltır ve basınçlı döküm parçaların doğru şekilde monte edilmesini sağlar. Birkaç kalite faktörü yakından incelenmeyi hak etmektedir.
Dökülebilirlik ve Montaj Açısından Ürün Tasarımı
Tekdüze et kalınlığı, alüminyum basınçlı döküm parçalar için en önemli tasarım kuralıdır. Kalınlıktaki farklılıklar düzensiz soğumaya neden olarak çarpılmaya ve iç gerilime yol açar. Önerilen uygulama çoğu aydınlatma parçası için et kalınlığını 1,5 mm ile 4,0 mm arasında tutmaktır.
Dış yüzeylerdeki 1 ila 3 derecelik kalıptan çıkarma açıları (draft açıları), parçaların kalıptan temiz bir şekilde ayrılmasına yardımcı olur. İç köşelerdeki kavisler (filletler), gerilim yığılmalarını azaltır ve metal akışını iyileştirir. Donanım braketleri ve montaj çıkıntıları gibi unsurlar, ayrı bağlantı elemanlarına olan ihtiyacı ortadan kaldırmak amacıyla mümkün olduğunca döküm parçasına entegre edilmelidir.
Gözeneklilik ve Yapısal Bütünlüğün Yönetimi
Gözeneklilik, yani hapsolmuş gaz veya büzülme nedeniyle oluşan küçük boşlukların varlığı, basınçlı dökümde yaygın bir sorundur. Basınç sızdırmazlığı gerektiren veya yapısal yük taşıyan aydınlatma muhafazalarında gözeneklilik, mekanik mukavemeti azaltabilir ve son işlem sonrasında görsel kusurlara yol açabilir.
Kontrol önlemleri arasında giriş (gate) ve yolluk tasarımının optimize edilmesi, enjeksiyon hızı ve basıncının ayarlanması, kalıp sıcaklığının sabit tutulması ve kritik parçalar için vakum destekli döküm yönteminin kullanılması yer alır. Sızdırmazlık performansı gerektiren parçalar için anaerobik sızdırmazlık maddesi ile emprenye işlemi ikincil bir seçenek olarak değerlendirilebilir.
Tolerans, Düzlemsellik ve Kritik Özellikler
Alüminyum için standart basınçlı döküm toleransları genellikle NADCA yönergelerini takip eder; ilk inç için doğrusal toleranslar inç başına yaklaşık ±0,004 inç civarındadır. Geniş yüzeylerdeki düzlemsellik, döküm sonrası talaşlı imalat gerektirebilir. Lensler, contalar veya elektrik konnektörleri için eşleşme yüzeyleri, işlevsel gereksinimleri karşılamak amacıyla genellikle hassas kalıp işleme ve ardından CNC talaşlı imalat süreçlerine ihtiyaç duyar.
İkincil İşlemler ve Yüzey İşlemleri
Dökümden yeni çıkmış parçalar, montaja hazır hale gelmeden önce sıklıkla ek işlemlere ihtiyaç duyar. İkincil işlemler; boyutları hassaslaştırır, yeni özellikler ekler ve koruyucu ya da dekoratif kaplamaların uygulanmasını sağlar.
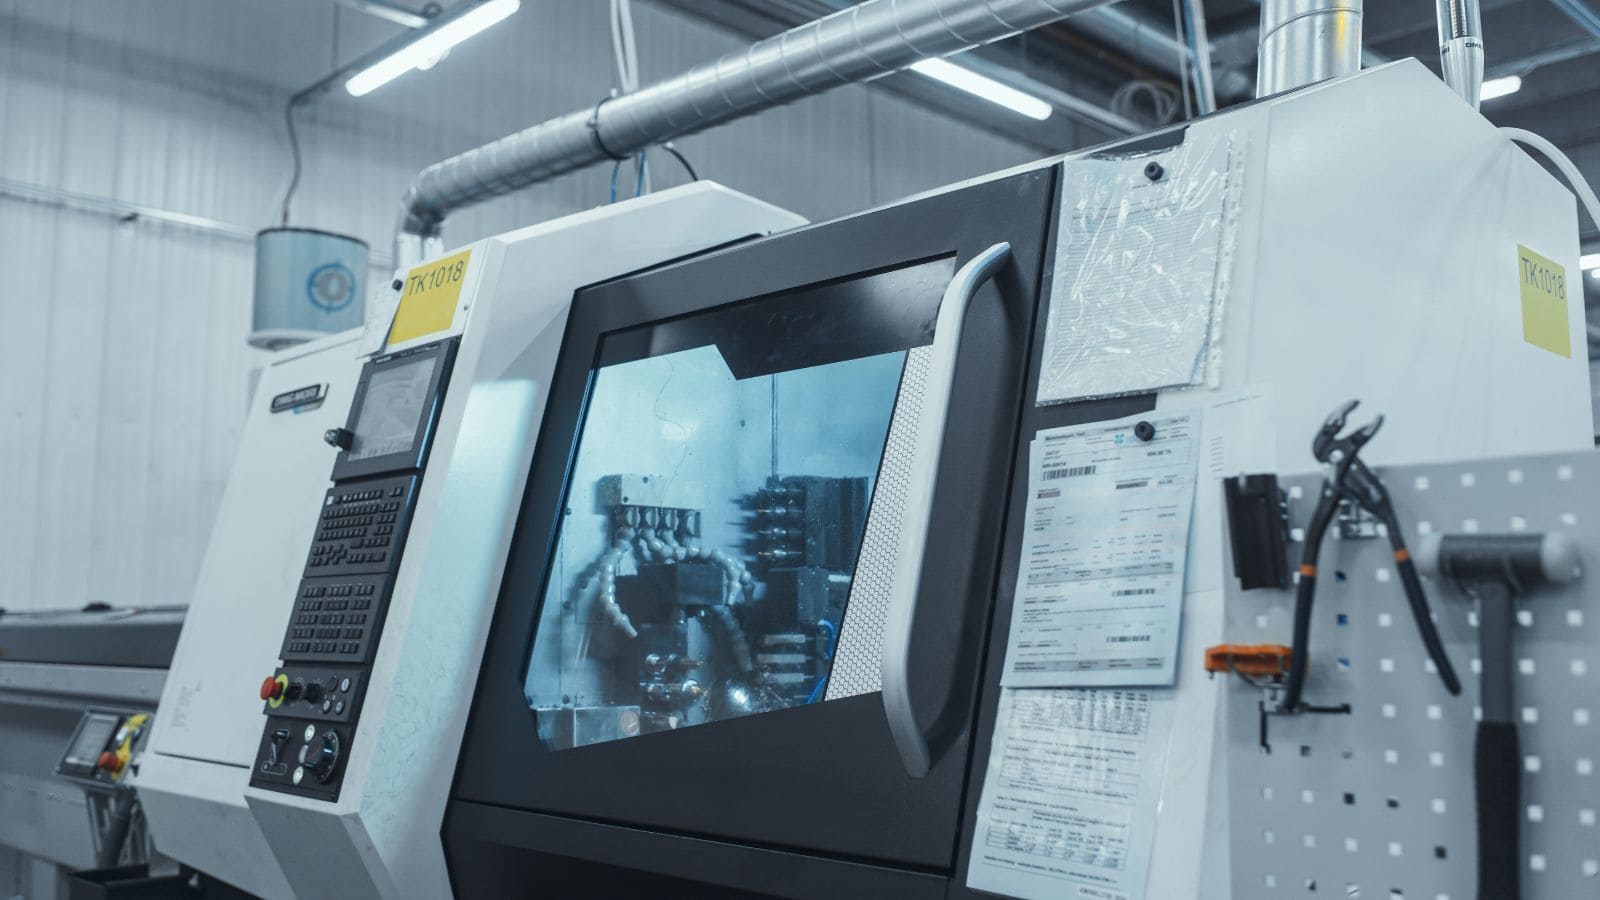
CNC İşleme, Delme ve Diş Açma
CNC işleme, kritik yüzeyleri yalnızca döküm yöntemiyle elde edilebilecek olandan daha sıkı toleranslara getirmek için kullanılır. Yaygın işlemler şunlardır:
- Alın frezeleme düzlük ve sızdırmazlık bütünlüğü için birleşme yüzeyleri.
- Delme vidalar, kablo geçişleri ve montaj donanımları için delik açma ve diş çekme.
- Hassas delik işleme (Boring) lens yuvaları veya reflektör açıklıklarını hassas çaplarda işleme.
Alüminyum dişler tekrarlanan işlemler sırasında aşınabileceğinden, bağlantı elemanlarının sıkça takılıp çıkarılmasının beklendiği durumlarda Heli-Coil gibi diş ekleri kullanılabilir.
Görünüm ve Koruma Amaçlı Yüzey İşlem Seçenekleri
Alüminyum basınçlı döküm parçalara çok çeşitli yüzey işlemleri uygulanabilir:
- Toz boya kaplama dayanıklı renk ve UV direnci sağlar; dış mekan armatürlerinde yaygın olarak kullanılır.
- Eloksal kaplama Sert bir oksit tabakası oluşturur; alaşımdaki silikon içeriği nedeniyle basınçlı döküm parçalarda daha az yaygın olsa da, özel işlemlerle uygulanabilir.
- Elektrokaplama Nikel veya krom kaplama, dekoratif iç mekan armatürleri için parlak, metalik bir görünüm kazandırır.
- Parlatma Ardından uygulanan şeffaf koruyucu kaplama, yansıtıcı bir görünüm sağlar.
- Kromat dönüşüm kaplaması Tek başına bir işlem olarak veya boya öncesi astar niteliğinde korozyon koruması sunar.
Yüzey İşlem Seçimlerinin Kullanım Ömrüne Etkisi
Doğru yüzey işlemi, görünümü iyileştirmenin ötesinde faydalar sağlar. Toz boya kaplı aydınlatma muhafazaları, tuz püskürtme testlerinde korozyon belirtileri göstermeden önce düzenli olarak 1.000 saatin üzerinde dayanıklılık sergiler. Aynı testte, kaplamasız alüminyum parçalarda ise 200 saat içinde çukurlaşma (pitting) başlayabilir. Dış mekan ve kıyı bölgelerindeki kurulumlar için kaliteli bir yüzey işlem sistemine yatırım yapmak, parça değişim aralıklarını uzatarak maliyetini katbekat amorti eder.
Moldie: Alüminyum Aydınlatma Bileşenleri Konusunda İş Ortağınız
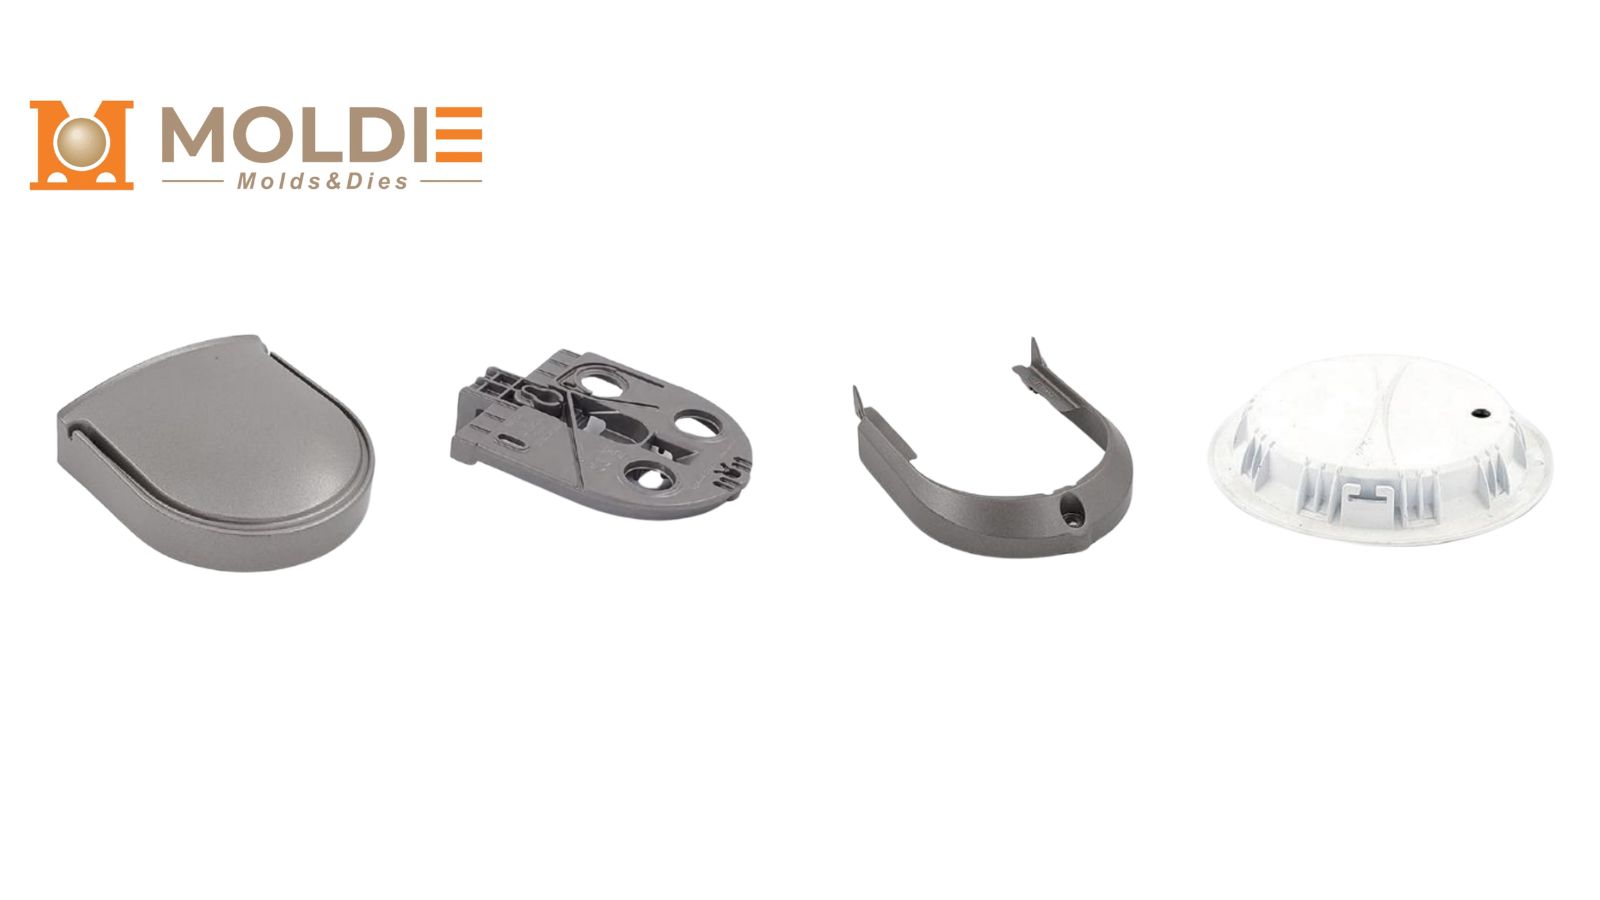
Doğru basınçlı döküm tedarikçisini seçmek; parça kalitenizi, proje takviminizi ve toplam maliyetinizi belirler. Moldiecasting olarak, aydınlatma endüstrisinin sıkı standartlarını yalnızca karşılamakla kalmıyor, aynı zamanda bu standartlara uygun bir yapıyla hizmet veriyoruz. Uçtan uca eksiksiz bir üretim çözümü sunarak, üretim ölçeğini büyütürken ortaya çıkabilecek riskleri ortadan kaldırıyoruz.
Bizimle Çalışmanın Avantajları:
- Kurum İçi Kalıp Üretimi ve Kontrolü: Kalıplarımızı kendi bünyemizde tasarlayıp üretiyor; böylece garantili kalıp ömrü ve daha kısa teslimat süreleri (genellikle 6-8 hafta) sunuyoruz.
- Tek Çatı Altında Komple Süreç Yönetimi: Çeşitli tonajlardaki basınçlı döküm makinelerinden hassas CNC işlemeye ve üstün yüzey işlemlerine (toz boya, eloksal) kadar tüm değer zincirini yönetiyoruz; böylece birden fazla alt yükleniciyle uğraşmak zorunda kalmıyorsunuz.
- Şeffaf Kalite Kontrol: Parçalarınızın durumu hakkında asla belirsizlik yaşamazsınız. ISO kalite sistemlerimizle desteklenen kapsamlı İlk Numune Kontrolleri (FAI), gözeneklilik yönetimi için X-ray testleri, boyutsal raporlar ve eksiksiz malzeme sertifikaları sunuyoruz.
- Sorunsuz Ölçeklenebilirlik: İster yeni bir mimari gömme spot (downlight) için 5.000 adetlik bir pilot üretime, ister yılda 100.000 adedin üzerinde sokak lambası gövdesi üretimine ihtiyaç duyun; yeni bir tedarikçi onaylama sürecine gerek kalmadan, talebinizle birlikte büyüyecek kapasiteye sahibiz.
Bir sonraki aydınlatma tasarımınızı optimize etmeye hazır mısınız? Standart altı döküm işlemlerinin, armatürünüzün performansını veya estetiğini olumsuz etkilemesine izin vermeyin. Bizimle iletişime geçin ve mühendislik ekibimizin tasarımınızı “Üretilebilirlik Açısından Tasarım” (DFM) kriterlerine göre incelemesine ve daha ilk kalıp işlenmeden maliyetleri düşürmenize yardımcı olmasına olanak tanıyın.







