
Önemli Çıkarımlar
| Temel noktalar | Hassas döküm | Basınçlı döküm |
|---|---|---|
| Süreç | Seramik kaplı bir mum model kullanılır; kalıp oluşturmak için mum eritilerek uzaklaştırılır. | Sıvı metal yüksek basınçla yeniden kullanılabilir çelik kalıba itilir. |
| Malzemeler | Yüksek erime noktalı metaller (çelik, paslanmaz çelik, titanyum, süper alaşımlar). | Demir dışı metaller (alüminyum, çinko, magnezyum, bakır). |
| Toleranslar | Orta düzey (±0.5 mm ile ±0.1 mm). | Dar (±0.05 mm ile ±0.2 mm). |
| Yüzey kalitesi | İyi (Ra 1.6–6.3 μm); son işlem gerekebilir. | Mükemmel (Ra 0.8–3.2 μm); minimum son işlem. |
| Maliyet | Küçük partilerde parça başı maliyet daha yüksek; takım maliyeti daha düşüktür. | İlk kalıp maliyeti yüksektir; büyük hacimlerde parça başı maliyet daha düşüktür. |
| Üretim hacmi | Şunlar için idealdir: düşük ve orta hacimler (prototipler, özel parçalar). | Şunlar için en uygundur: yüksek hacimli seri üretim. |
| Parça karmaşıklığı | Son derece karmaşık geometriler, ince ayrıntılar ve iç özellikler. | Orta düzey karmaşıklık; ince duvarlar ve ayrıntılar üretilebilir. |
| Uygulamalar | Havacılık, takı, tıbbi implantlar, sanat. | Otomotiv parçaları, tüketici elektroniği, cihazlar, hırdavat. |
Hassas Döküm Nedir?
Hassas döküm, mükemmel yüzey kalitesi ve boyutsal hassasiyet sunan karmaşık parçalar üreten hassas bir metal şekillendirme yöntemidir.
Hassas dökümün geçmişi binlerce yıl öncesine uzanır. Çin, Mısır ve Meksika’daki eski uygarlıklar bu tekniğin ilk biçimlerini yaklaşık 4500 BCE döneminde karmaşık bronz eşyalar ve takılar üretmek için kullanmıştır.
Mum modeller eritilerek uzaklaştırıldığı için süreç “mum kaybolan döküm” olarak da adlandırılmıştır.
Sanayi Devrimi sırasında diş hekimleri bu yöntemi kuron ve inley üretmek için benimsemiştir.
1940’larda II. Dünya Savaşı hassas parçalara yönelik talebi artırarak hassas dökümü ana akım imalata taşımıştır.
Günümüzde bilgisayar modellemesi ve otomatik ekipmanlar süreci önemli ölçüde iyileştirmiştir. Modern hassas dökümde ±0.5 mm kadar dar toleranslı parçalar üretilebilir.
Süreç ve Teknikler
Hassas döküm, istenen parçanın birebir kopyası olan bir mum modelin oluşturulmasıyla başlar.
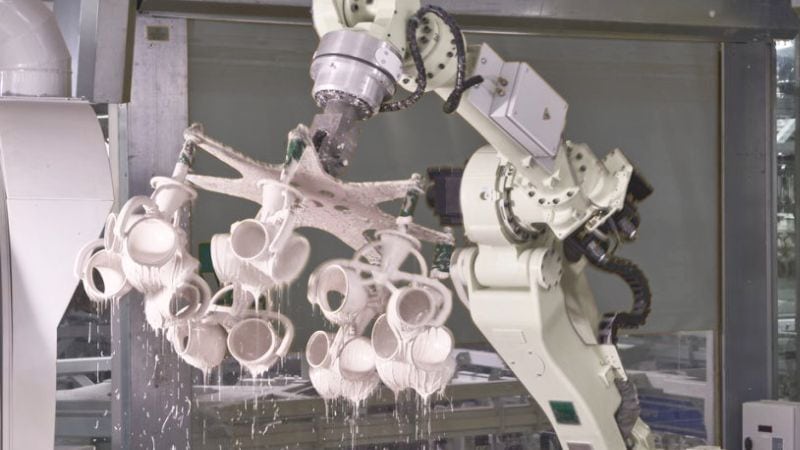
Ardından model, başka mum modellerle birlikte bir “ağaca” bağlanır. Bu düzenek tekrar tekrar seramik bulamaca daldırılır ve kabuk oluşturmak için stucco malzemesiyle kaplanır.
(“Ağaç”, kalıp yapımı sırasında birden fazla mum modeli bir arada tutan dallı yapıyı ifade eder.)
Kabuk sertleştiğinde ters çevrilerek fırına yerleştirilir. Mum eriyip dışarı akar (buradan “mum kaybolan döküm” adı gelir) ve içi boş bir seramik kalıp bırakır.
Sıvı metal dökülmeden önce kalıp yüksek sıcaklıklara kadar ısıtılır. Soğuduktan sonra döküm parçaları ortaya çıkarmak için seramik kabuk kırılır. Son adımlar parçaların ağaçtan kesilmesini ve son işlemlerin yapılmasını içerir.
Hassas Dökümde Kullanılan Malzemeler
Hassas döküm çok çeşitli metaller ve alaşımlarla uygulanabilir. Yaygın malzemeler:
Demir esaslı alaşımlar:
- Karbon çelikleri ve düşük alaşımlı çelikler
- Paslanmaz çelik
- Takım çelikleri
Demir dışı alaşımlar:
- Alüminyum
- Bakır esaslı alaşımlar (bronz, pirinç)
- Nikel esaslı alaşımlar
- Titanyum
Seramik kabuk malzemeleri genellikle silika, zirkon ve alüminyum silikatlardan oluşur. Bu malzemeler sıvı metal dökümü için gereken son derece yüksek sıcaklıklara dayanabilir.
Basınçlı Döküme Genel Bakış
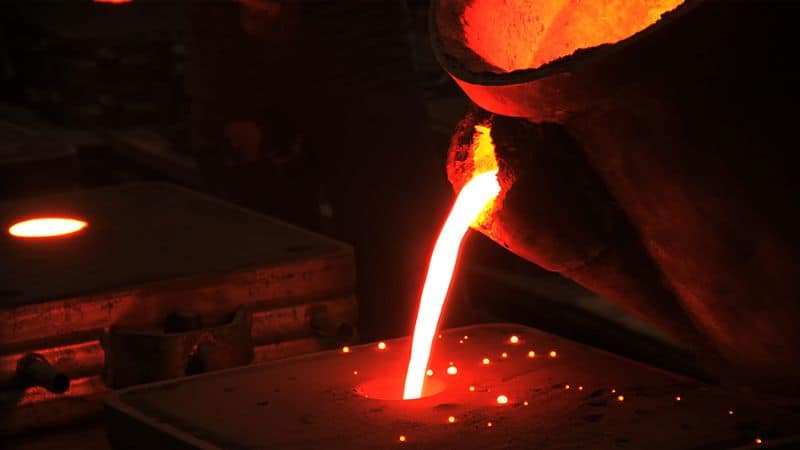
Basınçlı döküm, yüksek üretim hızları ve mükemmel boyutsal hassasiyet sunan popüler bir metal şekillendirme yöntemidir. Tutarlı kalitede karmaşık metal parçalar gerektiren sektörlerde yaygın olarak kullanılır.
Hassas dökümün aksine basınçlı döküm, yüksek hacimli üretim serileri için tasarlanmıştır. Kalıplar binlerce döküm çevrimine dayanabilen sağlam takım çeliğinden yapılır.
Basınçlı döküm makineleri iki ana türdedir: sıcak kamaralı ve soğuk kamaralı makineler.
Sıcak kamaralı makineler:
- Çinko ve magnezyum gibi erime noktası düşük metallere idealdir
- Metal doğrudan makinede eritilir
- Daha hızlı çevrim süreleri
- Daha küçük parçalar için uygundur
Soğuk kamaralı makineler:
- Alüminyum, bakır ve erime noktası daha yüksek diğer alaşımlara daha uygundur
- Metal ayrı yerde eritilip makineye aktarılır
- Daha büyük parçaları işleyebilir
- Endüstriyel uygulamalarda daha yaygın kullanılır
Yaygın Kullanılan Alaşımlar
Alüminyum alaşımları hafiflik ve dayanım özelliklerinin mükemmel birleşimini sunmaları nedeniyle en popüler seçenektir.
Çinko alaşımları ince ayrıntıların üretiminde ve ince duvarlı dökümde mükemmeldir.
Magnezyum alaşımları iyi dayanımı korurken en hafif seçeneği sunar.
Bakır alaşımları pirinç ve bronz gibi alaşımlar üstün dayanım, elektrik iletkenliği ve korozyon direnci sağlar; ancak daha pahalıdır ve dökümleri daha zordur.
Hassas Döküm ile Basınçlı Dökümün Karşılaştırılması
Temel Farklar
En büyük fark kalıplardadır. Basınçlı döküm yeniden kullanılabilir metal kalıplar kullanırken hassas dökümde her parça için yeni bir kalıp gerekir. Bu nedenle basınçlı döküm büyük üretim serilerinde daha ekonomiktir; hassas döküm ise karmaşık veya ayrıntılı parçalar için daha uygundur.
Kalite ve Hassasiyet
Hassas döküm genellikle daha iyi yüzey kalitesi sunar ve daha dar toleransları koruyabilir. Bu yöntemle 0.1mm kadar ince ayrıntılar elde edilebilir. Basınçlı dökümle imkânsız olabilecek daha karmaşık geometriler ve iç özellikler üretilebilir.
Basınçlı döküm iyi boyutsal hassasiyet sağlar; ancak bazı karmaşık biçimlerde sınırlamalar olabilir.
Üretim Hızı ve Hacmi
Hassas döküm çok daha uzun sürer. Her parça için yeni bir mum model ve seramik kabuk oluşturulması gerekir; bu, üretim zaman çizelgesine günler ekler. 100 parçanın altındaki küçük partilerde bu çok önemli olmayabilir.
Projeniz 10 000 parçadan fazlasını gerektiriyorsa basınçlı döküm çok daha maliyet etkin hâle gelir.
Avantajlar ve Sınırlamalar
Hassas Dökümün Artıları ve Eksileri
Avantajlar:
- Karmaşık tasarımlar için mükemmeldir ince ayrıntılar ve ince duvarlar dâhil
- Yüksek boyutsal hassasiyet (inç başına 0.005 inch)
- Üstün yüzey kalitesi minimum son işlem gerektirir
- Geniş malzeme seçeneği çelikler, paslanmaz çelikler ve özel alaşımlar dâhil
- Küçük üretim serilerine uygundur daha düşük takım maliyetleriyle
Sınırlamalar:
- Parça başına maliyet daha yüksektir basınçlı döküme kıyasla
- Üretim hızı daha düşüktür birden fazla proses adımı nedeniyle
- Boyut sınırlamaları vardır (genellikle daha küçük parçalar)
- İşçilik yoğun bir süreçtir uzman teknisyenler gerektirir
- Teslim süreleri daha uzundur tasarımdan bitmiş parçaya kadar
Basınçlı Dökümün Artıları ve Eksileri
Avantajlar:
- Çok yüksek üretim hızları yüksek hacimli imalat için
- Parça başına maliyet düşüktür takım maliyeti karşılandıktan sonra
- Boyutsal tutarlılık iyidir büyük üretim serileri boyunca
- İnce duvarlı parçalar için mükemmeldir (0.5mm kadar ince)
- Düzgün yüzey kalitesi ayrıntıları iyi çoğaltır
Sınırlamalar:
- Başlangıç kalıp maliyeti yüksektir ve üretim hacmine yayılması gerekir
- Demir dışı metallerle sınırlıdır alüminyum, çinko ve magnezyum gibi
- Gözeneklilik sorunları ortaya çıkabilir kalın kesitlerde
- Küçük üretim serileri için ideal değildir kurulum maliyetleri nedeniyle
- Yüksek dayanım gerektiren parçalar için daha az uygundur
Sıkça Sorulan Sorular
Hassas döküm ile kum döküm arasında seçim yaparken hangi temel etkenler dikkate alınmalıdır?
Hassas döküm, kum döküme göre daha iyi yüzey kalitesi ve daha dar toleranslar sağlar. Parçanız hassasiyet veya iyi görünüm gerektiriyorsa hassas döküm avantajlıdır.
Hassas dökümün uygulanmasının pratik olmayacağı çok büyük parçalar için kum döküm genellikle daha ucuzdur. Hassas dökümün boyut sınırlamaları büyük bileşenlerde kum dökümü daha uygun kılar.
Kum dökümün takım maliyetleri hem hassas dökümden hem basınçlı dökümden düşüktür; bu nedenle maliyetin öncelikli olduğu prototip veya tek seferlik parçalar için uygundur.







