
Tlakovo liate skrine prevodoviek sa široko používajú v automobilovom priemysle a priemyselných zariadeniach. Hlavnou výzvou pre nákupcov je nájsť dodávateľa, ktorý počas procesu tlakového liatia dokáže riadiť riziká nástrojov, vnútornú kvalitu, presnosť obrábania a konzistentnosť výroby.
Tento sprievodca vysvetľuje hlavné konštrukčné, materiálové a kvalitatívne otázky, ako aj faktory pri výbere dodávateľa, ktoré ovplyvňujú projekty skríň prevodoviek. Pomôže nákupným tímom efektívnejšie hodnotiť výrobcov pred výrobou nástrojov a spustením sériovej výroby.
Požiadavky na skrine prevodoviek vyrábané tlakovým liatím
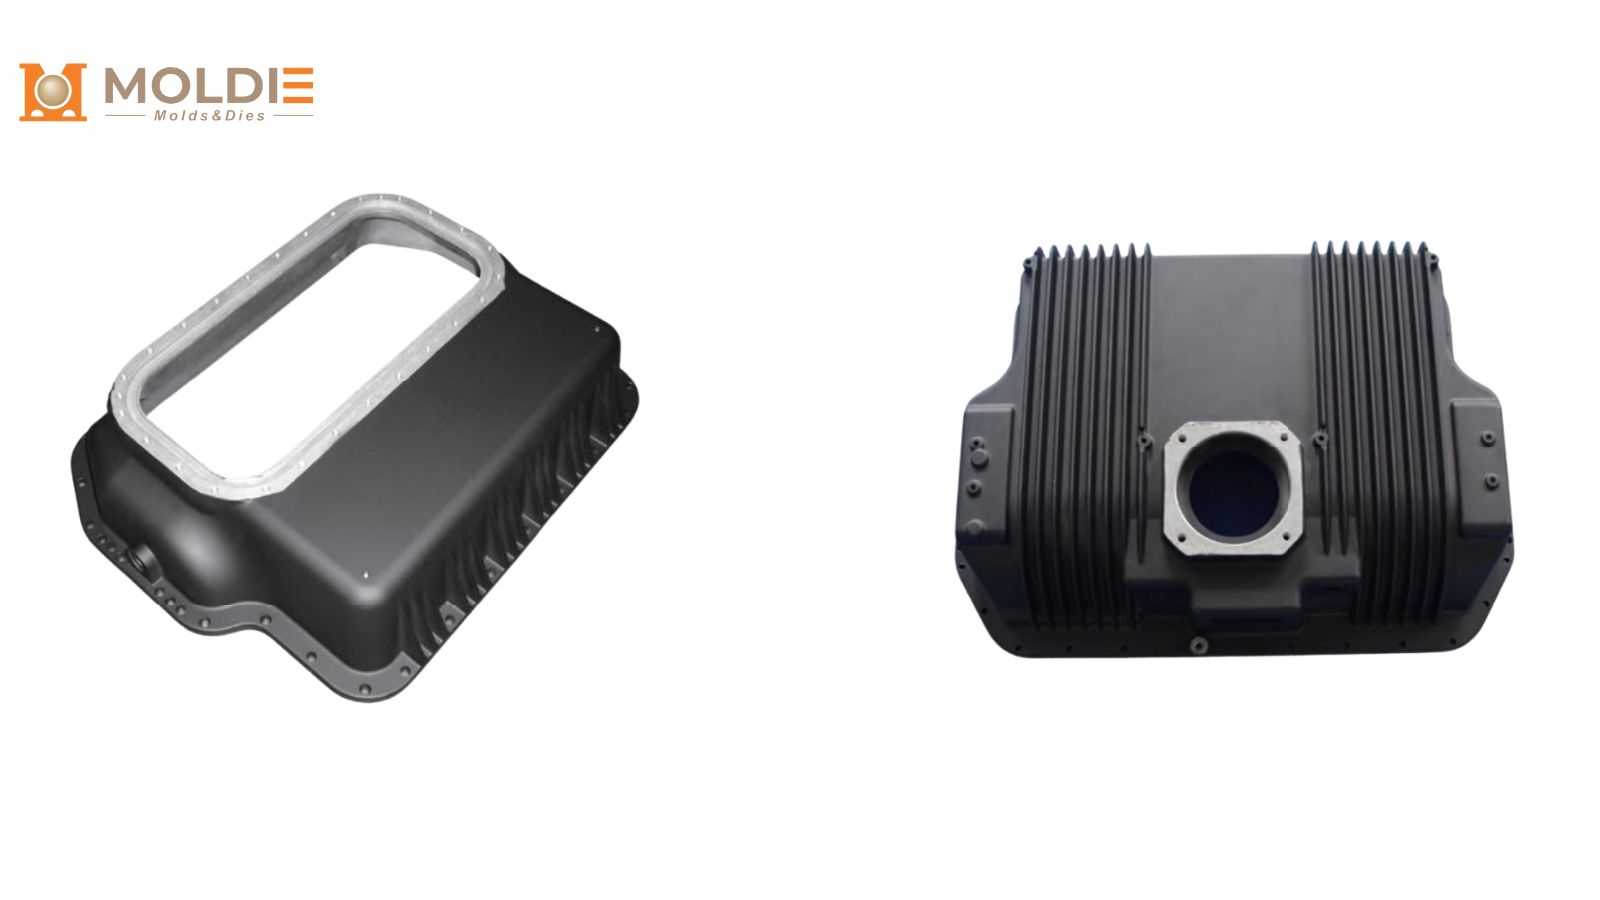
Skriňa prevodovky nesie ozubené kolesá a ložiská, zachováva ich presné zarovnanie, zadržiava mazivo bez úniku a odvádza teplo vznikajúce počas prevádzky. Tieto požiadavky z nej robia jeden z náročnejších konštrukčných dielov vyrábaných tlakovým liatím.
Z výrobného hľadiska musí skriňa súčasne zabezpečiť štyri vlastnosti:
- Konštrukčnú stabilitu na prenášanie zaťaženia bez deformácie
- Rozmerovú presnosť otvorov ložísk, polôh hriadeľov a montážnych plôch
- Spoľahlivé tesnenie na zabránenie úniku maziva
- Tepelný výkon na zníženie hromadenia tepla a predĺženie životnosti
Ak dôjde k narušeniu ktorejkoľvek z týchto vlastností, výsledná zostava môže vykazovať hluk, nízku účinnosť, netesnosť alebo skrátenú životnosť.
Prečo sa uprednostňujú hliníkové zliatiny
Hliník je najbežnejším materiálom na tlakovo liate skrine prevodoviek v projektoch OEM aj v priemysle. Ponúka praktickú rovnováhu nízkej hmotnosti, dobrej tepelnej vodivosti, odolnosti proti korózii a dobrej zlievateľnosti pri zložitých tvaroch.
Skrine hliníkových prevodoviek sa bežne vyrábajú z týchto zliatin:
A380
A380 je spoľahlivá univerzálna zliatina na skrine prevodoviek. Ponúka dobrú pevnosť, rozmerovú stabilitu a odolnosť proti korózii, preto sa hodí na mnohé štandardné konštrukčné aplikácie.
A383 / ADC12
A383, známa aj ako ADC12, sa cení pre výbornú zlievateľnosť. Dobre sa osvedčuje pri tenkostenných alebo geometricky zložitejších skriniach a bežne sa používa na komponenty automobilových prevodoviek.
A360
A360 poskytuje dobrú odolnosť proti korózii a ťažnosť. Zvažuje sa najmä vtedy, keď skriňa pracuje v náročnejšom prostredí alebo je potrebná vyššia húževnatosť.
AlSi10Mg
AlSi10Mg môže pri lepšom riadení procesu dosiahnuť vyšší mechanický výkon. Jej výroba je náročnejšia, no môže vyhovovať aplikáciám s vyššími konštrukčnými požiadavkami.
Vo väčšine nákupných situácií zostáva predvolenou voľbou hliník. Zinkové zliatiny a horčík možno posúdiť pri špecializovaných aplikáciách, no nejde o hlavné materiály na veľké konštrukčné skrine prevodoviek.
Pravidlá návrhu formy skrine prevodovky pre náklady a kvalitu
Fáza návrhu priamo ovplyvňuje kvalitu odliatku, zložitosť nástroja a výrobné náklady. Nákupcovia nemusia diely sami prekonštruovať, mali by však rozumieť tomu, ktoré konštrukčné rozhodnutia zvyšujú výrobné riziko.
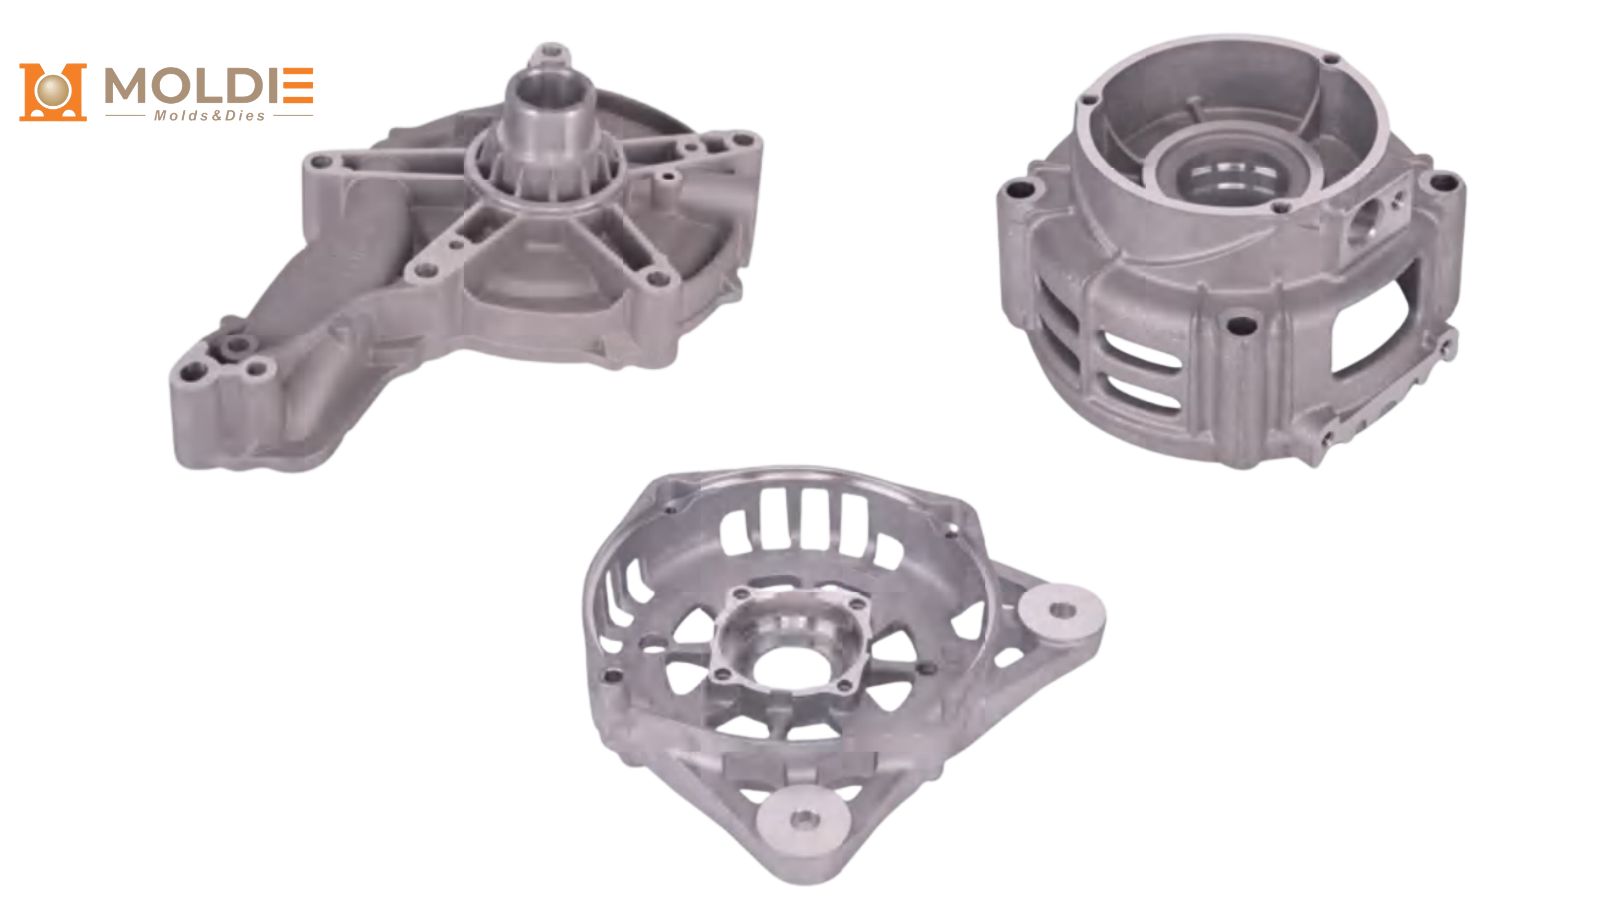
Hrúbka stien má byť čo najrovnomernejšia
Rovnomerná hrúbka stien zlepšuje tok kovu, konzistentnosť chladenia a rozmerovú stabilitu. Veľké zmeny hrúbky vytvárajú horúce miesta, ktoré zvyšujú riziko zmršťovania, pórovitosti a deformácie.
Pri skriniach prevodoviek je konzistentnosť stien zvyčajne dôležitejšia než jednoduché pridávanie materiálu. Ak je potrebná vyššia tuhosť, často je lepšie použiť konštrukčné rebrá než príliš zosilňovať steny.
Rebrá a nálitky treba navrhovať starostlivo
Rebrá zvyšujú tuhosť bez veľkého nárastu hmotnosti. Nesprávne proporcie rebier alebo príliš masívne nálitky môžu vytvárať miestne prehriatie, ktoré ovplyvňuje vnútornú integritu aj čas cyklu.
Nálitky pre spojovacie prvky, sedlá ložísk a montážne body treba navrhovať s plynulými prechodmi a primeranými zaobleniami. Zlepšuje to mechanické vlastnosti aj kvalitu odliatku.
Obrábanie treba naplánovať včas
Kritické prvky, ako sú otvory ložísk, otvory hriadeľov, tesniace príruby a montážne plochy, zvyčajne vyžadujú obrábanie po odliatí. Preto musí návrh odliatku od začiatku obsahovať správny prídavok na obrábanie a stabilnú stratégiu základní.
Ak sú základne zle definované, dodávateľ môže vyrobiť diely, pri ktorých jednotlivé rozmery vyzerajú prijateľne, no kritické vzájomné vzťahy medzi prvkami nevyhovujú. Ide o častú príčinu problémov pri kontrole prvého kusu v projektoch skríň prevodoviek.
Prečo je dôležitá analýza toku kovu vo forme
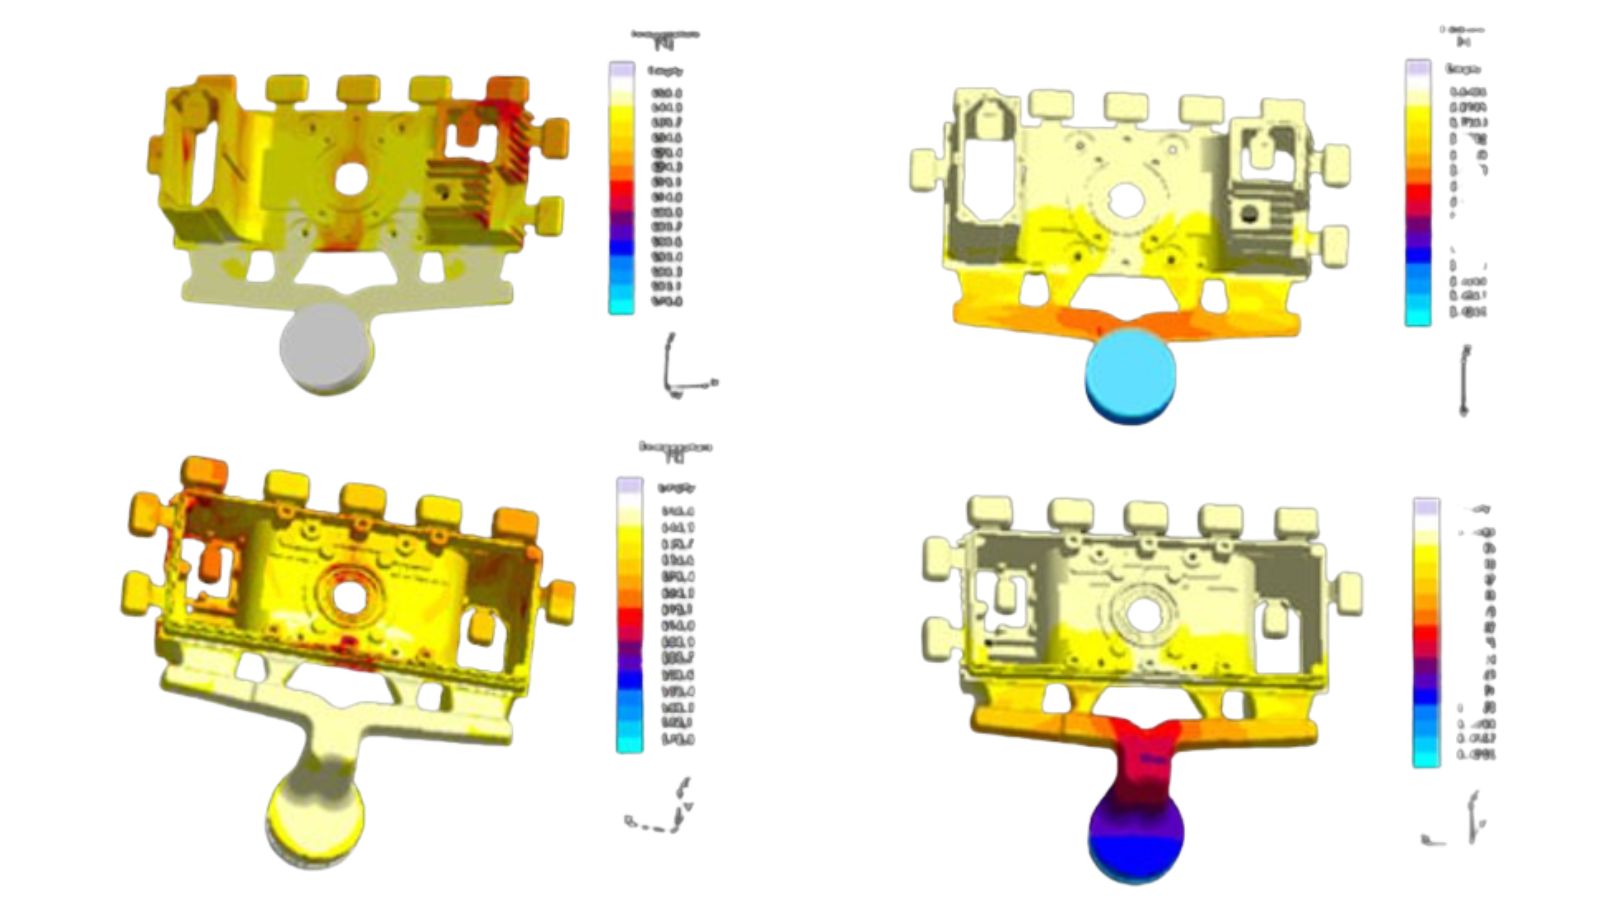
Simulácia toku kovu vo forme patrí medzi najužitočnejšie nástroje na zníženie rizika pred výrobou nástroja. Pomáha predpovedať priebeh plnenia, zachytávanie vzduchu, rozloženie teploty a oblasti možných chýb spôsobených zmršťovaním.
Praktický prínos pre nákupcu je jednoduchý: problém je oveľa lacnejšie opraviť v simulácii než neskôr upravovať zakalený nástroj. Dodávateľ, ktorý vopred vyhodnocuje výsledky toku kovu, býva lepšie pripravený predchádzať pórovitosti, nestabilnému plneniu a chybám súvisiacim s návrhom.
Je to obzvlášť dôležité pri skriniach prevodoviek, pretože často kombinujú tenké steny, hrubé montážne oblasti, tesniace plochy a obrábané otvory v jednom odliatku.
Kontroly kvality skríň prevodoviek
Nákupcovia by si mali overiť, či dodávateľ dokáže vhodnými kontrolnými metódami preveriť vnútornú integritu, rozmerovú presnosť a tesnosť.
Röntgenová kontrola vnútornej integrity
Vnútorná pórovitosť predstavuje jedno z najväčších rizík pri skriniach prevodoviek, najmä pod tesniacimi plochami, nálitkami a hrubšími konštrukčnými oblasťami. Röntgenová kontrola pomáha odhaliť skryté dutiny a vnútorné chyby, ktoré samotná kontrola povrchu nezistí.
Pri projektoch s prísnymi požiadavkami na tesnosť alebo konštrukčnú pevnosť je táto schopnosť veľmi dôležitá. Vákuové tlakové liatie môže tiež pomôcť znížiť zachytávanie plynu skôr, než sa chyby dostanú do neskorších fáz výroby.
CMM a 3D skenovanie na kontrolu rozmerovej presnosti
Kritické rozmery, ako sú priemery otvorov, vzťahy osí, rovinnosť prírub a montážna geometria, sa majú overovať meraním CMM. Takto sa presne zmerajú prvky ovplyvňujúce montáž a výkon.
3D skenovanie poskytuje širší pohľad porovnaním celého tvaru odliatku s modelom CAD. Pomáha odhaliť deformáciu, odchýlky povrchu a celkové zmeny tvaru.
Skúška tesnosti
Ak musí skriňa zadržiavať mazivo, skúška tesnosti má byť súčasťou plánu kvality. Overuje, či odliatok a obrábané povrchy dokážu pri tlaku zachovať tesniacu funkciu.
Skúška tesnosti je obzvlášť dôležitá, ak skriňa obsahuje vnútorné kanály, tesniace plochy alebo oblasti, kde by skrytá pórovitosť mohla spôsobiť poruchu v prevádzke.
Funkčná validácia podľa potreby
Pri niektorých projektoch skríň prevodoviek nestačia samotné rozmerové správy. Na potvrdenie správneho lícovania, zarovnania a tesniacej funkcie v montážnych podmienkach môže byť potrebná aj funkčná validácia. Je to obzvlášť dôležité v projektoch OEM alebo pri dieloch s úzko previazanými toleranciami.
Sekundárne operácie ovplyvňujú aj výber dodávateľa
Väčšina skríň prevodoviek vyžaduje sekundárne spracovanie medzi operáciou odlievania a konečnou montážou. Dodávateľ, ktorý efektívnejšie riadi viacero následných procesov, zvyčajne ponúka kratšie dodacie lehoty, lepšiu sledovateľnosť a nižšie koordinačné riziko.
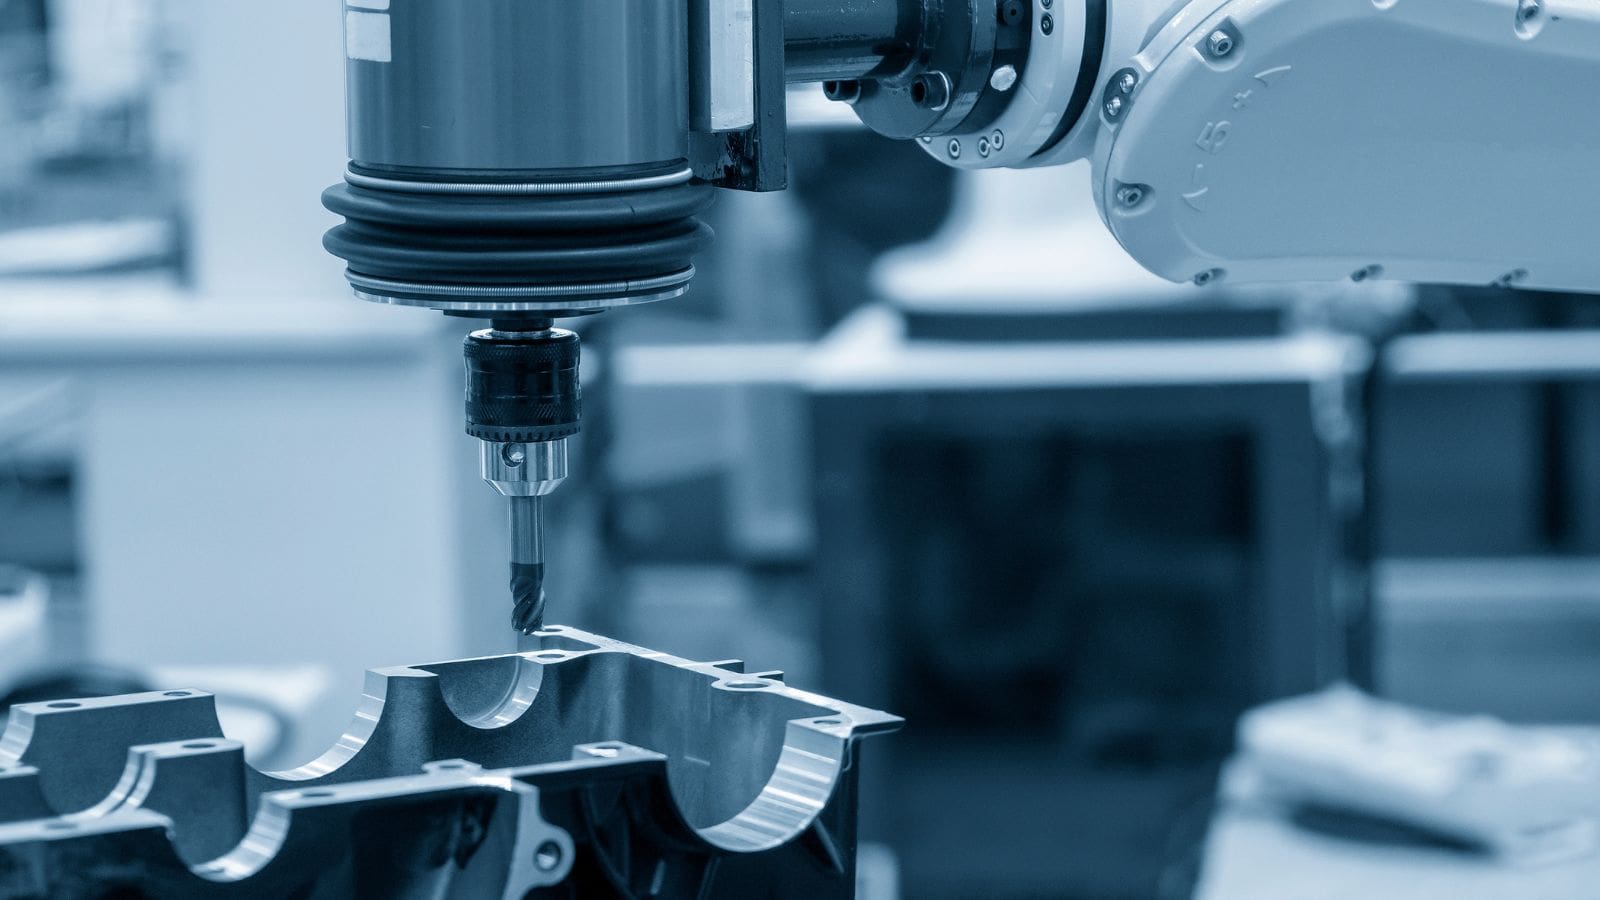
CNC obrábanie a povrchová úprava
Kritické otvory, tesniace plochy, montážne povrchy a závitové porty často vyžadujú CNC obrábanie po odliatí. Aj kvalitný odliatok sa môže stať nevyhovujúcim dielom, ak sa nesprávne nastaví obrábanie, kontrola základní alebo úber materiálu.
Povrchová úprava môže byť potrebná aj na zlepšenie odolnosti proti korózii, vzhľadu alebo dlhodobej životnosti. Bežné možnosti zahŕňajú eloxovanie hliníka, práškové lakovanie v náročnom prostredí a lakovanie na všeobecnú ochranu a vzhľad.
Hlavnou výhodou vlastných sekundárnych operácií pre nákupcu je zodpovednosť. Keď odlievanie, obrábanie, kontrola a dokončovanie prebiehajú v jednom systéme, problémy s kvalitou sa často identifikujú a riešia rýchlejšie.
Ako majú nákupcovia hodnotiť dodávateľa tlakového liatia
Pri porovnávaní dodávateľov pre projekty skríň prevodoviek by sa nákupcovia mali menej sústreďovať na všeobecné marketingové tvrdenia a viac na praktické dôkazy výrobnej spôsobilosti.
Inžinierska podpora
Schopný dodávateľ má vedieť skontrolovať 2D výkresy, 3D modely alebo vzorky a poskytnúť spätnú väzbu k vyrobiteľnosti ešte pred začiatkom výroby nástrojov. Včasný vstup inžinierov znižuje riziko pri návrhu stien, stratégii vtokov, nastavení obrábania a plánovaní kontrol.
Analýza toku kovu a schopnosti výroby nástrojov
Zistite, či dodávateľ pred výrobou nástroja vykonáva analýzu toku kovu. Je to silný ukazovateľ procesnej disciplíny a pomáha predchádzať nákladným zmenám v neskoršej fáze.
Kontrolná infraštruktúra
Pri skriniach prevodoviek je vlastné kontrolné vybavenie veľkou výhodou. Nákupcovia by si mali overiť, či má dodávateľ:
- CMM
- 3D skenovanie
- Röntgenovú kontrolu
- Možnosť skúšky tesnosti , ak je potrebná
Vlastné sekundárne operácie
Obrábanie, povrchové úpravy a podpora montáže môžu výrazne ovplyvniť dodávky aj konzistentnosť kvality. Ak sa tieto procesy zadávajú viacerým dodávateľom, sledovateľnosť a rýchlosť reakcie často klesajú.
Certifikácie a skúsenosti s projektmi
Relevantné certifikácie, ako napríklad ISO 9001:2015 a podľa potreby IATF 16949, môžu preukázať disciplínu systému kvality. Nákupcovia by mali hľadať aj dodávateľov so skutočnými skúsenosťami s projektmi OEM alebo priemyselnými skriňami, ktoré vyžadujú úzke tolerancie, technické zmeny a opakovanú výrobu.
Vyberte si Moldiecasting pre praktický prístup k nákupu
Vynikajúci dodávateľ by mal vedieť posúdiť návrh, identifikovať riziká odlievania, odporučiť praktické úpravy a definovať realistický plán kontroly, aby sa v neskorších fázach projektu znížil počet problémov.
Moldiecasting ako výrobca dielov a foriem s certifikáciami ISO a IATF prijíma 2D výkresy, 3D súbory a vzorky dielov na prípravu cenovej ponuky a kontrolu návrhu formy. Ak chcete získať včasnú spätnú väzbu inžinierov ešte pred investíciou do nástrojov, kontaktovať náš tím môže byť praktickým prvým krokom.
Často kladené otázky
Prečo sa na výrobu skríň prevodoviek bežne používa tlakové liatie hliníka?
Tlakové liatie hliníka sa pri skriniach prevodoviek používa široko vďaka vlastnostiam materiálu: nízkej hmotnosti, dobrej tepelnej vodivosti a vysokej zlievateľnosti.
V prevodovke tieto výhody pomáhajú znižovať celkovú hmotnosť, zlepšovať odvod tepla v okolí ozubených kolies a ložísk a podporovať efektívnu výrobu zložitých hliníkových skríň prevodoviek.
Prečo sa pri výrobe skríň prevodoviek uprednostňuje vysokotlakové tlakové liatie?
Pretože diely prevodoviek vyžadujú vysokú rozmerovú presnosť, stabilnú hrúbku stien a opakovateľnú kvalitu odliatku. V porovnaní s pieskovým alebo gravitačným liatím sa lepšie hodí na veľkosériovú výrobu skríň prevodoviek, pri ktorej treba dôsledne kontrolovať polohu otvorov, tesnosť a konzistentnosť obrábania.
Ktoré konštrukčné faktory sú pri tlakovo liatej skrini prevodovky najdôležitejšie?
Najdôležitejšími faktormi sú hrúbka stien, rozmiestnenie rebier, návrh nálitkov, konštrukcia formy a vtoková sústava. Pri skriniach prevodoviek tieto faktory priamo ovplyvňujú riziko pórovitosti, rozmerovú stabilitu a správnu funkciu kritických prvkov po obrábaní, ako sú otvory ložísk, olejové kanály a tesniace plochy.
Je po tlakovom liatí skríň prevodoviek stále potrebné CNC obrábanie?
Áno. Aj keď sa skriňa vyrába tlakovým liatím hliníka do tvaru blízkeho konečnému, dôležité prvky prevodovky si stále vyžadujú CNC obrábanie. Zvyčajne ide o otvory ložísk a hriadeľov, montážne plochy, závitové porty a tesniace povrchy, pri ktorých je pre montáž a dlhodobý výkon prevodovky potrebná vysoká rozmerová presnosť.







