
Vo výrobe sa často vyskytujú súčiastky, ktoré sú príliš tvrdé, tenké alebo zložité na bežné obrábanie. Vtedy sa uplatňuje elektroerozívne obrábanie (EDM). Namiesto mechanickej sily odoberá materiál riadenými elektrickými výbojmi a dosahuje úzke tolerancie pri nástrojových oceliach, karbidoch, titáne a ďalších špeciálnych zliatinách.
Elektroerozívne obrábanie sa podľa metódy delí na viacero typov; najčastejšie sú drôtové EDM, hĺbiace EDM a EDM vŕtanie otvorov.
Drôtové EDM (WEDM)
Princíp fungovania a nastavenie
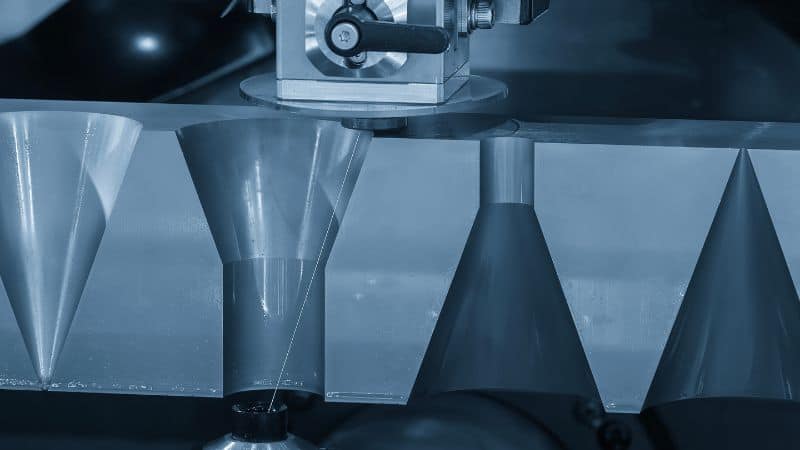
Drôtové EDM využíva nepretržite posúvaný elektricky nabitý drôt napnutý medzi vodičmi, zvyčajne mosadzný alebo povlakovaný mosadzný, ako pohyblivú elektródu. Drôt sa obrobku nedotýka. CNC systém ho vedie naprogramovanou dráhou pri zachovaní riadenej medzery. Obrobok je ponorený v deionizovanej vode, ktorá slúži ako dielektrikum a odplavuje nečistoty. Horné a dolné vodiace prvky umožňujú nakláňať drôt a vytvárať skosené prvky.
Generátor moduluje energiu, trvanie a frekvenciu impulzov pri hrubovaní aj viacerých dokončovacích priechodoch. Hrubovanie uprednostňuje rýchlosť a ponecháva prídavok na následné priechody, ktoré doladia tolerancie a povrch. Dôležité je aj upnutie: pevné, tepelne stabilné nastavenie, presné základne a dobré odplavovanie priamo ovplyvňujú presnosť a priepustnosť.
Typické použitie a materiály
Drôtové EDM sa bežne používa na zložité profily: formy, razníky, ozubené kolesá, drážkované tvary, zdravotnícke komponenty a 2.5D obrysy, ktoré sa ťažko alebo vôbec nedajú frézovať. Vyniká pri kalených nástrojových oceliach (A2, D2, H13), karbide volfrámu, titáne, Inconeli a ďalších superslitinách. Často sa používa na vyrezávanie foriem na tlakové liatie z bloku, výrobu presných vložiek, rezanie krehkých alebo kalených súčiastok bez vnútorného napätia a vytváranie tenkých pásov či jemných prvkov bez deformácie.
Výhody a obmedzenia
- Presnosť a kvalita povrchu: Pri stabilnom nastavení sú bežné tolerancie ±0.0001–0.0002″; viacnásobnými dokončovacími priechodmi možno dosiahnuť drsnosť povrchu pod 1 μm Ra.
- Minimálne mechanické napätie: Bez rezných síl zostávajú tenké steny a jemné detaily neporušené. Tepelne ovplyvnená oblasť je malá a pretavená vrstva tenká.
- Vhodné na automatizáciu: Automatické navliekanie drôtu, obnovenie po jeho pretrhnutí a integrované meranie podporujú spoľahlivú bezobslužnú prevádzku, najmä pri dlhých profiloch.
Obmedzenia: Drôt musí mať prístup k obrysu, preto nemožno obrábať podrezania ani uzavreté dutiny. Ak sa začiatok rezu nenachádza na hrane, treba vstupný otvor. Pri vysokých súčiastkach môže byť potrebné dôkladne navrhnúť odplavovanie, aby sa zachovala stabilita a obmedzila erózia či pretrhnutie drôtu.
Hĺbiace EDM (ponorné/konvenčné EDM)
Elektródy, nástroje a tvorba dutín
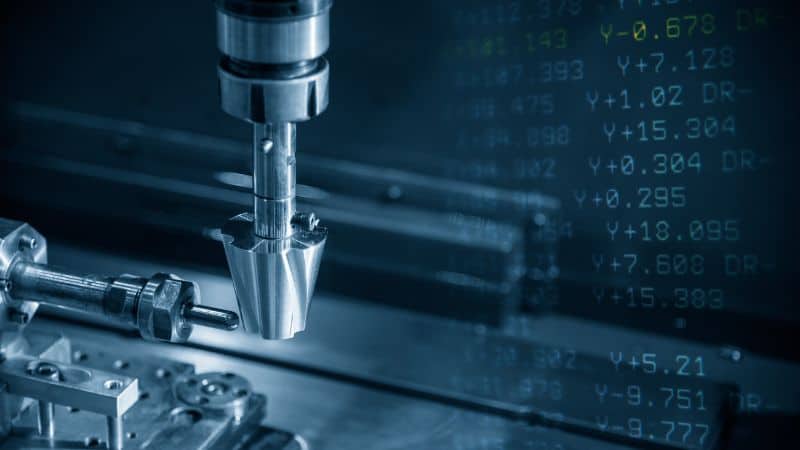
Hĺbiace EDM, známe aj ako ponorné obrábanie, používa tvarovanú elektródu, zvyčajne grafitovú alebo medenú, upevnenú na pieste. Elektróda sa umiestni oproti negatívnemu tvaru dutiny a pod riadením servosystému sa ponára do obrobku; iskrové výboje pritom odoberajú materiál. Bežným dielektrikom je olej na báze uhľovodíkov. Orbitálny pohyb (malé naprogramované kruhové alebo vektorové pohyby) zlepšuje odplavovanie nečistôt a kvalitu povrchu a zabezpečuje konečné rozmery bez nadmerného opálenia rohov.
Výber elektródy má veľký význam: grafit umožňuje rýchlejší úber, odoláva teplu a hodí sa pre väčšie dutiny; meď zachováva detaily a môže dosiahnuť jemnejší povrch. Skúsení výrobcovia často používajú viac elektród: hrubovaciu, polodokončovaciu na stabilizáciu stien a dokončovaciu na úzke tolerancie a požadovanú hodnotu Ra.
Použitie, tolerancie a kvalita povrchu
Hĺbiace EDM je vhodné na 3D dutiny foriem, reliéfne prvky, rebrá, hlboké vrecká, logá a geometrie nedostupné rovnému drôtu. Podľa veľkosti a nastavenia sú realistické tolerancie ±0.0002–0.001″; pri dokončovacích výbojoch možno dosiahnuť drsnosť pod 1 μm Ra. Keďže geometriu prenáša elektróda, bežné sú zložité prechody a voľné tvary vo vstrekovacích formách a nástrojoch na tlakové liatie.
Výhody a obmedzenia
- Skutočné 3D možnosti: Hlavnou prednosťou je tvorba slepých dutín, podrezaní a zložitých trojrozmerných tvarov, ktoré drôtové EDM nedokáže vytvoriť.
- Vynikajúca kvalita povrchu: Dokáže dosiahnuť mimoriadne jemný povrch pri zložitých obrysoch a často eliminuje potrebu ručného leštenia.
Obmedzenia: Neustály úbytok elektródy si vyžaduje kompenzáciu opotrebovania v programe a často aj výrobu viacerých elektród. Objemový úber je spravidla pomalší než pri drôtovom EDM, preto je menej efektívny na odoberanie veľkého množstva materiálu. Každá jedinečná dutina vyžaduje samostatnú elektródu a pri hlbokých úzkych prvkoch môže byť náročné odplavovanie dielektrikom, čo zhoršuje rýchlosť aj presnosť.
EDM vŕtanie otvorov (rýchle/malé otvory)
Princíp procesu
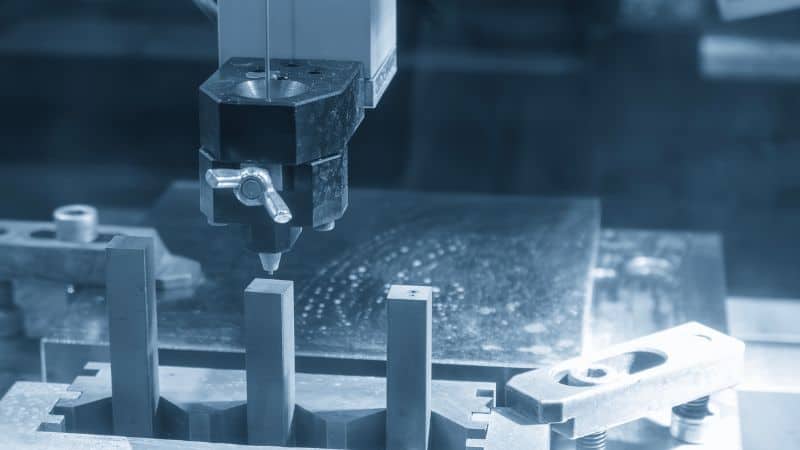
Základom EDM vŕtania je rýchlo rotujúca dutá elektróda, zvyčajne z mosadze, medi alebo medeno-volfrámovej zliatiny odolnej proti opotrebovaniu. Dutá rúrka spravidla slúži ako katóda a obrobok ako anóda. Generátor privádza vysokofrekvenčné impulzy do medzery medzi nimi; riadené iskry odparujú a erodujú materiál.
Kľúčová je tlaková dielektrická kvapalina, zvyčajne deionizovaná voda, čerpaná stredom rotujúcej elektródy. Silným prúdom vyplavuje erodované častice z úzkej medzery a zabraňuje skratu; zároveň deionizuje kanál a udržiava stabilné iskrenie. Rotácia elektródy zabezpečuje rovnomerné opotrebovanie a stabilizuje rúrku, takže otvor je rovnejší. Servosystém priebežne upravuje polohu elektródy a udržiava presnú iskrovú medzeru aj pri prehlbovaní otvoru. Tak možno v kalených materiáloch vytvárať hlboké otvory s malým priemerom bez priehybu nástroja, ktorý hrozí pri tradičnom obrábaní.
Použitie: začiatočné a chladiace otvory
Výrobcovia často používajú EDM vŕtanie na vytvorenie začiatočných otvorov pre drôtové EDM, keď sa profil začína mimo hrany. Štandardne sa používa aj na malé chladiace otvory s vysokým pomerom hĺbky k priemeru v lopatkách a rozvádzačoch turbín, na vzory výstupného a filmového chladenia a na presné otvory v zdravotníckych či mikrofluidných súčiastkach. Vhodnými materiálmi sú zliatiny na báze niklu, titán a kalené ocele, ak sú vodivé.
Rýchlosť, presnosť a obmedzenia
- Rýchlosť vŕtania otvorov: EDM vŕtanie je mimoriadne rýchle pri tvorbe malých a hlbokých otvorov, najmä v tvrdých vodivých materiáloch, v ktorých je bežné vŕtanie pomalé alebo nemožné. Rýchlosť závisí od tlaku dielektrika, materiálu elektródy a zliatiny; umožňuje rýchlu tvorbu začiatočných otvorov aj vzorov s veľkým počtom otvorov.
- Presnosť priemeru: Proces vyniká polohovou presnosťou a tvorbou rovných otvorov s vysokým pomerom hĺbky k priemeru a priemerom už od 0.015 palca.
Obmedzenia: Špecializácia na presnosť prináša kompromisy. Povrch otvorov býva drsnejší než pri drôtovom EDM alebo dokončovacích priechodoch hĺbiaceho EDM. Proces je navyše obmedzený prevažne na rovné otvory a nedokáže vytvárať ohnuté tvary. Intenzívne lokálne teplo môže zanechať pretavenú vrstvu a drobné otrepy pri vstupe a výstupe, ktoré pri kritických aplikáciách môžu vyžadovať ďalšie dokončenie.
Špecializované EDM stroje a hybridné procesy
EDM s práškovými prímesami (PMEDM)
Pri tejto technike sa do dielektrika pridávajú vodivé alebo polovodivé prášky. Rozširujú kanál výboja, znižujú hustotu energie a zlepšujú povrch pri menšom opotrebovaní nástroja. PMEDM je užitočné pri dokončovacích priechodoch na formách alebo komponentoch, kde záleží na integrite povrchu. Vyžaduje filtráciu a riadenie procesu, aby koncentrácia zostala rovnomerná.
Frézovanie/orbitálne EDM na 3D tvary
Tento postup, známy aj ako piestové frézovanie EDM, využíva malú elektródu, ktorá sleduje 3D dráhu a orbitálnym pohybom vytvára zložité tvary podobne ako guľová fréza, ale bez rezných síl. Je účinný pri jemných alebo ťažko dostupných prvkoch a môže znížiť počet samostatných elektród.
Porovnanie výkonu typov EDM strojov
Rýchlosť rezania a faktory ovplyvňujúce čas cyklu
- Drôtové EDM: Vysoká relatívna rýchlosť pri obvodových rezoch, najmä pri dlhých profiloch s konštantnou výškou. Čas cyklu závisí od výšky súčiastky, dĺžky obrysu, počtu dokončovacích priechodov a odplavovania.
- Hĺbiace EDM: Stredná rýchlosť úberu; čas určujú plocha elektródy, orbitálna stratégia a odplavovanie. Výroba elektródy predlžuje dodaciu lehotu.
- Vŕtanie otvorov: Rýchle pri malých hlbokých otvoroch; priepustnosť závisí od opotrebovania elektródy, tlaku dielektrika a zliatiny.
Presnosť, tolerancie a kvalita povrchu (Ra)
- Drôtové EDM: Veľmi vysoká presnosť: bežné sú hodnoty ±0.0001–0.0002″; viacerými dokončovacími priechodmi možno dosiahnuť <1 μm Ra.
- Hĺbiace EDM: Vysoká presnosť: typické tolerancie ±0.0002–0.001″; pri dokončovacích výbojoch s optimalizovanou energiou a orbitálnym pohybom možno dosiahnuť <1 μm Ra.
- Vŕtanie otvorov: Vysoká polohová presnosť otvorov; kvalita povrchu je v porovnaní s drôtovým a hĺbiacim EDM stredná.
Tepelné vplyvy: pretavená vrstva, mikrotrhliny a HAZ
Pri všetkých procesoch EDM vzniká tenká pretavená vrstva s možnými mikrotrhlinami, hoci tepelne ovplyvnená oblasť (HAZ) býva plytká. Možno ju obmedziť dokončovacími priechodmi s nižšou energiou, optimalizovanými parametrami impulzov, vhodným odplavovaním a následným leštením alebo ľahkým brúsením, ak je integrita povrchu kritická (napr. pri leteckých komponentoch náchylných na únavu).
| Typ EDM | Rýchlosť | Presnosť | Kvalita povrchu (Ra) | Tepelné vplyvy | Typické použitie
|
|---|---|---|---|---|---|
| Drôtové EDM | Vysoká | Veľmi vysoká | <1 μm | Minimálna HAZ, tenká pretavená vrstva | Formy, razníky, profily |
| Hĺbiace EDM | Stredná | Vysoká | <1 μm | Určitá pretavená vrstva, možné mikrotrhliny | Dutiny foriem, reliéfne prvky |
| Vŕtanie otvorov | Rýchle/stredné | Vysoká | Stredná | Najmä pri vstupe/výstupe | Začiatočné a chladiace otvory |
Výber vhodného procesu elektroerozívneho obrábania
Teraz, keď poznáte rôzne typy EDM, môžete si ich zhrnúť a vybrať vhodný proces. Kritériá výberu možno rozdeliť do štyroch oblastí.
Geometria a požiadavky na prvky
- Otvorené obrysy a priechodné profily: Vyberte drôtové EDM. Je ideálne, ak drôt dosiahne celú dráhu bez podrezaní.
- Uzavreté dutiny a skutočné 3D tvary: Vyberte hĺbiace EDM. Vytvára prvky nedostupné drôtom a prenáša zložité tvary elektródy.
- Malé, hlboké, rovné otvory: Vyberte EDM vŕtanie. Je najrýchlejšou cestou k začiatočným otvorom a chladiacim prvkom s vysokým pomerom hĺbky k priemeru.
Materiál, tvrdosť a stav po tepelnom spracovaní
Všetky typy EDM vyžadujú elektrickú vodivosť, tvrdosť však nie je obmedzením. EDM je vhodné pre tepelne spracované nástrojové ocele, karbidy, titán aj zliatiny niklu. Ak je dôležitá rozmerová stabilita po tepelnom spracovaní, EDM po kalení odstraňuje riziko deformácie spôsobenej reznými silami. Pri karbide alebo krehkých materiáloch uprednostnite drôtové EDM alebo starostlivo nastavené parametre hĺbiaceho EDM, aby sa minimalizovali mikrotrhliny.
Veľkosť dávky, náklady a ekonomika nástrojov
- Prototypy a malé série: Drôtové EDM minimalizuje počiatočné náklady na nástroje a vyžaduje málo elektród, preto je nákladovo efektívne pri jednorazových a krátkych sériách.
- Veľkosériové formy alebo opakované dutiny: Hĺbiace EDM sa stáva hospodárnym, keď sa náklady na návrh a výrobu elektród rozložia medzi veľa súčiastok. Efektívna stratégia elektród (hrubovanie/dokončovanie, zdieľaná geometria) znižuje celkové náklady.
- Pracoviská na vŕtanie otvorov: Pri opakovaných vzoroch chladiacich otvorov zabezpečuje automatizované EDM vŕtanie predvídateľnú priepustnosť.
Automatizácia, upnutie a monitorovanie procesu
Moderné EDM podporuje bezobslužnú výrobu. Automatické navliekače drôtu, meniče nástrojov, meranie počas procesu a monitorovanie strojov skracujú prestoje a znižujú nepodarkovosť. Uprednostnite:
- Čisté dielektrikum a stabilnú filtráciu na zachovanie stabilného iskrenia.
- Pevné upnutie so spoľahlivými základňami pre opakovateľnosť medzi dokončovacími priechodmi alebo elektródami.
- Adaptívne generátory a riadenie rohov na ochranu presnosti pri malých vnútorných polomeroch.
- SPC a zaznamenávanie súborov parametrov na zabezpečenie dohľadateľnosti pri regulovanom presnom obrábaní zdravotníckych a leteckých dielov.
Záver
Elektroerozívne obrábanie umožňuje vytvárať zložité konštrukcie pomocou presného CNC obrábania a prekonáva tvrdosť materiálu kombináciou vhodných metód: drôtové EDM na profily, hĺbiace EDM na dutiny a EDM vŕtanie na hlboké otvory.
Vďaka poznatkom z našich článkov budete môcť informovane vybrať EDM, zlepšiť kvalitu súčiastok a zvýšiť konkurencieschopnosť v pokročilej výrobe!
Často kladené otázky
Je EDM určené len na kovy? Možno ho použiť na mäkké, nekalené materiály?
Nie celkom. EDM sa podľa definície používa výhradne na elektricky vodivé materiály. Izolanty, ako sú plasty, sklo a bežná keramika či kompozity, nemožno obrábať. Vodivé sú však aj materiály ako grafit, karbid kremíka, diborid titánu a niektoré polymérne kompozity. Hoci ide o okrajové aplikácie EDM, možno ich touto metódou obrábať.
Ak sa mäkkými materiálmi myslia mäkké kovy, napríklad hliník alebo mäkká oceľ, EDM je použiteľné, hoci sa častejšie využíva na tvrdšie materiály. Tradičné metódy obrábania sú však často rýchlejšie a nákladovo efektívnejšie, pokiaľ geometria nie je mimoriadne zložitá alebo jemná.
Ako veľkosť súčiastky obmedzuje EDM?
Každý typ EDM má vlastné rozmerové obmedzenia. Drôtové EDM obmedzuje dráha osí a veľkosť nádrže. Hĺbiace EDM obmedzuje pracovná nádrž a nosnosť elektródy. Pri veľmi veľkých komponentoch, napríklad lodnej skrutke, sú potrebné špecializované masívne EDM stroje.
Čo spôsobuje pretavenú vrstvu a je vždy problémom?
Pretavená vrstva je tenká, opätovne stuhnutá vrstva materiálu, ktorý sa roztavil, ale dielektrická kvapalina ho neodplavila. Vzniká pri každom EDM, no jej význam závisí od aplikácie. Pri mnohých formách a nástrojoch nie je podstatná alebo ju možno odstrániť povrchovou úpravou. Pri leteckých komponentoch vystavených únave a vysokému namáhaniu je kritická a treba ju minimalizovať alebo odstrániť.
Považuje sa EDM za pomalý proces?
V porovnaní s konvenčným obrábaním nie je EDM vo všeobecnosti rýchlym procesom hromadného odoberania materiálu. Jeho prínos spočíva v presnom obrábaní, nie v samotnej rýchlosti. Jeho efektívnosť je vysoká, keďže dokáže spojiť viacero krokov (napr. hrubovanie, tepelné spracovanie a dokončovacie obrábanie) a vyrobiť hotovú súčiastku z kaleného polotovaru v jednom upnutí.







