
Kľúčové zhrnutie
| Kľúčové body | Presné liatie | Tlakové liatie |
|---|---|---|
| Proces | Používa sa voskový model pokrytý keramikou; vosk sa roztaví a vytvorí dutinu formy. | Roztavený kov sa pod vysokým tlakom vstrekuje do opakovane použiteľnej oceľovej formy. |
| Materiály | Kovy s vysokou teplotou tavenia (oceľ, nehrdzavejúca oceľ, titán, superslitiny). | Neželezné kovy (hliník, zinok, horčík, meď). |
| Tolerancie | Stredné (±0.5 mm až ±0.1 mm). | Úzke (±0.05 mm až ±0.2 mm). |
| Kvalita povrchu | Dobrá (Ra 1.6–6.3 μm); môže vyžadovať dodatočnú úpravu. | Vynikajúca (Ra 0.8–3.2 μm); minimálne následné spracovanie. |
| Náklady | Vyššie náklady na kus pri malých sériách; nižšie náklady na nástroje. | Vysoké počiatočné náklady na formu; nižšie náklady na kus pri veľkých objemoch. |
| Objem výroby | Ideálne pre malé až stredné objemy výroby (prototypy, zákazkové súčiastky). | Najvhodnejšie pre veľkoobjemovú sériovú výrobu. |
| Zložitosť súčiastky | Veľmi zložité geometrie, jemné detaily a vnútorné prvky. | Stredná zložitosť; možné sú tenké steny a jemné detaily. |
| Použitie | Letectvo a kozmonautika, šperky, zdravotnícke implantáty, umelecké predmety. | Automobilové diely, spotrebná elektronika, spotrebiče, kovanie. |
Čo je presné liatie?
Presné liatie je metóda presného tvarovania kovov, ktorá vytvára zložité súčiastky s vynikajúcou kvalitou povrchu a rozmerovou presnosťou.
Presné liatie má tisícročnú históriu. Staroveké civilizácie v Číne, Egypte a Mexiku používali rané podoby tejto techniky na výrobu zložitých bronzových predmetov a šperkov približne v roku 4500 pred n. l.
Proces sa nazýval aj „liatie na vytaviteľný model“, pretože sa používali voskové modely, ktoré sa roztavili a odstránili.
Počas priemyselnej revolúcie začali túto metódu používať zubári na výrobu koruniek a inlayov.
V 1940. rokoch vyvolala druhá svetová vojna vysoký dopyt po presných súčiastkach, vďaka čomu sa presné liatie rozšírilo v priemyselnej výrobe.
Počítačové modelovanie a automatizované zariadenia dnes proces výrazne zdokonalili. Moderné presné liatie dosahuje tolerancie až ±0.5 mm.
Proces a techniky
Presné liatie sa začína výrobou voskového modelu, ktorý presne kopíruje požadovanú súčiastku.
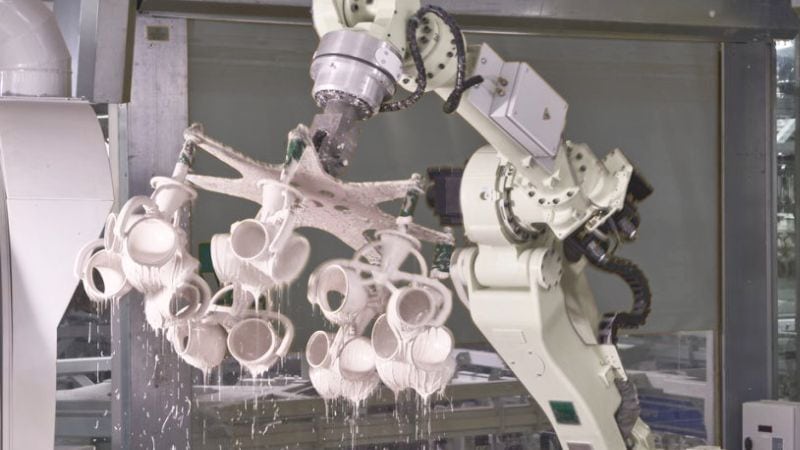
Model sa potom pripevní na „stromček“ s ďalšími voskovými modelmi. Zostava sa opakovane namáča do keramickej suspenzie a obaľuje štukovým materiálom, až vznikne škrupina.
(„Stromček“ označuje rozvetvenú konštrukciu, ktorá počas výroby formy drží viacero voskových modelov pohromade.)
Po vytvrdnutí sa škrupina vloží obrátene do pece. Vosk sa roztaví a vytečie (odtiaľ názov „liatie na vytaviteľný model“), čím zostane dutá keramická forma.
Pred naliatím roztaveného kovu sa forma predhreje na vysokú teplotu. Po ochladení sa keramická škrupina rozbije a odkryje odliatky. Záverečné kroky zahŕňajú oddelenie súčiastok od stromčeka a ich dokončenie.
Materiály na presné liatie
Presné liatie umožňuje spracovať širokú škálu kovov a zliatin. Medzi bežné materiály patria:
Železné zliatiny:
- Uhlíkové a nízkolegované ocele
- Nehrdzavejúca oceľ
- Nástrojové ocele
Neželezné zliatiny:
- Hliník
- Zliatiny medi (bronz, mosadz)
- Zliatiny na báze niklu
- Titán
Keramické škrupiny zvyčajne obsahujú oxid kremičitý, zirkón a hlinitokremičitany. Tieto materiály odolávajú mimoriadne vysokým teplotám potrebným pri nalievaní roztavených kovov.
Prehľad tlakového liatia
Tlakové liatie je obľúbený proces tvarovania kovov, ktorý ponúka vysokú rýchlosť výroby a vynikajúcu rozmerovú presnosť. Široko sa využíva v odvetviach, ktoré vyžadujú zložité kovové súčiastky s konzistentnou kvalitou.
Na rozdiel od presného liatia je tlakové liatie určené pre veľkosériovú výrobu. Formy sa vyrábajú z odolnej nástrojovej ocele, ktorá vydrží tisíce odlievacích cyklov.
Stroje na tlakové liatie sa delia na dva hlavné typy: s teplou komorou a so studenou komorou stroje.
Stroje s teplou komorou:
- Ideálne pre kovy s nízkou teplotou tavenia, napríklad zinok a horčík.
- Kov sa taví priamo v stroji.
- Kratšie výrobné cykly.
- Vhodné pre menšie súčiastky.
Stroje so studenou komorou:
- Vhodnejšie pre hliník, meď a ďalšie zliatiny s vyššou teplotou tavenia.
- Kov sa taví samostatne a potom sa vloží do stroja.
- Dokážu spracovať väčšie súčiastky.
- Častejšie sa používajú v priemyselnej výrobe.
Bežne používané zliatiny
Hliníkové zliatiny sú najobľúbenejšie vďaka vynikajúcej kombinácii nízkej hmotnosti a pevnosti.
Zinkové zliatiny umožňujú výborne reprodukovať detaily a odlievať tenké steny.
Horčíkové zliatiny predstavujú najľahšiu možnosť pri zachovaní dobrej pevnosti.
Zliatiny medi ako mosadz a bronz poskytujú vysokú pevnosť, elektrickú vodivosť a odolnosť proti korózii, ale sú drahšie a náročnejšie na odlievanie.
Porovnanie presného a tlakového liatia
Kľúčové rozdiely
Najväčší rozdiel spočíva vo formách. Pri tlakovom liatí sa používajú opakovane použiteľné kovové formy, zatiaľ čo pri presnom liatí sa pre každú súčiastku vyrába nová forma. Tlakové liatie je preto hospodárnejšie pri veľkých výrobných sériách, zatiaľ čo presné liatie je vhodnejšie pre zložité a detailné súčiastky.
Kvalita a presnosť
Presné liatie zvyčajne dosahuje kvalitnejší povrch a užšie tolerancie. Touto metódou možno vytvoriť detaily už od 0.1mm. Umožňuje aj zložitejšie geometrie a vnútorné prvky, ktoré by sa tlakovým liatím mohli vyrábať ťažko alebo vôbec.
Tlakové liatie poskytuje dobrú rozmerovú presnosť, no pri niektorých zložitých tvaroch môže mať obmedzenia.
Rýchlosť a objem výroby
Presné liatie trvá výrazne dlhšie. Každá súčiastka si vyžaduje nový voskový model a keramickú škrupinu, čo predlžuje výrobný harmonogram o niekoľko dní. Pri malých sériách do 100 kusov to nemusí byť zásadné.
Ak projekt vyžaduje viac než 10 000 kusov, tlakové liatie je oveľa nákladovo efektívnejšie.
Výhody a obmedzenia
Výhody a nevýhody presného liatia
Výhody:
- Vynikajúce pre zložité návrhy s jemnými detailmi a tenkými stenami
- Vysoká rozmerová presnosť (0.005 palca na palec)
- Vynikajúca kvalita povrchu s minimálnou potrebou následného spracovania
- Široký výber materiálov vrátane ocelí, nehrdzavejúcich ocelí a špeciálnych zliatin
- Vhodné pre malé výrobné série vďaka nižším nákladom na nástroje
Obmedzenia:
- Vyššie náklady na kus v porovnaní s tlakovým liatím
- Pomalšia výroba v dôsledku viacerých krokov procesu
- Obmedzenia veľkosti (zvyčajne menšie súčiastky)
- Proces náročný na prácu vyžadujúci kvalifikovaných technikov
- Dlhšie dodacie lehoty od návrhu po hotovú súčiastku
Výhody a nevýhody tlakového liatia
Výhody:
- Veľmi vysoká rýchlosť výroby pri veľkosériovej výrobe
- Nízke náklady na kus po amortizácii nástrojov
- Dobrá rozmerová konzistentnosť pri veľkých výrobných sériách
- Vynikajúce pre tenkostenné súčiastky (steny už od 0.5mm)
- Hladký povrch s dobrou reprodukciou detailov
Obmedzenia:
- Vysoké počiatočné náklady na nástroje ktoré treba amortizovať
- Obmedzenie na neželezné kovy ako hliník, zinok a horčík
- Možné problémy s pórovitosťou v hrubších častiach
- Nie je ideálne pre malé série pre náklady na prípravu výroby
- Menej vhodné pre súčiastky vyžadujúce vysokú pevnosť
Často kladené otázky
Ktoré kľúčové faktory ovplyvňujú výber medzi presným liatím a liatím do piesku?
Presné liatie poskytuje kvalitnejší povrch a užšie tolerancie než liatie do piesku. Ak vaša súčiastka vyžaduje presnosť alebo atraktívny vzhľad, presné liatie má výhodu.
Liatie do piesku býva lacnejšie pri veľmi veľkých súčiastkach, ktoré by sa presne odlievali neprakticky. Vďaka rozmerovým obmedzeniam presného liatia je liatie do piesku vhodnejšie pre väčšie komponenty.
Náklady na nástroje pri liatí do piesku sú nižšie než pri presnom aj tlakovom liatí. Preto sa hodí na prototypy alebo jednorazové súčiastky, pri ktorých sú hlavnou prioritou náklady.







