
Materialul matriței de turnare sub presiune este unul dintre factorii majori care influențează procesul. Aceste materiale trebuie să reziste metalului topit, presiunii ridicate de injecție și miilor de cicluri de încălzire și răcire, fără să crape sau să-și piardă forma.
Alegerea corectă depinde de potrivirea proprietăților materialului cu aliajul turnat, volumul de producție și modul în care matrița va fi răcită și întreținută pe durata de funcționare.
Acest ghid prezintă solicitările pe care trebuie să le suporte sculele, compară clasele uzuale de oțel și aliajele speciale și explică modul în care deciziile de proiectare și întreținere protejează matrița în producție.
Condiții de turnare sub presiune pe care sculele trebuie să le suporte
O matriță de turnare sub presiune funcționează în condiții pe care puține alte scule le întâlnesc. Fiecare ciclu aduce metal topit, presiune ridicată, răcire rapidă și solicitare mecanică asupra acelorași suprafețe de oțel, de mii de ori.
Căldură, presiune și cicluri termice
- Presiune ridicată de injecție: Metalul topit este împins în cavitatea matriței la mii de psi, generând o solicitare mecanică permanentă.
- Cicluri termice: Matrița este supusă unor schimbări rapide și repetate între căldura extremă a metalului topit și răcirea activă prin canalele interne.
- Fisurare prin oboseală termică (heat checking): Aceste fluctuații constante de temperatură provoacă treptat fisuri fine la suprafață. În timp, fisurile se imprimă pe piesa turnată sub forma unor linii în relief.
Rezistența la aceste solicitări termice depinde în mare măsură de compoziția corectă a aliajului și de tratamentul termic precis, nu doar de clasa oțelului.
Rezistența la uzură, eroziune și coroziune
- Eroziune la viteză mare: Metalul topit care trece prin porți și canale de alimentare cu viteză mare uzează și rotunjește rapid muchiile ascuțite dacă oțelul este moale sau călit necorespunzător.
- Atac chimic (lipirea metalului de matriță): În timp, metalele topite se pot lega chimic de suprafața matriței sau o pot degrada.
- Coroziune specifică aliajului: Aluminiul este semnificativ mai agresiv chimic față de oțelul pentru scule decât zincul, de aceea rezistența la coroziune este o prioritate pentru matrițele de turnare sub presiune a aluminiului.
Rezistența ridicată la uzură este esențială pentru menținerea toleranțelor strânse și a detaliilor complexe ale cavității, de la o injecție la alta.
Cum influențează materialul sculei calitatea piesei turnate și finisajul suprafeței
Materialul matriței controlează direct calitatea piesei finale. Viteza cu care oțelul răcește metalul lichid influențează finisajul suprafeței și contracția piesei. Între timp, duritatea și tenacitatea asigură păstrarea formei exacte a matriței după mii de injecții.
Dacă matrița se înmoaie sau dezvoltă fisuri la suprafață, va produce piese cu finisaje slabe și mai multe defecte cu mult înainte ca scula să se rupă. Pe scurt, pe măsură ce matrița se uzează, scade și calitatea piesei turnate.
Clase de oțel și alte materiale pentru matrițe de turnare sub presiune
Alegerea oțelului pentru cavitățile matrițelor de turnare sub presiune se limitează de obicei la câteva clase consacrate, fiecare cu avantaje specifice. Deși materialele speciale au utilizări proprii, oțelurile pentru lucru la cald domină industria.
Oțeluri H13 și echivalente pentru lucru la cald
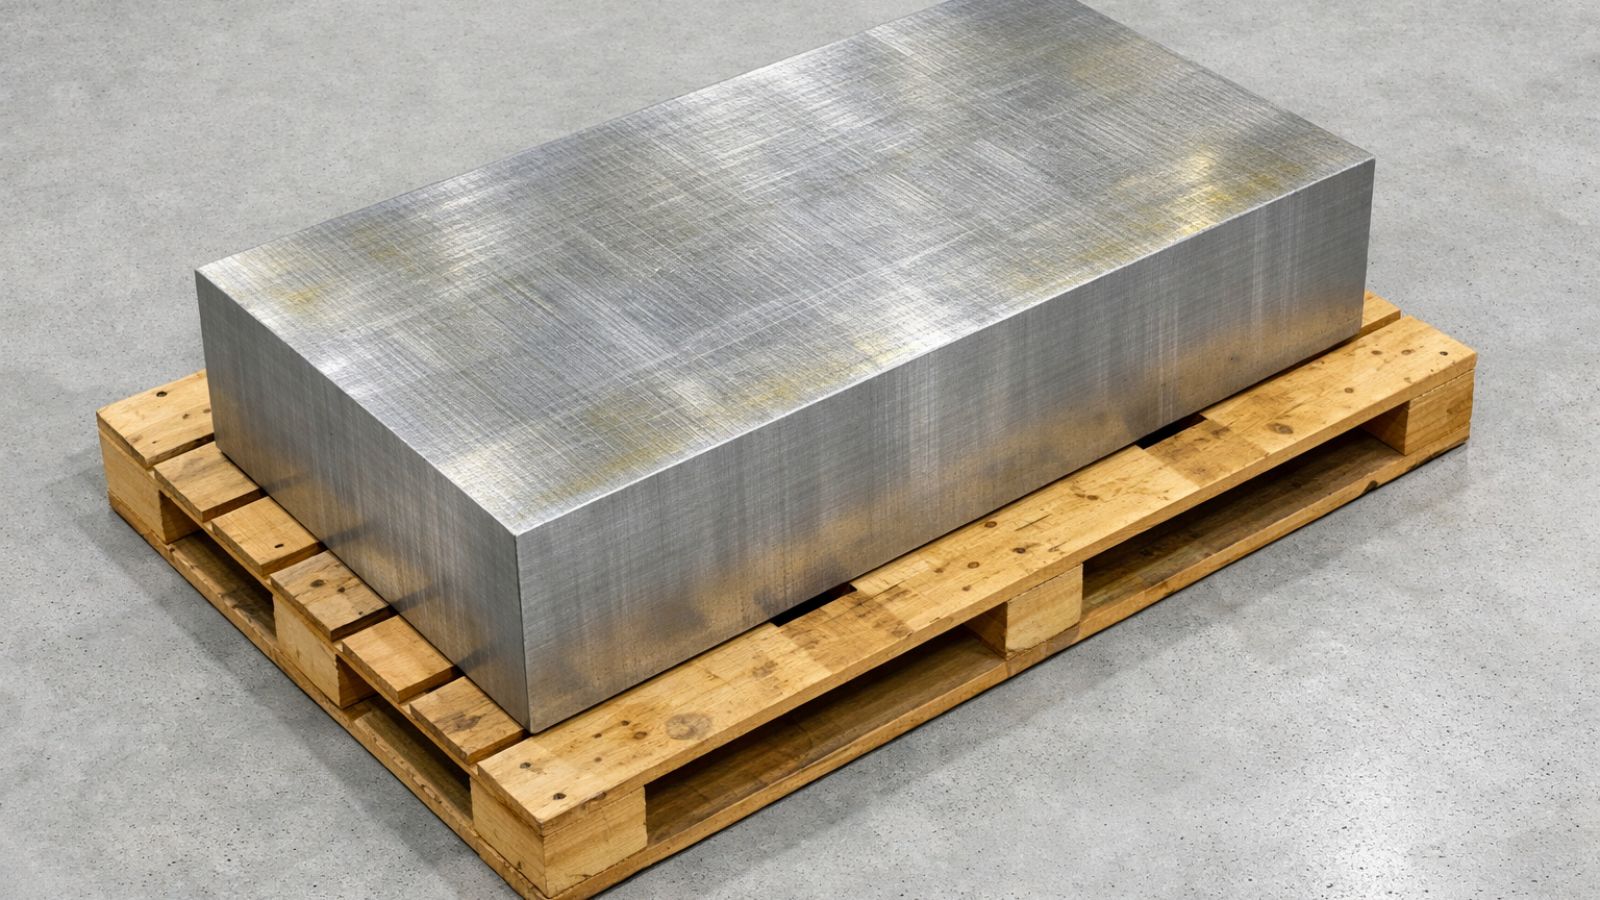
- H13 (DIN 1.2344): Acest oțel pentru scule este standardul consacrat al industriei pentru cavitățile și miezurile matrițelor de turnare sub presiune. Oferă un echilibru excelent între rezistența la oboseală termică, tenacitate și prelucrabilitate la nivelurile de duritate de lucru.
- Oțel pentru scule 8407: O variantă premium, foarte rafinată, a oțelului H13. Datorită controlului mai strict al compoziției chimice și purității îmbunătățite, este alegerea de top pentru sculele de aluminiu utilizate în volume mari, unde fisurarea prin oboseală termică este o preocupare majoră.
- SKD61: Echivalentul japonez apropiat al oțelului H13, specificat frecvent de lanțurile de aprovizionare și producătorii asiatici.
P20, NAK80 și alte oțeluri preîntărite
P20 și NAK80 sunt oțeluri preîntărite proiectate pentru matrițe de injecție a materialelor plastice , nu pentru turnarea metalelor.
P20 este folosit ocazional la prototipuri de turnare sub presiune în volume mici pentru reducerea costurilor și a termenelor, însă nu poate rezista oboselii termice pe termen lung. NAK80 oferă o capacitate excelentă de lustruire pentru finisaje cosmetice, dar, la fel ca P20, nu înlocuiește direct H13. Niciuna dintre aceste clase nu rezistă ciclurilor termice susținute în matrițele de producție pentru aluminiu sau zinc.
Aliaje de aluminiu și cupru pentru serii scurte și răcire localizată
- Matrițe din aluminiu: Aluminiul se prelucrează mult mai rapid decât oțelul pentru scule călit, reducând considerabil termenele și costurile pentru matrițe prototip sau serii foarte scurte. Totuși, se uzează repede și nu este deloc potrivit pentru producția de volum mare.
- Cupru-beriliu: Cunoscut pentru conductivitatea termică excepțională. Este rareori folosit pentru întreaga matriță, dar este prelucrat frecvent sub formă de inserturi și știfturi de miez pentru a evacua rapid căldura din secțiunile groase sau miezurile adânci predispuse la acumulări locale de căldură.
Alegerea materialului pentru diferitele componente ale matriței
O matriță de turnare sub presiune este un ansamblu complex. Deoarece diferitele părți ale sculei suportă solicitări mecanice și termice foarte diferite, inginerii specifică materiale distincte pentru componente, pentru a echilibra performanța și costul sculelor.
Cavitatea matriței și știfturile de miez
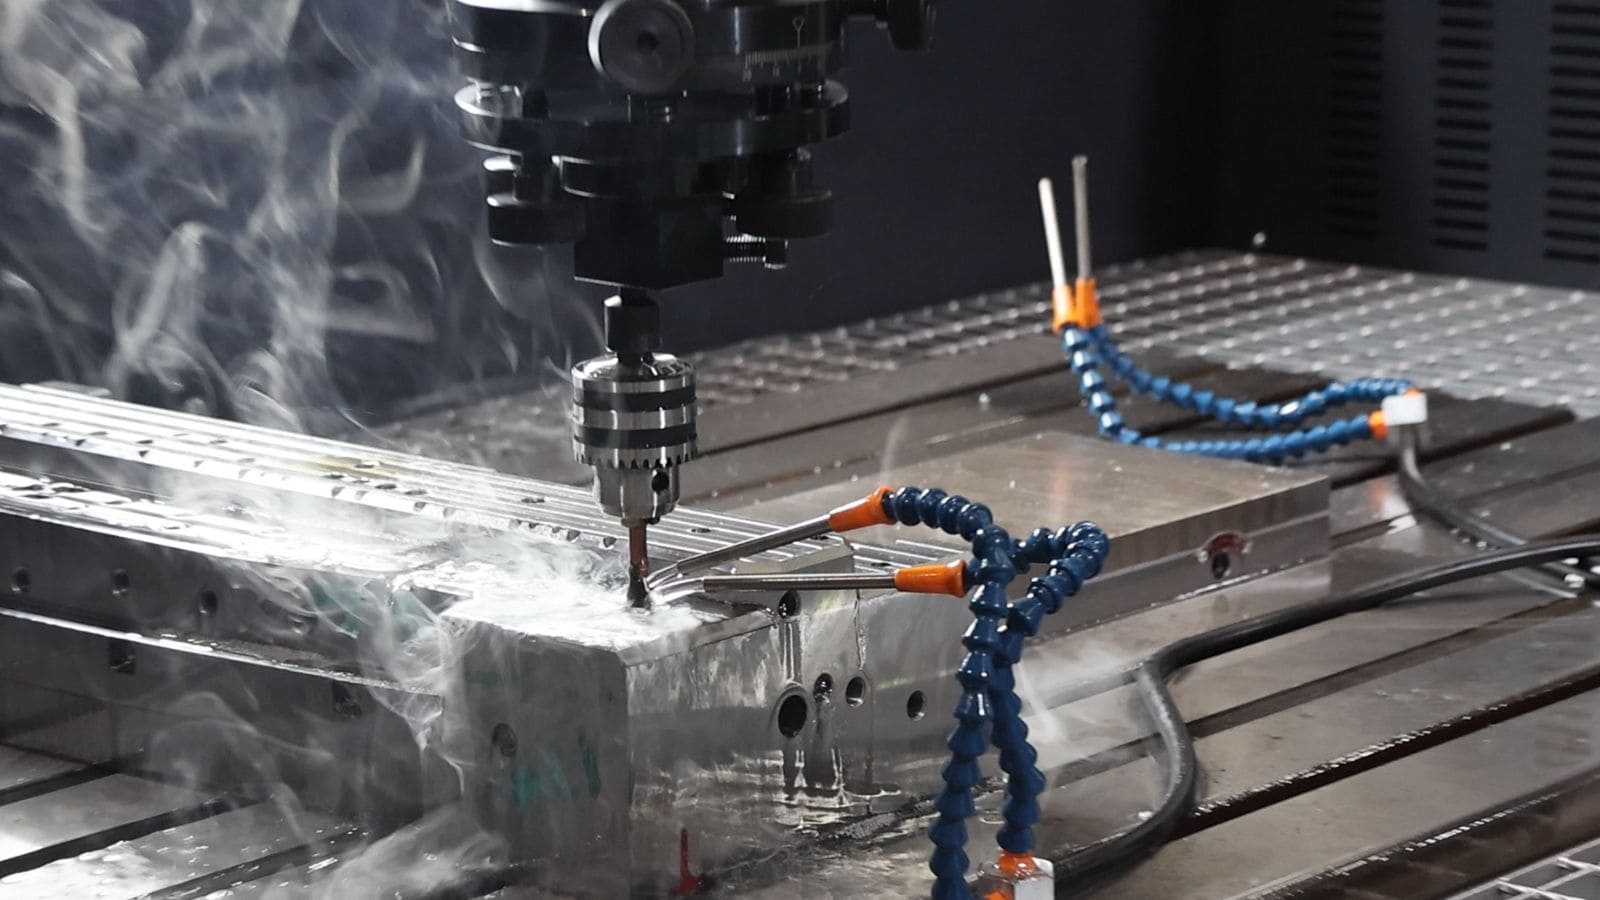
Cavitatea matriței și știfturile de miez intră în contact direct cu aliajul. Aceste componente trebuie să reziste temperaturilor ridicate și forței enorme a metalului topit sub presiune înaltă.
Prin urmare, sunt prelucrate exclusiv din oțel premium pentru lucru la cald, pentru a rezista oboselii termice și eroziunii.
Placa de bază a matriței și componentele structurale
Placa de bază a matriței menține blocurile cavității în poziție și absoarbe forța enormă de închidere a mașinii. Deoarece aceste elemente structurale din oțel nu intră în contact direct cu metalul lichid, nu necesită oțeluri scumpe pentru lucru la cald.
Fie că realizează o matriță mare, personalizată, fie un cadru standardizat, producătorii folosesc de obicei oțeluri preîntărite precum P20 sau oțeluri cu carbon mediu, pentru a obține tenacitate la un cost mai mic.
Știfturi ejectoare și matrițe de debavurare
Știfturile ejectoare împing fizic piesa metalică solidificată în afara matriței. Acestea necesită rezistență extremă la uzură pentru a preveni griparea și sunt fabricate de obicei din SKD61 nitrurat.
După ejectarea piesei, se utilizează o matriță separată de debavurare într-o presă mecanică pentru a tăia canalele, preaplinurile și materialul în exces. Deoarece matrițele de debavurare suportă forțe intense de forfecare mecanică la temperatura camerei, acestea folosesc oțeluri pentru lucru la rece cu duritate ridicată (precum D2 sau SKD11), nu aliaje pentru turnare sub presiune.
Selectarea materialului pentru aplicația de turnare
Alegerea materialului matriței presupune echilibrarea sarcinii termice a aliajului turnat, a volumului de producție estimat și a bugetului proiectului. Iată cum puteți lua această decizie.
Potriviți matrița cu aliajul turnat (aluminiu sau zinc)
- Aluminiu și magneziu: Aluminiul are o temperatură ridicată de topire și atacă chimic oțelul. Aceste caracteristici generează solicitări termice extreme și riscuri de coroziune, ceea ce face obligatorie utilizarea oțelurilor premium pentru lucru la cald (precum H13 sau 8407), împreună cu un tratament termic atent. Magneziul are o solicitare termică ceva mai redusă, dar necesită un oțel similar de calitate superioară.
- Zinc (de exemplu, Zamak 3): Zincul se topește la o temperatură mult mai scăzută. Acest proces „mai rece” solicită mult mai puțin sculele, permițând o durată de viață considerabil mai lungă a matriței, chiar și când se folosesc clase standard de oțel.
Țineți cont de volumul de producție și geometria piesei
- Serii de volum mare: Producția de masă justifică costul inițial al oțelului premium (precum 8407) și al tratamentului termic riguros, deoarece costul sculei se amortizează pe sute de mii de piese.
- Geometrii complexe: Piesele cu pereți subțiri sau miezuri adânci și înguste generează solicitări termice locale. Acest lucru impune adesea inserturi speciale din cupru-beriliu pentru prevenirea punctelor fierbinți, chiar dacă restul matriței este din H13 standard.
Alegeți între scule pentru prototip și scule de producție
- Matrițe prototip: Dacă trebuie să validați rapid și ieftin proiectarea unei piese, matrițele prototip prelucrate din aluminiu sau oțel moale preîntărit sunt ideale. Costă mai puțin și se prelucrează mai repede, dar rezistă doar pentru serii scurte.
- Matriță de producțies: După definitivarea proiectării piesei, investiția în oțel pentru lucru la cald călit este singura opțiune viabilă pentru stabilitate dimensională și finisaj de suprafață pe termen lung.
Decizii de proiectare și tratament care protejează matrița
Clasa oțelului stabilește potențialul maxim al duratei de viață a sculei, însă dispunerea răcirii, tratamentul termic și ingineria suprafeței determină dacă matrița atinge acest potențial.
Dispunerea răcirii, echilibrul termic și strategia inserturilor
Canalele de răcire plasate prea departe de suprafața cavității reduc eficiența răcirii și permit acumularea neuniformă a căldurii, accelerând oboseala termică în zonele fierbinți. Răcirea echilibrată menține temperatura întregii cavități mai uniformă între injecții.
Tratament termic și controlul durității
Călirea și revenirea stabilesc duritatea și tenacitatea de bază a oțelului pentru scule înainte de prelucrarea finală. Nitrurarea adaugă un strat de suprafață durificat după prelucrare, îmbunătățind rezistența la uzură și la fisurarea prin oboseală termică fără a fragiliza întreaga piesă.
Ingineria suprafeței pentru uzură și demulare
Acoperirile PVD pot reduce lipirea metalului de matriță și pot îmbunătăți demularea la turnarea sub presiune a aluminiului, prelungind intervalele dintre curățări. Capacitatea de lustruire a oțelului de bază influențează finețea finisajului cavității, aspect important mai ales pentru piesele cosmetice.
Maximizați investiția în scule cu Moldie
Alegerea oțelului premium potrivit este primul pas esențial pentru proiect, însă chiar și cele mai bune materiale se pot defecta prematur fără gestionare termică adecvată și prelucrare precisă.
La Moldie, facem legătura între știința materialelor și fabricație. Echipa noastră de inginerie folosește tehnici avansate de proiectare a matrițelor pentru turnare sub presiune —inclusiv dispuneri de răcire optimizate și analiză a curgerii în matriță—pentru a preveni fisurarea prin oboseală termică și a maximiza durata de viață a oțelului ales. De la DFM inițial până la prelucrarea finală a matrițelor de turnare sub presiune, ne asigurăm că sculele dvs. oferă toleranțe strânse, injecție după injecție.
Sunteți gata să începeți următorul proiect? Contactați echipa noastră de inginerie astăzi pentru o analiză gratuită a proiectării și consultanță de specialitate privind materialele.







