

Turnare sub presiune, un proces de fabricație utilizat pe scară largă pentru producerea pieselor metalice complexe, se confruntă adesea cu defecte care pot compromite calitatea și funcționalitatea produselor. Remedierea acestora presupune înțelegerea cauzelor, aplicarea unor soluții eficiente și adoptarea măsurilor preventive.
Porozitate
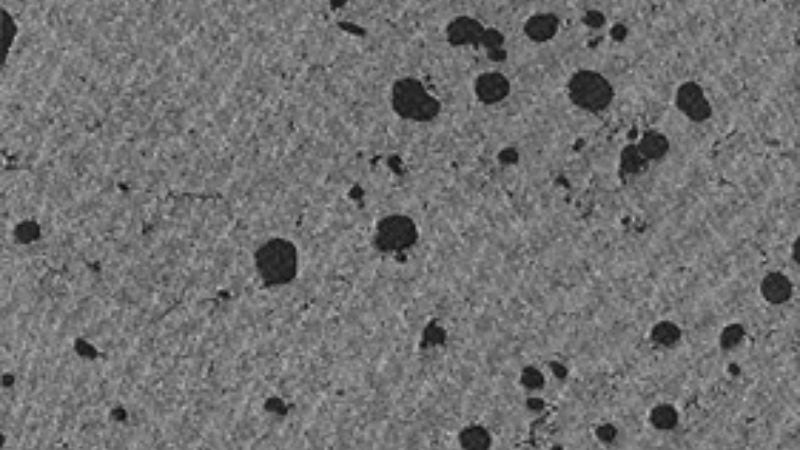
Definiție:Porozitatea este un defect în care se formează goluri mici sau bule în piesă din cauza gazelor captive ori a solidificării necorespunzătoare. Aceasta slăbește integritatea structurală a piesei turnate, făcând-o nepotrivită pentru aplicațiile care necesită rezistență sau etanșeitate.Cauze:
- Aer sau gaze captive: Aerul antrenat în metalul topit în timpul injectării formează goluri dacă nu poate ieși în timpul solidificării.
- Aerisire necorespunzătoare: Orificiile de aerisire insuficiente din matriță împiedică evacuarea gazelor și măresc porozitatea.
- Curge turbulentă a metalului: Mișcarea instabilă sau haotică a metalului topit antrenează aer.
- Captarea gazelor: Utilizarea excesivă a agenților de demulare sau a lubrifianților poate genera gaze în cavitate.
Soluții:
- Optimizarea sistemului de aerisire: Aerisirea corectă permite evacuarea gazelor captive înainte de solidificare. Pot ajuta canalele de preaplin și de aerisire.
- Reglarea vitezei de injectare: Reducerea vitezei injectării diminuează turbulențele și permite curgerea ordonată a metalului.
- Controlul temperaturii metalului: Mențineți o temperatură uniformă și optimă a metalului pentru a asigura umplerea fără probleme.
- Utilizarea sistemelor de vid: Folosiți un proces asistat de vid pentru a elimina aerul și impuritățile din piesa turnată.
Prevenire:
- Proiectarea unor sisteme de preaplin adecvate: Includeți canale de preaplin pentru a devia gazele și a asigura curgerea uniformă a metalului.
- Menținerea unei temperaturi constante a metalului: Evitați supraîncălzirea sau răcirea bruscă pentru a reduce captarea gazelor.
- Întreținerea regulată a matriței: Păstrați matrița curată și fără impurități pentru a preveni acumularea gazelor.
- Proiectarea corectă a porților și canalelor de alimentare: Asigurați-vă că porțile și canalele sunt suficient de mari pentru umplerea completă a formei, cu turbulențe minime.
Îmbinări reci
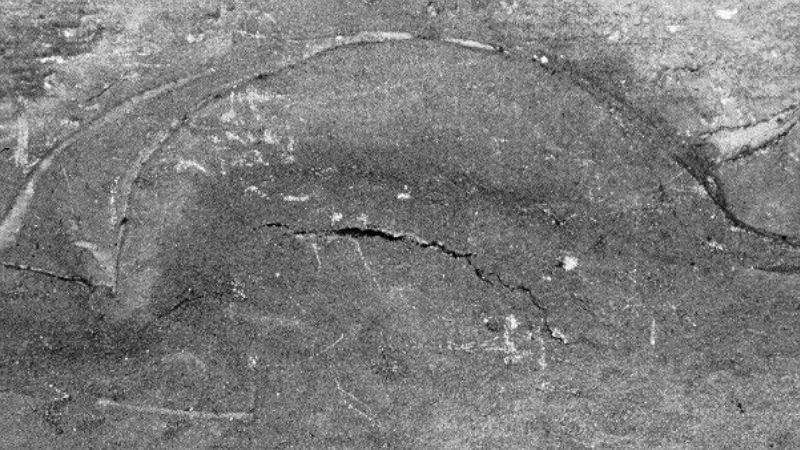
Definiție:Îmbinările reci apar atunci când două fronturi de metal topit se întâlnesc, dar nu fuzionează corespunzător, lăsând o cusătură vizibilă sau o legătură slabă. Defectul afectează atât aspectul, cât și rezistența piesei turnate.Cauze:
- Temperatura scăzută a metalului: Temperatura insuficientă provoacă solidificarea prematură a metalului topit.
- Viteză redusă de injectare: Întârzierea curgerii metalului duce la răcirea parțială înainte de fuziune.
- Curge necorespunzătoare a metalului: Curgea neregulată, provocată de proiectarea slabă a porților, contribuie la fuziunea incompletă.
- Aerisire insuficientă: Aerul captiv poate împiedica unirea fronturilor de metal topit.
Soluții:
- Creșterea temperaturii metalului: Măriți temperatura pentru ca metalul topit să curgă și să fuzioneze corespunzător.
- Optimizarea vitezei de injectare: Reglați viteza pentru a obține o curgere lină și continuă a metalului.
- Îmbunătățirea proiectării porților: Poziționați porțile astfel încât să dirijeze eficient curgerea.
- Amplasarea mai bună a orificiilor de aerisire: Adăugați orificii în zonele-cheie pentru evacuarea aerului captiv.
Prevenire:
- Monitorizarea constantă a temperaturii metalului: Asigurați încălzirea uniformă a metalului topit pe tot parcursul procesului.
- Verificarea regulată a temperaturii matriței: Mențineți temperatura optimă a matriței pentru a preveni răcirea prematură.
- Proiectarea amplasării corecte a porților: Poziționați strategic porțile pentru a îmbunătăți curgerea metalului și a reduce turbulențele.
- Menținerea vitezei optime de injectare: Echilibrați viteza pentru a evita răcirea și a asigura umplerea constantă.
Zone fierbinți
Definiție:Zonele fierbinți sunt regiuni locale supraîncălzite în matriță, care provoacă răcire neuniformă și defecte precum deformarea sau abateri dimensionale ale piesei turnate.
Cauze:
- Temperatura neuniformă a matriței: Răcirea neuniformă creează zone cu acumulare excesivă de căldură.
- Proiectarea slabă a răcirii: Lipsa canalelor de răcire eficiente în matriță provoacă puncte fierbinți locale.
- Lubrifiere insuficientă: Aplicarea insuficientă sau neuniformă a lubrifiantului poate agrava problemele termice.
- Acumularea metalului: Excesul de metal în anumite zone poate reține căldura mai mult timp.
Soluții:
- Echilibrarea canalelor de răcire: Proiectați o rețea optimizată de canale de răcire pentru disiparea uniformă a căldurii.
- Reglarea temperaturii matriței: Monitorizați și reglați atent temperatura matriței în timpul producției.
- Optimizarea lubrifierii: Asigurați aplicarea constantă și suficientă a lubrifianților de înaltă calitate.
- Modificarea proiectării piesei: Eliminați secțiunile groase predispuse la reținerea căldurii.
Prevenire:
- Întreținerea regulată a sistemului de răcire: Curățați canalele de răcire și verificați dacă sunt blocate sau funcționează ineficient.
- Controlul corect al temperaturii matriței: Utilizați sisteme avansate de monitorizare a temperaturii pentru a asigura răcirea uniformă.
- Aplicarea constantă a lubrifiantului: Folosiți sisteme automate de lubrifiere pentru a aplica o cantitate uniformă.
- Monitorizarea distribuției termice: Utilizați imagistica termică pentru a identifica punctele de concentrare a căldurii în timpul producției.
Umpleri incomplete / piese turnate incomplet
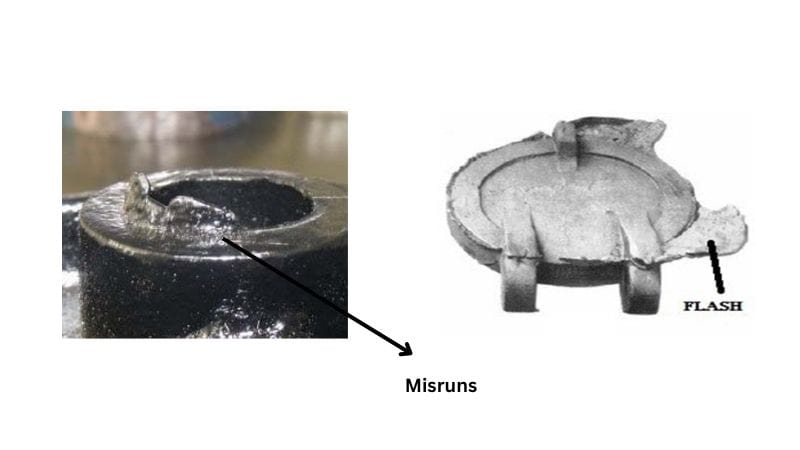
Definiție:Umplerile incomplete apar atunci când metalul topit nu umple complet cavitatea matriței, rezultând secțiuni incomplete sau lipsă ale piesei turnate.Cauze:
- Volum insuficient de metal: Volumul de metal topit nu este suficient pentru umplerea cavității.
- Presiune scăzută de injectare: Presiunea insuficientă împiedică răspândirea completă a metalului.
- Curge necorespunzătoare a metalului: Obstacolele sau proiectarea slabă a sistemului de alimentare împiedică curgerea corectă.
- Temperatură scăzută a matriței: O matriță rece provoacă solidificarea prematură a metalului topit.
Soluții:
- Creșterea volumului de metal: Asigurați un volum suficient de metal pentru fiecare injecție.
- Reglarea presiunii de injectare: Măriți presiunea pentru a asigura umplerea completă a formei.
- Optimizarea amplasării porților: Poziționați porțile pentru a favoriza umplerea uniformă și curgerea lină.
- Încălzirea corectă a matriței: Preîncălziți matrița pentru a preveni solidificarea prematură.
Prevenire:
- Verificarea regulată a volumului injectat: Asigurați-vă că fiecare injecție conține cantitatea corectă de metal topit.
- Menținerea constantă a temperaturii matriței: Utilizați încălzitoare sau regulatoare de temperatură pentru matriță.
- Proiectarea corectă a sistemului de canale: Proiectați canalele pentru a facilita curgerea ușoară și completă a metalului.
- Monitorizarea parametrilor de injectare: Verificați și reglați periodic presiunea, viteza și temporizarea.
Bavură
Definiție:Bavura este un strat subțire de metal în exces care se formează pe marginile piesei turnate, deoarece metalul se scurge prin spațiile dintre suprafețele de separație ale matriței.Cauze:
- Presiune excesivă de injectare: Presiunea ridicată împinge metalul în afara cavității matriței.
- Suprafețe uzate ale matriței: În timp, muchiile uzate ale matriței creează spații.
- Forță de închidere insuficientă: Închiderea slabă permite infiltrarea metalului.
- Matrițe nealiniate: Alinierea incorectă creează spațiu prin care se poate scurge metalul.
Soluții:
- Reglarea presiunii de injectare: Reduceți presiunea excesivă pentru a preveni revărsarea.
- Repararea/înlocuirea matrițelor uzate: Refaceți muchiile matriței sau înlocuiți sculele uzate.
- Creșterea forței de închidere: Asigurați o forță suficientă pentru etanșarea suprafețelor de separație.
- Alinierea corectă a matriței: Verificați și reglați periodic alinierea pentru a elimina spațiile.
Prevenire:
- Întreținerea regulată a matriței: Inspectați frecvent planurile de separație și suprafețele de etanșare.
- Monitorizarea forței de închidere: Asigurați-vă că matrița este fixată ferm în timpul producției.
- Verificarea frecventă a alinierii matriței: Programați reglaje periodice ale alinierii.
- Proiectarea corectă a planului de separație: Proiectați planul de separație astfel încât să minimizați traseele potențiale de scurgere.
Contracție
Definiție:Contracția este un defect în care apar cavități sau goluri în interiorul piesei turnate ori pe suprafața acesteia, din cauza solidificării neuniforme în timpul răcirii.Cauze:
- Grosime neuniformă a pereților, care provoacă răcire neuniformă.
- Alimentare insuficientă cu metal topit în timpul solidificării.
- Proiectare slabă a răcirii matriței.
- Presiune scăzută de injectare sau timp prea scurt de menținere a presiunii.
Soluții:
- Optimizați proiectarea piesei pentru a asigura grosimea uniformă a pereților.
- Utilizați alimentatoare sau maselote pentru a furniza material suplimentar în timpul solidificării.
- Îmbunătățiți răcirea matriței pentru a asigura solidificarea controlată.
- Măriți presiunea de injectare și prelungiți timpul de menținere a presiunii.
Prevenire:
- Proiectați piesele turnate cu grosime constantă a pereților.
- Efectuați o analiză adecvată a răcirii matriței pentru a evita zonele fierbinți.
- Monitorizați și reglați periodic parametrii procesului, precum presiunea și timpul de injectare.
Incluziuni
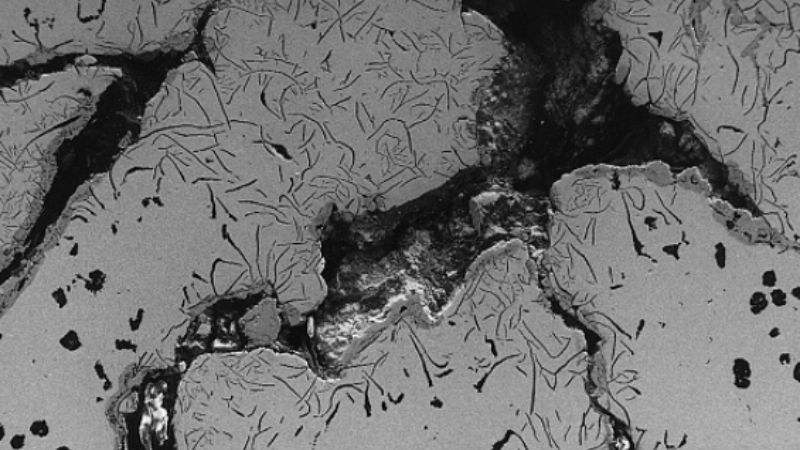
Definiție:Incluziunile sunt particule neregulate de material străin, precum zgură sau oxizi, captive în piesa turnată, care provoacă slăbiri interne sau defecte de suprafață.Cauze:
- Metal topit impur sau necurat.
- Zgură sau resturi care nu au fost îndepărtate în timpul turnării cu oala.
- Curățarea necorespunzătoare a cavității matriței sau a sculelor.
- Amestecarea sau agitarea insuficientă a metalului topit.
Soluții:
- Utilizați încărcătură de cuptor de puritate ridicată și curățați temeinic oalele și sculele.
- Îndepărtați zgura și resturile de la suprafața metalului topit înainte de turnare.
- Curățați matrițele și cavitatea formei înainte de fiecare ciclu de producție.
- Îmbunătățiți procesul de purificare a metalului, de exemplu prin degazare sau filtrare.
Prevenire:
- Asigurați un proces de topire curat și controlat.
- Utilizați agenți de demulare care reduc riscul de contaminare.
- Inspectați și curățați periodic cavitatea matriței și echipamentele.
Fisuri
Definiție:Fisurile sunt fracturi liniare sau neregulate la suprafața ori în interiorul piesei turnate, care pot apărea în timpul sau după solidificare din cauza tensiunilor de întindere.Cauze:
- Solidificare neuniformă din cauza controlului slab al temperaturii matriței.
- Contracție anormală provocată de grosimea neuniformă a pereților.
- Tensiune internă excesivă sau dezechilibru în timpul ejectării.
- Compoziție necorespunzătoare a aliajului, cu un conținut excesiv de elemente nocive.
Soluții:
- Optimizați temperatura matriței în intervalul recomandat (180°C–280°C).
- Proiectați piesele turnate cu grosimea uniformă a pereților pentru a preveni tensiunile de contracție.
- Echilibrați forțele de ejectare prin reglarea sau adăugarea știfturilor de ejectare.
- Asigurați compoziția corectă a aliajului prin controlul elementelor nocive precum Fe.
Prevenire:
- Utilizați instrumente de simulare pentru proiectarea unor structuri bine echilibrate.
- Mențineți temperatura matriței constantă cu ajutorul unor sisteme adecvate de încălzire.
- Monitorizați regulat compoziția aliajului în timpul elaborării prin topire.
Urme de tragere și aderența metalului la matriță
Definiție:Urmele de tragere sunt zgârieturi sub formă de dungi, provocate de deteriorare sau frecare în timpul ejectării; aderența apare atunci când metalul topit se lipește anormal de matriță și lasă depuneri de material.Cauze:
- Unghiuri de degajare insuficiente sau zone cu contraunghiuri pe piesa turnată.
- Suprafețe deteriorate sau rugoase ale cavității matriței.
- Temperatura excesivă a metalului topit sau a matriței.
- Agent de demulare de calitate slabă sau lubrifiere insuficientă.
Soluții:
- Măriți unghiurile de degajare și eliminați contraunghiurile.
- Reparați și lustruiți cavitatea matriței pentru a îmbunătăți rugozitatea suprafeței.
- Reglați temperaturile metalului topit și ale matriței în intervalele optime.
- Utilizați agenți de demulare de înaltă calitate și lubrifiați corect matrițele.
Prevenire:
- Optimizați proiectarea piesei prin prevederea unor unghiuri de degajare adecvate.
- Efectuați regulat întreținerea și lustruirea matriței.
- Monitorizați și controlați temperaturile pentru a preveni supraîncălzirea.
Bășici
Definiție:Bășicile sunt umflături sau zone reliefate pe suprafața piesei turnate, provocate de dilatarea gazelor captive sub suprafață în timpul solidificării.Cauze:
- Proiectare slabă a aerisirii în matriță.
- Utilizarea excesivă a agenților de demulare sau a lubrifianților.
- Degazare insuficientă a metalului topit.
- Temperatură excesivă a matriței, care îi reduce rezistența.
Soluții:
- Îmbunătățiți sistemul de aerisire prin adăugarea canalelor de aerisire și de preaplin.
- Optimizați cantitatea de agent de demulare și reduceți utilizarea excesivă.
- Efectuați un tratament adecvat de degazare în timpul topirii.
- Reduceți temperatura matriței în zonele problematice pentru a limita dilatarea gazelor.
Prevenire:
- Asigurați sisteme eficiente de aerisire și de preaplin în matriță.
- Mențineți constante temperaturile matriței și ale metalului topit.
- Utilizați agenți de demulare de înaltă calitate, aplicați corect.
Deformare
Definiție:Deformarea apare atunci când piesa turnată se abate de la forma proiectată din cauza tensiunilor interne sau a răcirii necorespunzătoare.Cauze:
- Grosime neuniformă a pereților, care provoacă solidificare neuniformă.
- Forțe de ejectare dezechilibrate.
- Acumulare excesivă a tensiunilor interne.
- Proiectare slabă a răcirii matriței.
Soluții:
- Proiectați piesele turnate cu grosimea echilibrată a pereților.
- Optimizați sistemele de ejectare pentru a asigura ejectarea uniformă.
- Utilizați sisteme de răcire controlată pentru o solidificare uniformă.
- Reduceți tensiunile interne prin optimizarea parametrilor procesului.
Prevenire:
- Efectuați simulări pentru a anticipa și corecta tiparele de contracție.
- Inspectați și reglați regulat mecanismul de ejectare.
- Monitorizați constanța sistemelor de răcire.
Urme de curgere
Definiție:Urmele de curgere sunt linii ondulate sau decolorări ale suprafeței, provocate de curgerea neregulată a metalului topit în timpul umplerii.Cauze:
- Viteză sau presiune redusă de injectare.
- Temperatură scăzută a metalului topit.
- Control slab al temperaturii matriței.
- Proiectare slabă a sistemului de porți.
Soluții:
- Măriți viteza și presiunea de injectare pentru a asigura o curgere lină.
- Ridicați temperaturile metalului topit și ale matriței la nivelurile recomandate.
- Optimizați temperatura matriței pentru a menține umplerea uniformă.
- Reproiectați sistemul de porți pentru o curgere mai bună a metalului.
Prevenire:
- Monitorizați și mențineți temperaturile corecte în timpul turnării.
- Inspectați și reglați periodic parametrii de injectare.
- Simulați tiparele de curgere pentru a optimiza proiectarea sistemului de porți.
Delaminări
Definiție:Delaminările sunt defecte stratificate care apar atunci când metalul topit nu fuzionează corespunzător, creând regiuni stratificate și slabe.Cauze:
- Amplasarea necorespunzătoare a porții, care perturbă curgerea lină a metalului.
- Impurități în metalul topit.
- Metal topit rece sau temperatură scăzută a matriței.
Soluții:
- Reproiectați sistemele de porți și canale pentru a reduce întreruperile curgerii.
- Utilizați metal topit curat, de înaltă calitate și fără impurități.
- Creșteți temperaturile metalului topit și ale matriței pentru fuziune completă.
Prevenire:
- Curățați regulat cavitatea matriței.
- Optimizați sistemele de porți și de injectare.
- Monitorizați și controlați constant temperaturile.
Retasuri
Definiție:Retasurile sunt adâncituri sau depresiuni pe suprafața piesei turnate, provocate de alimentarea insuficientă în timpul contracției.Cauze:
- Grosime neuniformă a pereților, care duce la contracție localizată.
- Presiune insuficientă în timpul solidificării.
- Aerisire slabă, care împiedică alimentarea corespunzătoare.
Soluții:
- Proiectați piesele turnate cu grosimea uniformă a pereților pentru a evita contracția neuniformă.
- Măriți presiunea de menținere în timpul solidificării.
- Îmbunătățiți aerisirea pentru a facilita alimentarea.
Prevenire:
- Efectuați analiza termică în timpul proiectării matriței pentru a evita zonele fierbinți.
- Monitorizați parametrii de injectare și constanța presiunii.
Întrebări frecvente
Care sunt diferitele tipuri de turnare sub presiune?
Turnarea sub presiune este un proces de fabricație folosit pentru producerea pieselor metalice, cu variante adaptate anumitor materiale, forme și aplicații. Turnarea sub presiune la presiune înaltă și joasă este utilizată frecvent pentru piese de înaltă precizie, în timp ce turnarea gravitațională și turnarea sub vid reduc defecte precum porozitatea.
Metodele avansate, precum turnarea prin presare (squeeze casting) și fabricația aditivă hibridă, oferă rezistență sporită, mai puține defecte și flexibilitate mai mare de proiectare pentru aplicații specializate.
Puteți explica procesul de turnare sub presiune?
Procesul de turnare sub presiune presupune topirea metalului, injectarea acestuia într-o matriță reutilizabilă din oțel la presiune înaltă, răcirea pentru solidificarea formei și apoi extragerea piesei finite.
Procesul este rapid și precis, produce piese de înaltă calitate cu detalii fine și poate necesita operații minime de finisare.