
Materiał formy do odlewania ciśnieniowego jest jednym z głównych czynników wpływających na przebieg procesu. Musi wytrzymać kontakt z ciekłym metalem, wysokie ciśnienie wtrysku i tysiące cykli nagrzewania oraz chłodzenia, nie pękając ani nie tracąc kształtu.
Właściwy wybór zależy od dopasowania właściwości materiału do odlewanego stopu, wolumenu produkcji oraz sposobu chłodzenia i konserwacji formy w całym okresie eksploatacji.
Ten przewodnik omawia warunki, jakim musi sprostać oprzyrządowanie, porównuje popularne gatunki stali i stopy specjalne oraz wyjaśnia, jak decyzje projektowe i konserwacyjne chronią formę podczas produkcji.
Warunki pracy formy do odlewania ciśnieniowego
Forma pracuje w warunkach niespotykanych w przypadku wielu innych narzędzi. W każdym cyklu te same powierzchnie stalowe są narażone na ciekły metal, wysokie ciśnienie, szybkie chłodzenie i obciążenia mechaniczne, powtarzane tysiące razy.
Ciepło, ciśnienie i cykle cieplne
- Wysokie ciśnienie wtrysku: Ciekły metal jest wtłaczany do gniazda formy pod ciśnieniem tysięcy psi, powodując stałe naprężenia mechaniczne.
- Cykle cieplne: Forma wielokrotnie i szybko przechodzi od skrajnego nagrzania przez ciekły metal do aktywnego chłodzenia kanałami wewnętrznymi.
- Pękanie cieplne powierzchni (zmęczenie cieplne): Powtarzające się wahania temperatury stopniowo powodują drobne pęknięcia powierzchni. Z czasem odwzorowują się one na gotowym odlewie w postaci wypukłych linii.
Odporność na te obciążenia cieplne zależy przede wszystkim od właściwego składu stopu i precyzyjnej obróbki cieplnej, a nie wyłącznie od gatunku stali.
Odporność na zużycie, erozję i korozję
- Erozja strumieniem metalu o dużej prędkości: Ciekły metal przepływający przez wlewy i kanały może szybko zużyć i zaokrąglić ostre krawędzie, jeśli stal jest miękka lub niewłaściwie zahartowana.
- Atak chemiczny (przywieranie stopu): Ciekłe metale mogą z czasem reagować z powierzchnią formy lub ją degradować.
- Korozja zależna od stopu: Aluminium reaguje chemicznie ze stalą narzędziową znacznie silniej niż cynk, dlatego odporność na korozję jest priorytetem w formach do odlewania aluminium.
Wysoka odporność na zużycie jest niezbędna do zachowania wąskich tolerancji i drobnych detali gniazda w kolejnych cyklach.
Wpływ materiału formy na jakość odlewu i wykończenie powierzchni
Materiał formy bezpośrednio kontroluje jakość gotowej części. Tempo, w jakim stal chłodzi ciekły metal, wpływa na wykończenie powierzchni i skurcz odlewu. Twardość i udarność sprawiają natomiast, że forma zachowuje dokładny kształt po tysiącach cykli.
Jeśli forma zmięknie lub pojawią się na niej pęknięcia powierzchniowe, będzie wytwarzać części o gorszym wykończeniu i większej liczbie wad, na długo przed jej pęknięciem. Mówiąc prościej: wraz ze zużyciem formy pogarsza się jakość odlewu.
Gatunki stali na formy do odlewania ciśnieniowego i inne materiały
Dobór stali narzędziowej do gniazd form sprowadza się zwykle do kilku sprawdzonych gatunków o określonych zaletach. Materiały specjalne mają swoje zastosowania, ale w branży dominują stale narzędziowe do pracy na gorąco.
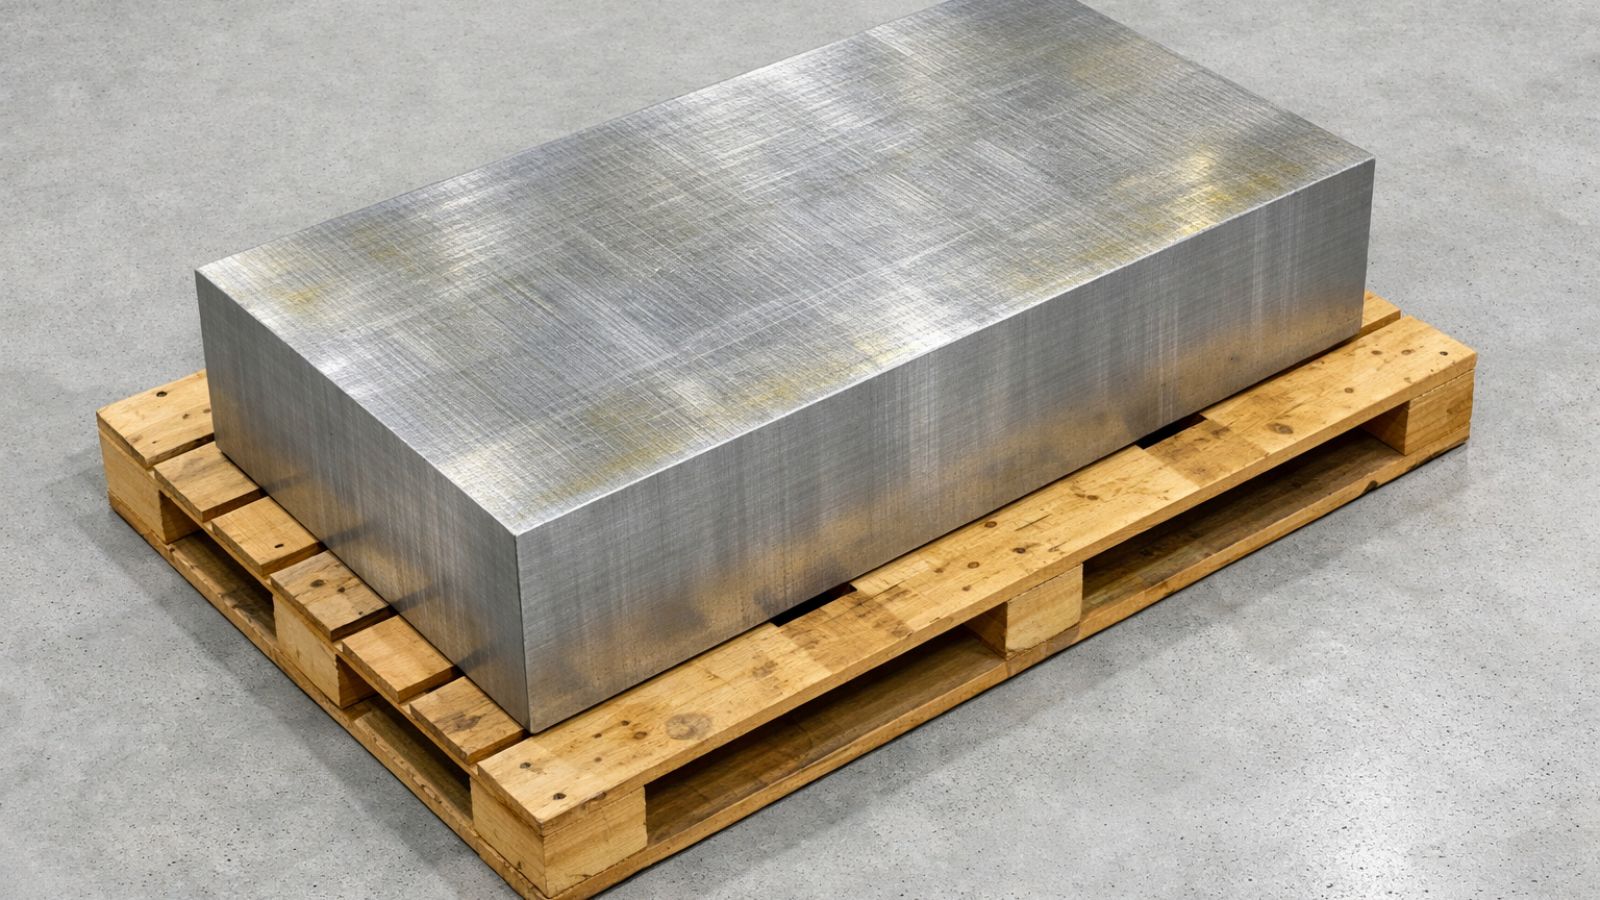
H13 i równoważne stale narzędziowe do pracy na gorąco
- H13 (DIN 1.2344): To uznany standard branżowy do gniazd i rdzeni form do odlewania ciśnieniowego. Zapewnia doskonałą równowagę między odpornością na zmęczenie cieplne, udarnością i skrawalnością przy twardości roboczej.
- Stal narzędziowa 8407: Wysokiej klasy, starannie rafinowany wariant H13. Dzięki ściślej kontrolowanemu składowi chemicznemu i większej czystości jest najlepszym wyborem do wielkoseryjnych form aluminiowych, w których głównym problemem jest pękanie cieplne.
- SKD61: Japoński odpowiednik stali H13, często wskazywany w specyfikacjach przez azjatyckich dostawców i producentów.
P20, NAK80 i inne stale wstępnie ulepszone cieplnie
P20 oraz NAK80 to stale wstępnie ulepszone cieplnie przeznaczone do form wtryskowych do tworzyw sztucznych , a nie do odlewania metali.
Stal P20 bywa używana w prototypowych formach do odlewania ciśnieniowego przy małych wolumenach, aby obniżyć koszt i skrócić termin, ale nie wytrzymuje długotrwałego zmęczenia cieplnego. NAK80 zapewnia doskonałą polerowalność powierzchni estetycznych, lecz — podobnie jak P20 — nie zastępuje bezpośrednio H13. Żaden z tych gatunków nie wytrzyma długotrwałych cykli cieplnych w produkcyjnych formach aluminiowych ani cynkowych.
Formy aluminiowe i stopy miedzi do krótkich serii oraz chłodzenia miejscowego
- Formy aluminiowe: Aluminium obrabia się znacznie szybciej niż hartowaną stal narzędziową, co istotnie skraca czas realizacji i obniża koszt form prototypowych lub bardzo krótkich serii. Szybko się jednak zużywa, dlatego zupełnie nie nadaje się do produkcji wielkoseryjnej.
- Miedź berylowa: Cechuje się wyjątkowo wysoką przewodnością cieplną. Rzadko wykonuje się z niej całą formę, ale często obrabia się ją na wkładki i trzpienie rdzeniowe, które szybko odprowadzają ciepło z grubych przekrojów lub głębokich rdzeni podatnych na powstawanie gorących punktów.
Dobór materiału do poszczególnych elementów formy
Forma do odlewania ciśnieniowego jest złożonym zespołem. Poszczególne elementy są narażone na różne obciążenia mechaniczne i cieplne, dlatego inżynierowie dobierają do nich materiały tak, aby zrównoważyć parametry i koszt oprzyrządowania.
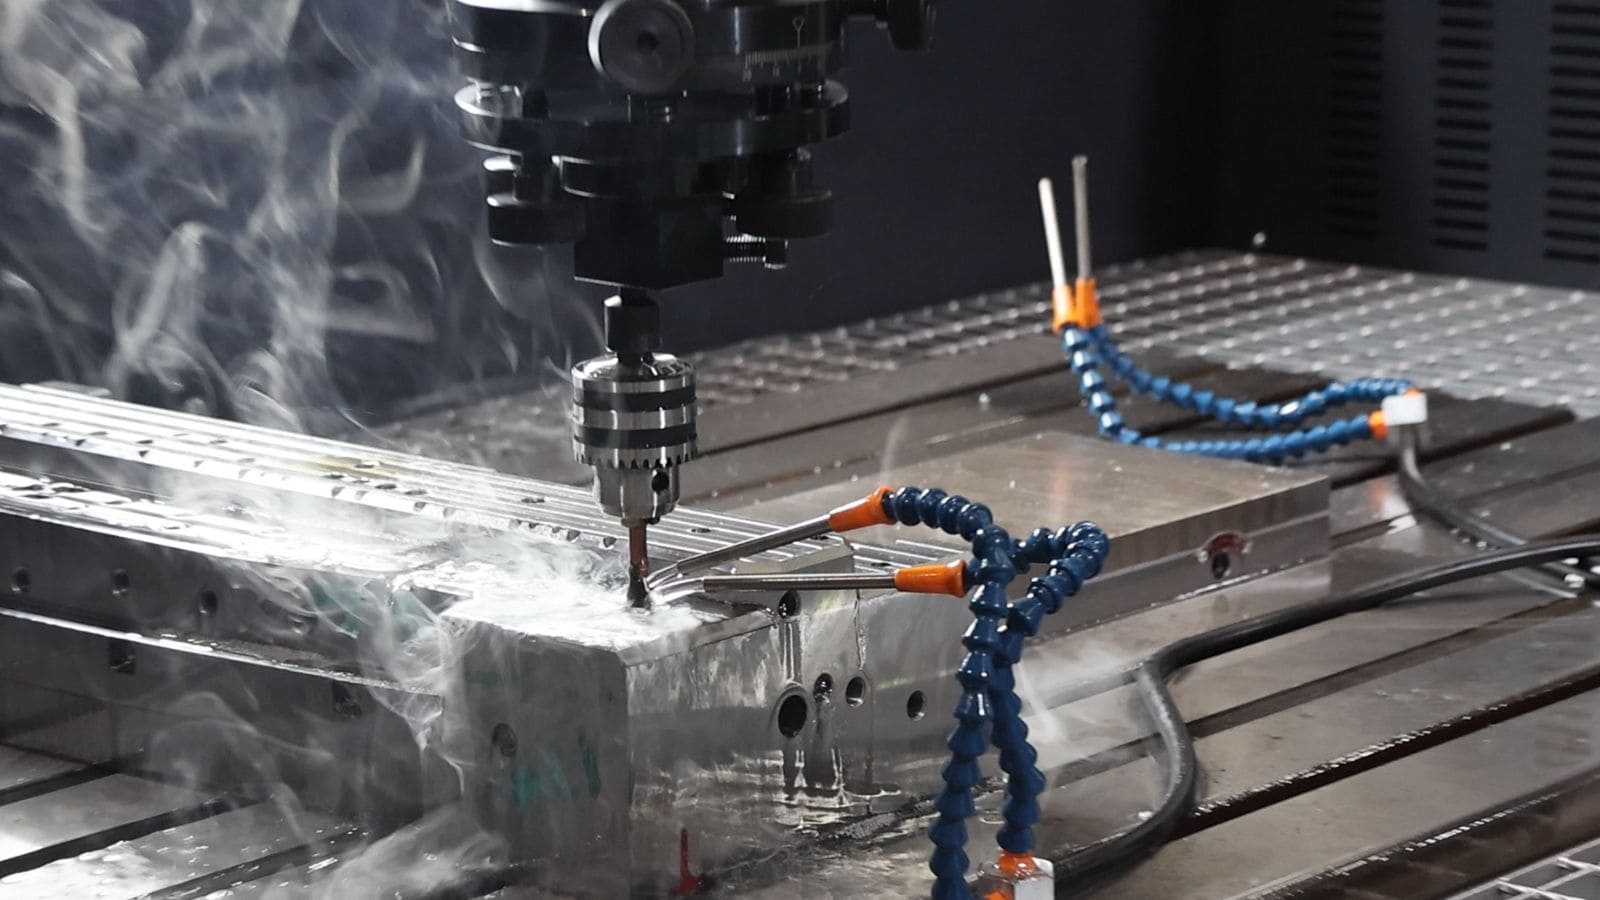
Gniazdo formujące i trzpienie rdzeniowe
Gniazdo formujące i trzpienie rdzeniowe stykają się bezpośrednio ze stopem. Muszą wytrzymywać wysoką temperaturę i ogromną siłę działania ciekłego metalu pod ciśnieniem.
Dlatego wykonuje się je z wysokiej jakości stali narzędziowej do pracy na gorąco, odpornej na zmęczenie cieplne i erozję.
Podstawa formy i elementy konstrukcyjne
Podstawa formy utrzymuje bloki gniazd na miejscu i przejmuje dużą siłę zwarcia maszyny. Ponieważ te stalowe elementy konstrukcyjne nie stykają się bezpośrednio z ciekłym metalem, nie wymagają drogiej stali narzędziowej do pracy na gorąco.
Niezależnie od tego, czy producent wykonuje dużą formę na zamówienie, czy standardową ramę, zwykle stosuje stale wstępnie ulepszone cieplnie, takie jak P20, albo stale średniowęglowe, zapewniające udarność przy niższym koszcie.
Wypychacze i formy okrawające
Wypychacze fizycznie usuwają zakrzepły odlew z formy. Muszą być bardzo odporne na zużycie i zacieranie, dlatego zwykle wykonuje się je z azotowanej stali SKD61.
Po wyjęciu części oddzielna forma okrawająca, zamontowana w prasie mechanicznej, odcina kanały wlewowe, przelewy i nadmiar materiału. Ponieważ pracuje przy dużym ścinaniu mechanicznym w temperaturze pokojowej, wymaga twardej stali do pracy na zimno (np. D2 lub SKD11), a nie stopu przeznaczonego do odlewania ciśnieniowego.
Dobór materiału do zastosowania odlewniczego
Wybór materiału formy wymaga zrównoważenia obciążenia cieplnego powodowanego przez odlewany stop, oczekiwanego wolumenu produkcji i budżetu projektu. Oto jak podejść do tej decyzji.
Dopasuj formę do odlewanego stopu (aluminium a cynk)
- Aluminium i magnez: Aluminium ma wysoką temperaturę topnienia i reaguje chemicznie ze stalą. Powoduje to skrajne naprężenia cieplne i ryzyko korozji, dlatego konieczne są wysokiej jakości stale narzędziowe do pracy na gorąco (np. H13 lub 8407) oraz staranna obróbka cieplna. Magnez ma nieco niższą temperaturę, ale również wymaga stali wysokiej jakości.
- Cynk (np. Zamak 3): Cynk topi się w znacznie niższej temperaturze. Ten „chłodniejszy” proces jest znacznie łagodniejszy dla oprzyrządowania i pozwala uzyskać dłuższą trwałość formy nawet ze standardowych gatunków stali.
Uwzględnij wolumen produkcji i geometrię części
- Produkcja wielkoseryjna: Produkcja masowa uzasadnia początkowy koszt stali premium (np. 8407) i rygorystycznej obróbki cieplnej, ponieważ koszt oprzyrządowania rozkłada się na setki tysięcy części.
- Złożone geometrie: Cienkie ścianki i głębokie, wąskie rdzenie powodują lokalne naprężenia cieplne. Często konieczne są specjalne wkładki z miedzi berylowej, które zapobiegają powstawaniu gorących punktów, nawet jeśli pozostała część formy jest wykonana ze standardowej stali H13.
Wybierz między oprzyrządowaniem prototypowym a produkcyjnym
- Formy prototypowe: Do szybkiej i niedrogiej walidacji projektu części sprawdzają się formy prototypowe obrabiane z aluminium lub miękkiej stali wstępnie ulepszonej cieplnie. Są tańsze i szybciej się je obrabia, ale wytrzymują tylko krótkie serie.
- Forma produkcyjna: Po zatwierdzeniu projektu części inwestycja w hartowaną stal narzędziową do pracy na gorąco jest jedynym realnym rozwiązaniem zapewniającym długoterminową stabilność wymiarową i jakość powierzchni.
Decyzje projektowe i obróbka chroniące formę
Gatunek stali wyznacza maksymalną trwałość narzędzia, ale o tym, czy forma ją osiągnie, decydują układ chłodzenia, obróbka cieplna i inżynieria powierzchni.
Układ chłodzenia, równowaga cieplna i strategia wkładek
Kanały chłodzące umieszczone zbyt daleko od powierzchni gniazda obniżają wydajność chłodzenia i powodują nierównomierne gromadzenie ciepła, co przyspiesza zmęczenie cieplne w gorących punktach. Zrównoważone chłodzenie utrzymuje bardziej równomierną temperaturę całej formy między cyklami.
Obróbka cieplna i kontrola twardości
Hartowanie i odpuszczanie ustalają podstawową twardość i udarność stali przed obróbką końcową. Azotowanie po obróbce tworzy utwardzoną warstwę powierzchniową, poprawiając odporność na zużycie i pękanie cieplne bez nadmiernego utwardzania całej części.
Inżynieria powierzchni poprawiająca odporność na zużycie i wyjmowanie odlewu
Powłoki PVD mogą ograniczać przywieranie stopu i ułatwiać wyjmowanie odlewów aluminiowych, wydłużając przerwy między czyszczeniami. Polerowalność stali bazowej wpływa na to, jak gładką powierzchnię można uzyskać w gnieździe, co jest szczególnie ważne przy częściach estetycznych.
Zwiększ zwrot z inwestycji w oprzyrządowanie z Moldie
Wybór odpowiedniej stali premium to kluczowy pierwszy krok projektu, ale nawet najlepszy materiał szybko ulegnie awarii bez właściwego zarządzania temperaturą i precyzyjnej obróbki.
W Moldie łączymy wiedzę materiałową z produkcją. Nasz zespół inżynieryjny wykorzystuje zaawansowane techniki projektowania form do odlewania ciśnieniowego , w tym zoptymalizowane układy chłodzenia i analizę przepływu w formie, aby zapobiegać pękaniu cieplnemu i wydłużać trwałość wybranej stali. Od wstępnej analizy DFM po końcową obróbkę wielkoseryjnych form do odlewania ciśnieniowego, dbamy o wąskie tolerancje w każdym cyklu.
Chcesz rozpocząć kolejny projekt? Skontaktuj się z naszym zespołem inżynieryjnym już dziś, aby bezpłatnie omówić projekt i skorzystać z porady dotyczącej materiałów.







