
機械加工業界では、従来の加工法では硬すぎる、薄すぎる、あるいは複雑すぎる部品にメーカーが直面することがあります。そこで価値を発揮するのが放電加工(EDM)です。切削力ではなく制御された放電で材料を除去するこのCNC加工技術は、工具鋼、超硬合金、チタン、その他の特殊合金を厳しい公差で加工できます。
放電加工は加工方法によってさまざまな方式に分けられ、最も一般的なのはワイヤ放電加工、型彫り放電加工、細穴放電加工です。
ワイヤ放電加工(WEDM)
動作原理とセットアップ
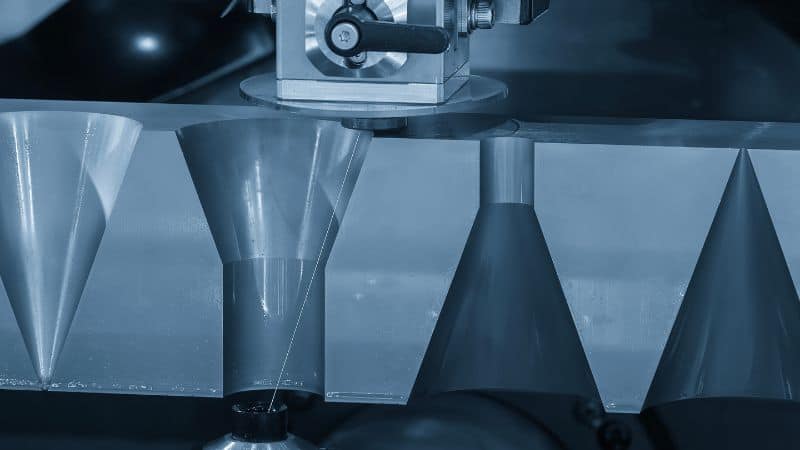
ワイヤ放電加工では、黄銅または被覆黄銅製の通電ワイヤを電極として張力をかけ、連続的に送り出します。ワイヤは加工物に接触せず、CNCがプログラム経路に沿ってワイヤを誘導しながら、一定の放電ギャップを維持します。加工物は脱イオン水に浸されます。この水が絶縁液として働き、加工くずを効率よく排出します。上下のワイヤガイドによって傾斜やテーパー加工も可能です。
機械の電源装置は、荒加工と複数回の仕上げ加工に応じて、放電エネルギー、時間、周波数を調整します。荒加工では速度を優先し、その後の仕上げ加工で寸法公差と表面仕上げを追い込みます。治具も重要です。剛性と熱安定性のあるセットアップ、正確な基準面、良好な洗浄経路が精度と生産性に直接影響します。
代表的な用途と材料
ワイヤ放電加工機は、金型、パンチ、歯車、スプライン形状、医療部品、複雑な2.5D輪郭など、フライス加工では難しい、または不可能な精密輪郭加工に使われます。焼入れ工具鋼(A2、D2、H13)、タングステンカーバイド、チタン、インコネル、その他の超合金の加工に優れています。一般的な用途には、ブロックから ダイカスト金型 を切り出すこと、精密インサートの製作、脆性材や焼入れ材を応力を加えずに切断すること、変形させずに薄いウェブや繊細な形状を作ることなどがあります。
利点と制約
- 精度と仕上げ:安定したセットアップでは±0.0001–0.0002″を通常維持でき、複数回の仕上げ加工によって1 μm Ra未満の表面粗さも実現できます。
- 機械的応力が最小限:切削力がないため、薄肉部や細部を損なわずに加工できます。熱影響部は小さく、再凝固層も薄くなります。
- 自動化しやすい:自動ワイヤ通し、断線復旧、統合プロービングによって無人運転の信頼性が高まり、特に長い輪郭加工で有効です。
制約:ワイヤが輪郭へ物理的に到達する必要があるため、アンダーカットや閉じたキャビティは加工できません。加工開始位置が端面でない場合は、スタート穴が必要です。背の高い部品では、安定性を保ち、ワイヤの消耗や断線を抑えるため、洗浄方法に注意が必要です。
型彫り放電加工(型彫りEDM/従来型EDM)
電極、工具、キャビティ形成
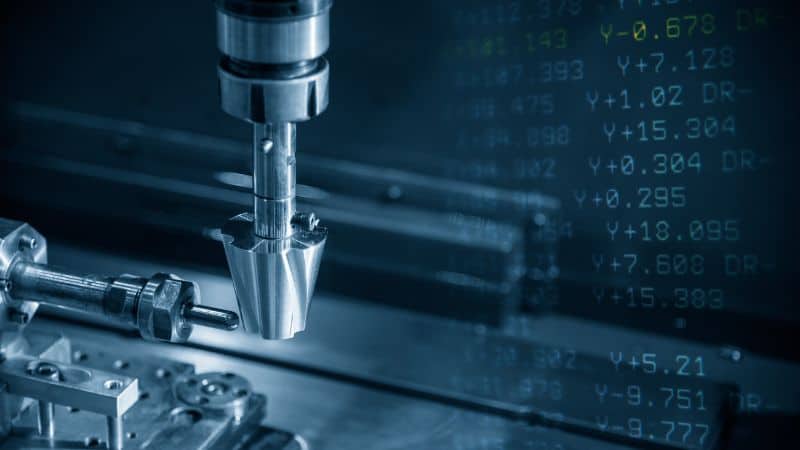
型彫り加工とも呼ばれる型彫り放電加工では、通常グラファイトまたは銅製の成形電極をラムに取り付けます。電極をキャビティの反転形状にし、サーボ制御で加工物へ沈めながら、放電で材料を侵食します。炭化水素系オイルが一般的な絶縁液です。円形またはベクトル状の小さなプログラム運動であるオービティングにより、洗浄性と表面仕上げが向上し、角部の過剰侵食を抑えて最終寸法を確保できます。
電極の選択は大きな違いを生みます。グラファイトは加工速度が速く、耐熱性があり、大きなキャビティに適しています。銅は細部の再現性に優れ、より精密な仕上げが得られます。熟練メーカーは、荒加工用、中仕上げ用、厳しい公差とRaを実現する仕上げ用など、複数の電極を段階的に使うことがよくあります。
用途、公差、表面仕上げ
型彫り放電加工は、3D金型キャビティ、エンボス、リブ、深いポケット、ロゴ、直線ワイヤでは届かない形状に適しています。サイズとセットアップに応じて±0.0002–0.001″の公差が現実的で、仕上げ放電では1 μm Ra未満の表面粗さも可能です。電極形状が転写されるため、複雑な接続面や自由曲面の加工に向いており、 射出成形金型 やダイカスト工具に広く使われます。
利点と制約
- 真の3D加工能力: ワイヤ放電加工では不可能な止まりキャビティ、アンダーカット、複雑な三次元形状を作れることが主な強みです。
- 優れた表面仕上げ: 複雑な輪郭でも非常に滑らかな表面に仕上げられ、手作業の研磨を省けることもあります。
制約:加工中に電極が摩耗するため、プログラムで摩耗補正が必要となり、加工ごとに複数の電極を製作することもよくあります。体積除去率は一般にワイヤ放電加工より遅く、大量の材料除去には効率が劣ります。また、キャビティごとに専用電極が必要です。深く狭い形状では絶縁液の洗浄が難しくなり、速度と精度の両方に影響する可能性があります。
細穴放電加工(高速穴あけ/小径穴放電加工)
加工の仕組み
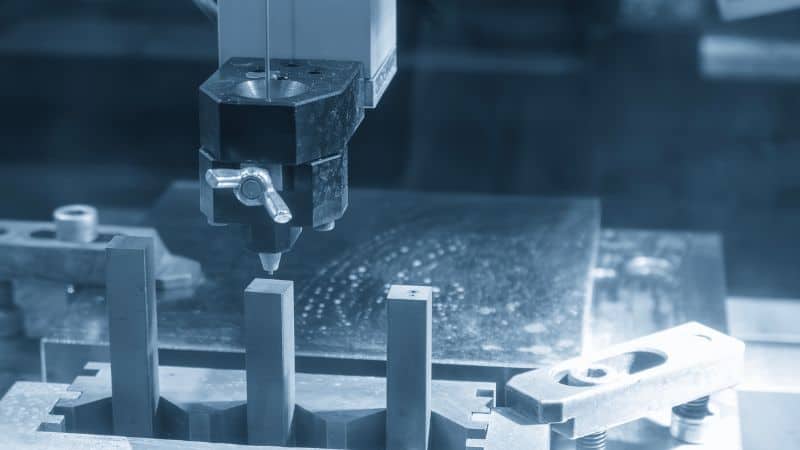
細穴放電加工の中核は、高速回転する管状電極です。通常、黄銅、銅、または耐摩耗性の銅タングステンで作られます。この中空管は多くの場合カソードとして働き、加工物がアノードとなります。電源装置が両者のギャップに高周波の電気パルスを送り、制御された放電を連続して発生させて材料を蒸発・侵食します。
工程では、通常は脱イオン水である加圧絶縁液が重要です。回転電極の中心から液を送り込みます。狭い隙間から加工くずを強制的に洗い流して短絡を防ぎ、放電を安定させるために加工部を脱イオン化するという二つの役割を果たします。電極の回転は均一な摩耗を促し、管を安定させて真っすぐな穴を実現します。サーボシステムが穴の深さに応じて電極位置を継続調整し、従来加工で問題となる工具のたわみを避けながら、焼入れ材に小径の深穴を加工できます。
用途:スタート穴と冷却穴
輪郭が端面から始まらない場合、メーカーがワイヤ放電加工の前にEDM穴あけでスタート穴を開けるのは一般的です。また、タービンブレードやベーンの小径・高アスペクト比冷却穴、エフュージョン冷却やフィルム冷却の穴パターン、医療・マイクロ流体部品の精密穴にも標準的に使用されます。導電性があれば、ニッケル基超合金、チタン、焼入れ鋼はいずれも加工に適しています。
速度、精度、制約
- 穴あけ速度: EDM穴あけは小径の深穴を非常に速く加工できます。特に、従来の穴あけでは時間がかかる、または不可能な硬く導電性の高い材料で有効です。速度は主に絶縁液の圧力、電極材料、加工する合金によって決まり、スタート穴や多数の穴パターンを短時間で加工できます。
- 穴径の精度: 位置精度に優れ、直線性の高い高アスペクト比の穴を直径0.015 inchesまで加工できます。
制約: 精度に特化する一方で、いくつかのトレードオフがあります。穴内部の表面仕上げは一般にワイヤ放電加工や型彫り放電加工の仕上げパスより粗くなります。また、主に直線穴に限られ、曲がった形状は加工できません。局所的な強い熱により、再凝固層や入口・出口の小さなバリが残ることがあり、重要用途では二次仕上げが必要となる場合があります。
特殊なEDM機械と複合プロセス
粉末混入放電加工(PMEDM)
絶縁液に導電性または半導電性の粉末を懸濁させることで、放電路を広げ、エネルギー密度を下げ、工具摩耗を抑えながら表面仕上げを改善できます。表面健全性が重要な金型や部品の仕上げパスに有効です。濃度を一定に保つため、ろ過と工程管理が必要です。
3D形状向けEDMミーリング/オービティング
ラムEDMミーリングとも呼ばれるこの方法では、小さな電極を3Dツールパスに沿って動かし、ボールエンドミルのようにオービティングさせて複雑形状を作ります。切削力が発生しない点が異なります。繊細な形状や届きにくい箇所に有効で、専用電極の数を減らせる場合があります。
EDM機械の方式ごとの性能比較
切削速度とサイクルタイムの要因
- ワイヤ放電加工:長い一定高さの輪郭など、外周切削の相対速度が高い方式です。サイクルタイムは部品の高さ、輪郭長、仕上げパスの回数、洗浄条件によって決まります。
- 型彫り放電加工:除去速度は中程度です。電極面積、オービット方法、洗浄条件が加工時間を左右し、電極製作にもリードタイムが加わります。
- 細穴加工:小径の深穴加工が速い方式です。生産性は電極摩耗、絶縁液圧力、合金によって変わります。
精度、公差、表面仕上げ(Ra)
- ワイヤ放電加工:非常に高精度。一般に±0.0001–0.0002″で、複数回の仕上げ加工により<1 μm Raが可能です。
- 型彫り放電加工:高精度。代表的な公差は±0.0002–0.001″。エネルギーとオービティングを調整した仕上げ放電で<1 μm Raが可能です。
- 細穴加工:穴位置の精度は高く、表面仕上げはワイヤ/型彫り加工に比べて中程度です。
熱影響:再凝固層、マイクロクラック、HAZ
すべてのEDM工程で薄い再凝固層が生じ、マイクロクラックが発生する可能性がありますが、熱影響部(HAZ)は一般に浅いものです。表面健全性が重要な場合(疲労が問題となる航空宇宙部品など)は、低エネルギーの仕上げパス、最適化したパルス条件、適切な洗浄、工程後の研磨または軽い研削によって影響を抑えられます。
| EDMの種類 | 速度 | 精度 | 表面仕上げ(Ra) | 熱影響 | 代表的な用途
|
|---|---|---|---|---|---|
| ワイヤ放電加工 | 高 | 非常に高い | <1 μm | HAZは最小限、再凝固層は薄い | 金型、パンチ、輪郭 |
| 型彫り放電加工 | 中 | 高い | <1 μm | 再凝固層が生じ、一部でマイクロクラックの可能性 | 金型キャビティ、エンボス |
| 細穴加工 | 高速/中速 | 高い | 中程度 | 主に入口/出口で発生 | スタート穴、冷却穴 |
用途に合わせた放電加工の選び方
EDMの各方式を確認したところで、加工方法を選ぶ際の参考として要点をまとめます。選定基準は四つの観点に分けられます。
形状と加工部の要件
- 開いた輪郭や貫通形状:ワイヤ放電加工を選びます。アンダーカットがなく、ワイヤが全経路に届く場合に最適です。
- 閉じたキャビティと3D形状:型彫り放電加工を選びます。ワイヤが届かない形状を作り、電極から複雑な形状を転写できます。
- 小径で深い直線穴:EDM穴あけを選びます。スタート穴や高アスペクト比の冷却穴を最も速く加工できます。
材料、硬度、熱処理状態
すべての放電加工方式で導電性が必要ですが、硬度は制約になりません。EDMは熱処理済み工具鋼、超硬合金、チタン、ニッケル合金の加工に適しています。熱処理後の寸法安定性が重要な場合、焼入れ後にEDM加工すれば加工力による変形リスクを避けられます。超硬合金や繊細な材料では、マイクロクラックを最小限にするためワイヤ加工、または慎重に調整した型彫り条件を選びます。
ロット数、コスト、工具経済性
- 試作と小ロット:ワイヤ放電加工は初期の工具費を抑え、必要な電極も少ないため、単品や短期生産に費用対効果があります。
- 大量生産用金型または繰り返し使うキャビティ:多くの部品に電極設計・製作費を配賦できる場合、型彫り放電加工が経済的です。荒加工・仕上げ加工や共通形状など、効率的な電極戦略で総コストを削減できます。
- 穴あけセル:繰り返し生産する冷却穴パターンでは、自動化した専用EDM穴あけ設備により安定した生産性を実現できます。
自動化、治具、工程監視
最新のEDMは無人運転に対応しています。自動ワイヤ通し、工具交換装置、工程内プロービング、機械監視によって停止時間と不良品を減らせます。次の点を優先してください。
- 放電を安定させるため、絶縁液を清浄に保ち、ろ過を安定させる。
- 仕上げパスや電極加工で再現性を確保できる、信頼性の高い基準面を備えた剛性の高い治具を使う。
- 厳しい内Rの精度を維持できる適応型電源装置とコーナー制御を使用する。
- 医療・航空宇宙部品の精密加工でトレーサビリティを確保するため、SPCを実施し、条件セットを記録する。
まとめ
放電加工は、精密な CNC加工 を活用し、相補的な方式で材料の硬さに対応することで複雑な設計を実現します。輪郭にはワイヤ放電加工、キャビティには型彫り放電加工、深穴にはEDM穴あけを用います。
記事で得た知識を活用すれば、先進製造における部品品質と競争力を高めるEDM方式を適切に選択できます。
よくある質問
EDMは金属専用ですか?軟らかく未焼入れの材料にも使えますか?
厳密には、EDMは定義上、電気伝導性材料にのみ使用できます。プラスチック、ガラス、一般的なセラミックスや複合材料などの絶縁体は加工できません。ただし、グラファイト、炭化ケイ素、二ホウ化チタン、一部のポリマー複合材料は導電性を備えています。EDMでの用途は限られますが、放電加工で加工できます。
また、対象がアルミニウムや軟鋼などの軟らかい金属なら、EDMで加工可能です。硬い材料に使われることが多いものの、問題ありません。ただし、形状が極めて複雑または繊細でない限り、従来の加工法のほうが速く、費用対効果に優れることがよくあります。
部品サイズはEDMの制約になりますか?
EDMの各方式には固有のサイズ制約があります。ワイヤ放電加工は移動範囲とタンク寸法に制限されます。型彫り放電加工は加工槽と電極の重量許容範囲に左右されます。船舶のプロペラのような非常に大型の部品には、専用の大型EDM機械が必要です。
再凝固層はなぜ生じますか?常に問題になりますか?
再凝固層とは、溶融したものの絶縁液で排出されず、再び固まった薄い材料層です。すべてのEDMで発生しますが、重要度は用途によって異なります。多くの金型や工具では問題にならないか、 表面処理によって除去できます。疲労を受ける高応力の航空宇宙部品では重要な要素であり、最小化または除去する必要があります。
EDMは加工速度が遅いですか?
EDMは、従来加工と比較して大量の材料を除去する高速加工ではありません。価値は加工速度そのものではなく、精密加工能力にあります。複数の工程(荒加工、熱処理、仕上げ加工など)を省き、焼入れ済み素材から一度のセットアップで完成品を作れることを考慮すると、「実効」速度は高くなります。







