
La pressofusione rapida è un approccio produttivo che combina decisioni veloci sulle attrezzature, scelta della lega appropriata e progettazione del componente pronta per il processo, per portare i componenti metallici dal disegno alla produzione in tempi ridotti.
Per i team di ingegneria e i responsabili degli acquisti sotto pressione sulle tempistiche, il processo offre vantaggi ma aumenta anche l’importanza delle decisioni ingegneristiche iniziali. Questo articolo è dedicato all’efficienza della pressofusione rapida e al modo in cui un produttore qualificato può aiutarvi a ottenere risultati migliori per il progetto.
Cosa rende rapida la pressofusione
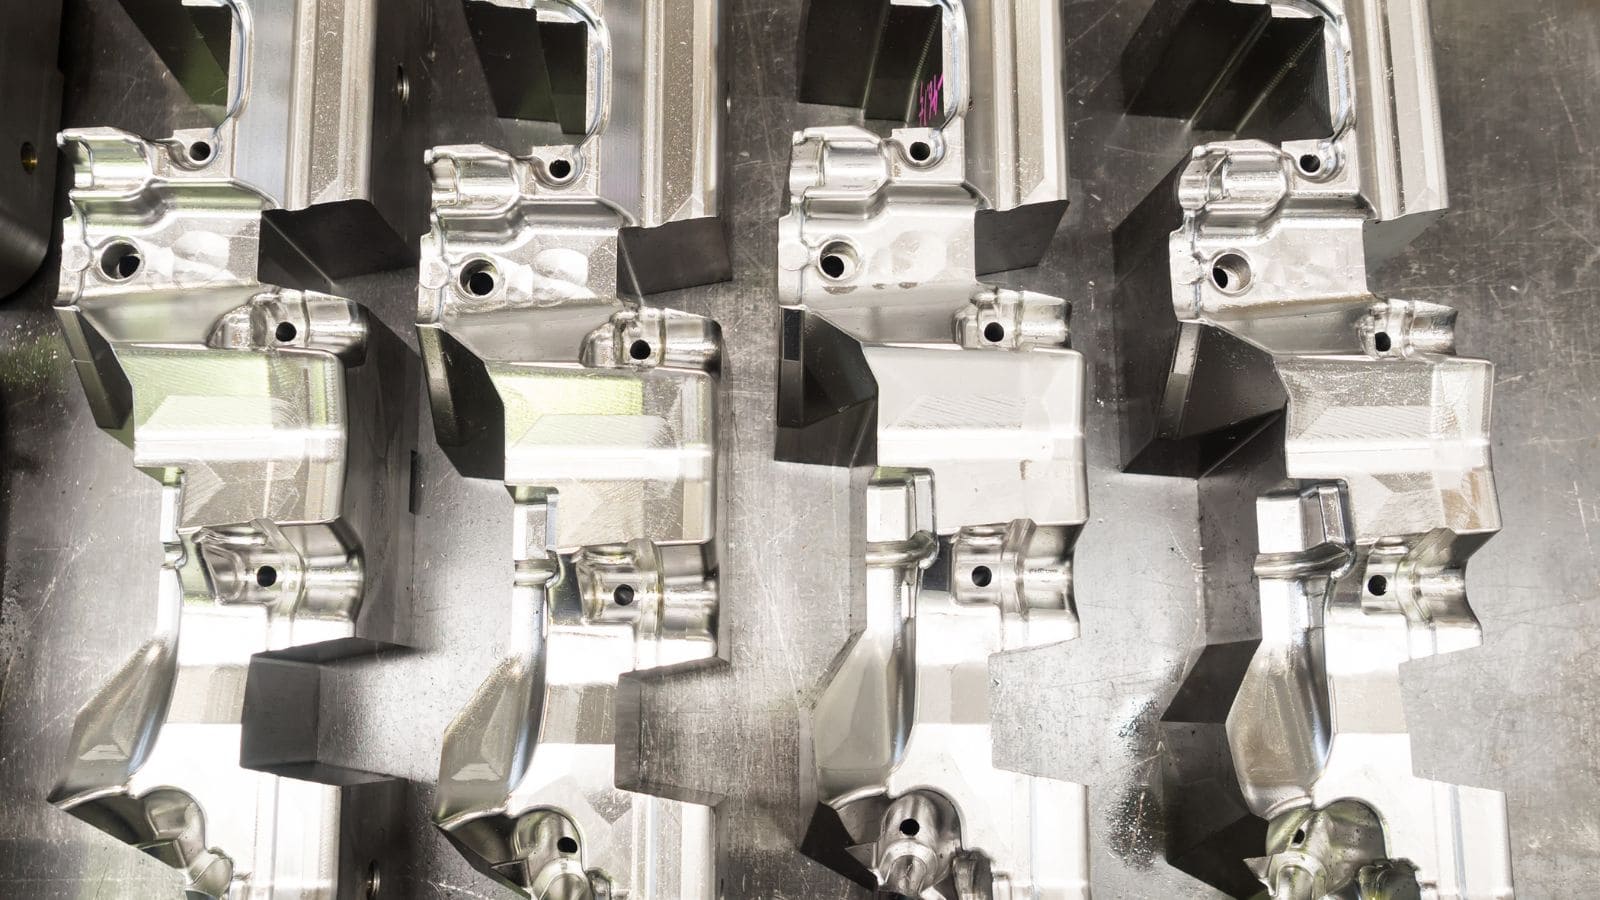
La pressofusione rapida abbrevia i tempi di produzione complessivi combinando cicli di riempimento veloci, componenti con forma prossima a quella finalee capacità di realizzare geometrie complesse con una sola iniezione. Il vantaggio principale si ottiene quando processo, strategia di attrezzaggio e volume produttivo sono correttamente abbinati fin dall’inizio.
Come il processo di pressofusione abbrevia il tempo ciclo
La pressofusione rapida riduce il tempo di produzione complessivo grazie a diversi vantaggi del processo:
- Cicli di riempimento rapidi: Il metallo fuso viene spinto ad alta pressione in uno stampo temprato in acciaio e riempie la cavità in una frazione di secondo.
- Produzione con forma prossima a quella finale: Pareti, bossoli, nervature e caratteristiche esterne vengono realizzati in un’unica operazione, riducendo notevolmente le lavorazioni successive.
- Fermi macchina minimi: Il metallo si raffredda rapidamente, il componente viene espulso e la macchina si prepara subito per l’iniezione successiva, altamente ripetibile.
- Economie di scala: Quando la domanda raggiunge centinaia o migliaia di pezzi, l’investimento iniziale nelle attrezzature viene rapidamente compensato da minore manodopera e maggiori ritmi produttivi.
Quando la colata rapida supera la lavorazione CNC
La lavorazione CNC resta la scelta migliore per quantità molto ridotte, caratteristiche interne altamente specializzate o componenti in materiali non colabili. Per componenti metallici con geometrie esterne complesse, pareti sottili e domanda produttiva ripetitiva, la pressofusione rapida offre in genere un costo unitario inferiore e ritmi di produzione molto più elevati.
Il punto di pareggio dei costi varia in base a dimensioni e complessità del componente, ma la pressofusione diventa spesso più competitiva quando la domanda raggiunge centinaia o poche migliaia di pezzi. A quel punto, l’investimento iniziale nelle attrezzature è compensato da produzione più rapida, minore manodopera e maggiore uniformità tra i componenti.
Dove restano utili prototipazione rapida, stampa 3D e colata sottovuoto
I metodi di prototipazione rapida, come stampa 3D e colata sottovuoto, sono utili durante le prime fasi di sviluppo del prodotto, soprattutto per verificare geometria, accoppiamento nell’assemblaggio e aspetto visivo. Aiutano i team a prendere decisioni progettuali prima di impegnarsi in attrezzature temprate.
Il limite è che i metodi prototipali non riproducono completamente comportamento delle pareti, proprietà meccaniche o condizioni superficiali di un vero componente metallico pressofuso. Per i team che necessitano di campioni rappresentativi della produzione, le attrezzature rapide sono spesso un ponte migliore tra convalida del concept e produzione scalabile.
Perché le decisioni su attrezzature e DFM sono importanti fin dall’inizio
Le decisioni relative ad attrezzature e DFM determinano i limiti di velocità, uniformità dimensionale e qualità dei componenti. Molti ritardi attribuiti alla produzione sono in realtà causati da problemi che avrebbero dovuto essere risolti prima di iniziare le lavorazioni.
Come la progettazione dello stampo influisce sulla velocità e sulla qualità dei componenti
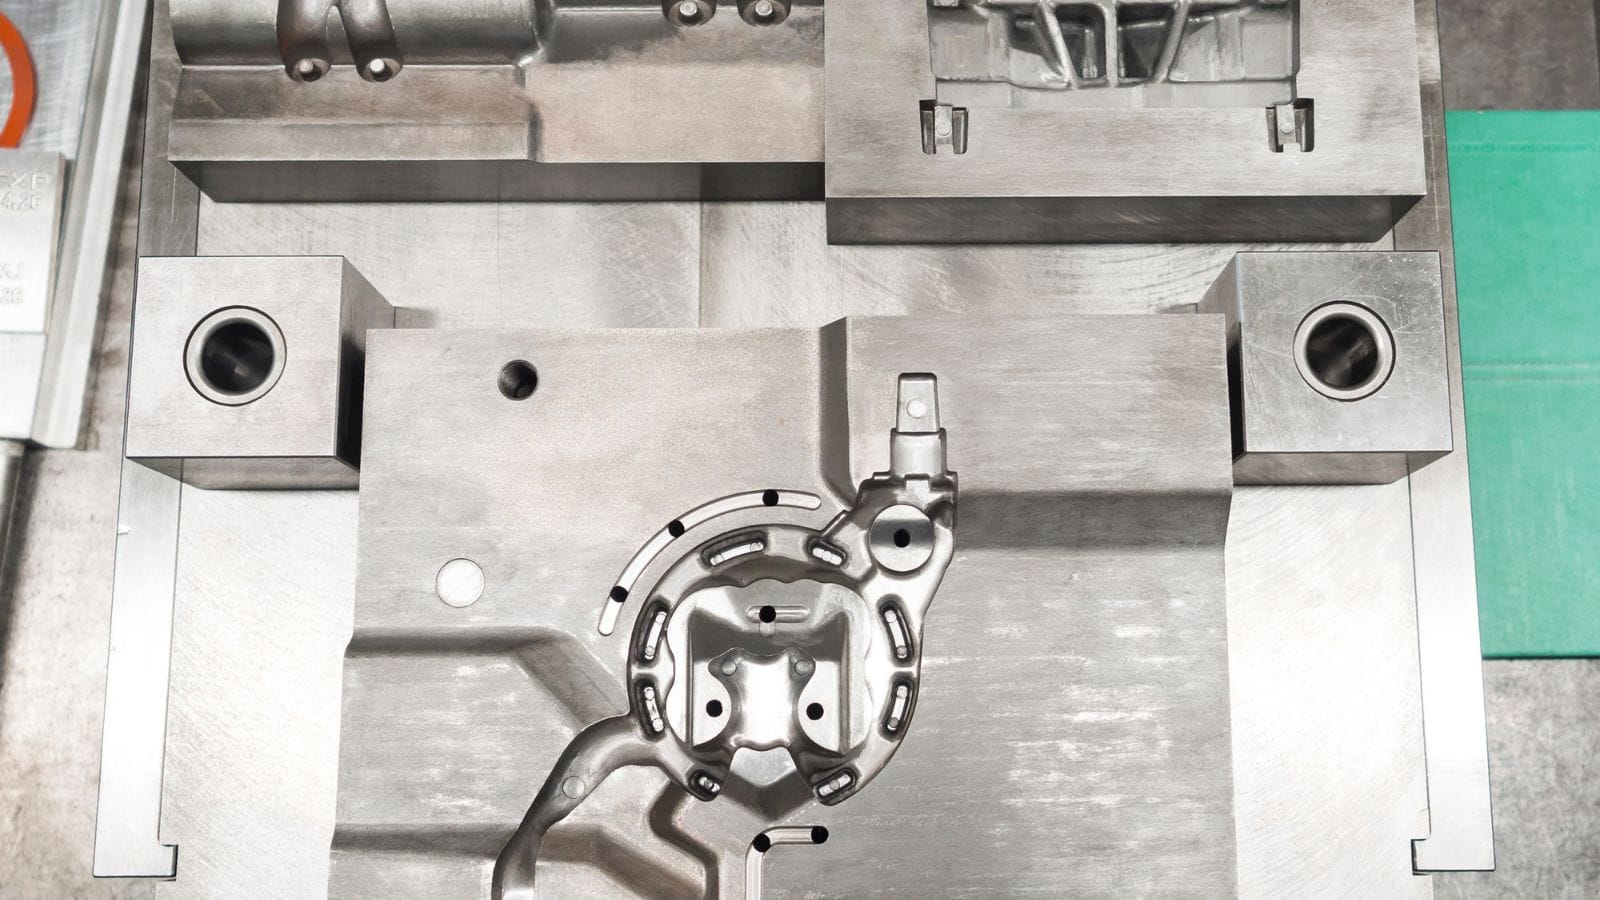
Lo stampo è responsabile di ogni componente prodotto, quindi una progettazione inadeguata delle attrezzature si manifesta rapidamente nel tempo ciclo, nel tasso di scarto e nelle variazioni dimensionali.
Configurazione dei canali di raffreddamento, strategia di sfiato, progettazione del sistema di colata ed espulsione influenzano tutti l’affidabilità del processo durante i primi campionamenti.
Una buona progettazione dello stampo aiuta il metallo a riempirsi uniformemente, raffreddarsi con regolarità ed essere estratto in modo pulito. Ciò migliora la qualità superficiale, riduce il rischio di porosità e limita le regolazioni necessarie dopo la prima prova.
Priorità DFM prima della produzione dello stampo
Per garantire processi stabili ed evitare ritardi nelle attrezzature, le revisioni DFM dovrebbero concentrarsi su questi punti progettuali critici:
- Angoli di sformo: Devono essere previsti sulle pareti verticali per consentire l’estrazione rapida e pulita del componente dallo stampo.
- Spessore delle pareti: Va mantenuto entro un intervallo pratico. Pareti troppo sottili ostacolano il riempimento; pareti troppo spesse allungano i tempi ciclo e aumentano i rischi di difetti da ritiro.
- Sottosquadri: Riduceteli ove possibile. Slitte e anime mobili aumentano complessità e costo delle attrezzature e introducono potenziali punti di guasto.
- Angoli e caratteristiche: Evitate angoli interni vivi. Dimensionate correttamente nervature, rinforzi e bossoli rispetto alle pareti circostanti.
Attrezzature di produzione e attrezzature per bassi volumi a confronto
Nella pressofusione rapida, la strategia di attrezzaggio è la leva principale per controllare il time-to-market. Gli stampi di produzione completi e le attrezzature più morbide per bassi volumi sono molto diversi; scegliere correttamente consente di non sacrificare la velocità per una durata dello stampo non necessaria. Il percorso migliore dipende dal volume previsto, dai tempi di lancio e dalla probabilità che il programma aumenti subito di scala dopo la convalida:
| Tipo di attrezzatura | Esempio di materiale | Costo iniziale e tempi di consegna | Durata e ciclo di vita | Ideale per |
|---|---|---|---|---|
| Attrezzature complete di produzione | Acciaio per utensili H13 | Investimento maggiore, tempi più lunghi | Eccellente durata, uniformità stabile nel lungo periodo | Produzioni prolungate, progetti consolidati, produzione di massa |
| Attrezzature per bassi volumi (morbide) | Leghe più tenere / acciaio pretemprato | Costo iniziale inferiore, tempi più brevi | Durata ridotta, minore stabilità nel tempo | Convalida preproduzione, programmi a basso volume |
Materiali e leghe per la pressofusione rapida
La pressofusione rapida si basa su leghe non ferrose; alluminio, zinco e magnesio coprono la maggior parte delle applicazioni produttive. Ogni famiglia di materiali offre un equilibrio diverso tra peso, resistenza, dettaglio, resistenza alla corrosione e prestazioni di finitura.
Leghe di alluminio per componenti strutturali leggeri
La pressofusione dell’alluminio è ampiamente utilizzata per alloggiamenti, staffe, dissipatori e componenti automobilistici, perché offre un buon equilibrio tra riduzione del peso, resistenza alla corrosione e prestazioni termiche.
A380 è spesso il punto di partenza predefinito, poiché combina in modo pratico colabilità, lavorabilità e resistenza meccanica. A360 offre maggiore resistenza alla corrosione e duttilità leggermente superiore, mentre A413 viene spesso scelta per pareti più sottili e geometrie più complesse, in cui la fluidità diventa più importante.
Anche ADC12 è comune nell’elettronica e nell’automotive, dove sono prioritarie uniformità dimensionale e lavorabilità.
Leghe di zinco per pareti sottili e dettagli fini
Le leghe per pressofusione dello zinco vengono lavorate a temperature inferiori rispetto all’alluminio, favorendo cicli più rapidi e minori sollecitazioni termiche sulle attrezzature. Questa combinazione rende lo zinco interessante per componenti ricchi di dettagli, lunga durata dello stampo e tolleranze produttive più ristrette.
Zamak 3 è la scelta standard per molti programmi commerciali grazie alla stabilità dimensionale, alla finitura liscia allo stato di colata e alla buona compatibilità con la placcatura. Zamak 5 contiene più rame, che migliora resistenza e durezza, e risulta utile quando occorrono prestazioni meccaniche leggermente superiori.
Lo zinco è particolarmente efficace per componenti a parete sottile, piccoli elementi di precisione e parti che richiedono placcature decorative o protettive.
Leghe di magnesio per applicazioni in cui il peso è critico
Le leghe di magnesio sono i materiali strutturali più leggeri utilizzati nella pressofusione di produzione e sono quindi rilevanti per automotive, elettronica e altre applicazioni in cui ridurre la massa è un obiettivo progettuale fondamentale.
AZ91D è il grado più comune, grazie al consolidato equilibrio tra colabilità, resistenza alla corrosione e resistenza meccanica. AM60B e AM50 sono più adatte quando servono maggiore duttilità o migliori prestazioni agli urti.
Rispetto ad alluminio e zinco, il magnesio richiede una gestione della fusione più attenta e un controllo di processo più rigoroso, ma offre vantaggi evidenti quando la leggerezza è una priorità.
Applicazioni tipiche della pressofusione rapida
La pressofusione rapida è la soluzione preferita per componenti che richiedono geometrie ripetibili nei volumi di produzione. Le applicazioni comuni includono:
- Involucri elettronici: Involucri che richiedono pareti sottili, schermatura EMI o specifiche finiture estetiche.
- Staffe automobilistiche: Componenti strutturali che richiedono elevati rapporti resistenza/peso.
- Coperture strutturali: Gusci protettivi rigidi per attrezzature industriali o di consumo.
- Componenti per la dissipazione del calore: Dissipatori nei quali la conducibilità termica del materiale è fondamentale.
- Componenti industriali: Parti meccaniche che richiedono elevata durata e uniformità dimensionale.
Quando scegliere la pressofusione rapida
In molti casi, il processo più adatto non dipende solo dalla forma del componente, ma anche dal contesto produttivo. La pressofusione rapida è particolarmente utile nelle condizioni seguenti:
- Complessità con vincoli di costo: Quando il componente combina una forma esterna relativamente complessa con vincoli di costo che renderebbero troppo costosa o lenta la lavorazione CNC completa.
- Aumento dei volumi: Quando i team necessitano di un componente metallico che possa passare in modo efficiente dalla convalida del prototipo iniziale alla produzione scalabile.
- Esigenza di ripetibilità: Quando è obbligatoria una qualità uniforme in produzioni a volume medio o elevato.
Moldie: il vostro partner affidabile per la pressofusione rapida
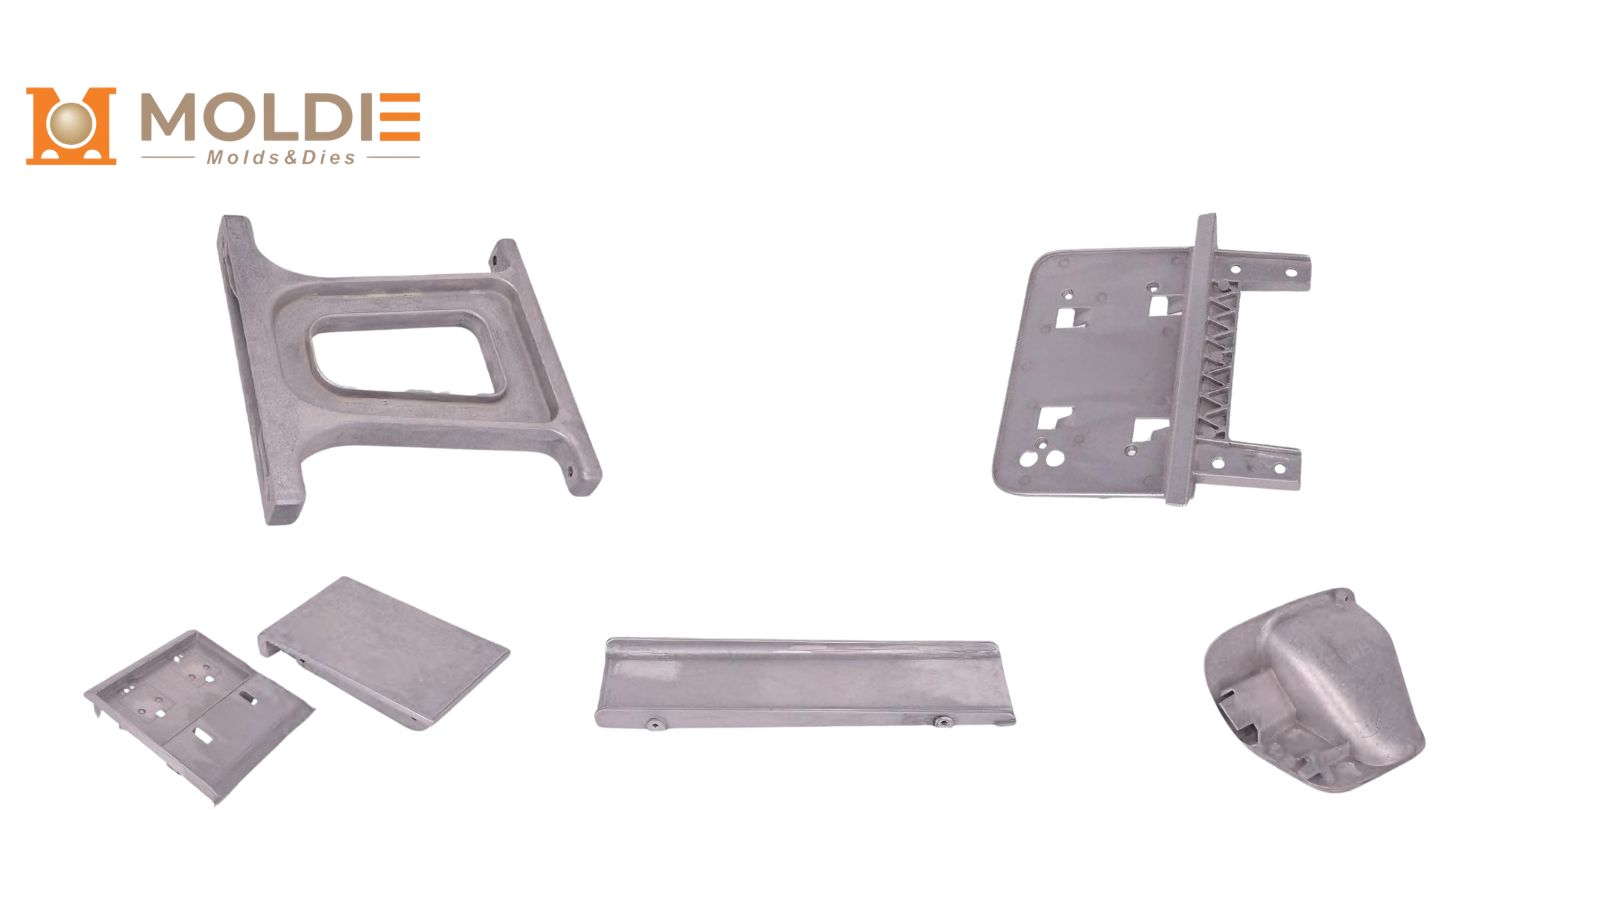
Un servizio di pressofusione rapida di qualità si basa su una strategia di attrezzaggio, disciplina DFM, scelta della lega e pianificazione della produzione coerenti fin dall’inizio. Se siete sotto pressione sui tempi e avete bisogno di componenti pressofusi rappresentativi della produzione, il nostro team Moldie può aiutarvi a convalidare presto la fattibilità e a passare dal disegno a una produzione scalabile.
Inviateci i dettagli del componente per una rapida valutazione:
- File 3D / disegno 2D (STEP/IGES + PDF)
- Lega prevista (oppure requisiti prestazionali, se non è ancora stata scelta)
- Volume annuo stimato e tempistiche di lancio
- Quote critiche per la qualità e requisiti di finitura superficiale
Se state confrontando diverse opzioni, potete anche visitare il nostro sito web ufficiale per scoprire le capacità di pressofusione dell’alluminio, pressofusione dello zinco, e pressofusione del magnesio e ricevere indicazioni specifiche per la vostra applicazione.







