
A szerszámgyártás a stabil, nagy volumenű nyomásos öntés alapja. Az alumínium-, cink- vagy magnéziumalkatrészeket beszerző OEM- és ODM-csapatok számára a legfontosabb kérdés az, hogy a beszállító képes-e megtervezni, elkészíteni, validálni és támogatni az adott végtermékhez illeszkedő szerszámot.
Ez az útmutató bemutatja, hogyan jut el egy öntőforma a tervezéstől a validált gyártásig, valamint ismerteti a Moldiecasting gyakorlatát az áramlásszimuláció, a precíz megmunkálás és a dokumentált ellenőrzés terén a kiváló minőségű és pontos öntőformák előállítása érdekében.
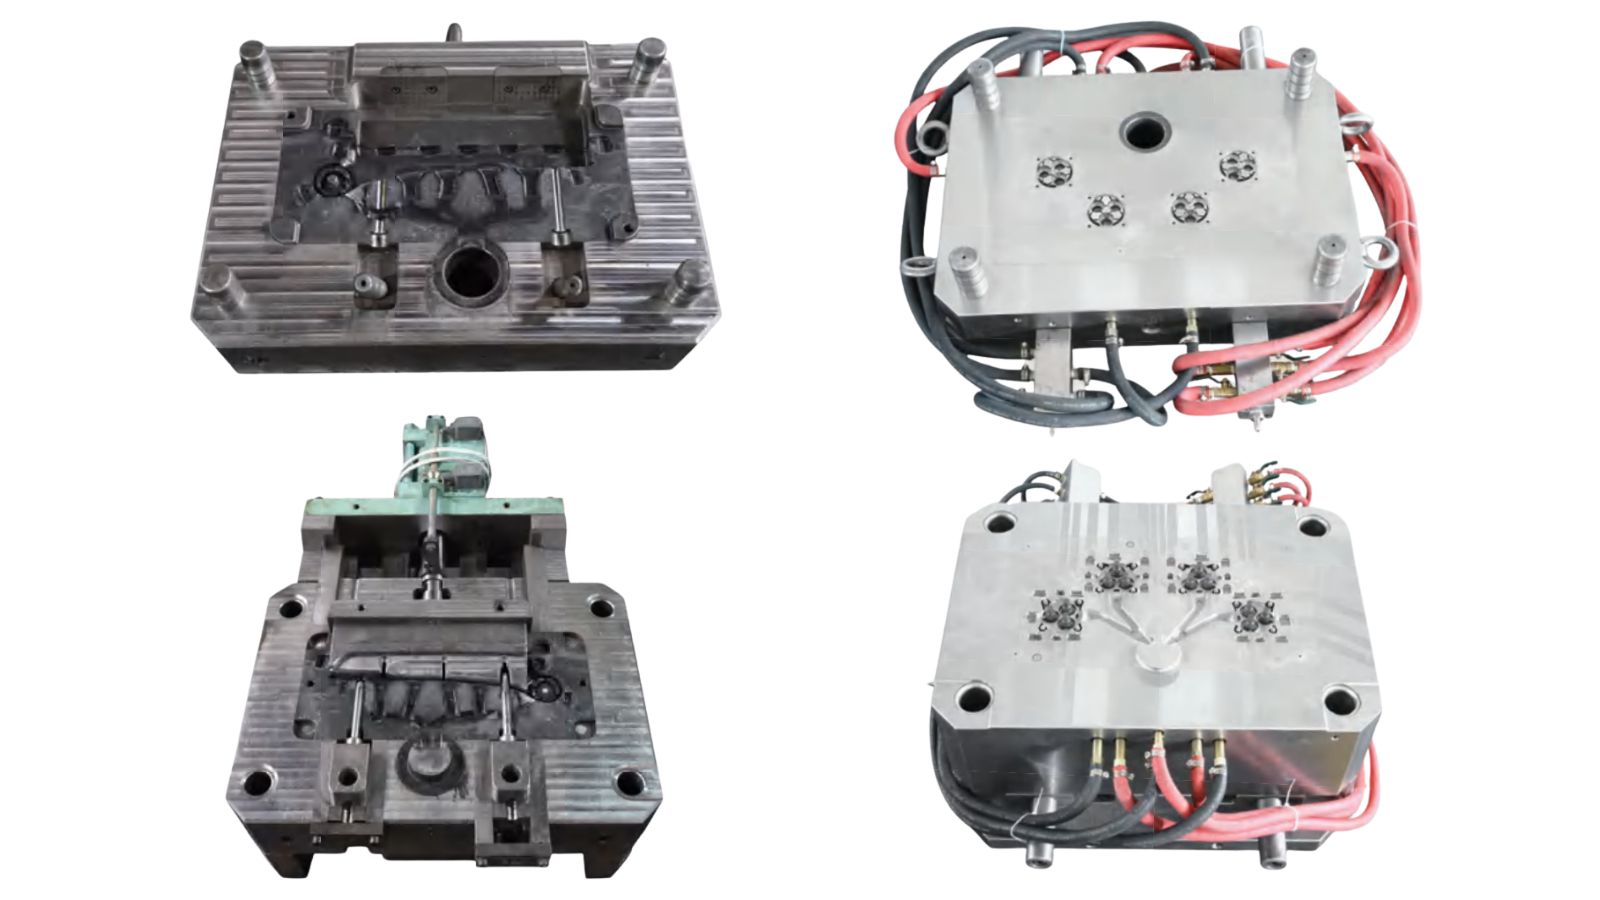
A nyomásos öntőszerszámok gyártási folyamata
Egy öntőforma koncepciótól a validált gyártásig történő eljuttatása mérnöki, anyagválasztási és megmunkálási döntések sorozatát foglalja magában. Minden lépés az előzőre épül, a folyamat korai szakaszában elkövetett hibák pedig a későbbi szakaszokban halmozódnak.
Szerszámtervezés: DFM-felülvizsgálat, CAD/CAM-tervezés és szimuláció
A folyamat az ügyfél és a gyártó közötti világos és hatékony kommunikációval kezdődik. Ebben a szakaszban megállapodás születik az alkatrész geometriájáról, az ötvözetről, az esztétikai követelményekről, a kritikus tűréshatárokról és a várható éves darabszámról.
Ezt követően a mérnökök a rendelkezésre álló adatok alapján DFM-felülvizsgálatot végeznek, amely során ellenőrzik a kiemelési szögeket, a falvastagságot, a bordákat, az alámetszéseket, az osztósíkot és a megmunkálási ráhagyásokat, majd meghatározzák a szerszám kapuzási, légtelenítési, kidobó- és hűtőrendszerét.
Végezetül a tervezőcsapat a fenti információk alapján elkészíti a CAD/CAM-tervet, amely meghatározza a teljes szerszámszerkezetet (fészek/mag, csatornarendszer és kapuzás, túlfolyók és légtelenítők, kidobórendszer és hűtés).
Az extra minőségellenőrzés érdekében anyagáramlási szimulációt alkalmaznak a kitöltési folyamat, a légzárványok kockázatának és a hőtechnikai viselkedésnek az értékelésére, így az olyan problémák, mint a porozitás, a hiányos kitöltés vagy a vetemedés, még a megmunkálás megkezdése előtt kiküszöbölhetők.
Öntőforma-készítés: Szerszámacél-választás és gyártási technológiák
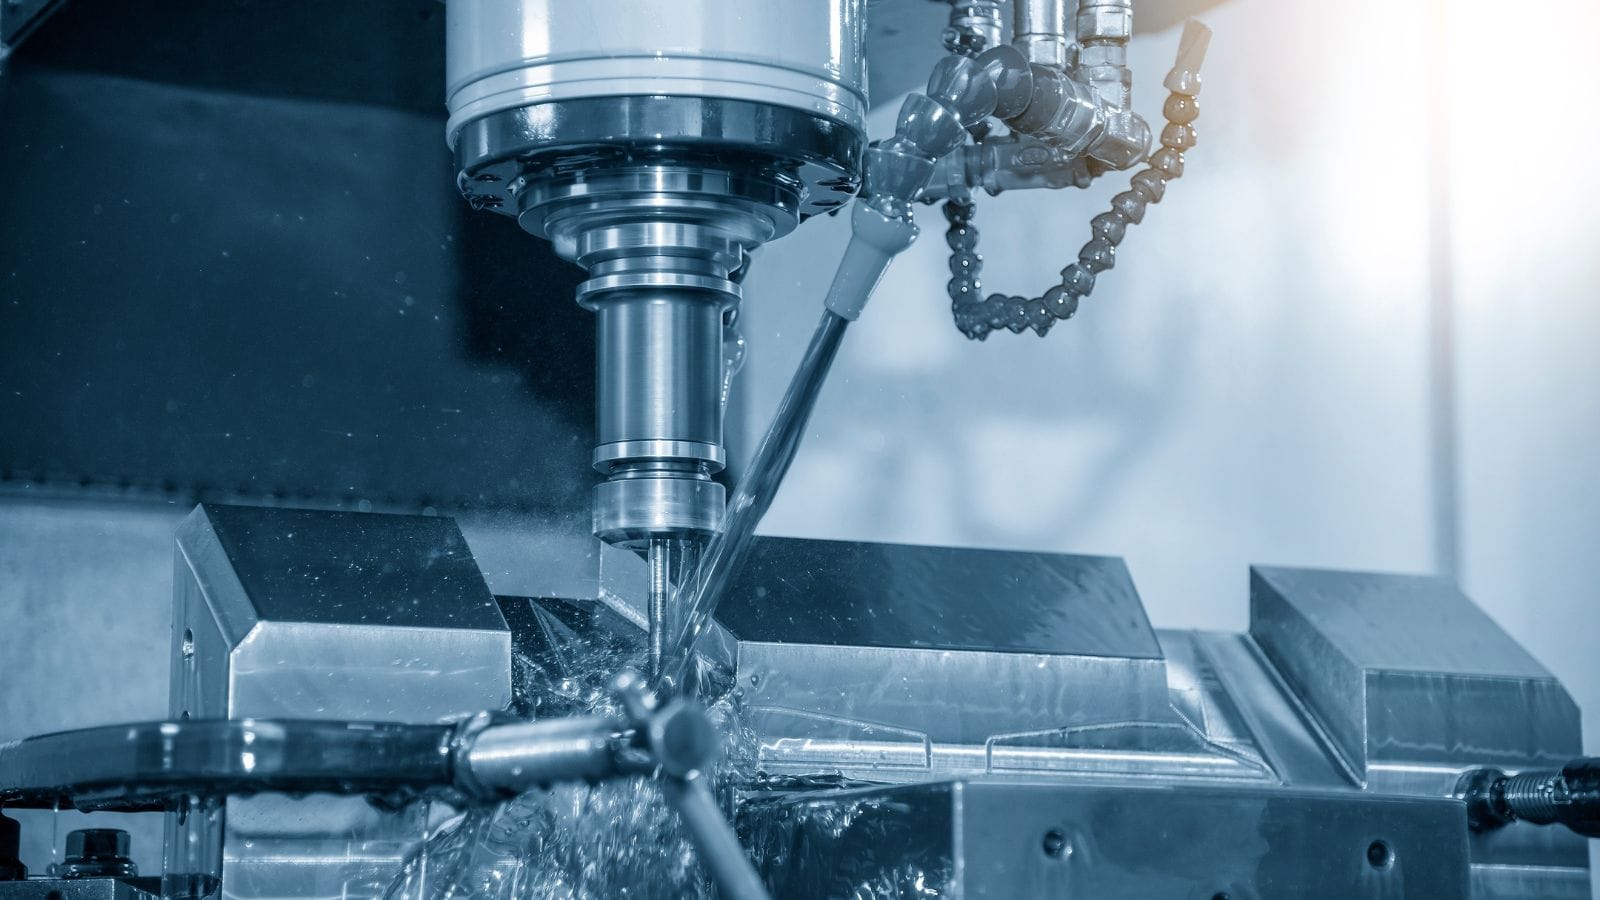
Az előkészületek lezárultával a gyártók áttérnek a tényleges öntőforma-készítési folyamatra, amely a szerszámacél kiválasztásával kezdődik.
A szerszámanyag kiválasztása a folyamat legkritikusabb lépése, mivel azt nagymértékben meghatározza az előállítandó öntvény jellege; ugyanakkor a szerszámacél típusa is befolyásolja a késztermék tulajdonságait. Nyomásos öntésnél elterjedten alkalmazzák a melegalakító szerszámacélokat (például a H13-as típust), amelyek hőkezelését úgy tervezik meg, hogy egyensúlyt teremtsenek a keménység, a szívósság és a termikus fáradással szembeni ellenállás között.
A tervezés lezárultát és az anyagok beszerzését követően megkezdődik a gyártás a szerszámműhelyben. Esztergagépek végzik a szerszámacél tömbök kezdeti nagyoló megmunkálását, hatékonyan eltávolítva a felesleges anyagmennyiséget. Ezt követően CNC megmunkálóközpontok hajtják végre a tömbök, üregek és magok precíziós nagyoló és simító megmunkálását a végleges specifikációk elérése érdekében.
Amennyiben a terv olyan összetett geometriákat tartalmaz, amelyeket hagyományos forgácsolószerszámokkal nem lehet kialakítani, szikraforgácsolást (EDM) alkalmaznak. a jobb eredmények érdekében is alkalmazhatók: a huzalos szikraforgácsolás bonyolult profilokat vág, míg a tömbös szikraforgácsolás formázott elektródával, anyagerózió útján hoz létre összetett üregformákat. Ezek az eljárások elengedhetetlenek a nyomásos öntőformákra jellemző finom részletek és kis lekerekítési sugarak kialakításához.
Végső szakasz: Összeszerelés, próbaüzem és folyamat-validálás
Az összeszerelést követően a szerszám próbaüzemen esik át, amely egy ellenőrzött tesztfutást jelent a gyártóprésen vagy az öntőgépen. Ennek során mintadarabok készülnek, amelyeket összevetnek a tervezési előírásokkal.
A koordináta-mérőgépekkel (CMM) végzett méretellenőrzés igazolja, hogy a kritikus jellemzők a tűréshatárokon belül vannak-e. Öntőszerszámok esetében röntgenvizsgálat is alkalmazható a belső porozitás ellenőrzésére.
Amennyiben eltéréseket észlelnek, a szerszámot módosítják és újra tesztelik; a jóváhagyásra csak akkor kerül sor, ha a legyártott alkatrészek folyamatosan megfelelnek minden minőségi követelménynek. Ez a validálási lépés jelenti az utolsó ellenőrzési pontot a sorozatgyártás megkezdése előtt.
A Moldiecasting képességei: Öntőszerszámok és sorozatgyártott alkatrészek
Szolgáltatásaink a szerszámtervezéstől és a prémium minőségű anyagok beszerzésétől kezdve a házon belüli szerszámgyártáson át az öntésig, a további megmunkálásig és az ellenőrzésig terjednek. Az öntőszerszám-gyártás terén a Moldiecasting teljes körű felelősséget vállaló partnerként jár el az első rajz elkészítésétől egészen a kész alkatrészek leszállításáig.
Széles választékú öntőformák mindenféle nyomásos öntési alkalmazáshoz
Házon belüli precíziós CNC, valamint huzalos és tömbszikra-forgácsolási (EDM) kapacitásainkra támaszkodva a nyomásos öntés teljes spektrumához tervezünk és gyártunk öntőformákat, beleértve:
- Egyfészkű öntőformák
- Többfészkű öntőformák
- Családi öntőformák (különböző alkatrészeket egyidejűleg gyártó formák)
- Összetett oldalmozgatású (pl. csúszkás vagy emelős) formák alámetszések kialakításához
- És még sok más
A globális öntőforma-beszerzési piacon szerzett széles körű tapasztalatunk biztosítja, hogy szerszámaink megfeleljenek a különböző regionális minőségi szabványoknak, mint például a HASCO és az ASTM. Ez garantálja, hogy öntőformáink könnyen integrálhatók legyenek az alumínium-, cink- és magnéziumötvözetből készült alkatrészek gyártósoraira, legyen szó akár hidegkamrás, akár melegkamrás eljárásról.
Azoknál a projekteknél, amelyeknél a sorozatgyártó szerszám elkészítése előtt fizikai validálásra van szükség, gyorsszerszámozási (rapid tooling) megoldásokat is kínálunk, lehetővé téve prototípus mintadarabok gyártását már a fejlesztési ciklus korai szakaszában.
Prémium anyagbeszerzés a vezető szerszámacél-márkák kínálatából
Az öntőforma teljesítménye és élettartama az anyagválasztással kezdődik. A Moldiecasting világszerte elismert beszállítóktól szerzi be a szerszámacélokat, így hozzáférünk a különböző öntési körülményekhez és igénybevételekhez szükséges összes acélminőséghez.
Nyomásos öntőszerszámok esetében jellemző választásnak számítanak a melegalakító acélminőségek, mint például a 8407, a DIEVAR, az SKD61 és a DAC55.
Tükörfényes felületet, korrózióállóságot vagy speciális hidegalakítási tulajdonságokat igénylő formák esetében ugyanazt a beszállítói hálózatot használjuk, hogy az anyagot pontosan az adott alkalmazáshoz igazíthassuk.
Szigorú, teljes körűen dokumentált gyártási folyamat
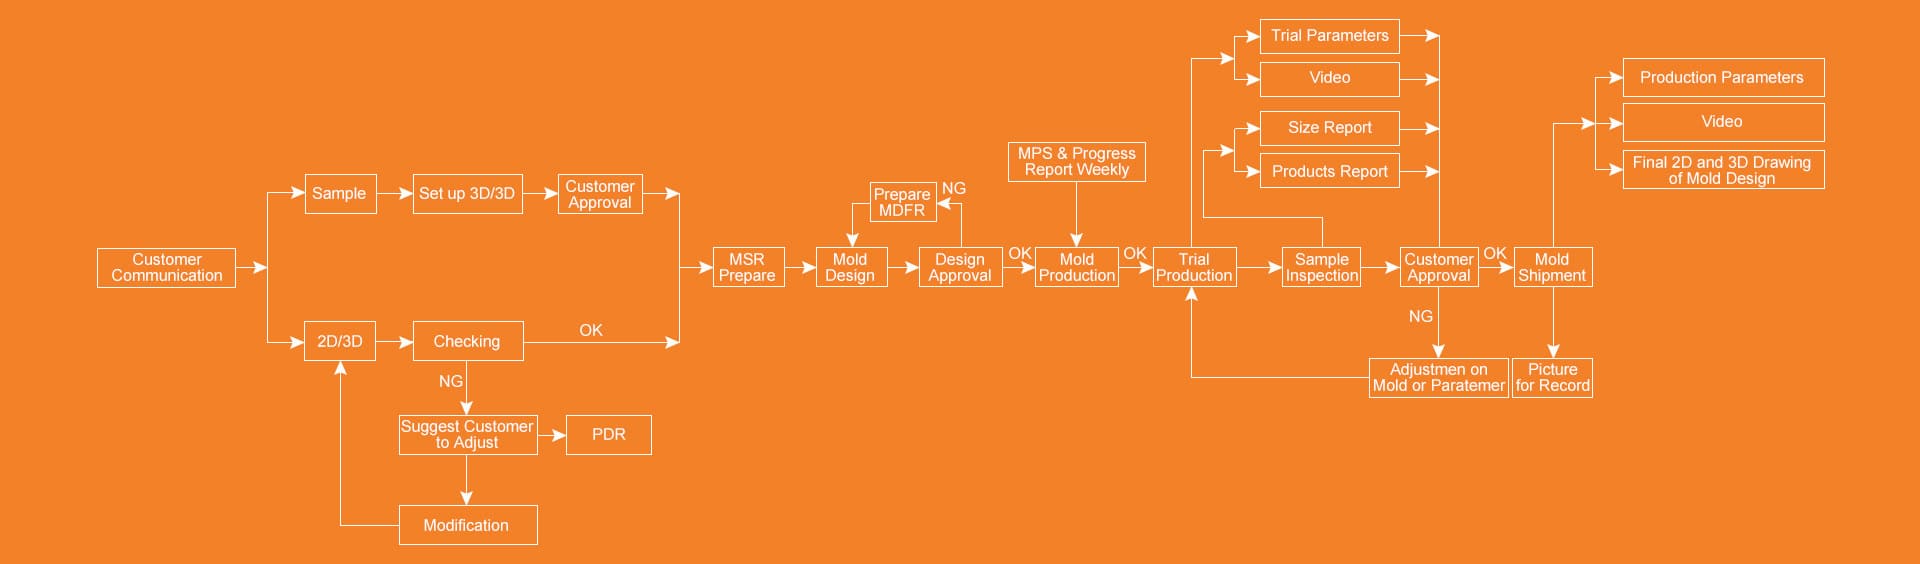
Tapasztalt szerszámgyártóként a Moldiecasting kiforrott gyártási és ellenőrzési eljárásrenddel rendelkezik, amely költséghatékony szerszámmegoldásokat kínál, biztosítva az átláthatóságot, az ellenőrzést és a minőség dokumentált igazolását, miközben rövidebb átfutási időt és magasabb termelékenységet tesz lehetővé.
A folyamat az ügyféllel való egyeztetéssel és a fájlok átvizsgálásával kezdődik:
- 2D/3D fájlok benyújtása esetén először ellenőrizzük a geometriát, és jelezzük az esetleges problémákat. Amennyiben tervezési módosítások javasoltak, PDR (alkatrészterv-felülvizsgálati) folyamatot hajtunk végre.
- Fizikai minták esetén 3D szkennelést végzünk a visszamodellezés (reverse engineering) érdekében. Az adatok jóváhagyását követően elvégezzük az MSR (szerszámszerkezet-felülvizsgálat) előkészítését, mielőtt megkezdődne a szerszámtervezés.
A szerszámterv a gyártás megkezdése előtt hivatalos jóváhagyási folyamaton megy keresztül. A szerszámgyártás teljes időtartama alatt heti MPS-haladási jelentéseket küldünk, így Ön folyamatosan nyomon követheti a szerszámkészítés állapotát.
A szerszám elkészültét követően ellenőrzött próbagyártást végzünk, és átadjuk a teljes dokumentációs csomagot: a próbagyártás paramétereit, a gyártásról készült videót, a méretellenőrzési jegyzőkönyvet és a termékjelentést.
A mintadarabok esetében CMM-mérést, szükség esetén röntgenvizsgálatot (a belső szerkezeti integritás ellenőrzésére), valamint 3D szkennelést (méretellenőrzés céljából) alkalmazunk. Ha a vizsgálat során problémák merülnek fel, módosítjuk a szerszámot vagy a paramétereket, majd az újbóli ellenőrzést követően kérjük a jóváhagyást.
A szerszámot csak az Ön jóváhagyása után szállítjuk ki, a gyártási paraméterekkel, valamint a végleges 2D/3D szerszámrajzokkal együtt, amelyek a későbbi gyártás és karbantartás során referenciaként szolgálnak majd.
Gyakran ismételt kérdések
Milyen fájlokra van szükség az öntőszerszámra vonatkozó árajánlat elkészítéséhez?
A pontos árajánlatadáshoz általában szükségünk van egy 3D modellre (STEP vagy IGES formátumban), az ötvözet-specifikációra, a tervezett éves darabszámra, a felületi minőségi követelményekre és a kritikus tűréshatárokra. Amennyiben rendelkezik 2D rajzzal, kérjük, azt is mellékelje a bázisozási stratégia és az ellenőrzési követelmények tisztázása érdekében.
Biztosítanak ellenőrzési jegyzőkönyveket és validálást a próbagyártást követően?
Igen. A projekt követelményeitől függően CMM-mérési jegyzőkönyveket, 3D szkennelési jelentéseket, valamint – igény esetén – a belső szerkezeti integritást vizsgáló röntgenfelvételeket is biztosítunk. A validálás próbafutások és iteratív módosítások révén történik, egészen addig, amíg az alkatrészek folyamatosan meg nem felelnek a megállapodás szerinti specifikációknak.
Hogyan segítenek eldönteni, hogy mely tűréshatárok érik meg a ráfordított költséget?
Nem minden tűrésnek van azonos hatása a működésre. Együttműködünk Önnel annak meghatározásában, hogy mely méretek kritikusak, és melyeknél engedhető meg tágabb tűréshatár. Ez a megkülönböztetés jellemzően csökkenti a szerszámkészítési és megmunkálási költségeket, miközben biztosítja a szigorú tűrések betartását.







