
Poréznost způsobená zachyceným plynem nebo smrštěním při tuhnutí narušuje celistvost odlitků. Díky moderním nástrojům pro detekci poréznosti a diagnostiku však mohou výrobci tyto vady způsobené porézností přeměnit na využitelné údaje a na jejich základě kvantifikovat rizika, nalézt nákladově efektivní nápravná opatření a v konečném důsledku zajistit efektivitu a kvalitu vyráběných odlitků.
Metody detekce poréznosti při tlakovém lití
Přesná detekce poréznosti zajišťuje odolnost, těsnost a rozměrovou přesnost tlakově litých dílů. Inženýři využívají několik metod nedestruktivního zkoušení (NDT) k lokalizaci a vyhodnocení vnitřních i povrchových dutin, aniž by došlo k poškození dílů. Nejvhodnější metoda závisí na materiálu odlitku, tloušťce stěny, umístění vady a požadované úrovni kvality.
Rentgenová kontrola a radiografické zkoušení (RT)

Rentgenová kontrola a radiografické zkoušení (RT) umožňují detekovat vnitřní dutiny průchodem rentgenového nebo gama záření odlitkem. Hustší oblasti kovu pohlcují více záření než póry vyplněné vzduchem, čímž na filmu nebo digitálním detektoru vytvářejí kontrast v odstínech šedi.
Inženýři mohou přímo z obrazu posoudit rozložení, velikost a tvar poréznosti. Díky této vizuální názornosti je metoda RT cenná pro hliníkové a zinkové tlakové odlitky, u nichž vnitřní plynová poréznost výrazně ovlivňuje těsnost a pevnost.
Výhody:
- Přesně detekuje vnitřní a skryté vady.
- Vytváří trvalý obrazový záznam pro zajištění zpětné sledovatelnosti.
- Je vhodná pro součásti složitých tvarů nebo s tlustými stěnami.
Ultrazvukové zkoušení (UT) a zkoušení vířivými proudy (ET)

Ultrazvukové zkoušení (UT) využívá vysokofrekvenční ultrazvukové vlny vysílané do odlitku. Když vlna narazí na pór nebo oblast se změnou hustoty, část energie se odrazí zpět. Měřením času odrazu a amplitudy technici lokalizují vnitřní vady a určují jejich velikost. Metoda UT je účinná u silnějších průřezů a poskytuje rychlé, kvantitativní výsledky.
Zkoušení vířivými proudy (ET) využívá principu elektromagnetické indukce. Cívka napájená střídavým proudem vytváří ve vrchní vrstvě odlitku vířivé proudy. Porozita nebo trhliny tyto proudy narušují, což vede ke změnám signálu, které lze změřit. Metoda ET je rychlá a vhodná pro vodivé neželezné materiály, jako jsou slitiny hliníku a mědi.
| Metoda | Nejlepší využití | Silné stránky | Hlavní omezení |
|---|---|---|---|
| UT | Vnitřní póry nebo póry těsně pod povrchem | Velká hloubka průniku, dobrá citlivost | Vyžaduje kvalifikované techniky, povrch musí být hladký |
| ET | Vady těsně pod povrchem | Rychlá, bezkontaktní, bezpečná | Omezena na vodivé materiály, malá hloubka dosahu |
Výpočetní tomografie (skenování CT)
Výpočetní tomografie (CT) nebo průmyslové skenování CT Poskytuje trojrozměrný obraz vnitřního objemu. Digitální rekonstrukcí několika rentgenových projekcí se odhalí přesná velikost, rozložení a poloha pórů.
CT nabízí vyšší přesnost než 2D rentgenová kontrola (RT), díky čemuž je ideální pro přesné a hodnotné součásti, jako jsou skříně v automobilovém průmyslu nebo odlitky pro letectví. Umožňuje také přesné měření objemového podílu pórů a prostorové mapování v rámci studií zaměřených na kontrolu pórovitosti.
Skenování velkých dílů však může být časově velmi náročné. Inženýři tuto metodu často využívají při analýze prototypů, ověřování procesů nebo zjišťování příčin závad v případech, kdy jiné metody nedestruktivního zkoušení (NDT) nepostačují.
Vizuální kontrola a kontrola povrchové pórovitosti
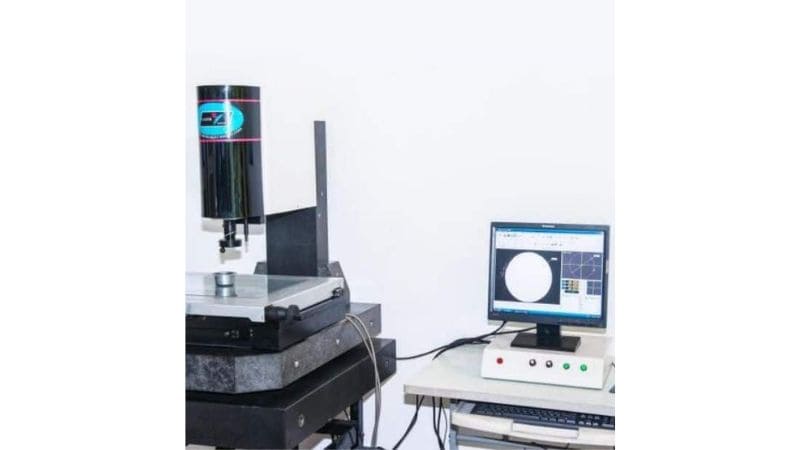
Vizuální kontrola zůstává nejjednodušší a nejrychlejší metodou zkoušení pórovitosti. Technici prohlížejí povrch odlitku při vhodném osvětlení, někdy s použitím lup nebo optických kamer, a hledají otevřené póry, puchýře či důlky.
V případě malých pórů zkoušení kapilární metodou (PT) nebo použití kontrastního barviva může zlepšit viditelnost tím, že vady zviditelní na povrchu. Tento postup je rychlý, levný a vhodný pro velkosériovou výrobu, kde není nutná hloubková analýza vnitřní struktury.
Povrchové zkoušky jsou účinné při odhalování cest pro únik média, vad vzniklých při obrábění nebo problémů s přilnavostí povlaku. Nedokážou však lokalizovat uzavřené dutiny, a proto je výrobci často kombinují s jinými metodami zkoušení, aby zajistili komplexní kontrolu pórovitosti.
Vyhodnocení a klasifikace pórovitosti
Přesné vyhodnocení pórovitosti pomáhá určit, zda odlitek ze slitiny hliníku splňuje požadavky na konstrukční pevnost, těsnost a funkčnost. Měření velikosti, distribuce a četnosti pórů přímo ovlivňuje mechanickou pevnost a vzduchotěsnost, zatímco simulace založené na datech a normy zajišťují konzistenci mezi jednotlivými výrobními šaržemi.
Normy pro klasifikaci pórovitosti
Klasifikace pórovitosti stanovuje měřitelné limity pro přípustné vady u tlakových odlitků. Normy, jako jsou ISO a ASTM, klasifikují odlitky ze slitin hliníku podle velikosti, hustoty a umístění pórů. Tyto úrovně určují kritéria přejímky pro vizuální i nedestruktivní zkoušení.
Kvantitativní analýza: Velikost a distribuce pórů
Kvantitativní hodnocení vlastností odlitku probíhá analýzou velikosti a prostorového rozložení pórů. Drobné mikropóry o velikosti pod 0,1 mm nemusí nutně oslabovat strukturu, ale mohou snížit těsnicí schopnost u hydraulických či motorových součástí.
Technici často vypočítávají procentuální podíl pórovitosti jako poměr plochy pórů k celkové ploše průřezu. I malé shluky pórů v blízkosti kritických zón namáhání mohou snížit únavovou odolnost. U hliníkových tlakových odlitků je výhodnější rovnoměrné rozptýlení drobných pórů než výskyt izolovaných velkých dutin.
Prostorové mapování nebo 3D rekonstrukce umožňují identifikovat, zda se vady koncentrují v blízkosti vtoků, silných stěn nebo míst, kde se sbíhají toky taveniny (tzv. chladné spoje). Tyto výsledky pomáhají inženýrům upravit vstřikovací tlak, odvzdušnění a rychlost chlazení tak, aby se omezilo lokální uzavírání plynů v materiálu.
Statistická analýza a simulační přístupy
Statistická analýza a simulační nástroje pomáhají předvídat trendy výskytu pórovitosti ještě před zahájením sériové výroby. Inženýři využívají regresní a korelační analýzy k propojení procesních parametrů – jako je teplota taveniny, rychlost vstřiku a úroveň vakua – s pravděpodobností vzniku pórovitosti.
Počítačové simulační modely odlévání (zejména u slitin hliníku) odhadují riziko vzniku vad vizualizací uzavírání vzduchu a objemového smrštění při tuhnutí. Pro zvýšení přesnosti se ověřené modely porovnávají s výsledky CT nebo ultrazvukových zkoušek.
Data z opakovaných výrobních cyklů se využívají pro tvorbu regulačních diagramů nebo výpočet indexů způsobilosti procesu (Cpk). Pokud statistické údaje vykazují nárůst počtu pórů, parametry se odpovídajícím způsobem upraví. Tato zpětná vazba zajišťuje stálou kvalitu a pomáhá výrobcům dodržovat interní i externí standardy kvality.
Odstraňování pórovitosti a následné zpracování
Odstraňování poréznosti u tlakových odlitků často zahrnuje utěsnění mikroskopických dutin, zvýšení hustoty povrchu a ověření celistvosti materiálu za podmínek řízeného tlaku. Tyto postupy zlepšují užitné vlastnosti dílů, omezují úniky a zvyšují odolnost součástí vystavených mechanickému či tepelnému namáhání.
Vakuová impregnace a tlakové utěsnění
Vakuová impregnace utěsňuje mikroporéznost, která prostupuje průřezem dílu. Proces využívá vakuovou komoru k odstranění vzduchu uzavřeného v pórech a následnému nasátí těsnicí látky s nízkou viskozitou – obvykle polymerní pryskyřice. Po vytvrzení vytvářejí utěsněné póry souvislou bariéru, která brání úniku kapalin nebo plynů.
Tato technika je obzvláště vhodná pro hliníkové a hořčíkové tlakové odlitky používané v motorech nebo hydraulických součástech. Klíčovou výhodou je zachování rozměrové přesnosti odlitku při současném zvýšení tlakové těsnosti. Mnoho výrobců následně provádí tlakové zkoušky k ověření celistvosti utěsnění.
| Krok | Činnost | Účel |
|---|---|---|
| 1 | Vakuový cyklus | Odstranění vzduchu z vnitřních pórů |
| 2 | Impregnace | Aplikace těsnicí pryskyřice |
| 3 | Vytvrzování | Vytvrzení pryskyřice pro trvalé utěsnění |
| 4 | Tlaková zkouška | Ověření těsnosti |
Účinná impregnace zvyšuje spolehlivost součásti, zejména v aplikacích vyžadujících dlouhodobé udržení kapaliny.
Povrchová úprava a eloxování

Povrchová úprava zlepšuje vzhled a funkční vlastnosti a zároveň minimalizuje riziko koroze. Eloxování—běžné u hliníkových odlitků—vytváří řízenou vrstvu oxidu, která zvyšuje tvrdost a odolnost proti opotřebení.
Před eloxováním je nutné povrch očistit a vyhladit, aby se odstranily nečistoty a uzavřely mělké póry. K lepší přilnavosti povlaku mohou přispět metody, jako je mechanické leštění nebo tryskání.
Pokud po odlévání přetrvává pórovitost, může proces eloxování vady spíše zvýraznit než skrýt. Aby se tomu předešlo, předchází eloxování často impregnace, která zajistí utěsnění povrchu. Výsledný díl vykazuje lepší odolnost proti korozi, estetickou jednotnost a prodlouženou životnost.
Mezi běžné metody povrchové úpravy patří:
- Eloxování: Oxidová vrstva pro odolnost proti korozi
- Elektroleštění: Odstraňuje nerovnosti a zajišťuje hladší povrch
- Práškové lakování: Vytváří ochranné a dekorativní vrstvy
Horké izostatické lisování (HIP) a kontrola kvality
Horké izostatické lisování (HIP) Odstraňuje vnitřní pórovitost působením vysokého tlaku plynu a teploty rovnoměrně na celý odlitek. Za těchto podmínek dochází k difuzi atomů kovu přes stěny pórů, čímž se vnitřní dutiny uzavírají, aniž by došlo k roztavení dílu. Tento proces zvyšuje hustotu a mechanickou pevnost, díky čemuž je ideální pro kritické součásti v letectví či automobilovém průmyslu.
Proces HIP probíhá v tlakové nádobě za použití inertního plynu, zvýšených teplot (pod bodem tavení slitiny) a izostatického tlaku. Často na něj navazuje nedestruktivní zkoušení, které ověřuje odstranění pórů a odhaluje případné strukturální vady.
Efektivní kontrola pórovitosti ve výrobě
Vynikající kontrola pórovitosti představuje konkurenční výhodu, kterou by měl mít každý kvalitní výrobce. Proto ve společnosti Moldie zvyšujeme kvalitu a přesnost výrobků pomocí moderního vybavení a zkušených týmů v oblasti tlakového lití. Kontaktujte nás ještě dnes a získejte lehčí a pevnější díly odolné vůči vadám!
Často kladené dotazy (FAQ)
Jaký vliv má pórovitost na recyklovatelnost nebo nákladovou efektivitu tlakově litých dílů?
Samotná pórovitost nebrání recyklaci kovového odpadu. Výrazná pórovitost však vede k vyřazování dílů a vzniku zmetků, což zvyšuje celkovou spotřebu energie i náklady na jeden použitelný díl. Účinná detekce a prevence pórovitosti jsou proto klíčové pro zvýšení materiálové efektivity a dosažení cílů v oblasti hospodárné výroby.
Ovlivňuje vakuová impregnace hmotnost nebo obrobitelnost součásti?
Nárůst hmotnosti způsobený impregnačními pryskyřicemi je obvykle zanedbatelný. Pokud jde o obrobitelnost, řádně vytvrzený tmel v pórech obrábění zpravidla nebrání. Naopak může zabránit zachycení řezných kapalin v dutinách a prodloužit životnost nástroje díky vytvoření stejnoměrnější struktury materiálu.
Která metoda detekce pórovitosti je pro výrobní linky nejrychlejší?
Pro vysokorychlostní kontrolu povrchových vad u vodivých materiálů (např. hliníku) je často nejrychlejší metoda vířivých proudů (ET). Pro objemovou kontrolu mohou rychlou zpětnou vazbu poskytnout automatizované rentgenové systémy. Volba závisí na tom, zda se primárně sledují povrchové, nebo vnitřní vady.
Lze při tlakovém lití zcela eliminovat pórovitost?
Zcela eliminovat pórovitost při běžném tlakovém lití je obtížné. Cílem optimalizace procesu je její minimalizace a udržení na přijatelné úrovni, která odpovídá funkci součásti. Pro dosažení téměř nulové pórovitosti u nejnáročnějších aplikací se využívají techniky, jako je tlakové lití s podporou vakua a následné zpracování metodou HIP (izostatické lisování za tepla).







