
Hlavní poznatky
| Kategorie | Vstřikování kovového prášku (MIM) | Tlakové lití |
|---|---|---|
| Proces | 1. Kovový prášek se smíchá s pojivem. 2. Směs se vstříkne do formy. 3. Odstranění pojiva. 4. Spékání. |
1. Roztavený kov se pod vysokým tlakem vtlačí do formy. 2. Kov se ochladí a ztuhne. |
| Materiály | Nerezová ocel, titan, měď, slitiny wolframu, keramika. | Neželezné kovy (hliník, zinek, hořčík, slitiny mědi). |
| Složitost dílu | Vysoká složitost, komplikovaná geometrie, jemné detaily | Střední složitost; omezení vyplývající z toku roztaveného kovu a úkosů. |
| Tloušťka stěny | Velmi tenké stěny (až 0.5 mm). | Silnější stěny (obvykle minimálně 1–2.5 mm). |
| Tolerance | Přísné tolerance (±0.3–0.5% rozměru). | Střední tolerance (±0.5–1% rozměru). |
| Kvalita povrchu | Hladký povrch, může však vyžadovat další úpravy (například leštění nebo povlak). | Kvalitní povrch přímo z formy; minimální následné zpracování. |
| Nákladové faktory | Vysoké náklady na nástroje i materiál (prášek); při hromadné výrobě složitých dílů je metoda ekonomická. | Nižší náklady na materiál, vysoké náklady na nástroje; výhodné pro velké série. |
| Typické použití | Zdravotnické prostředky, součásti střelných zbraní, mikropřevody, části hodinek. | Automobilové součásti (například kryty), spotřební elektronika, instalatérské armatury. |
| Následné zpracování | Může vyžadovat obrábění, tepelné zpracování nebo povrchovou úpravu. | Ořezání, odjehlení a povrchové úpravy (například pokovení nebo lakování). |
| Výhody | – Složité geometrie. – Vysoká přesnost. – Široký výběr materiálů. – Tvar blízký konečnému. |
– Krátké výrobní cykly. – Vynikající kvalita povrchu. – Nákladová efektivita při velkých objemech. |
| Nevýhody | – Vysoké počáteční náklady. – Omezená velikost dílu. – Delší dodací lhůty kvůli spékání. |
– Omezení na kovy s nižším bodem tání. – Pórovitost dílů. – Menší flexibilita návrhu. |
Co je vstřikování kovového prášku?
Vstřikování kovového prášku je výrobní metoda, při níž se kovový prášek mísí s plastovým pojivem a vzniká takzvaná vstřikovací směs.
Tato směs se pod tlakem vstříkne do dutiny formy.
Po ochlazení vznikne takzvaný zelený výlisek.
Následuje odstranění pojiva, při němž se většina plastového pojiva odstraní teplem nebo chemicky. Zůstane hnědý výlisek, který je křehký, ale drží tvar.
V závěrečném kroku se díl spéká. Ve vyhřívané peci s řízenou atmosférou se zahřívá na teplotu nižší než bod tání kovu.
Kovové částice se spojí a vznikne hutný, pevný díl s hustotou přibližně 95-99% hustoty původního kovu.
Materiály používané při MIM
MIM umožňuje zpracovávat širokou škálu kovů a slitin. Mezi nejběžnější materiály patří nerezová ocel, která výrobkům poskytuje vynikající odolnost proti korozi a pevnost.
Nízkolegované oceli jsou oblíbené díky dobrým mechanickým vlastnostem a nižším nákladům v automobilovém a průmyslovém odvětví.
Mezi další běžné materiály pro MIM patří:
- Slitiny titanu (nízká hmotnost, biokompatibilita)
- Nástrojové oceli (vysoká odolnost proti opotřebení)
- Slitiny wolframu (vysoká hustota)
- Slitiny mědi (dobrá tepelná vodivost)
Kovové prášky pro MIM musí mít specifické vlastnosti. Musejí být velmi jemné (obvykle 5-20 mikrometrů) a poměrně kulovité, aby při vstřikování dobře tekly a účinně se spékaly.
Základy tlakového lití
Tlakové lití je výrobní proces, při němž se roztavený kov pod vysokým tlakem vtlačuje do dutiny formy.
Tlakové lití má dvě hlavní varianty: v horké a studené komoře. Lití v horké komoře se hodí pro kovy s nízkým bodem tání, například zinek a hořčík.
Tlakové lití ve studené komoře je vhodnější pro kovy s vyšším bodem tání, například hliník a slitiny mědi. Při každém cyklu se kov musí naběračkou přenést do vstřikovací komory.
Obě metody používají kovové formy vyrobené z nástrojové oceli. Proces umožňuje vyrábět díly s tenkými stěnami, složitými tvary a přísnými tolerancemi.
Kovy používané při tlakovém lití
Hliník je nejběžnějším materiálem pro tlakové lití a tvoří přibližně 80% všech tlakových odlitků. Nabízí vynikající poměr pevnosti k hmotnosti a dobrou odolnost proti korozi.
Oblíbené jsou také slitiny zinku. V roztaveném stavu dobře tečou a vyplní i velmi tenké části formy.
Mezi další vhodné kovy patří:
- Hořčík (nejlehčí konstrukční kov)
- Slitiny mědi (vysoká pevnost a vodivost)
- Olovo a cín (pro speciální aplikace)
Porovnání procesů MIM a tlakového lití
Hlavní rozdíly
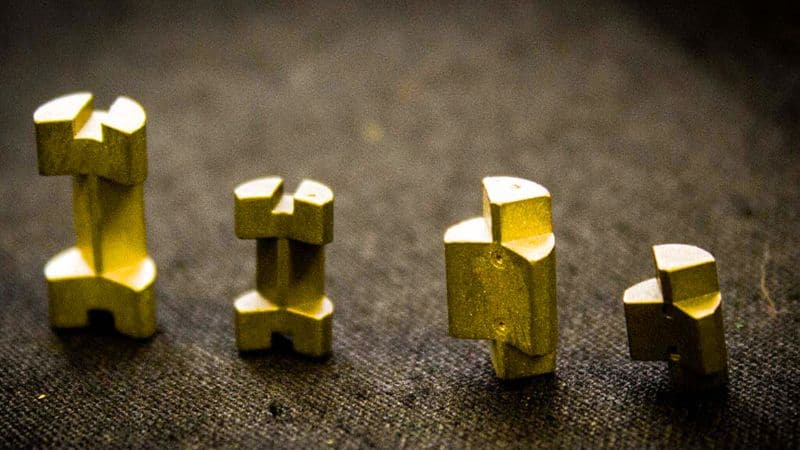
MIM využívá směs kovového prášku a plastového pojiva, které se později odstraní. To se výrazně liší od tlakového lití, při němž se do formy přímo vstřikuje roztavený kov.
Procesy se liší také dosažitelnými rozměrovými tolerancemi. MIM obvykle dosahuje přísnějších tolerancí a umožňuje vyrábět složitější geometrie s jemnějšími detaily.
Liší se i výběr materiálů. MIM zpracovává širokou škálu kovů včetně nerezové oceli a titanu. Při tlakovém lití se používají hlavně neželezné kovy, například hliník, zinek a slitiny mědi.
Výhody a nevýhody
Výhody MIM:
- Možnost vyrábět složitější díly
- Lepší kvalita povrchu
- Větší flexibilita návrhu
- Širší výběr kovů
- Výroba menších a složitějších dílů
Výhody tlakového lití:
- Rychlejší výroba
- Nižší náklady u větších dílů
- Odolnější nástroje (delší životnost forem)
- Vhodnější pro velkosériovou výrobu
- Celkově jednodušší proces
Náklady
Počáteční náklady na nástroje mohou být u obou procesů značné. Tlakové lití obvykle vyžaduje vyšší počáteční investici do vybavení, ale při velkých objemech má nižší náklady na kus.
MIM mívá při menších objemech vyšší cenu za díl, při středních objemech se však může u složitých součástí stát konkurenceschopným. Materiálová efektivita MIM může část nákladů vyrovnat, protože při něm vzniká méně kovového odpadu než při tlakovém lití.
Při výběru mezi procesy zvažte:
- Potřebný objem výroby
- Složitost a velikost dílu
- Požadavky na materiál
- Rozpočtová omezení
- Časový plán
Velikost dílu má na náklady výrazný vliv: tlakové lití bývá výhodnější u větších dílů, zatímco MIM je často nákladově efektivnější pro menší a složité součásti.
Použití v různých odvětvích
Aplikace MIM
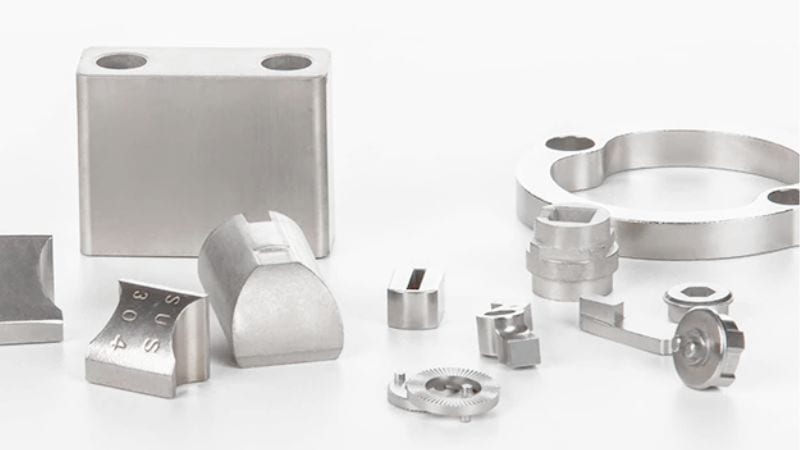
Díly vyrobené metodou MIM se běžně používají ve zdravotnických prostředcích, například v chirurgických nástrojích a zubních implantátech, kde je přesnost zásadní.
V zbrojním průmyslu se MIM používá pro složité spoušťové mechanismy a další malé součásti vyžadující pevnost a přesnost.
Automobilové aplikace zahrnují součásti vstřikování paliva, díly turbodmychadel a snímače. MIM umožňuje vytvářet složité geometrie s vysokou hustotou materiálu.
Letecký průmysl využívá MIM pro speciální konzoly, kryty snímačů a další součásti, u nichž je důležitá nízká hmotnost bez kompromisů v pevnosti.
Aplikace tlakového lití
Tlakové odlitky se používají pro kryty spotřební elektroniky, od rámů notebooků až po těla fotoaparátů.
V automobilovém průmyslu se tlakovým litím vyrábějí bloky motorů, skříně převodovek a konstrukční součásti.
Domácí spotřebiče obsahují tlakové odlitky například v pračkách, chladničkách a malých kuchyňských spotřebičích.
Svítidla a nábytkové kování se často vyrábějí tlakovým litím jako dekorativní prvky vyžadující pevnost i estetický vzhled.
Vlastnosti materiálů a kvalita výrobků
Materiály používané v obou procesech přímo ovlivňují pevnost, detaily a povrchovou úpravu hotového výrobku.
Pevnost a tolerance
MIM obvykle vytváří díly s vyšší hustotou a lepšími mechanickými vlastnostmi než tlakové lití. Dosahuje tolerancí až ±0.3% jmenovitého rozměru, což je ideální pro přesné součásti.
Tlakové lití vyrábí díly s o něco nižší hustotou, které však pro řadu aplikací stále poskytují dobrou pevnost. Rozsah tolerancí se obvykle pohybuje mezi ±0.5–1% v závislosti na velikosti dílu.
Díly MIM procházejí slinováním, které snižuje pórovitost a zvyšuje pevnost. Proto se hodí pro aplikace s vysokým namáháním, například ve zdravotnických prostředcích a leteckých součástech.
Povrch a detaily
MIM vytváří díly s vynikajícím povrchem a často vyžaduje jen minimální následné zpracování. Lze dosáhnout drsnosti povrchu již 0.8μm Ra (střední aritmetická úchylka profilu).
Tlakové lití také nabízí dobrou kvalitu povrchu, ale obvykle vyžaduje více dokončovacích operací, aby dosáhlo stejné úrovně jako díly z MIM.
Metoda MIM umožňuje vytvářet jemné detaily včetně tenkých stěn (až 0.5mm), složitých vnitřních geometrií a jemných textur, kterých by se tlakovým litím dosahovalo obtížně.
Tlakové odlitky mohou mít dobré detaily, ale velmi malé prvky a mimořádně tenké stěny představují problém.
MIM umožňuje přímo do dílu začlenit závity, malé otvory a detailní loga bez dalších operací.
Spolupracujte s Moldiecasting
Ve společnosti Moldiecasting se specializujeme na vysokotlaké tlakové lití. Na rozdíl od MIM, které využívá kovový prášek a zdlouhavé spékání, naše metoda zajišťuje rychlé chlazení, minimální odpad a hladké vyjmutí hotových dílů – ideální pro velkosériovou výrobu.
Ať už porovnáváte vstřikování kovového prášku s tlakovým litím, nebo zvažujete materiály, naše flexibilita v návrhu a zkušenosti s různými surovinami umožňují připravit řešení na míru.
Chcete optimalizovat svůj další projekt? Kontaktujte nás a zjistěte, jak mohou naše znalosti odlévání kovů, moderní licí stroje a důraz na kvalitu zajistit cenově efektivní a výkonné výrobky. Navštivte moldiecasting a proměňte svou vizi ve skutečnost.







