
Tlakové lití, široce využívaný výrobní proces pro výrobu složitých kovových dílů, se často potýká s vadami, které mohou narušit kvalitu a funkčnost výrobků. Řešení těchto vad vyžaduje pochopení jejich příčin, zavedení účinných nápravných opatření a uplatňování preventivních postupů.
Porozita
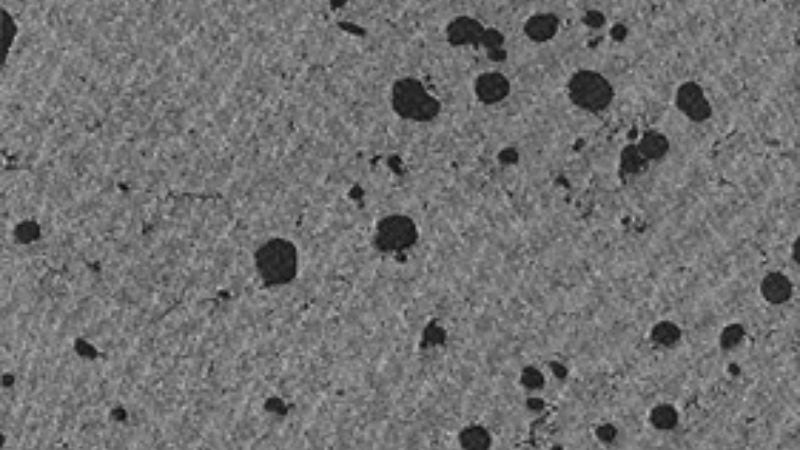
Definice:
Porozita je vada, při níž v odlitku vznikají drobné dutiny nebo bubliny v důsledku uzavření plynů nebo nesprávného tuhnutí. Tato vada oslabuje strukturální celistvost odlitku, čímž jej činí nevhodným pro aplikace vyžadující vysokou pevnost nebo vzduchotěsnost.
Příčiny:
- Uzavřený vzduch nebo plyny: Vzduch vtažený do roztaveného kovu během vstřikování vytváří dutiny, protože nemůže během tuhnutí uniknout ven.
- Nedostatečné odvzdušnění: Nevhodně navržené odvzdušňovací kanálky ve formě brání úniku plynů, což zvyšuje míru porozity.
- Turbulentní proudění kovu: Nestabilní nebo chaotické proudění roztaveného kovu vede k uzavírání vzduchu uvnitř taveniny.
- Zachycení plynu: Nadměrné používání separačních prostředků nebo maziv může vést ke vzniku plynu uvnitř dutiny formy.
Řešení:
- Optimalizace systému odvzdušnění: Správné odvzdušnění umožňuje únik zachycených plynů předtím, než kov ztuhne. Pomoci může přidání přelivných kapes a odvzdušňovacích kanálků.
- Úprava rychlosti vstřikování: Snižte rychlost vstřikování, abyste omezili turbulence a zajistili uspořádaný tok kovu.
- Řízení teploty kovu: Udržujte rovnoměrnou a optimální teplotu kovu, abyste zajistili plynulé plnění.
- Použití vakuových systémů: Využijte proces s podporou vakua k odstranění vzduchu a nečistot z odlitku.
Prevence:
- Návrh vhodných systémů přelivných kapes: Zahrňte přelivné kanálky pro odvedení plynů a zajištění plynulého toku kovu.
- Udržování stálé teploty kovu: Vyvarujte se přehřátí nebo náhlého ochlazení, abyste snížili riziko zachycení plynu.
- Pravidelná údržba formy: Udržujte formu čistou a bez nečistot, abyste zabránili hromadění plynů.
- Správný návrh vtoků a rozvodných kanálů: Zajistěte, aby byly vtoky a rozvodné kanály dostatečně velké a umožňovaly úplné naplnění formy s minimálními turbulencemi.
Studené spoje
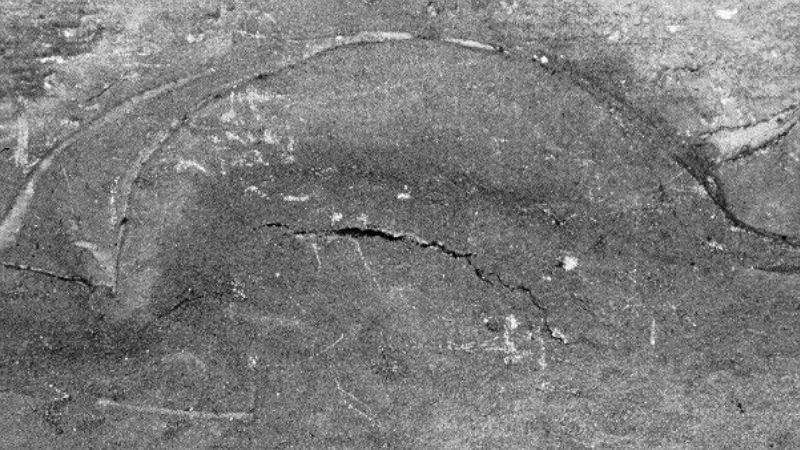
Definice:
Ke studeným spojům dochází, když se dva proudy roztaveného kovu setkají, ale řádně se nespojí, čímž vznikne viditelný šev nebo slabý spoj. Tato vada ovlivňuje vzhled i pevnost odlitku.
Příčiny:
- Nízká teplota kovu: Nedostatečná teplota způsobuje předčasné tuhnutí roztaveného kovu.
- Nízká rychlost vstřikování: Zpoždění toku kovu vede k částečnému ochlazení před spojením proudů.
- Špatný tok kovu: Nepravidelný tok kovu v důsledku nevhodného návrhu vtoků přispívá k nedokonalému spojení.
- Nedostatečné odvzdušnění: Uzavřený vzduch může narušit spojování proudů roztaveného kovu.
Řešení:
- Zvýšení teploty kovu: Zvyšte teplotu, abyste zajistili správný tok a spojení roztaveného kovu.
- Optimalizace rychlosti vstřikování: Upravte rychlost tak, abyste dosáhli plynulého a souvislého toku kovu.
- Zlepšení návrhu vtoků: Zajistěte takové umístění vtoků, které efektivně usměrní tok kovu.
- Lepší umístění odvzdušnění: Přidejte odvzdušňovací kanálky do klíčových oblastí, aby se zajistil odvod uzavřeného vzduchu.
Prevence:
- Důsledné sledování teploty kovu: Zajistěte rovnoměrný ohřev roztaveného kovu v průběhu celého procesu.
- Pravidelná kontrola teploty formy: Udržujte optimální teplotu formy, abyste zabránili předčasnému ochlazení.
- Správný návrh umístění vtoků: Umístěte vtoky strategicky tak, abyste zlepšili tok kovu a omezili turbulence.
- Udržování optimální rychlosti vstřikování: Vyvažte rychlost tak, abyste předešli ochlazení a zároveň zajistili rovnoměrné plnění.
Horká místa
Definice:
Tepelná ohniska (hot spots) jsou lokální oblasti přehřátí uvnitř formy, které vedou k nerovnoměrnému chladnutí a vadám, jako je deformace nebo rozměrové odchylky odlitku.
Příčiny:
- Nerovnoměrná teplota formy: Nerovnoměrné chlazení vytváří zóny s nadměrným hromaděním tepla.
- Nevhodná konstrukce chlazení: Absence účinných chladicích kanálů ve formě způsobuje vznik lokálních tepelných ohnisek.
- Nedostatečné mazání: Nedostatečná nebo nerovnoměrná aplikace maziva může zhoršit problémy s teplem.
- Nahromadění kovu: Nadbytek kovu v určitých oblastech může déle udržovat teplo.
Řešení:
- Vyvážení chladicích kanálů: Navrhněte optimalizovanou síť chladicích kanálů pro rovnoměrný odvod tepla.
- Úprava teploty formy: Během výroby pečlivě sledujte a regulujte teplotu formy.
- Optimalizace mazání: Zajistěte rovnoměrnou a dostatečnou aplikaci vysoce kvalitních maziv.
- Úprava konstrukce dílu: Eliminujte silné průřezy náchylné k akumulaci tepla.
Prevence:
- Pravidelná údržba chladicího systému: Čistěte chladicí kanály a kontrolujte, zda nejsou ucpané nebo zda nedochází k poklesu účinnosti.
- Správná regulace teploty formy: Používejte pokročilé systémy monitorování teploty k zajištění rovnoměrného chlazení.
- Rovnoměrná aplikace maziva: Investujte do automatizovaných mazacích systémů, které zajistí aplikaci rovnoměrného množství maziva.
- Sledování rozložení teploty: K identifikaci míst s vysokou koncentrací tepla během výroby využijte termovizi.
Nedolití / Neúplné výlisky
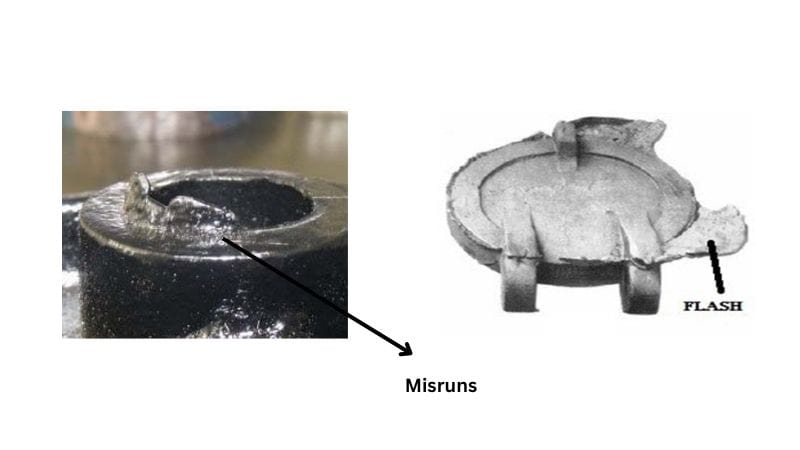
Definice:
K nedolití (nebo neúplným výliskům) dochází, když roztavený kov zcela nevyplní dutinu formy, což vede k neúplným částem nebo chybějícím úsekům odlitku.
Příčiny:
- Nedostatečný objem kovu: Objem roztaveného kovu není pro vyplnění dutiny dostatečný.
- Nízký vstřikovací tlak: Nedostatečný tlak brání úplnému rozlití kovu.
- Špatný tok kovu: Překážky nebo nevhodná konstrukce vtokové soustavy brání správnému proudění.
- Nízká teplota formy: Studená forma způsobuje předčasné tuhnutí roztaveného kovu.
Řešení:
- Zvýšení objemu kovu: Zajistěte dostatečný objem kovu pro každý vstřik.
- Úprava vstřikovacího tlaku: Zvyšte tlak, aby kov zcela vyplnil formu.
- Optimalizace umístění vtoku: Umístěte vtoky tak, aby podporovaly rovnoměrné plnění a plynulý tok.
- Správný ohřev formy: Předehřejte formu, abyste zabránili předčasnému tuhnutí.
Prevence:
- Pravidelná kontrola objemu vstřiku: Zajistěte, aby každý vstřik obsahoval správné množství roztaveného kovu.
- Udržování stálé teploty formy: Používejte ohřívače formy nebo regulátory teploty.
- Správná konstrukce vtokové soustavy: Navrhněte vtokové kanály tak, aby umožňovaly snadný a úplný tok kovu.
- Sledování parametrů vstřikování: Pravidelně kontrolujte a dolaďujte tlak, rychlost a časování.
Odlitek s otřepem
Definice:
Otřep je tenká vrstva přebytečného kovu, která vzniká na okrajích odlitku v důsledku úniku kovu mezerami v dělicích rovinách formy.
Příčiny:
- Nadměrný vstřikovací tlak: Vysoký tlak vytlačuje kov z dutiny formy.
- Opotřebené povrchy formy: Vlivem opotřebení hran formy vznikají časem mezery.
- Nedostatečná uzavírací síla: Slabé sevření umožňuje průnik kovu.
- Nesprávné ustavení formy: Nesprávné vzájemné ustavení vytváří prostor pro únik kovu.
Řešení:
- Úprava vstřikovacího tlaku: Snižte nadměrný tlak, abyste zabránili přetečení.
- Oprava/výměna opotřebených forem: Obnovte hrany formy nebo vyměňte opotřebené nástroje.
- Zvýšení uzavírací síly: Zajistěte dostatečnou sílu pro utěsnění dělicích rovin.
- Správné ustavení formy: Pravidelně kontrolujte a upravujte ustavení, abyste eliminovali mezery.
Prevence:
- Pravidelná údržba formy: Často kontrolujte dělicí roviny a těsnicí plochy.
- Svěrací síla: Zajistěte, aby byla forma během výroby pevně upnuta.
- Pravidelná kontrola ustavení formy: Naplánujte pravidelné úpravy ustavení.
- Správný návrh dělicí roviny: Navrhněte dělicí rovinu tak, aby se minimalizovala rizika úniku materiálu.
Smrštění
Definice:
Staženina je druh vady, při níž se uvnitř odlitku nebo na jeho povrchu objevují dutiny či prázdná místa v důsledku nerovnoměrného tuhnutí během chladnutí.
Příčiny:
- Nerovnoměrná tloušťka stěny způsobující nestejnoměrné chladnutí.
- Nedostatečné doplňování taveniny během tuhnutí.
- Nevhodná konstrukce chlazení formy.
- Nízký vstřikovací tlak nebo krátká doba dotlaku.
Řešení:
- Optimalizovat konstrukci dílu tak, aby byla zajištěna rovnoměrná tloušťka stěny.
- Použít nálitky k přívodu dalšího materiálu během tuhnutí.
- Zlepšit chlazení formy pro zajištění řízeného tuhnutí.
- Zvýšit vstřikovací tlak a prodloužit dobu dotlaku.
Prevence:
- Navrhovat odlitky s konstantní tloušťkou stěny.
- Provádět důkladnou analýzu chlazení formy, aby se předešlo vzniku tepelných uzlů (přehřátých míst).
- Pravidelně sledovat a upravovat parametry procesu, jako je vstřikovací tlak a čas.
Vměstky
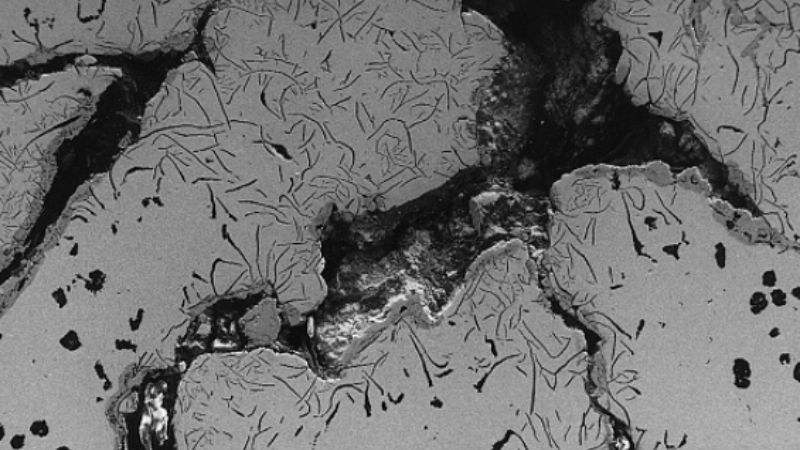
Definice:
Vměstky jsou částice cizorodého materiálu (např. strusky nebo oxidů) nepravidelného tvaru, které jsou zachyceny v odlitku a způsobují vnitřní oslabení nebo povrchové vady.
Příčiny:
- Znečištěná tavenina.
- Struska nebo nečistoty neodstraněné během nabírání kovu.
- Nedostatečné čištění dutiny formy nebo nástrojů.
- Nedostatečné promíchávání taveniny.
Řešení:
- Používejte vsázku vysoké čistoty a důkladně čistěte licí pánve a nástroje.
- Před litím odstraňte z taveniny strusku a nečistoty.
- Před každým výrobním cyklem vyčistěte formy a dutinu formy.
- Zlepšete proces čištění kovu, například odplyňováním nebo filtrací.
Prevence:
- Zajistěte čistý a kontrolovaný proces tavení.
- Používejte separační prostředky, které snižují riziko kontaminace.
- Pravidelně kontrolujte a čistěte dutinu formy a zařízení.
Trhliny
Definice:
Trhliny jsou lineární nebo nepravidelná porušení celistvosti na povrchu nebo uvnitř odlitku, která mohou vzniknout během tuhnutí nebo po něm v důsledku tahového napětí.
Příčiny:
- Nerovnoměrné tuhnutí způsobené nedostatečnou regulací teploty formy.
- Abnormální smrštění způsobené nerovnoměrnou tloušťkou stěn.
- Nadměrné vnitřní pnutí nebo nerovnoměrné působení sil při vyhazování.
- Nevhodné složení slitiny s nadměrným obsahem škodlivých prvků.
Řešení:
- Optimalizujte teplotu formy v doporučeném rozmezí (180 °C–280 °C).
- Navrhujte odlitky s rovnoměrnou tloušťkou stěn, abyste předešli pnutím způsobeným smršťováním.
- Vyvažte vyhazovací síly úpravou nebo přidáním vyhazovacích kolíků.
- Zajistěte správné složení slitiny kontrolou obsahu škodlivých prvků, jako je železo (Fe).
Prevence:
- Používejte simulační nástroje k návrhu vyvážených konstrukcí.
- Udržujte stálou teplotu formy pomocí vhodných systémů ohřevu.
- Pravidelně sledujte složení slitiny během tavení.
Rýhy a připečení kovu (soldering)
Definice:
Rýhy jsou škrábance páskovitého charakteru způsobené poškozením nebo třením při vyhazování, zatímco k připečení kovu (solderingu) dochází, když se roztavený kov abnormálně přichytí k formě a zanechá na ní nánosy materiálu.
Příčiny:
- Nedostatečné úhly úkosu nebo přítomnost podřezání na odlitku.
- Poškozený nebo hrubý povrch dutiny formy.
- Nadměrná teplota roztaveného kovu nebo formy.
- Nekvalitní separační prostředek nebo nedostatečné mazání.
Řešení:
- Zvětšete úhly úkosu a odstraňte podřezání.
- Opravte a vyleštěte dutinu formy pro zlepšení kvality povrchu.
- Nastavte teplotu taveniny a formy na optimální hodnoty.
- Používejte kvalitní separační prostředky a formy řádně promazávejte.
Prevence:
- Optimalizujte konstrukci dílu s ohledem na správné úhly úkosu.
- Provádějte pravidelnou údržbu a leštění formy.
- Sledujte a regulujte teplotu, abyste předešli přehřátí.
Puchýře
Definice:
Puchýře jsou vybouleniny nebo vyvýšená místa na povrchu odlitku, způsobená rozpínáním plynů zachycených pod povrchem během tuhnutí.
Příčiny:
- Nevhodná konstrukce odvzdušnění formy.
- Nadměrné použití separačních prostředků nebo maziv.
- Nedostatečné odplynění taveniny.
- Nadměrná teplota formy způsobující snížení pevnosti.
Řešení:
- Zlepšit systém odvzdušnění přidáním odvzdušňovacích a přepadových kanálků.
- Optimalizovat množství separačních prostředků a omezit jejich nadměrné používání.
- Provádět řádné odplynění během tavení.
- Snížit teplotu formy v problémových oblastech pro minimalizaci rozpínání plynů.
Prevence:
- Zajistit účinný systém odvzdušnění a přepadů ve formě.
- Udržovat stálé teploty formy a taveniny.
- Používat kvalitní a správně aplikované separační prostředky.
Deformace
Definice:
K deformaci dochází, když se odlitek odchýlí od požadovaného tvaru v důsledku vnitřního pnutí nebo nesprávného chlazení.
Příčiny:
- Nerovnoměrná tloušťka stěny způsobující nestejnoměrné tuhnutí.
- Nevyvážené síly při vyhazování.
- Nadměrný vznik vnitřního pnutí.
- Nevhodná konstrukce chlazení formy.
Řešení:
- Navrhujte odlitky s vyváženou tloušťkou stěn.
- Optimalizujte vyhazovací systémy pro zajištění rovnoměrného vyhazování.
- Používejte systémy řízeného chlazení pro rovnoměrné tuhnutí.
- Snižte vnitřní pnutí optimalizací procesních parametrů.
Prevence:
- Provádějte simulace pro předvídání a úpravu průběhu smršťování.
- Pravidelně kontrolujte a seřizujte vyhazovací mechanismus.
- Monitorujte stabilitu chladicích systémů.
Stopy po proudění
Definice:
Stopy po proudění jsou zvlněné linie na povrchu nebo změny barvy způsobené nepravidelným tokem roztaveného kovu během plnění.
Příčiny:
- Nízká rychlost nebo tlak vstřikování.
- Nízká teplota roztaveného kovu.
- Nedostatečná regulace teploty formy.
- Nevhodná konstrukce vtokové soustavy.
Řešení:
- Zvyšte rychlost a tlak vstřikování pro zajištění plynulého toku.
- Zvyšte teplotu roztaveného kovu a formy na doporučené hodnoty.
- Optimalizujte teplotu formy pro udržení rovnoměrného plnění.
- Upravte konstrukci vtokové soustavy pro lepší tok kovu.
Prevence:
- Sledovat a udržovat správné teploty během odlévání.
- Pravidelně kontrolovat a upravovat parametry vstřikování.
- Simulovat průtok taveniny pro optimalizaci návrhu vtokové soustavy.
Vrstvení (laminace)
Definice:
Vrstvení je vada spočívající ve vzniku vrstev, k níž dochází, když se roztavený kov řádně nespojí, čímž vznikají oslabené oblasti s vrstevnatou strukturou.
Příčiny:
- Nevhodné umístění vtoku narušující plynulý tok kovu.
- Nečistoty v roztaveném kovu.
- Nízká teplota taveniny nebo formy.
Řešení:
- Přepracovat návrh vtokové a rozváděcí soustavy tak, aby se omezilo přerušování toku.
- Používat čistou, vysoce kvalitní taveninu bez nečistot.
- Zvýšit teplotu taveniny a formy pro zajištění dokonalého spojení.
Prevence:
- Pravidelně čistit dutinu formy.
- Optimalizovat vtokovou a vstřikovací soustavu.
- Důsledně sledovat a regulovat teploty.
Propadliny
Definice:
Propadliny jsou prohlubně nebo vpadlá místa na povrchu odlitku způsobená nedostatečným dotlakováním (doplňováním materiálu) během smršťování.
Příčiny:
- Nerovnoměrná tloušťka stěny vedoucí k lokálnímu smrštění.
- Nedostatečný tlak při tuhnutí.
- Nedostatečné odvzdušnění bránící řádnému dotlakování (doplňování taveniny).
Řešení:
- Navrhujte odlitky s rovnoměrnou tloušťkou stěny, aby se předešlo nerovnoměrnému smrštění.
- Zvyšte dotlak během tuhnutí.
- Zlepšete odvzdušnění pro usnadnění dotlakování.
Prevence:
- Proveďte tepelnou analýzu během návrhu formy, abyste předešli vzniku tepelných uzlů (přehřátých míst).
- Sledujte parametry vstřikování a stálost tlaku.
Často kladené dotazy
Jaké jsou různé typy tlakového lití?
Tlakové lití je výrobní proces určený k výrobě kovových dílů, přičemž existují různé typy přizpůsobené konkrétním materiálům, konstrukcím a aplikacím. Vysokotlaké a nízkotlaké lití se běžně využívá u vysoce přesných dílů, zatímco gravitační a vakuové lití minimalizují vady, jako je pórovitost.
Pokročilé metody, jako je lití s dotlakem (squeeze casting) a hybridní aditivní výroba, nabízejí vyšší pevnost, méně vad a větší konstrukční flexibilitu pro specializované aplikace.
Můžete vysvětlit proces tlakového lití?
Proces tlakového lití zahrnuje tavení kovu, jeho vstřikování pod vysokým tlakem do opakovaně použitelné ocelové formy, ochlazení pro ztuhnutí tvaru a následné vyjmutí hotového dílu.
Tento proces je rychlý a přesný; výsledkem jsou vysoce kvalitní díly s detailním provedením, které často vyžadují jen minimální dokončovací úpravy.







