
Basınçlı döküm kalıp malzemesi, süreci etkileyen temel faktörlerden biridir. Bu malzemeler; çatlama veya şekil bozulması yaşamadan erimiş metale, yüksek enjeksiyon basıncına ve binlerce ısıtma-soğutma döngüsüne dayanabilmelidir.
Doğru seçim; malzeme özelliklerinin dökümü yapılacak alaşımla, üretim hacmiyle ve kalıbın kullanım ömrü boyunca nasıl soğutulup bakımının yapılacağıyla uyumlu olmasına bağlıdır.
Bu kılavuz; kalıbın nelere dayanması gerektiğini, yaygın çelik kaliteleri ile özel alaşımların karşılaştırmasını ve tasarım ile bakım kararlarının, üretim aşamasındaki kalıbı nasıl koruduğunu ele almaktadır.
Kalıbın Dayanması Gereken Basınçlı Döküm Koşulları
Basınçlı döküm kalıbı, çok az sayıda başka aletin maruz kaldığı koşullar altında çalışır. Her çevrimde aynı çelik yüzeylere; yüksek basınç,erimiş metal, hızlı soğutma ve mekanik gerilim binlerce kez etki eder.
Isı, Basınç ve Termal Çevrim
- Yüksek Enjeksiyon Basıncı: Erimiş metal, binlerce psi basınçla kalıp boşluğuna zorlanarak sürekli bir mekanik gerilim yaratır.
- Termal Çevrim: Kalıp; erimiş metalden kaynaklanan aşırı ısı ile dahili kanallardan sağlanan aktif soğutma arasında hızlı ve tekrarlayan değişimlere maruz kalır.
- Isı Çatlağı (Termal Yorulma): Bu sürekli sıcaklık dalgalanması, zamanla yüzeyde ince çatlakların oluşmasına neden olur. Bu çatlaklar zamanla bitmiş döküm parçası üzerinde kabarık çizgiler şeklinde kendini belli eder.
Bu termal gerilimlere dayanabilmek, yalnızca çelik kalitesine değil, büyük ölçüde doğru alaşım bileşimine ve hassas ısıl işleme bağlıdır.
Aşınma, Erozyon ve Korozyon Direnci
- Yüksek Hızlı Erozyon: Çelik yumuşaksa veya ısıl işlemi kötüyse, yolluk ve dağıtıcı kanallardan hızla akan ergimiş metal, keskin kenarları hızla aşındırıp köreltecektir.
- Kimyasal Etki (Yapışma/Lehimlenme): Ergimiş metaller zamanla kalıp yüzeyiyle kimyasal bağ kurabilir veya yüzeye zarar verebilir.
- Alaşım Bazlı Korozyon: Alüminyum, takım çeliğine karşı çinkodan çok daha agresif bir kimyasal etkiye sahiptir; bu da korozyon direncini alüminyum basınçlı döküm kalıpları için en önemli önceliklerden biri haline getirir.
Sıkı toleransları ve karmaşık kalıp boşluğu detaylarını her döküm çevriminde koruyabilmek için yüksek aşınma direnci şarttır.
Takım Malzemesinin Döküm Kalitesine ve Yüzey Kalitesine Etkisi
Kalıp malzemesi, nihai parçanın kalitesini doğrudan belirler. Çeliğin sıvı metali ne kadar hızlı soğuttuğu, parçanın yüzey kalitesini ve büzülme miktarını etkiler. Aynı zamanda, malzemenin sertliği ve tokluğu, kalıbın binlerce dökümden sonra bile tam şeklini korumasını sağlar.
Bir kalıp yumuşarsa veya yüzeyinde çatlaklar oluşursa, takım henüz kırılmadan çok önce, kötü yüzey kalitesine ve daha fazla kusura sahip parçalar üretmeye başlar. Basitçe ifade etmek gerekirse: kalıp aşındıkça döküm kalitesi de düşer.
Basınçlı Döküm Kalıbı Çelik Sınıfları ve Diğer Kalıp Malzemeleri
Basınçlı döküm kalıbı boşlukları için takım çeliği seçimi, genellikle her biri kendine has güçlü yönlere sahip, kendini kanıtlamış birkaç çelik sınıfı arasında yapılır. Özel malzemelerin de yeri olmakla birlikte, sektörde sıcak iş takım çelikleri hakimdir.
H13 ve Eşdeğeri Sıcak İş Takım Çelikleri
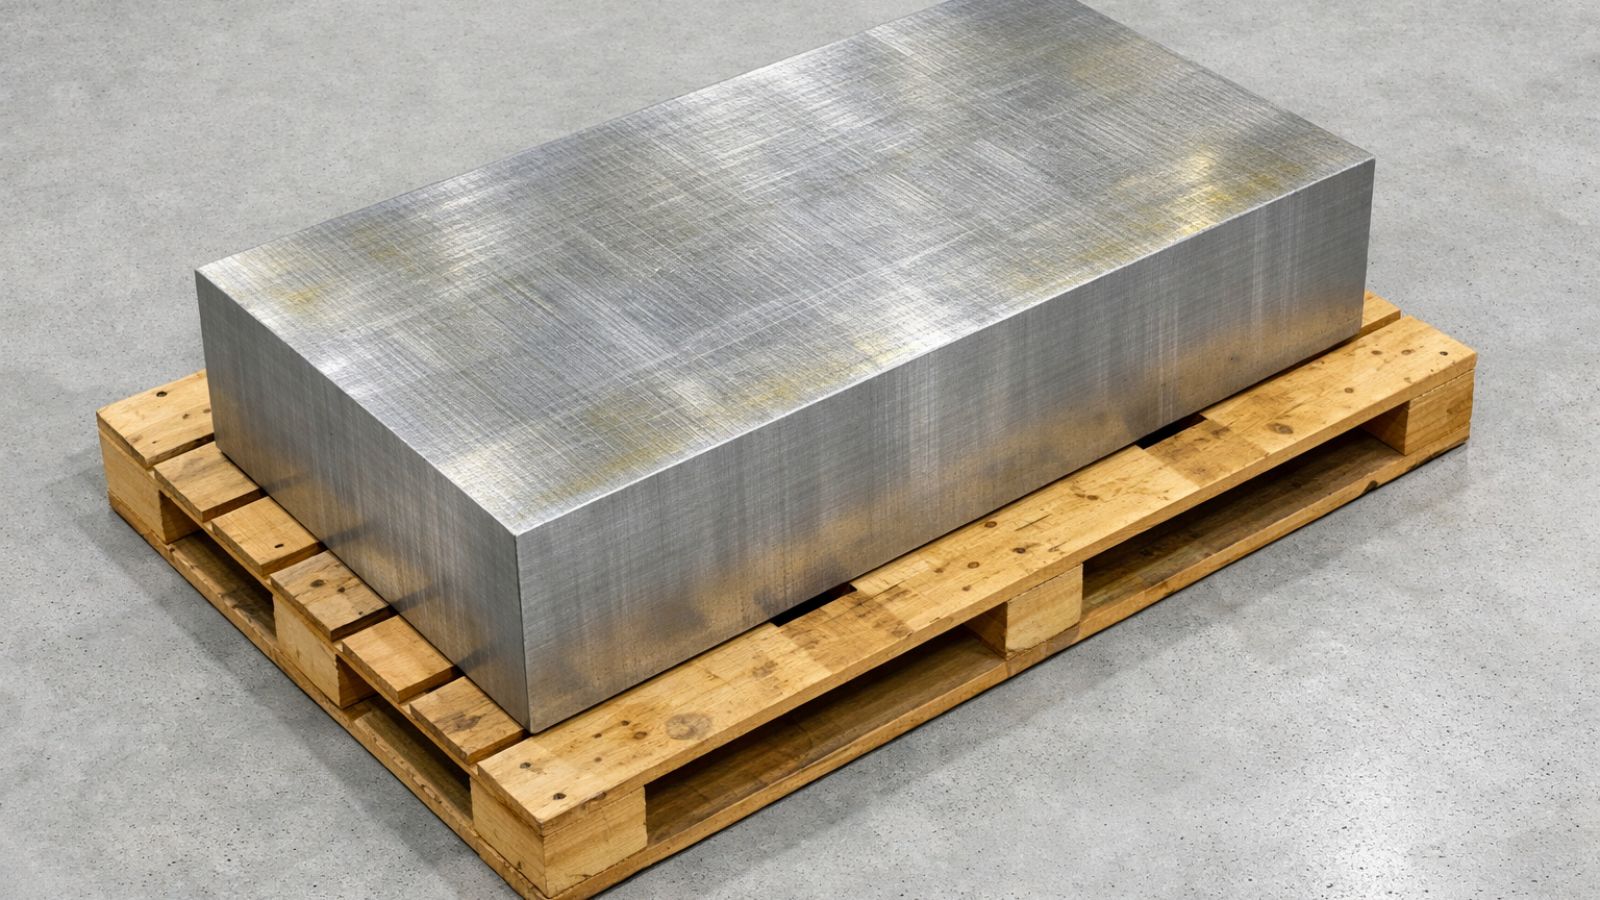
- H13 (DIN 1.2344): Bu takım çeliği, basınçlı döküm kalıbı boşlukları ve maçaları için sektörün tartışmasız standardıdır. Çalışma sertliği seviyelerinde termal yorulma direnci, tokluk ve işlenebilirlik açısından mükemmel bir denge sunar.
- 8407 Takım Çeliği: H13’ün üstün nitelikli ve yüksek saflıktaki bir türevidir. Daha sıkı kimyasal bileşim kontrolü ve artırılmış saflık derecesi sayesinde, özellikle ısıl çatlamanın (heat checking) önemli bir sorun teşkil ettiği yüksek hacimli alüminyum kalıplama uygulamalarında bir numaralı tercihtir.
- SKD61: H13’ün Japonya’daki neredeyse tam eşdeğeri olup, Asyalı tedarik zincirleri ve üreticiler tarafından sıklıkla tercih edilmektedir.
P20, NAK80 ve Diğer Ön Sertleştirilmiş Çelikler
P20 ve NAK80 …için geliştirilmiş ön sertleştirilmiş çeliklerdir plastik enjeksiyon kalıpları için; metal döküm için değil.
P20, maliyetleri ve teslim sürelerini düşürmek amacıyla düşük hacimli basınçlı döküm prototipleri için zaman zaman kullanılsa da, uzun vadeli termal yorgunluğa dayanamaz. NAK80, estetik yüzey kalitesi açısından mükemmel parlatılabilirlik sunar; ancak P20 gibi o da H13’ün doğrudan bir alternatifi değildir. Her iki malzeme türü de, alüminyum veya çinko döküm kalıplarında sürekli termal döngüye (ısı değişimine) dayanamaz.
Kısa Üretim Serileri ve Lokal Soğutma için Alüminyum ve Bakır Alaşımları
- Alüminyum Kalıplar: Alüminyum, sertleştirilmiş takım çeliğine kıyasla çok daha hızlı işlenir; bu da prototip kalıpları veya çok kısa üretim serileri için teslim süresini ve maliyetleri önemli ölçüde azaltır. Ancak, çabuk aşındığı için yüksek hacimli üretimde kullanıma hiç uygun değildir.
- Berilyum Bakır: Olağanüstü termal iletkenliği ile bilinir. Kalıbın tamamı için nadiren kullanılır; ancak aşırı ısınma noktaları (hot spots) oluşmaya meyilli kalın kesitlerden veya derin maçalardan ısıyı hızla uzaklaştırmak amacıyla sıklıkla kalıp ek parçaları ve maça pimleri şeklinde işlenerek kullanılır.
Farklı Kalıp Bileşenleri için Malzeme Seçimi
Basınçlı döküm kalıbı karmaşık bir montaj yapısıdır. Kalıbın farklı bölümleri birbirinden çok farklı mekanik ve termal yüklere maruz kaldığından, mühendisler performans ile kalıp maliyetlerini dengelemek amacıyla çeşitli kalıp bileşenleri için farklı malzemeler belirlerler.
Kalıp Boşluğu ve Maça Pimleri
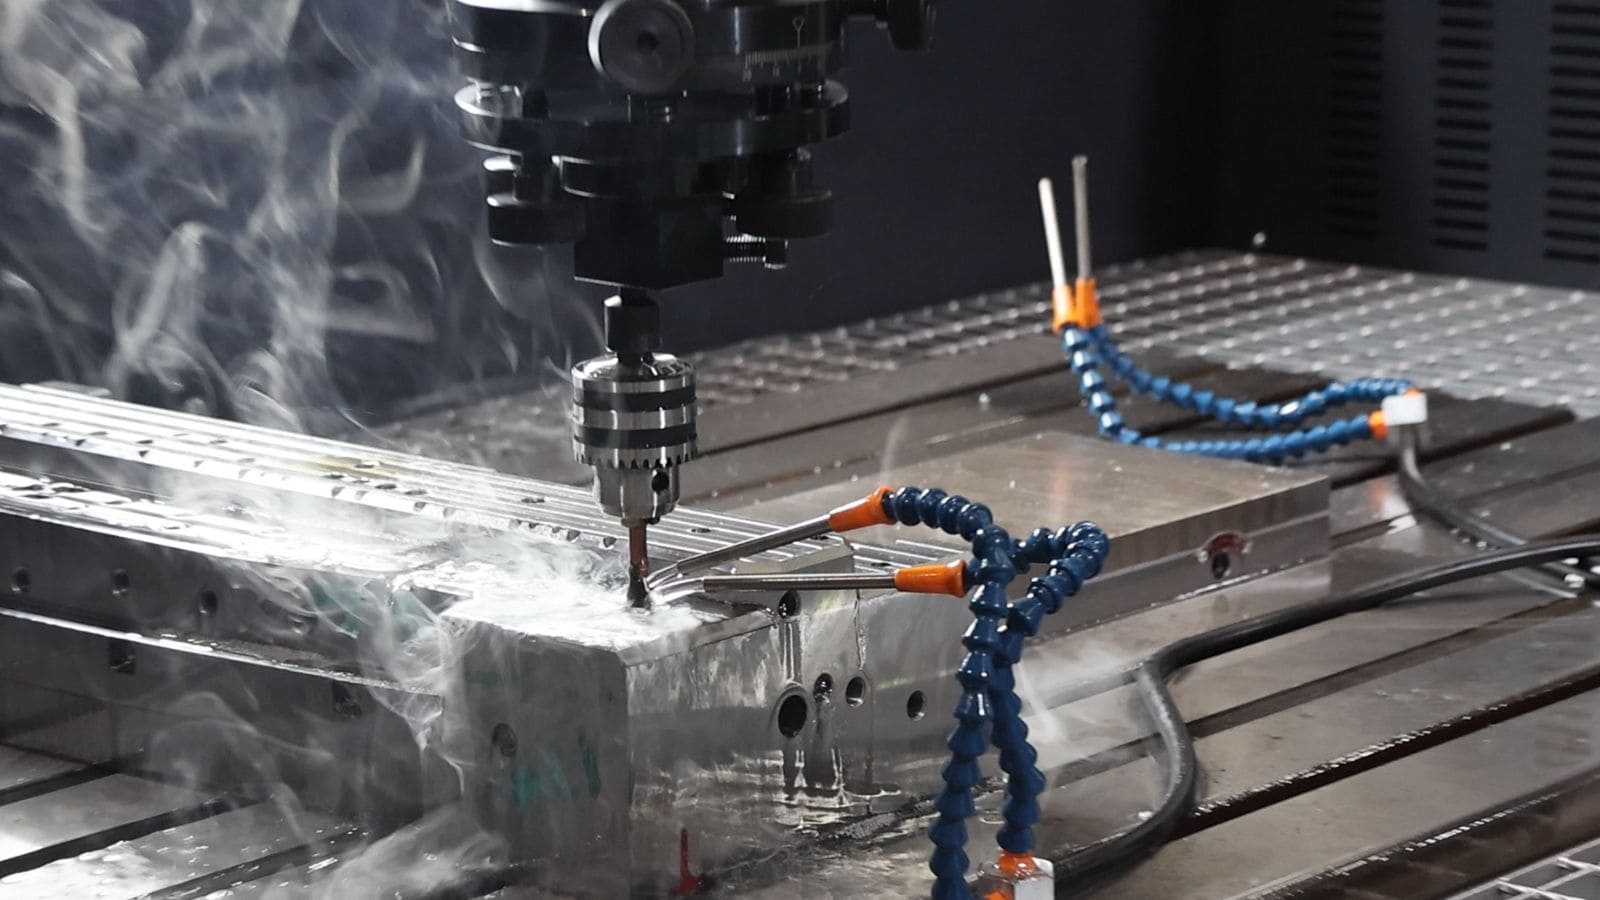
Kalıp boşluğu ve maça pimleri alaşımla doğrudan temas eder. Bu bileşenler, yüksek sıcaklıklara ve yüksek basınç altındaki erimiş metalin yarattığı büyük kuvvete dayanabilmelidir.
Sonuç olarak, termal yorgunluğa ve erozyona karşı dayanıklı olmaları için yalnızca üstün kaliteli sıcak iş takım çeliğinden işlenerek üretilirler.
Kalıp Tabanı ve Yapısal Bileşenler
Kalıp tabanı, kalıp gözü bloklarını yerinde tutar ve makinenin uyguladığı muazzam kilitleme kuvvetini karşılar. Yapısal çelikten üretilen bu kalıp kısımları sıvı metalle doğrudan temas etmediğinden, pahalı sıcak iş çeliklerinin kullanılmasına gerek duyulmaz.
İster büyük ve özel bir kalıp ister standartlaştırılmış bir ünite kalıp çerçevesi üretiliyor olsun, imalatçılar genellikle daha düşük maliyetle tokluk sağlamak amacıyla P20 gibi önceden sertleştirilmiş çelikleri veya orta karbonlu çelikleri tercih ederler.
İtici Pimler ve Çapak Alma Kalıpları
İtici pimler, katılaşmış metal parçayı kalıptan fiziksel olarak dışarı iter. Kaynamayı (yapışmayı) önlemek için yüksek aşınma direncine ihtiyaç duyarlar ve genellikle nitrürlenmiş SKD61 çeliğinden yapılırlar.
Parça kalıptan çıkarıldıktan sonra; yollukları, taşma haznelerini ve fazla malzemeyi kesip ayırmak için mekanik bir preste ayrı bir çapak alma kalıbı kullanılır. Çapak alma kalıpları oda sıcaklığında yoğun mekanik kesme kuvvetlerine maruz kaldığından, döküm alaşımları yerine yüksek sertlikteki soğuk iş takım çelikleri (D2 veya SKD11 gibi) tercih edilir.
Döküm Uygulaması İçin Malzeme Seçimi
Kalıp malzemesi seçimi; döküm alaşımının yarattığı ısıl yük, beklenen üretim hacmi ve projenizin bütçesi arasında bir denge kurmayı gerektirir. İşte bu karar sürecini yönetmenin yolları.
Kalıbı Döküm Alaşımına Göre Belirleyin (Alüminyum ve Çinko Karşılaştırması)
- Alüminyum ve Magnezyum: Alüminyum yüksek erime sıcaklığına sahiptir ve çeliğe kimyasal olarak aşındırıcı etki yapar. Bu durum aşırı termal gerilime ve korozyon risklerine yol açarak, (H13 veya 8407 gibi) üstün nitelikli sıcak iş takım çeliklerinin ve titiz bir ısıl işlemin kullanılmasını zorunlu kılar. Magnezyumun termal gereksinimleri biraz daha düşüktür ancak yine de benzer kalitede yüksek nitelikli çelik kullanımı gerektirir.
- Çinko (ör. Zamak 3): Çinko çok daha düşük bir sıcaklıkta erir. Bu “daha soğuk” işlem, takımlar üzerinde çok daha az yıpratıcı etki yaratır ve standart çelik kaliteleri kullanıldığında bile kalıp ömrünün çok daha uzun olmasını sağlar.
Üretim Hacmini ve Parça Geometrisini Dikkate Alın
- Yüksek Hacimli Üretim: Seri üretim, (8407 gibi) üstün nitelikli çelik ve titiz ısıl işlem için gereken ilk yatırım maliyetini haklı çıkarır; çünkü takım maliyeti, yüz binlerce parçaya yayılarak amorti edilir.
- Karmaşık Geometriler: İnce cidarlı veya derin ve dar maçalara sahip parçalar, bölgesel termal gerilim oluşturur. Kalıbın geri kalanı standart H13 çeliğinden olsa bile, bu durum genellikle aşırı ısınma noktalarını (hot spots) önlemek amacıyla özel berilyum-bakır insertlerin kullanılmasını gerektirir.
Prototip ve Üretim Kalıpları Arasında Seçim Yapın
- Prototip Kalıpları: Bir parça tasarımını hızlı ve düşük maliyetle doğrulamanız gerekiyorsa, alüminyum veya önceden sertleştirilmiş yumuşak çelikten işlenen prototip kalıplar idealdir. Bu kalıplar daha az maliyetlidir ve daha hızlı işlenir, ancak yalnızca kısa üretim serileri için uygundur.
- Üretim Kalıbıs: Parça tasarımı kesinleştiğinde, uzun vadeli boyutsal kararlılık ve yüzey kalitesi için sertleştirilmiş sıcak iş takım çeliğine yatırım yapmak tek geçerli yoldur.
Kalıbı Korumaya Yönelik Tasarım ve İşlem Kararları
Çelik kalitesi takım ömrünün üst sınırını belirler; ancak soğutma düzeni, ısıl işlem ve yüzey mühendisliği, kalıbın bu sınıra ulaşıp ulaşamayacağını tayin eder.
Soğutma Düzenleri, Isıl Denge ve Insert (Ek Parça) Stratejisi
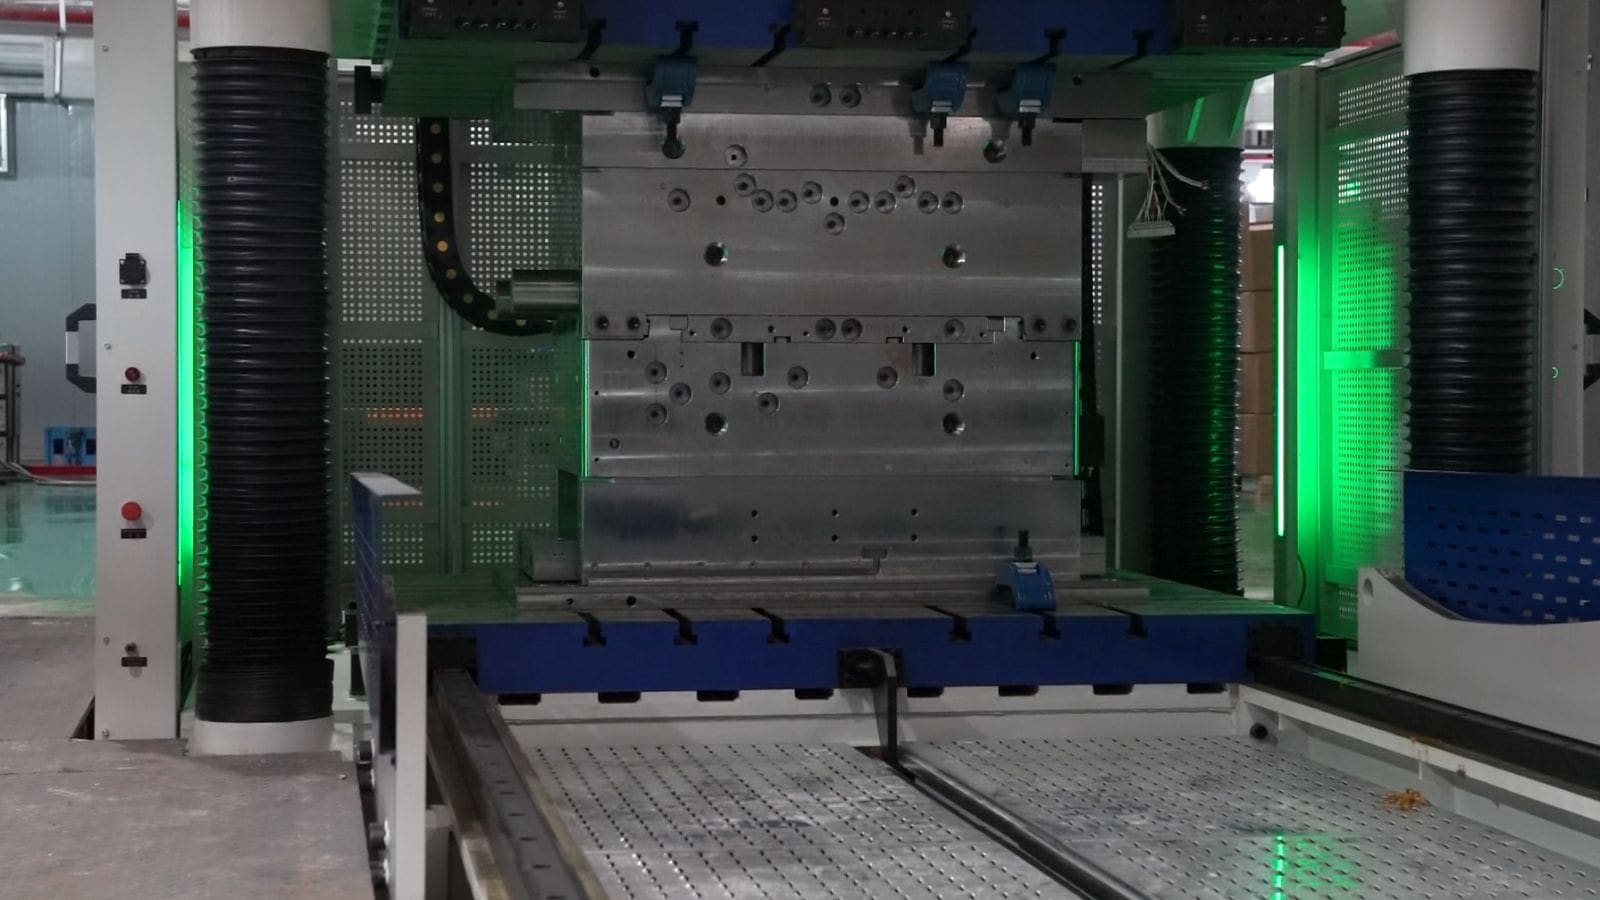
Kalıp boşluğu yüzeyinden çok uzağa yerleştirilen soğutma kanalları, soğutma verimliliğini düşürür ve ısının dengesiz bir şekilde birikmesine yol açarak sıcak noktalarda termal yorulmayı hızlandırır. Dengeli soğutma, kalıp boşluğunun tamamını baskılar arasında daha homojen bir kalıp sıcaklığında tutar.
Isıl İşlem ve Sertlik Kontrolü
Su verme ve menevişleme işlemleri, nihai işlemeden önce takım çeliğinin temel sertliğini ve tokluğunu belirler. Nitrürleme işlemi, işleme sonrasında sertleştirilmiş bir yüzey katmanı ekleyerek, parçanın tamamını kırılgan hale getirmeden aşınma direncini ve termal çatlamaya (ısı çatlağına) karşı direnci artırır.
Aşınma ve Kalıptan Çıkarma İçin Yüzey Mühendisliği
PVD kaplamalar, alüminyum basınçlı dökümde yapışmayı (kaynamayı) azaltabilir ve kalıptan çıkarma işlemini iyileştirerek temizlik aralıklarını uzatabilir. Ana çeliğin parlatılabilirlik özelliği, kalıp boşluğunun ne kadar hassas bir yüzey kalitesine sahip olabileceğini etkiler; bu durum özellikle kozmetik (görsel) parçalar için büyük önem taşır.
Moldie ile Kalıp Yatırımınızdan Maksimum Verim Alın
Projeniz için doğru ve üstün nitelikli çeliği seçmek kritik bir ilk adımdır; ancak uygun ısıl yönetim ve hassas işleme süreçleri olmadan, en iyi malzemeler bile erken aşınır veya hasar görür.
Moldie olarak, malzeme bilimi ile üretim süreçleri arasındaki boşluğu dolduruyoruz. Mühendislik ekibimiz, gelişmiş basınçlı döküm kalıbı tasarımı tekniklerini —optimize edilmiş soğutma düzenleri ve kalıp akış analizleri dahil— kullanarak, termal çatlamaları önler ve seçtiğiniz çeliğin ömrünü en üst düzeye çıkarır. İlk DFM (Üretilebilirlik İçin Tasarım) aşamasından, yüksek hacimli basınçlı döküm kalıplarınınnihai işleme sürecine kadar, kalıplarınızın her bir dökümde hassas toleransları korumasını sağlıyoruz.
Bir sonraki projenize başlamaya hazır mısınız? Mühendislik ekibimizle ücretsiz tasarım incelemesi ve uzman malzeme danışmanlığı için bugün iletişime geçin.







