
Motor blokları, herhangi bir içten yanmalı motorun yapısal açıdan en zorlu bileşenleri arasındadır. Özellikle alaşım seçimi, kalıp mühendisliği ve süreç kontrolü gibi karmaşık aşamaları içeren basınçlı döküm yöntemiyle motor bloğu üretiminde, döküm sürecini doğru bir şekilde gerçekleştirmek büyük bir zorluk teşkil eder.
Bu kılavuz, basınçlı döküm yöntemiyle üretilen motor bloğu bileşenlerinin tedariki ve imalatıyla ilgili temel faktörleri ele almaktadır; bunlar arasında şunlar yer alır:
- Basınçlı dökümün doğru tercih olduğu durumlar
- Üretilebilirliği ve kalıp karmaşıklığını etkileyen tasarım faktörleri
- Malzeme seçiminin performansı nasıl etkilediği
- Tutarlı üretimi destekleyen kalite kontrol önlemleri
- En önemli tedarikçi yetkinlikleri
Bir motor bloğu projesini değerlendiren mühendisler ve tedarik ekipleri, daha isabetli sorular sormalarını ve doğru üretim ortağını daha erken aşamada belirlemelerini sağlayacak süreç düzeyindeki ayrıntılara bu kılavuzda ulaşabileceklerdir.
Motor Bloğu Üretiminde Basınçlı Dökümün Yeri
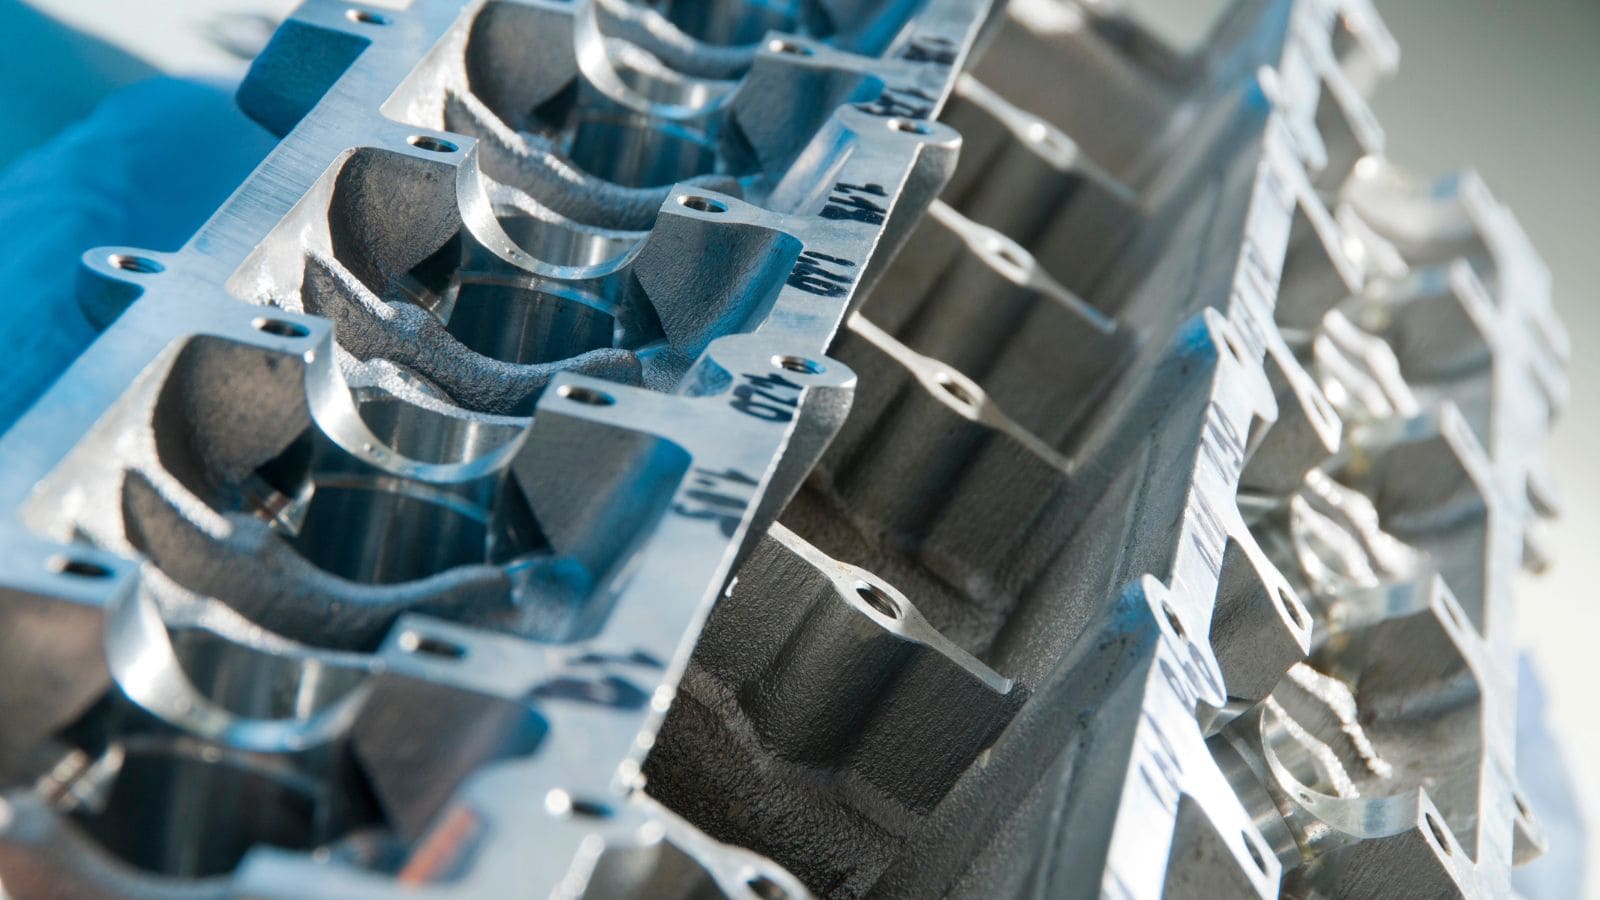
Döküm alüminyum motorlar; yüksek yapısal bütünlük, boyutsal kararlılık ve sızdırmaz iç kanallar gerektirir. Bu performans gereklilikleri; döküm tasarımı, kalıp kalitesi ve süreç kontrolü üzerinde sıkı talepler oluşturur.
En uygun döküm yöntemi; üretim hacmi, parça geometrisi ve malzeme gereksinimleri gibi çeşitli faktörlere bağlıdır. Mevcut seçenekler arasında yüksek basınçlı döküm (HPDC), kalıp maliyetlerinin daha fazla sayıda parçaya yayılarak amorti edilebildiği orta ve yüksek hacimli projeler için pratik bir seçenek olması nedeniyle kendine özgü bir yaklaşım sunar.
Daha düşük hacimli projeler veya son derece karmaşık iç kanallara sahip bileşenler için, aşağıdaki tabloda listelenenler gibi alternatif döküm yöntemleri daha ekonomik bir çözüm sağlayabilir.
HPDC’nin Kum Döküm ve Dökme Demir Yöntemleriyle Karşılaştırılması
|
Süreç
|
En uygun olduğu alanlar
|
Avantajlar
|
Sınırlamalar
|
|---|---|---|---|
|
HPDC (Yüksek Basınçlı Döküm)
|
Orta ve yüksek hacimli alüminyum parçalar
|
Hızlı çevrim, iyi tekrarlanabilirlik, nihai şekle yakın üretim
|
Yüksek kalıp maliyeti, iç geometri sınırlamaları
|
|
Kum döküm
|
Daha düşük hacim, karmaşık iç kanallar
|
Esnek, daha düşük kalıp maliyeti
|
Daha yavaş, daha pürüzlü yüzey, daha fazla talaşlı imalat gereksinimi
|
|
Dökme demir döküm
|
Ağır hizmet tipi/yüksek yüke dayanıklı dökme demir motor blokları
|
Yüksek rijitlik ve aşınma direnci
|
Daha ağır, daha yavaş üretim
|
Basınçlı Döküm Motor Blokları İçin Temel Tasarım Hususları
Motor bloğu tasarımı; döküm yapılabilirliği, kalıp karmaşıklığı ve sonraki aşamalardaki talaşlı imalat gereksinimleri üzerinde doğrudan bir etkiye sahiptir. Basınçlı döküm parçalar için; üretim riskini azaltmak ve genel maliyet verimliliğini artırmak amacıyla, iç kanal yerleşimi, et kalınlığı tutarlılığı ve kalıp içi akış davranışı gibi faktörler erken aşamada değerlendirilmelidir.
İç Kanallar ve İşlevsel Geometri
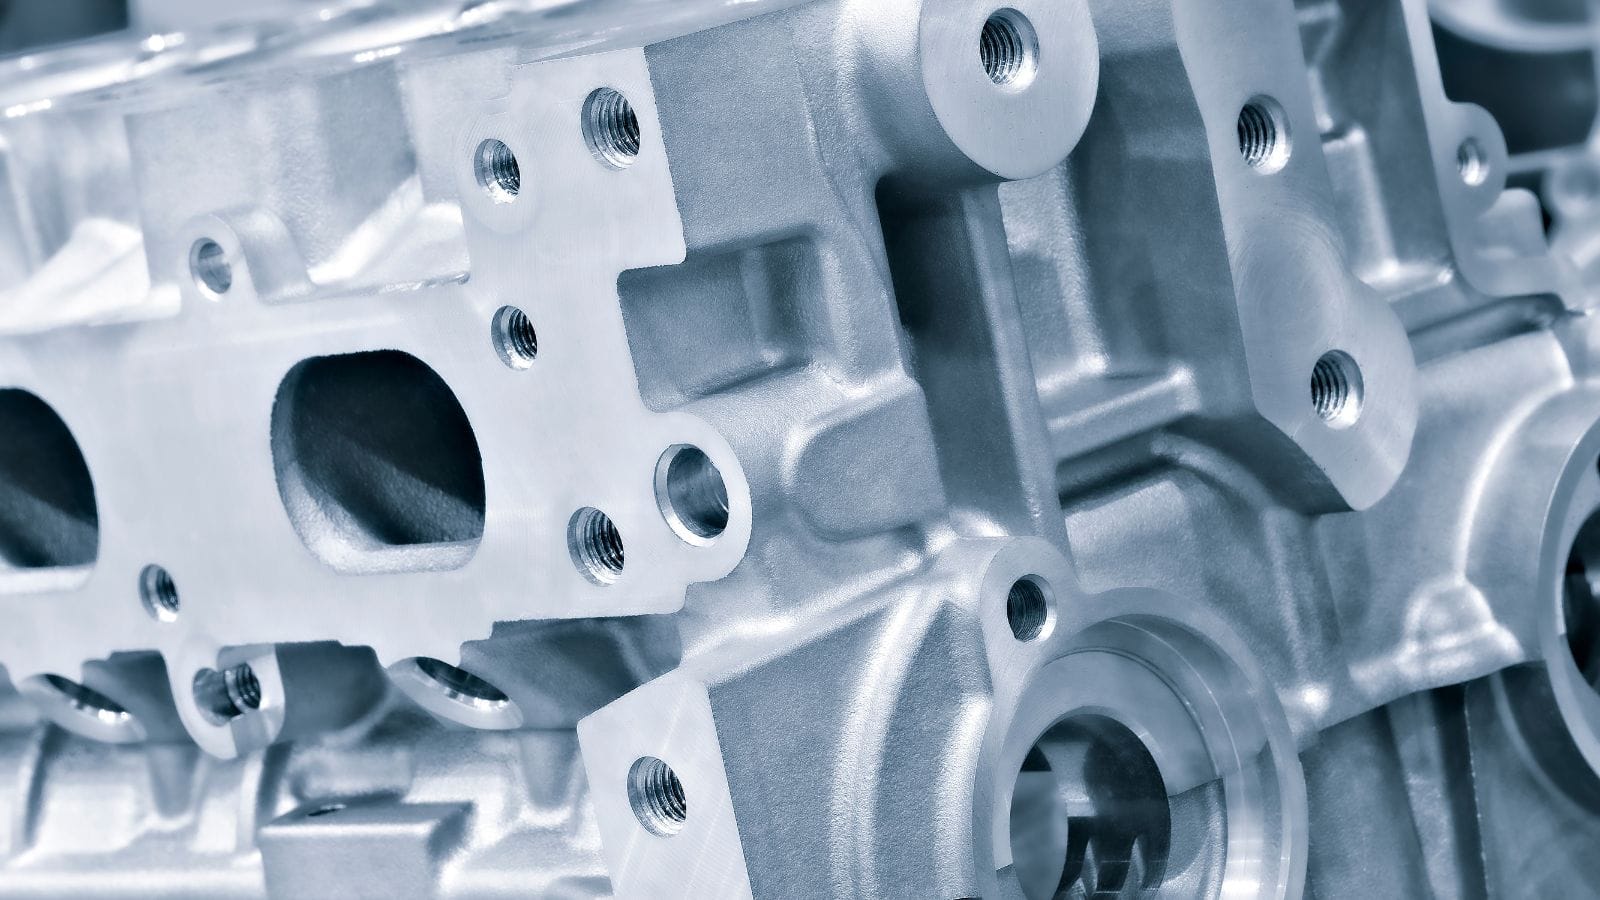
Soğutucu akışını sağlayan su kanalları, yağ geçişleri ve silindir gömleği arayüzleri gibi iç özellikler, genellikle bir motor bloğu dökümünün en zorlu kısımları arasındadır. Bu bölgeler; yapısal mukavemet, yüksek sıcaklıklarda termal performans ve karmaşık geometri unsurlarını, sınırlı bir döküm hacmi içerisinde dengelemelidir.
Basınçlı döküm parçalarında; bazen krank mili montajını veya döküm içine yerleştirilen demir gömlekleri barındıran karmaşık iç kanallar, kalıplama zorluğunu artırabilir ve nihai işlevsel gereksinimleri karşılamak için ikincil talaşlı imalat işlemleri gerektirebilir. Erken aşamada yapılan DFM (Üretim İçin Tasarım) incelemesi ve kalıp dolum analizi, tasarımın istikrarlı ve ekonomik bir şekilde üretilip üretilemeyeceğinin doğrulanmasına yardımcı olur.
Et Kalınlığı ve Talaşlı İmalat Hususları
Et kalınlığı tutarlılığı, yüksek basınçlı dökümde en önemli tasarım faktörlerinden biridir. Özellikle yapısal açıdan kritik parçalarda, kesitlerdeki büyük değişimler; büzülme, çarpılma ve boyutsal sapma riskini artırabilir.
İyi tasarlanmış bir döküm parçası, sonraki aşamalardaki verimli talaşlı imalat süreçlerini de desteklemelidir. “Nihai şekle yakın” (near-net-shape) üretim; fazla malzeme payını azaltmaya, işleme süresini kısaltmaya ve malzeme verimliliğini artırmaya yardımcı olur; ancak bu durum, istikrarlı döküm boyutlarına ve en başından itibaren oluşturulmuş pratik bir işleme planına bağlıdır.
Kalıp Dolumu ve Kalıplama Uygulanabilirliği
Karmaşık motor bloğu dökümleri için kalıp tasarımı; dengeli dolumu, etkili hava tahliyesini ve parçanın kalıptan güvenilir bir şekilde ayrılmasını desteklemelidir. Akış davranışı düzgün bir şekilde kontrol edilmezse; gözeneklilik, soğuk birleşme (cold shut) veya eksik dolum gibi kusurlar hem parça kalitesini hem de talaşlı imalat performansını olumsuz etkileyebilir.
Kalıp akış simülasyonu bu nedenle projenin erken aşamadaki değerlendirmesinin önemli bir parçasıdır. Kalıp yapım süreci başlamadan önce dolum dengesizliklerini, hava sıkışma bölgelerini ve diğer üretim risklerini belirlemeye yardımcı olur; böylece geliştirme süresini kısaltır ve yeniden işleme maliyetlerini en aza indirir.
Motor Bloğu Basınçlı Dökümünde Alaşım Hususları
Malzeme seçimi; döküm performansını, parça mukavemetini, korozyon direncini ve talaşlı imalat verimliliğini etkiler. Basınçlı döküm yöntemiyle üretilen motor bloğu bileşenlerinde genellikle alüminyum alaşımları tercih edilir; çünkü bu alaşımlar ağırlık azaltma, termal performans ve üretim verimliliği açısından iyi bir denge sunar.
Alüminyum Motor Bloğu: Malzeme Avantajları ve Sınırları
Alüminyum alaşımları özellikle binek otomobil ve hafif ticari araç uygulamalarında, motor soğutma sıvısının neden olduğu korozyona karşı mükemmel dirençleri ve yüksek sıcaklıklarda istikrarlı performans sergilemeleri nedeniyle otomotiv döküm parçalarında yaygın olarak kullanılır.
Bazı uygulamalarda magnezyum kullanımı araştırılsa da, birçok otomotiv üreticisi (OEM), ağırlık azaltma, ısı dağılımı ve genel araç verimliliğini desteklemek amacıyla modern içten yanmalı motorlarda dökme alüminyum kullanımına yönelmiştir.
Bununla birlikte, alüminyumun rijitliği ve aşınma direnci demire kıyasla daha düşüktür. Bu nedenle, malzeme seçimi her zaman parçanın yapısal ve işlevsel gereksinimlerine uygun olarak yapılmalıdır. Örneğin, ağır hizmet tipi dizel motorlarda hala zaman zaman demir kullanılmaktadır.
HPDC (Yüksek Basınçlı Döküm) için Yaygın Alüminyum Alaşımları
|
Alaşım
|
Tür
|
Temel Özellikler
|
|---|---|---|
|
A380 / ADC12
|
Al-Si-Cu
|
Yüksek akışkanlık; karmaşık yüksek basınçlı döküm parçaları için yaygın olarak kullanılır
|
|
A360
|
Al-Si-Mg
|
Daha iyi korozyon direnci; zorlu çevresel koşullara sahip uygulamalar için uygundur
|
|
A356 / A357
|
Al-Si-Mg
|
Daha yüksek mekanik performans gerektiren yerlerde kullanılan, ısıl işlem uygulanabilir alaşımlar
|
Bunlar arasında A380 ve ADC12, iyi döküm özellikleri ve karmaşık geometrilere uygunlukları nedeniyle yüksek basınçlı dökümde yaygın olarak kullanılır. Daha yüksek mukavemet veya ısıl işlem gerektiğinde A356 ve A357 alaşımları değerlendirilebilir; ancak bunlar genellikle daha zorlu işleme koşullarıyla ilişkilendirilir.
Kalite Kontrol ve Süreç Doğrulama
Motor bloğu ile ilgili bileşenler gibi karmaşık döküm parçalarında kalite kontrol; üretim riskini azaltmak ve sonraki aşamalardaki talaşlı imalat ile montaj işlemlerinin güvenilirliğini sağlamak açısından kritiktir. Yaygın sorunlar arasında gözeneklilik, soğuk birleşme (cold shut) ve boyutsal sapmalar yer alabilir; bunların tümü yapısal performansı, sızdırmazlığı ve genel tutarlılığı etkileyebilir.
Basınçlı Dökümde Yaygın Kalite Riskleri
Gözeneklilik; eksik dolum ve boyutsal kararsızlık, karmaşık alüminyum basınçlı döküm parçalarda karşılaşılan en yaygın sorunlar arasındadır. Kalıp ve süreç geliştirme aşamalarının erken safhalarında kontrol altına alınmadığı takdirde, bu sorunlar mekanik mukavemeti, sızdırmazlığı ve talaşlı imalat performansını olumsuz etkileyebilir.
Tedarikçiler bu riskleri azaltmak için genellikle seri üretime geçmeden önce kalıp dolum analizlerine, kararlı süreç parametrelerine ve deneme üretimleriyle yapılan doğrulamalara başvururlar. Buradaki amaç, yalnızca gözle görülür kusurları tespit etmek değil, aynı zamanda tüm üretim süreci boyunca tekrarlanabilir bir parça kalitesi sağlamaktır.
Sızdırmazlık Testi ve Tahribatsız Muayene
Soğutucu sıvı veya yağ için dahili kanallar içeren bileşenlerde, sızdırmazlık testi kalite güvencesinin önemli bir parçasıdır. Basınç testi, parça montaj veya sevkiyat aşamasına geçmeden önce kritik kanalların doğru bir şekilde oluşturulduğunu ve sızdırmazlığın sağlandığını doğrulamaya yardımcı olur.
Parçayı kesip açmaya gerek kalmaksızın dökümün iç kalitesini değerlendirmek için X-ışını gibi tahribatsız muayene yöntemleri de kullanılabilir. Bu yöntemler, özellikle kalıp denemeleri ve erken üretim aşamalarında, iç gözenekliliğin tespit edilmesine ve süreç doğrulama çalışmalarının desteklenmesine yardımcı olur.
Boyutsal Kontrol ve Döküm Sonrası Doğrulama
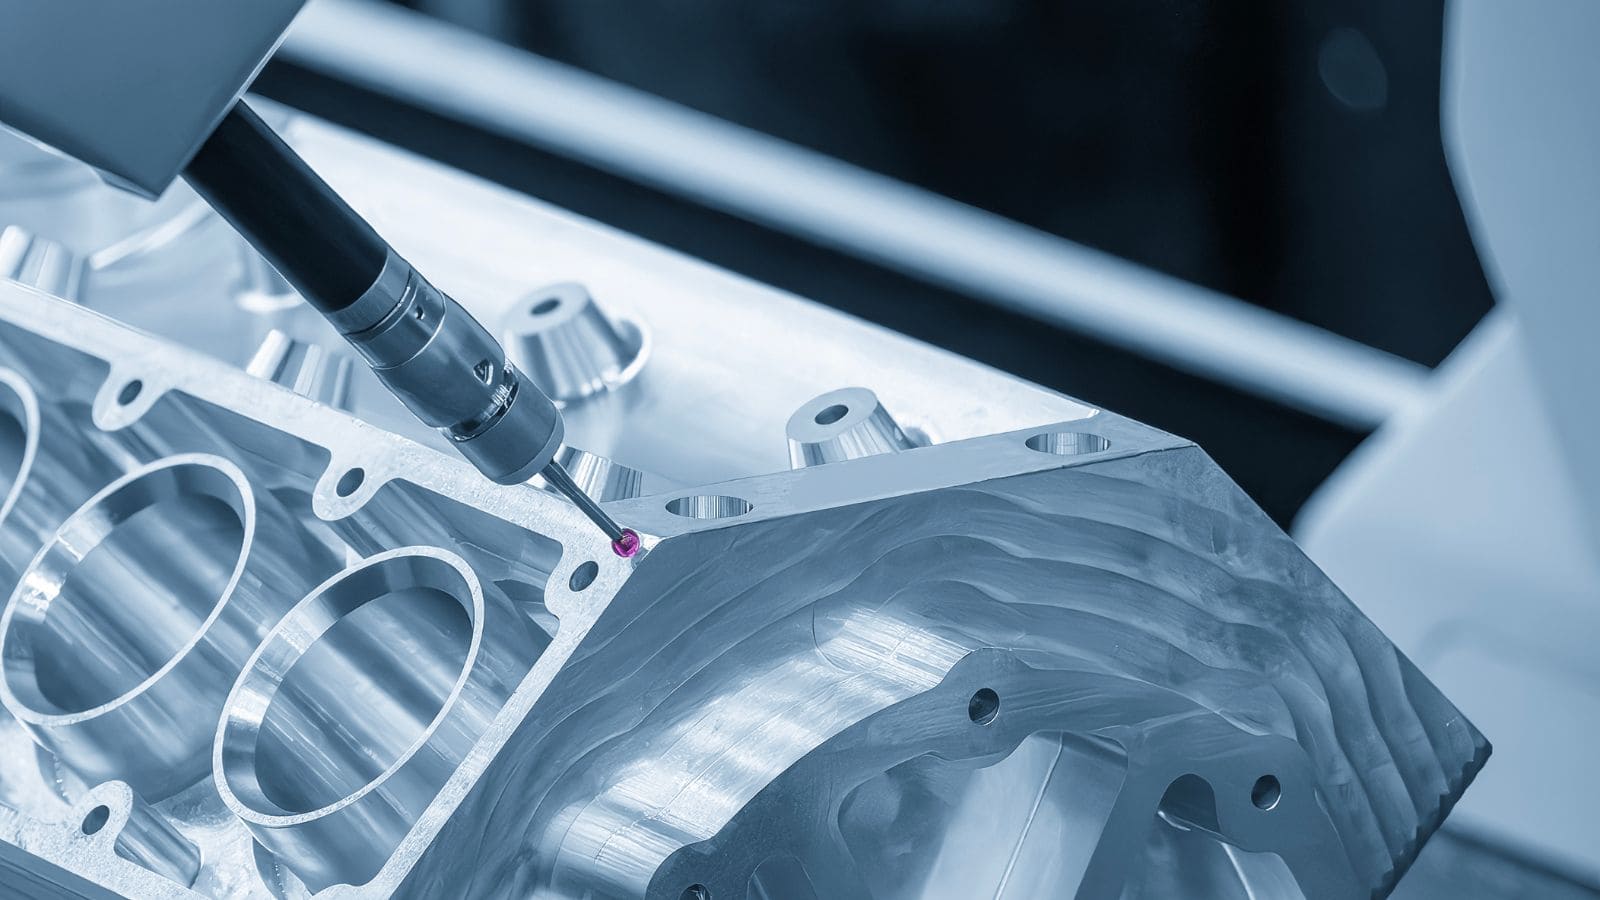
İkincil talaşlı imalat veya sıkı montaj toleransları gerektiren parçalar için boyutsal tutarlılık hayati önem taşır. Kritik özellikleri doğrulamak ve kalıp denemeleri ile süreç ayarlamalarının ardından dökümün teknik özelliklere uygunluğunu teyit etmek amacıyla yaygın olarak CMM (Koordinat Ölçme Makinesi) kontrolleri kullanılır.
Daha karmaşık yüzeyler veya konturlu özellikler söz konusu olduğunda, doğrulama aşamasında 3D tarama ek destek sağlayabilir. Net muayene raporlarıyla birleştirildiğinde bu yöntemler, boyutsal sapmaların erken tespit edilmesine ve seri üretim öncesinde güvenin artırılmasına yardımcı olur.
Hangi Tedarikçi Yetkinlikleri Gereklidir?
Her basınçlı döküm tedarikçisi, karmaşık yapısal bileşenleri destekleyecek donanıma sahip değildir. Motor bloğu ile ilgili projelerde, tedarikçi yetkinliği yalnızca döküm işleminin ötesine geçmelidir. Kalıp geliştirme, süreç doğrulama, talaşlı imalat desteği ve kalite kontrolü süreçlerinin tamamı, koordine bir üretim sisteminin parçası olarak uyum içinde çalışmalıdır.
Kalıp Mühendisliği ve Kalıp Akış Analizi Desteği
Yetkin bir tedarikçi; DFM (Üretilebilirlik İçin Tasarım) incelemesi, kalıp tasarımı ve kalıp akış analizi dahil olmak üzere, projeyi kalıp aşamasından itibaren destekleyebilmelidir. Erken aşamada yapılan kalıp akış simülasyonu kalıp imalatından önce potansiyel dolum dengesizliklerini, hava sıkışması riskini ve diğer üretilebilirlik sorunlarını tespit etmeye yardımcı olur; bu da geliştirme sürecindeki gecikmeleri ve gereksiz yeniden işleme faaliyetlerini azaltabilir.
Entegre CAD/CAM/CAE yetkinliği; parça tasarımı, kalıp imalatı ve sonraki talaşlı imalat işlemleri arasındaki iletişimi geliştirmeye de yardımcı olur. Bu durum, özellikle kalıp hassasiyeti ile sonraki aşamalardaki boyutsal kontrol arasında sıkı bir koordinasyon gerektiren karmaşık döküm parçalar için büyük önem taşır.
Muayene, Talaşlı İmalat ve Üretim Desteği
Kritik döküm bileşenleri için; döküm, muayene ve ikincil talaşlı imalat süreçlerini tek bir üretim sistemi bünyesinde birleştirebilen bir tedarikçiyle çalışmak avantajlıdır. Bu, süreçte ayarlamalar yapılması gerektiğinde transfer riskini azaltmaya, izlenebilirliği artırmaya ve müdahale süresini kısaltmaya yardımcı olur.
Şirket içi Üretim sonrası işlemler CNC işleme; boyutsal kontrol ve kalite raporlaması, özellikle sıkı toleranslar veya işlevsel sızdırmazlık gereksinimleri olan projeler için büyük önem taşır. Ek yüzey bitirme veya montaj desteği de, çok aşamalı programları yöneten müşteriler için tedarik zincirini basitleştirebilir.
Teklif Talebi (RFQ) Öncesi Hazırlıklar
Basınçlı döküm motor bloğu projesi için teklif talebinde bulunmadan önce, temel teknik ve ticari bilgileri önceden hazırlamak faydalıdır. Bu, tedarikçinin fizibiliteyi daha doğru değerlendirmesini ve daha verimli bir teklif sunmasını sağlar.
Tipik bir teklif talebi (RFQ) şunları içerebilir:
- 2D teknik resimler ve 3D CAD dosyaları
- Malzeme veya alaşım gereksinimleri
- Yıllık hacim tahminleri
- İşleme gereksinimleri
- Sızdırmazlık veya yapısal performans gereksinimleri
- Kontrol ve dokümantasyon gereksinimleri
- Proje takvimi ve hedef teslimat beklentileri
Gerektiğinde Moldiecasting; projenin konsept aşamasından üretime daha verimli bir şekilde geçmesini sağlamak amacıyla, müşterilere erken aşama DFM (Üretim İçin Tasarım) incelemesi, kalıp akış analizi, kalıp geliştirme, işleme ve kontrol konularında destek sunabilir.
Basınçlı Döküm Projenize Moldiecasting ile Başlayın
Moldiecasting; DFM incelemesi, kalıp akış analizi, kalıp geliştirme, işleme ve kontrol dahil olmak üzere entegre basınçlı döküm hizmetleriyle müşterilerini destekler. Karmaşık motor bloğu dökümleri ve diğer yapısal alüminyum bileşenler için, erken aşamada sağlanan mühendislik desteği, geliştirme riskini azaltmaya ve üretim verimliliğini artırmaya yardımcı olabilir.
Elinizde teknik çizimler, performans gereksinimleri veya yıllık üretim hacmi hedefleri varsa, ekibimiz projenin fizibilitesini ve fiyatlandırma detaylarını değerlendirmenize yardımcı olabilir. moldiecasting.com adresini ziyaret ederek talebinizi iletebilir ve motor bloğu üretim projenizi Moldie ile görüşebilirsiniz.







