
Basınçlı döküm; hassas, hafif ve yapısal açıdan sağlam bisiklet bileşenlerinin seri üretiminde temel bir yöntem haline gelmiştir. Bisiklet markaları daha sıkı toleranslar, daha hızlı üretim döngüleri ve parça başına daha düşük maliyetler talep ederken, basınçlı döküm; tasarım aşamasından nihai ürüne uzanan süreçte kendini kanıtlamış bir çözüm sunmaktadır.
Peki, basınçlı döküm tüm üretim teknikleri arasında neden öne çıkıyor ve hangi parça ile tasarım seçenekleri mevcut? Blog yazımız bu soruyu farklı açılardan ele alıyor.
Bisiklet Parçaları İçin Neden Basınçlı Döküm Yöntemi Tercih Ediliyor?
Bu bölümde, bisiklet bileşeni üretiminde basınçlı dökümün neden kullanıldığına dair genel bir bakış sunacağız: Yöntem verimliliği ve kaliteyi nasıl artırıyor ve diğer üretim yöntemlerine kıyasla neden daha iyi bir seçenek?
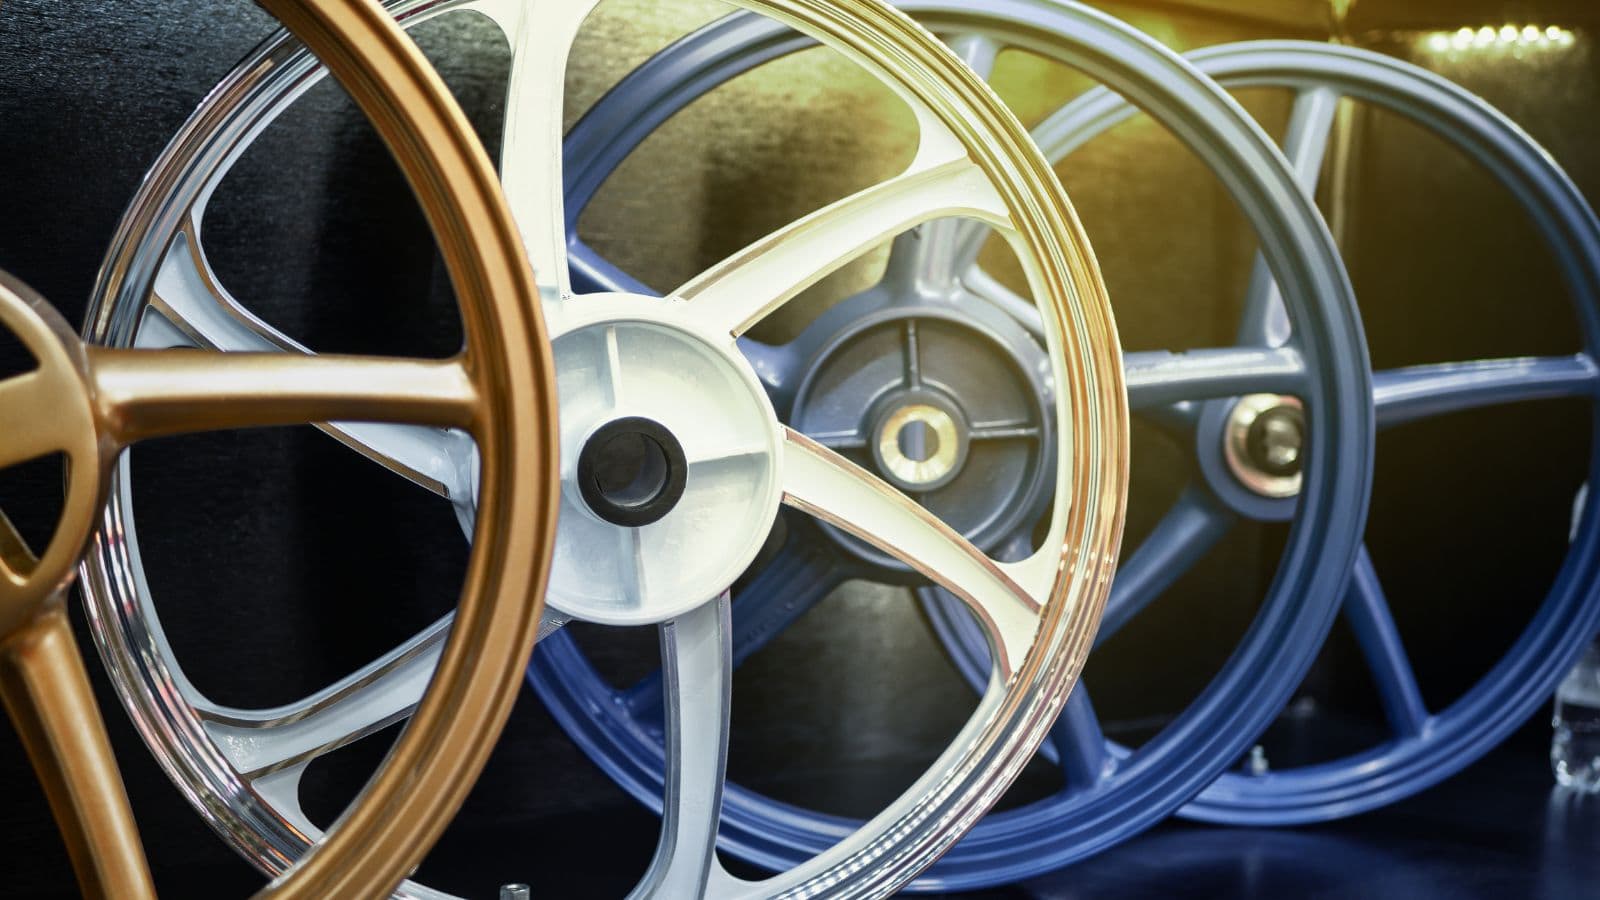
Basınçlı Döküm, Yüksek Hacimli Bisiklet Bileşeni Üretimini Nasıl Destekliyor?
Bisikletler genellikle büyük pazar talebine sahip tüketim ürünleri olarak görülür. Bu durum, bileşenler için büyük ölçekli üretim siparişleri anlamına gelir; söz konusu bileşenler ise düşük birim maliyetler ve kısa teslim süreleri gibi basınçlı döküm avantajlarından yararlanır.
Basınçlı döküm bisiklet parçalarına olan ihtiyacı karşılamak amacıyla üreticiler şu yöntemi benimsemektedir: yüksek basınçlı döküm. Bu süreçte erimiş metal, hızlı döngü sürelerine olanak tanıyan hızlarla yeniden kullanılabilir çelik kalıplara enjekte edilir ve tek bir kalıp, kapsamlı bir bakım gerektirmeden önce binlerce özdeş parça üretebilir.
Ayrıca, her döküm parçası nihai şekline çok yakın bir formda çıkar. Bu da CNC işleme, taşlama veya diğer ikincil işlemlerin gerekliliğini azaltır. Pedal gövdeleri, fren kolu muhafazaları ve göbek gövdeleri gibi parçalar, kalıptan çıktıktan sonra çok az malzeme kaldırma işlemiyle son işlem aşamasına geçebilir.
Tekrarlanabilirlik bir diğer avantajdır. Aynı kalıptan çıkan her parça aynı boyutsal profile sahiptir; bu da büyük partiler halinde montaj ve kalite kontrol süreçlerini kolaylaştırır.
Basınçlı Dökümün Talaşlı İmalat veya Konvansiyonel Üretim Yöntemlerine Göre Avantajlı Olduğu Durumlar
CNC talaşlı imalat, kalıp maliyetinin düşük tutulması gereken prototip üretimlerinde üstünlük sağlar. Ancak, ince cidarlar, iç destek kaburgaları veya karmaşık konturlar gibi özelliklere sahip karmaşık bisiklet parçalarının yüksek hacimli üretiminde; aksi takdirde kapsamlı çok eksenli işleme gerektirecek olan bu yapılar için basınçlı döküm, parça başına maliyet ve hız açısından genellikle daha avantajlıdır.
Kaynak veya bükme yoluyla üretim, kadrolar ve basit yapısal parçalar için uygundur; ancak insan hatalarından kaynaklanan birleşim yeri değişkenliklerine ve daha yüksek işçilik maliyetlerine yol açar. Öte yandan basınçlı döküm, tek parça bileşenler için birleşim yerlerini tamamen ortadan kaldırarak hem mukavemeti hem de tutarlılığı artırır.
Basınçlı Döküm İçin En Uygun Bisiklet Parçaları
Basınçlı dökümden en fazla yararlanan bisiklet bileşenleri ortak özelliklere sahiptir: karmaşık geometri, orta ila ince et kalınlığı, tutarlı kalite ihtiyacı ve yüksek üretim hacimleri.
Basınçlı Döküm Bisiklet Kadroları ve Yapısal Bileşenleri
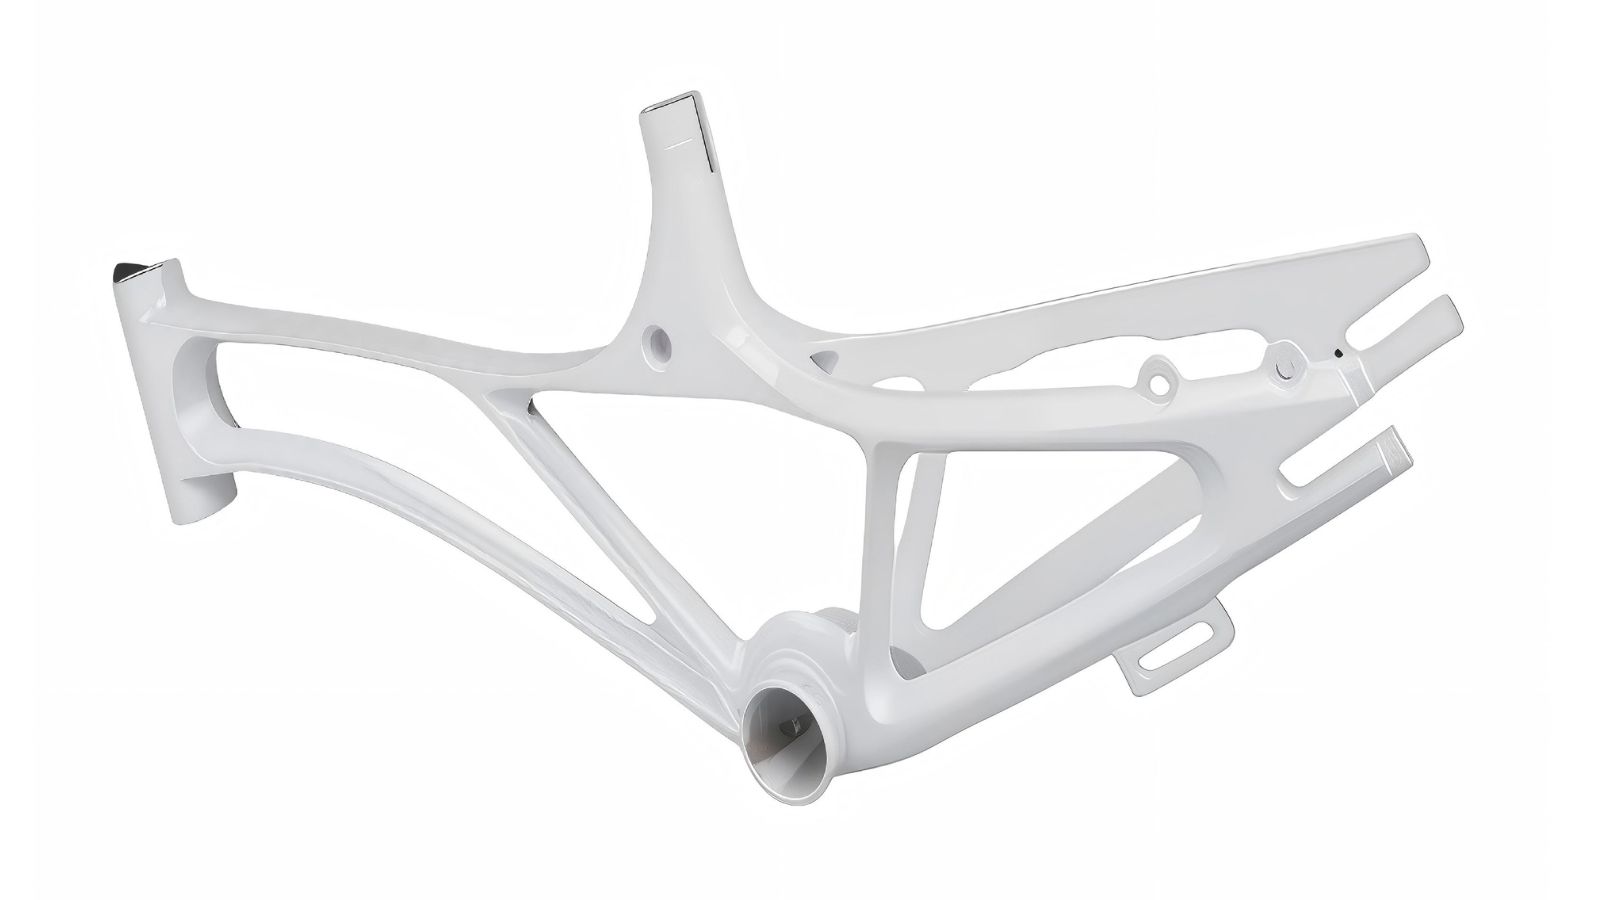
Geçmişte, makine boyutu kısıtlamaları ve geleneksel içi boş boruların sınırlamaları nedeniyle, komple bir bisiklet kadrosunu basınçlı döküm yöntemiyle üretmek pratik olmayan bir yaklaşım olarak görülüyordu.
Ancak, modern ve yüksek tonajlı bir basınçlı döküm makinesi bu süreçte devrim yarattı. Kapalı borular yerine yenilikçi açık kafes (open-truss) veya kaburgalı yapısal tasarımlar kullanılarak, tüm ana kadrolar artık tek bir işlemle basınçlı döküm yöntemiyle üretilebilmektedir. Bu tek parça yapı, zayıf kaynak noktalarını ortadan kaldırarak; sürekli kullanım, düşük bakım gereksinimi ve seri üretim açısından büyük talep gören olağanüstü bir rijitlik ve şık bir estetik sunar.
Bisikletler için Fren Kolları, Montaj Braketleri ve Koruyucu Kapaklar
Fren kolları, en yaygın basınçlı döküm bisiklet parçaları arasındadır. Kol gövdesi; pürüzsüz bir dış yüzey, dahili bir pivot geometrisi ve montaj özellikleri içeren karmaşık bir yapı gerektirir. Basınçlı döküm yöntemi, tüm bu unsurları tek bir işlemde üretir.
Aksesuarlar, ışıklar, bisiklet bilgisayarları ve suluk kafesleri için kullanılan montaj braketleri, basınçlı döküm yöntemiyle verimli bir şekilde üretilir. Küçük boyutları ve orta düzeydeki karmaşıklıkları, bu parçaları her döngüde birden fazla parçanın döküldüğü çok gözlü kalıplar için ideal kılar.
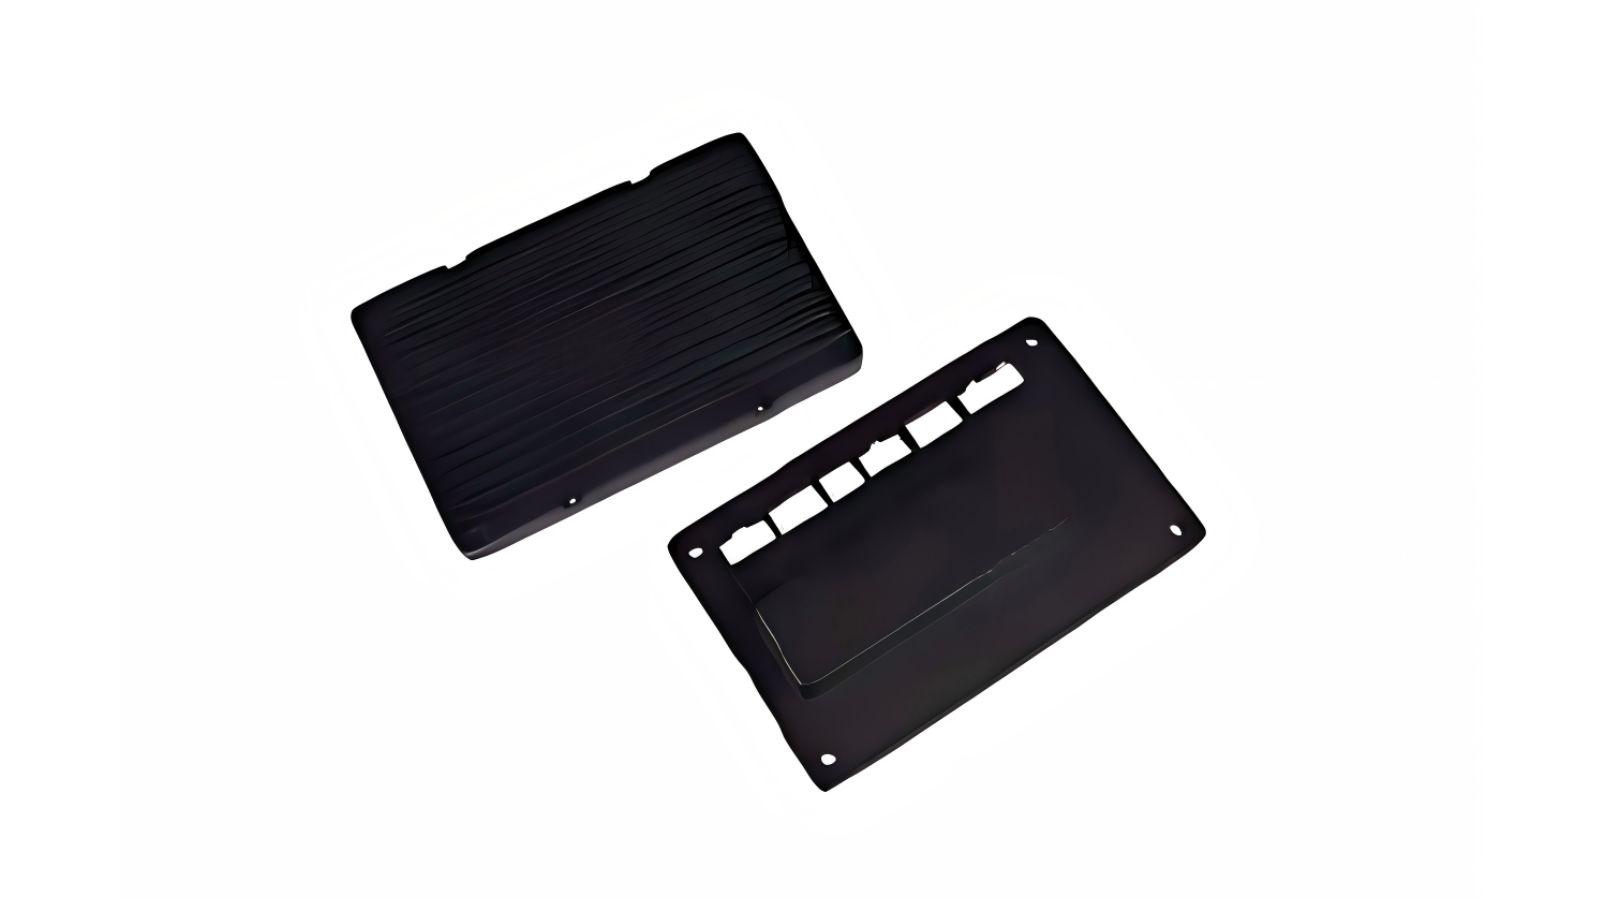
Koruyucu kapaklar ve dekoratif süsleme parçaları da, basınçlı döküm yönteminin ince yüzey detaylarını birebir yansıtma yeteneğinden faydalanır. Bu parçalar genellikle doğrudan toz boya kaplama veya eloksal kaplama işlemine tabi tutulur; ek bir talaşlı imalat gerektirmezler.
Elektrikli Bisiklet Sistemleri için Motor Muhafazaları ve Dişli Kutuları
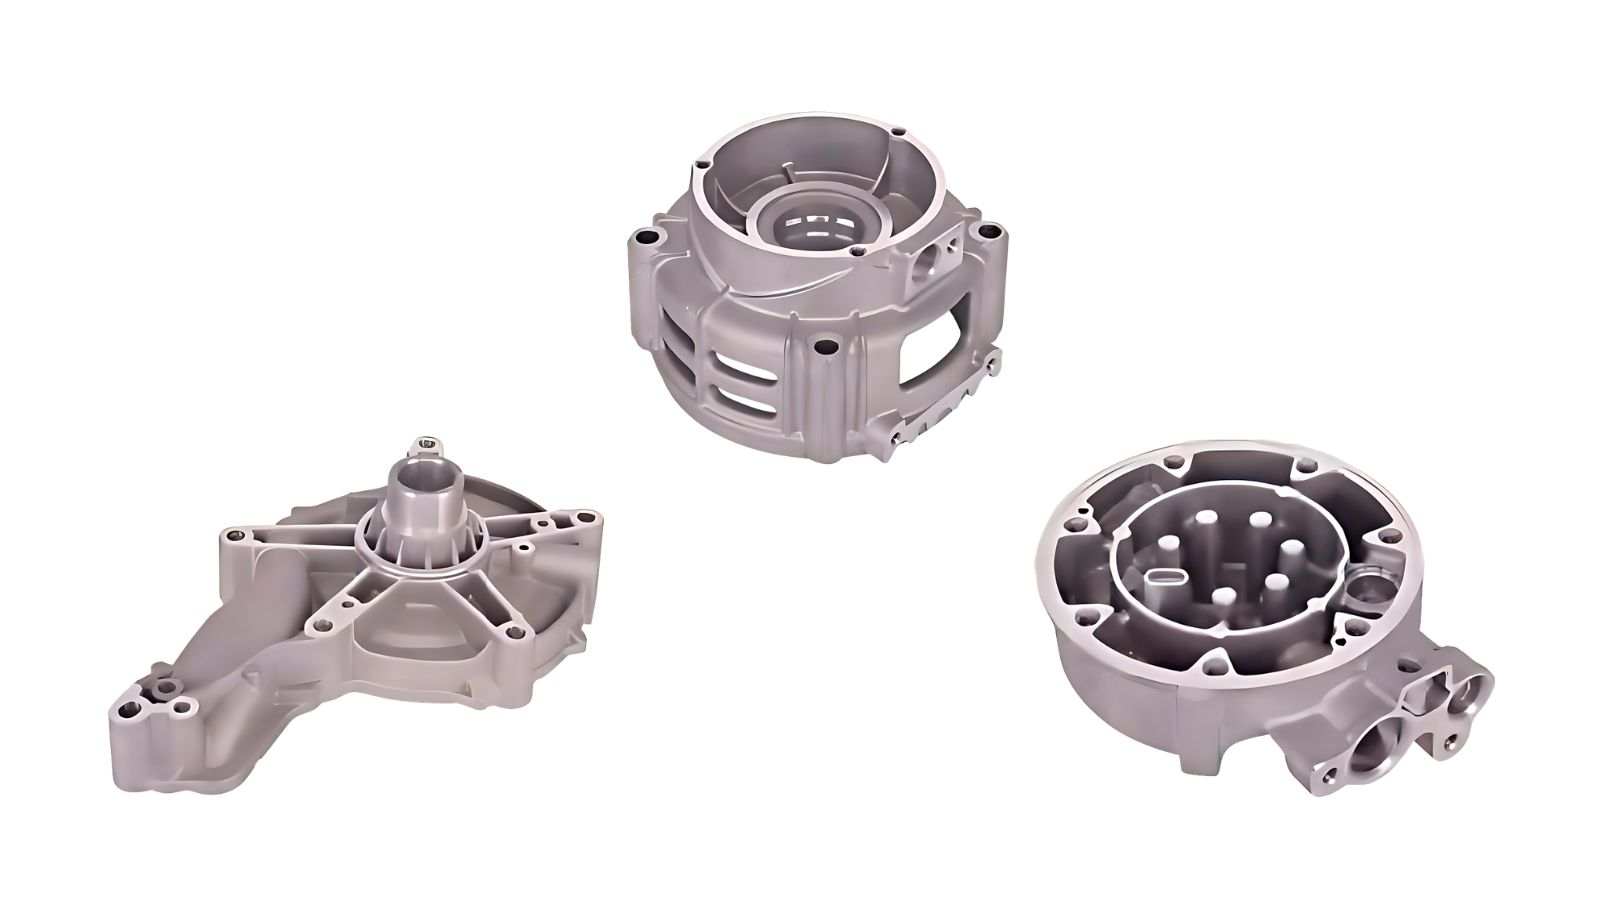
İki tekerlekli ulaşımın evrimiyle birlikte, elektrikli bisiklet parçalarının üretimi de üreticilerin odak noktalarından biri haline gelmiş; bu durum, beraberinde daha fazla standart ve işlevsel gereklilik getirmiştir.
Motor muhafazaları ve dişli kutusu gövdeleri; ısıyı etkili bir şekilde dağıtmalı, dahili elektronik bileşenleri korumalı ve rulman ile mil hizalaması için hassas toleransları muhafaza etmelidir. Montaj çıkıntıları, soğutma kanatçıkları ve sızdırmazlık elemanı yuvalarının tek bir döküm parçasına entegre edilebilmesi, parça sayısını ve montaj süresini azaltır.
Hafiflik ve Yüksek Performans için Tek Parça Magnezyum Bisiklet Jantları
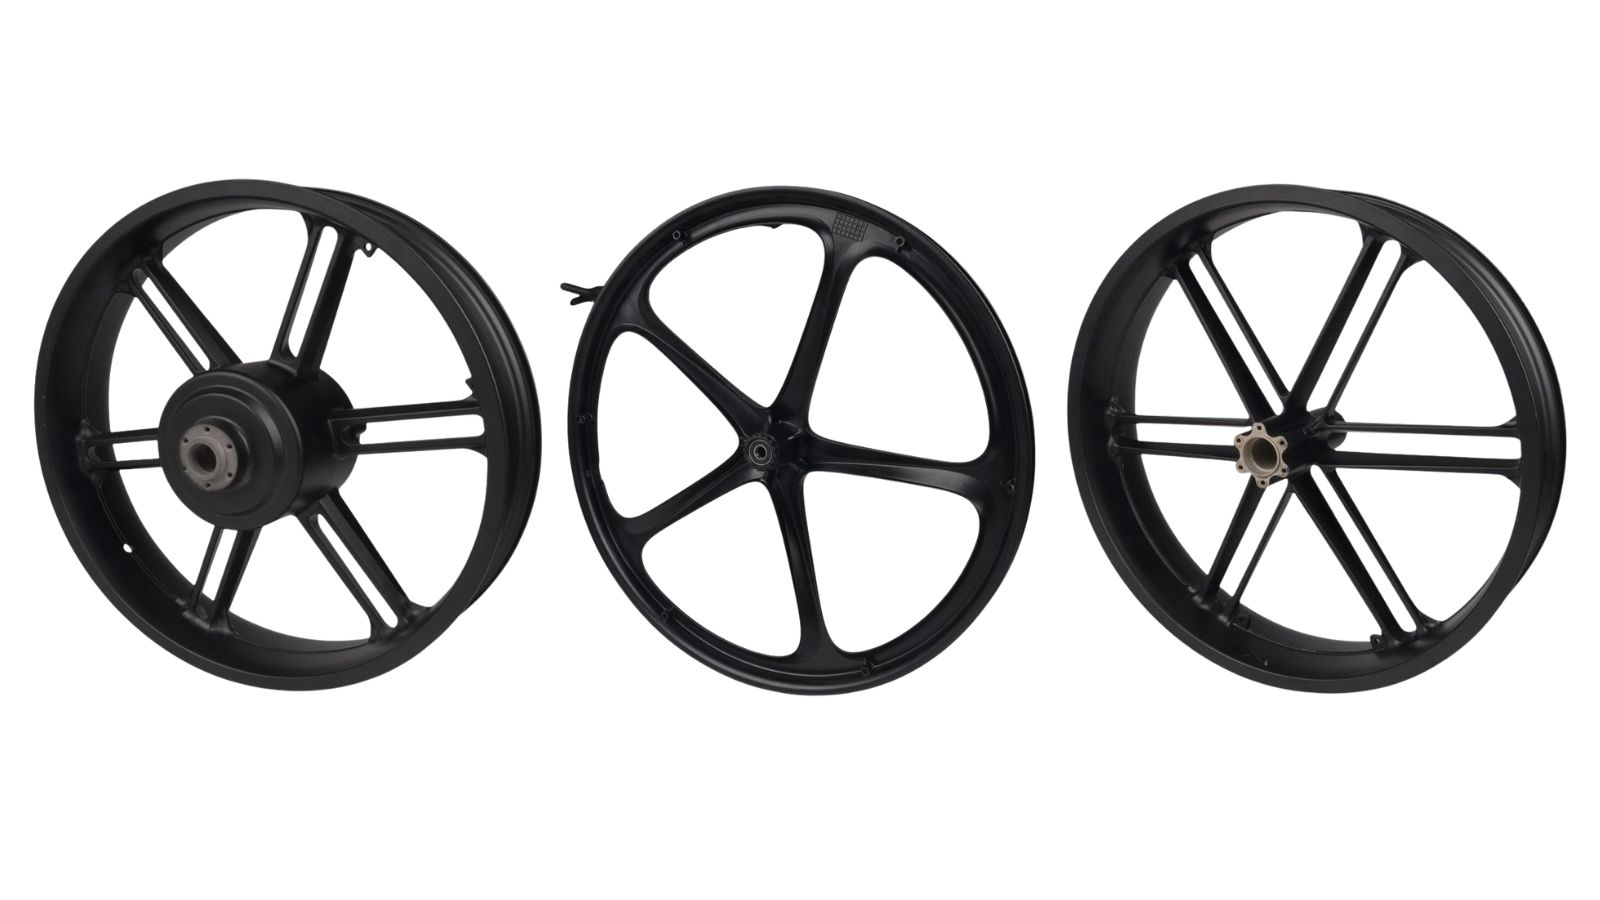
Geleneksel bisiklet jantları büyük ölçüde jant tellerine dayanır; bu da zahmetli ve yoğun emek gerektiren bir montaj süreci demektir. Ayrıca telli jantlar, güvenli ve işlevsel kalabilmeleri için periyodik gerdirme ve akort ayarı gibi sürekli bakım işlemleri gerektirir.
Yüksek basınçlı döküm yöntemi, bisiklet jantlarını gerçek anlamda tek parça ve yekpare üniteler halinde imal ederek bu sorunu çözer. Merkezi göbek, destekleyici aerodinamik kollar ve dış çemberin tek bir kesintisiz metal yapıda birleştirilmesiyle; inanılmaz bir verimlilikle seri üretilebilen, sağlam ve bakım gerektirmeyen bir yapı elde edilir.
Malzeme açısından bakıldığında, döküm alüminyum jantlar geçmişte çok ağır oldukları gerekçesiyle eleştiriliyordu. Ancak modern üretim yöntemleri, yapısal sağlamlığı korurken jant ağırlığını önemli ölçüde azaltmak için gelişmiş magnezyum alaşımlarından yararlanmaktadır. Bu üstün ince cidarlı döküm kabiliyeti, fütüristik tasarım özgürlüğü sağlarken modern elektrikli bisikletlerin daha yüksek tork değerlerini ve daha ağır şasi yüklerini de kolaylıkla karşılar.
Ultra hafif karbon telli jantlar profesyonel yarışlarda standart olmaya devam ederken, basınçlı döküm magnezyum jantlar; hızla büyüyen e-bisiklet, şehir içi ulaşım, katlanır bisiklet ve toplu mobilite pazarları için en ideal çözümdür.
Bisiklet Basınçlı Döküm Parçaları İçin Malzeme Seçimi
Alaşım seçimi; ağırlık ve mukavemetten korozyon direncine ve yüzey kalitesine kadar, basınçlı döküm yöntemiyle üretilen bir bisiklet parçasının her yönünü etkiler. En yaygın malzeme türleri alüminyum, çinko ve magnezyumdur.
Bisiklet Parçalarında Neden Alüminyum Basınçlı Döküm Yaygındır?
Alüminyum alaşımları sadece bisiklet parçaları için değil, genel olarak tüm endüstri genelinde basınçlı dökümde kullanılan en yaygın malzeme türleridir. Nedenleri gayet açıktır:
- Düşük yoğunluk bisikletin toplam ağırlığını azaltır
- Doğal korozyon direnci kendiliğinden oluşan oksit tabakası sayesinde
- İyi ısı iletkenliği elektrikli bisiklet motor ve batarya muhafazaları için
- Geniş alaşım çeşitliliği mekanik özellikleri iyi belgelenmiş
- Geri dönüştürülebilirlik sürdürülebilirlik hedeflerini ve potansiyel maliyet tasarruflarını destekler
Bisiklet parçaları için yaygın alüminyum basınçlı döküm alaşımları şunlardır:
| Alaşım | Temel Özellikler | Tipik Bisiklet Uygulamaları |
|---|---|---|
| A380 | İyi akışkanlık, basınç sızdırmazlığı, mukavemet | Motor muhafazaları, bağlantı parçaları, kol gövdeleri |
| A360 | Daha yüksek korozyon direnci, iyi süneklik | Dışa açık bileşenler, göbek gövdeleri |
| A383 | Karmaşık kalıpları doldurma kolaylığı | İnce cidarlı kapaklar, girift şekiller |
| ADC12 | Dengeli dökülebilirlik ve mukavemet | Genel amaçlı bisiklet parçaları |
Çinko veya Magnezyumun Daha Mantıklı Olduğu Durumlar
Çinko basınçlı döküm Üstün yüzey kalitesi ve sıkı toleranslar gerektiren, küçük ve son derece detaylı parçalar için uygundur. Kablo yüksükleri, küçük ayar düğmeleri ve dekoratif amblemler, bisiklet alanındaki yaygın uygulama örnekleridir.
Çinkonun yüksek yoğunluğu, ağırlık hassasiyeti gerektiren yapısal parçalarda kullanımını sınırlar; ancak düşük erime noktası, daha hızlı çevrim süreleri ve daha uzun kalıp ömrü sağlayan sıcak hazneli döküm yöntemine olanak tanır.
Magnezyum Alaşım üretimi ve basınçlı döküm tekniklerindeki gelişmeler sayesinde son yıllarda popülerlik kazanmıştır. Basınçlı dökümde kullanılan en hafif yapısal metaldir; yarış jantları, pedal gövdeleri ve üst segment e-bisiklet motor kapakları gibi ağırlık azaltmanın birincil öncelik olduğu uygulamalar için uygundur. AZ91D ve AM60B gibi alaşımlar, iyi mukavemet ve sönümleme özellikleri sunar.
Mukavemet, Ağırlık ve Korozyon Direnci İçin Alaşım Seçimi
Alaşım seçimi, parçanın işlevsel gereksinimleri dikkate alınarak yapılmalıdır. Şu faktörleri göz önünde bulundurun:
- Yük türü: Statik yükler için yüksek mukavemetli alaşımlar (A380, AZ91D) uygundur. Döngüsel yükler veya darbe yükleri, daha yüksek sünekliğe sahip alaşımlar (A360, AM60B) gerektirebilir.
- Ağırlık hedefi: Magnezyum alaşımları alüminyumun yaklaşık üçte ikisi ağırlığındadır; çinko ise iki katından daha ağırdır.
- Çevre koşulları: Yağmura, yol tuzuna veya tere maruz kalan parçalar iyi bir korozyon direncine ihtiyaç duyar. Hem alüminyum hem de magnezyum, koruyucu yüzey işlemlerinden fayda sağlar.
- Yüzey bitirme yöntemi: Bazı alaşımlar diğerlerine kıyasla daha iyi eloksal kaplanır. Eloksal işlemi gerekiyorsa, bu durum tasarımın erken aşamasında alaşım seçimini etkilemelidir.
- Maliyet: Alüminyum alaşımları, çoğu bisiklet parçası için genellikle performans ve uygun maliyet açısından en iyi dengeyi sunar.
Bununla birlikte, seçim sürecini basitleştirmek isterseniz, tavsiye almak için her zaman üreticilere danışabilirsiniz.
Neden Moldiecasting: Tasarım Optimizasyonundan Montaja Hazır Bisiklet Parçalarına
Basınçlı döküm bir bisiklet parçasını CAD dosyalarından nihai ürüne dönüştürme süreci, sadece bir kalıbı doldurmaktan çok daha fazlasını gerektirir. Moldiecasting; ilk tasarım incelemesinden montaja hazır, tamamen bitmiş bisiklet parçalarına kadar tüm bu değişkenleri tek bir çatı altında yöneten, tek noktadan hizmet sunan bir üretim ortağı olarak faaliyet gösterir.
Üretim İçin Tasarım (DFM) Desteği
Çelik işleme süreci başlamadan önce mühendislik ekibimiz CAD modellerinizi inceler; gereksiz ağırlık eklemeden yapısal sağlamlığı korumak ve mümkün olan her noktada döküm sonrası talaşlı imalat ihtiyacını azaltmak amacıyla DFM (Üretim İçin Tasarım) ilkelerini uygular.
Magnezyum jantlar veya e-bisiklet motor kapakları gibi ağırlığın kritik önem taşıdığı uygulamalarda süreçlerimiz; rulman yuvaları ve pivot yatakları gibi kritik bağlantı noktalarında ±0,1 mm ila ±0,3 mm aralığındaki hassas toleransları koruyabilmektedir.
Kalıp Simülasyonu ve İlk Numune Doğrulama
Üretim kalıpları hazırlanmadan önce, potansiyel kusurları simülasyon aşamasında öngörmek ve gidermek amacıyla kapsamlı kalıp akış analizleri gerçekleştiriyoruz. Deneme dökümleri yapıldıktan sonra, hızlı inceleme süreciyle döngü süratle tamamlanır: 3D tarama raporlarının ardından, deneme üretimlerinden sonraki birkaç gün içinde tam ölçekli CMM (Koordinat Ölçüm Makinesi) inceleme raporları hazırlanır. Bu hızlı geri dönüş süreci, mühendislik onaylarının takvime uygun ilerlemesini sağlar ve gecikmelerin birikerek büyümesini önler.
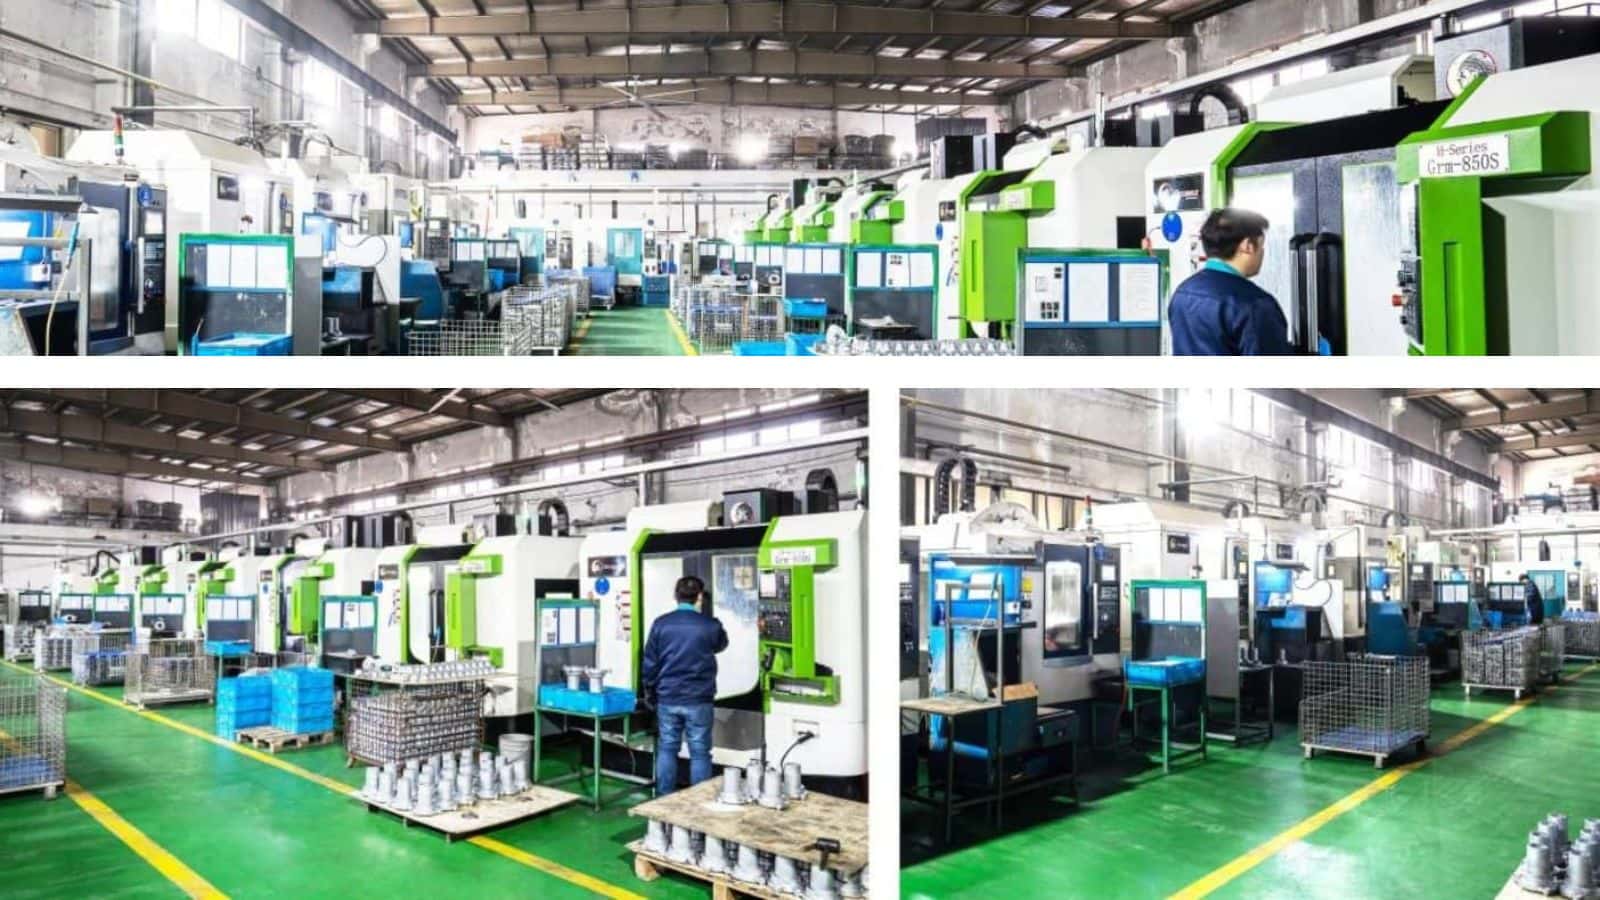
Bünyede Kalıp Üretimi, Döküm, Talaşlı İmalat ve Yüzey İşlemleri
Kalıp üretimi, döküm, CNC talaşlı imalat ve yüzey işlemleri süreçlerinin tamamı, Moldiecasting’in kendi mühendislik ekibi tarafından gerçekleştirilir. Basınçlı döküm bisiklet parçalarına özel olarak uyarlanmış yüzey işlemleri sunuyoruz:
- Toz Boya ve Sprey Boya: Basınçlı döküm kadrolar, magnezyum alaşımlı jantlar ve motor muhafazaları için endüstri standardıdır. Dayanıklı, markaya özgü renkler ve dokular sunarken, döküm sırasındaki küçük akış izlerini mükemmel bir şekilde gizler.
- Bilyalı ve Kumlu Kumlama: Yüzey temizliği, gerilim giderme ve optimum boya tutunması için elzemdir; metal parçaların yorulma ömrünü önemli ölçüde artırır.
- Vibrasyonlu ve Mekanik Polisaj: Fren kolları gibi dışarıdan görünen parçalarda temiz, güvenli ve üstün bir dokunma hissi sağlamak amacıyla döküm çapaklarını giderir ve kalıp birleşim izlerini pürüzsüzleştirir.
- Elektrokaplama: Kablo yüksükleri ve ayar düğmeleri gibi daha küçük çinko basınçlı döküm aksesuarlar için idealdir; mükemmel dekoratif yüzeyler ve hava koşullarına karşı dayanıklılık sunar.
- Özel Oksidasyon (örneğin, Magnezyum için MAO): Standart basınçlı döküm alüminyum estetik amaçlı eloksal işlemi için ideal olmasa da, zorlu sürüş koşullarında üstün korozyon direnci sağlamak adına magnezyum parçalara özel mikro ark oksidasyon işlemleri uyguluyoruz.
Kalite Belgeleri ve Üretim Kapasitesi
Ürün kataloğumuzda da görülebileceği üzere, basınçlı döküm yöntemiyle bisiklet parçası üretimindeki geçmiş deneyimimizin yanı sıra, Moldiecasting olarak ISO 9001 ve IATF 16949 sertifikalarına sahibiz ve her bir bisiklet parçası siparişinde yüksek kalite standartlarını uyguluyoruz. Geliştirme sürecinin her aşamasındaki hem OEM hem de ODM projeleri için DXF, DWG, IGES ve STEP gibi tüm standart dosya formatlarını kabul ediyoruz.
Bir sonraki bisiklet parçanızı hayata geçirmeye hazır mısınız? Mühendislik ekibimizle iletişime geçin ve 2D/3D teknik çizimlerinizi bugün bize iletin; mühendislik ekibimiz, üretim sürecinizi hızlandırmak adına ücretsiz tasarım değerlendirmesi ve rekabetçi bir fiyat teklifi sunsun.







