
Üretim sektörü basınçlı döküm prosesinde sızıntı, eğilme veya çatlak olasılığını azaltmayı gerektirdiğinde geleneksel yüksek basınçlı döküm bazen yeterli olmaz. Bu nedenle sektör profesyonelleri yöntemi geliştirerek yüksek kaliteli parçalar için çözüm olarak vakumlu basınçlı dökümü öne çıkarmıştır. Bu makalede basınçlı döküm teknolojisindeki bu önemli ilerlemenin tanımını, çalışma mekanizmasını ve uygulama alanlarını öğreneceksiniz.
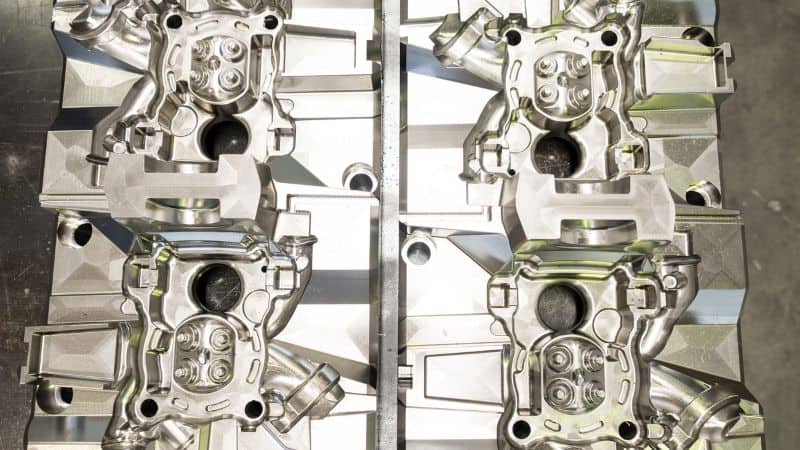
Vakumlu Basınçlı Döküm Nedir?
Vakumlu basınçlı döküm, erimiş metal enjeksiyonundan hemen önce ve enjeksiyon sırasında kalıp boşluğundaki havayı ve gazı etkin biçimde uzaklaştırıp vakum oluşturan bir yüksek basınçlı döküm türüdür. Boşluktaki gaz miktarını düşürerek gaz hapsolmasını en aza indirir, gözenekliliği azaltır, yoğunluğu artırır ve geleneksel HPDC’ye (Yüksek Basınçlı Döküm) kıyasla mekanik özelliklerin tutarlılığını iyileştirir. Dökümün kaynaklanabilir, ısıl işlem uygulanabilir (T5/T6) veya sızdırmaz olması gerektiğinde bu yaklaşım önem kazanır.
Yöntemin temelinde sızdırmaz bir kalıp, vakum pompası sistemi ve hassas tasarlanmış havalandırma ile yolluk sistemi bulunur. Metal kalıp boşluğuna ulaşmadan önce hedef vakum seviyesine erişilmelidir; bu değer çoğu zaman 100 mbar’ın altındadır ve kritik uygulamalarda çok daha düşük olabilir. Sonuç, türbülansın yol açtığı daha az hava hapsolması ve sonraki aşamalarda daha az sürprizle daha temiz ve yoğun bir dolumdur.
Vakum Destekli Basınçlı Döküm ve Yüksek Vakum Sistemleri
Vakum destekli sistemler kalıbın havasını kısmen boşaltarak tam vakum kurulumunun maliyet ve karmaşıklığı olmadan birçok parçanın kalitesini iyileştirir. Orta düzeyde zorlu dökümler için çoğu zaman yeterlidir; gözenekliliği ölçülebilir biçimde azaltır ve dolum davranışını iyileştirir.
Yüksek vakum sistemleri havanın neredeyse tamamen boşaltılmasını ve kalan gaz miktarının olabildiğince düşürülmesini hedefler. Kalıplar sıkıca sızdırmaz hâle getirilir, vakum kanalları optimize edilir ve pompalar dolum sırasında hızlı tahliye ile kararlı vakum sağlayacak kapasitede seçilir.
Geleneksel Yüksek Basınçlı Dökümden Farkı
- Gözeneklilik ve gaz hapsolması: Entegre vakum sistemi kalıp boşluğundaki havayı etkin biçimde uzaklaştırır; geleneksel HPDC’de sık görülen gaz hapsolmasını ve iç gözenekliliği büyük ölçüde azaltır.
- Mekanik özellikler: Gözenekliliğin azalması mekanik özellikleri iyileştirir ve daha tutarlı hâle getirir; çekme dayanımı, uzama ve yorulma performansındaki partiden partiye değişim düşer.
- Son işlem kapasitesi: Gözenekli geleneksel dökümlerin aksine vakumlu dökümler çoğunlukla güvenle kaynak ve ısıl işlem uygulanabilecek kadar yoğundur; bu da daha geniş uygulama olanağı sağlar.
Uygulamadaki fark özelliklerin kararlılığında görülür. Vakum kullanıldığında çekme dayanımı, uzama ve yorulma performansı yükselme eğilimi gösterir ve partiler arasında daha az değişir.
Vakumlu Basınçlı Döküm Nasıl Çalışır?
Temel Ekipman, Kalıp Özellikleri ve Sızdırmazlık Yöntemleri
- Basınçlı döküm makinesi: Hızlı enjeksiyon kontrolüne ve hassas yolluk hızına sahip bir yüksek basınç makinesi.
- Vakum sistemi: Hedef vakum seviyesine hızla erişebilen ve dolum boyunca bu seviyeyi koruyabilen vakum pompaları, kontrol valfleri, depolar/akümülatörler ve sensörler.
- Sızdırmaz kalıplar: Sağlam ayırma hattı contaları, itici pimlerin ve sürgülerin çevresindeki O-ringler/contalar ve tahliye akışını yönlendiren vakum blokları.
- Havalandırma ve yolluk sistemi: Vakum kanalı, en son dolan bölgelerdeki havayı tahliye edecek biçimde konumlandırılır. İnce kesitlerde erken katılaşmayı önlemek ve laminer akışı desteklemek için yolluklar uygun ölçülendirilir ve yönlendirilir.
- Enstrümantasyon: Basınç dönüştürücüleri (kalıp boşluğu vakumu), termokupllar (eriyik ve kalıp sıcaklığı) ile enjeksiyon kovanı ve pistonun konum/hız sensörleri.
Kalıp üreticileri vakum portlarında çoğu zaman sertleştirilmiş çelik insertler, parlatılmış havalandırma yüzeyleri ve sıkıştırmaya uygun elastomerler kullanır. O-ringlerin ve ayırma hattı aşınmasının düzenli kontrolü önleyici bakım takvimlerine dâhil edilir.
Adım Adım Proses
- Enjeksiyon hazırlığı: Eriyik belirlenen hedef sıcaklığa getirilir ve enjeksiyon kovanına doğru miktarda metal konur.
- Kalıp boşluğunun havasını boşaltma: Vakum devresi açılır. Sistem, kalıp boşluğundaki ve ona bağlı kanallardaki basıncı ayar noktasına kadar düşürür. Zorlu parçalar için ön vakum bekleme süresi basınç kararlılığını sağlar.
- Enjeksiyon/dolum: Enjeksiyon başlar. 1. aşama metali yolluğa iter; 2. aşama hızlı dolum için yolluk hızını yükseltir. Vakum etkin kalır ve akış cephesi ilerlerken kalan gazları dışarı çeker.
- Yoğunlaştırma/basıncı tutma: Erimiş metal kalıba enjekte edildikten sonra, metal katılaşırken büzülmeyi beslemek için basınç korunur; akış cephesi havalandırma kanalını kapatana kadar vakum sürer.
- Basıncı bırakma ve katılaştırma: Uygun zamanda vakum valfleri kapanır; ardından dökümün katılaşması tamamlanır.
- Kalıbı açma ve parçayı çıkarma: Kalıp açılır, itici pimler çalışır ve parça çıkarılır. Daha sonra çapak ve yolluklar ayrılır.
Bu zamanlama adımları birbiriyle sıkı biçimde koordinelidir. Metal vakum ayar noktasına ulaşılmadan kalıba varırsa gaz hapsolması hızla artar. Benzer şekilde valfin geç kapanması sıvı metalin vakum devresine çekilmesine yol açabilir.
Vakumlu Basınçlı Döküm Prosesinin Kritik Parametreleri
- Vakum seviyesi: Gözenekliliği anlamlı ölçüde azaltmak için birçok üretici <100 mbar hedefler. Bütünlüğü yüksek parçalar çoğu zaman onlarca mbar seviyesinde üretilir.
- Zamanlama: Metal yolluğa ulaşmadan önce vakum ayar noktasına varmalı ve kritik dolum aralığı boyunca korunmalıdır. İnce duvarlı enjeksiyonlarda 50–100 ms kadar kısa tepki gecikmeleri bile önemli olabilir.
- Yolluk hızı ve dolum süresi: Hızlı ve kontrollü dolum (geometriye bağlı olarak alüminyumda yollukta çoğu zaman 30–60 m/s) türbülansı kontrol altında tutarken yüzey oksitlenmesini ve soğuk birleşmeyi sınırlar.
- Sıcaklıklar: Akışkanlığı korumak için eriyik sıcaklığı yeterince yüksek olmalıdır (ör. Al alaşımlarında kimyaya bağlı olarak genellikle 660–720°C); erken donmayı ve kalıba yapışmayı önlemek için kalıp sıcaklıkları kararlı tutulmalıdır. Aşırı değerlere yönelmektense tutarlılık önemlidir.
- Yağlama ve kovan koşulları: Pistonun doğru yağlanması ve kovan sıcaklığının kontrolü gaz oluşumunu önler ve ilk aşama dolumunu kararlı kılar.
Proses kontrolü bu parametreleri tekrarlanabilir bir çalışma aralığında birleştirir. Birçok tesis, kalıp boşluğu basınç geri bildirimine göre hız profillerini gerçek zamanlı ayarlayan kapalı döngü enjeksiyon kontrolü kullanır.
Avantajlar ve Sınırlamalar
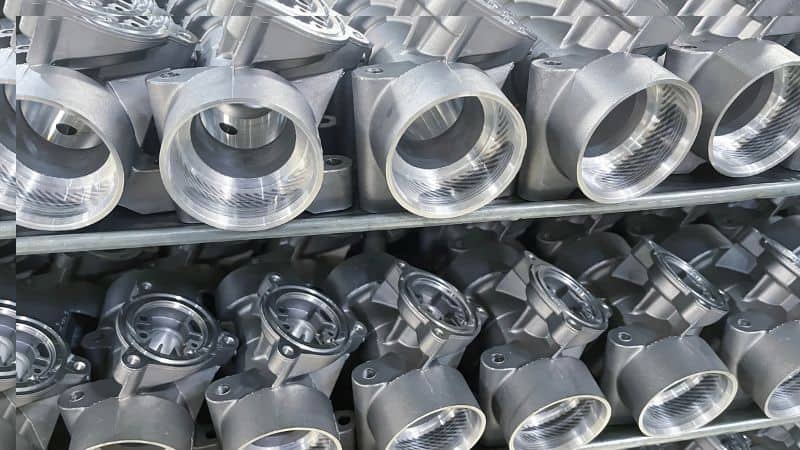
Mükemmel Mekanik Özellikler: Daha Az Gözeneklilik
Vakumlu basınçlı döküm gazları uzaklaştırarak hem yüzeye bağlı hem de iç gözenekliliği azaltır. Basınçlı döküm parçaları daha yüksek yoğunluğa, iyileştirilmiş yorulma ömrüne ve çekme dayanımı ile uzamada daha dar dağılıma sahip olur. Örneğin güçlü vakum altında üretilen alüminyum basınçlı döküm bileşenleri, çoğu zaman geleneksel HPDC ile tutarlı biçimde elde edilemeyen T6 ısıl işlemine uygun uzama değerlerine ulaşır.
Gelişmiş Parça Kalitesi: Temiz ve Sızdırmaz Yüzey
Daha temiz bir dolum cephesi ve daha az türbülanslı akış, daha ince yüzey kalitesi ve daha az kozmetik kusur sağlar. Daha da önemlisi, birçok tasarımda dökümler emprenye işlemine gerek kalmadan sızdırmaz performans elde eder. Gaz gözenekliliği en aza indirildiği için parçalar kaynak işlemine (MIG/TIG) dayanır ve çözeltiye alma ile yaşlandırma çevrimlerine öngörülebilir biçimde yanıt verir; gaz genleşmesine bağlı kabarcıklanma veya şekil bozulması önlenir.
Vakumlu Basınçlı Dökümün Sınırlamaları
Demir alaşımlarının yüksek sıcaklıkları ve reaktifliği genellikle prosese uygun olmadığından vakumlu basınçlı döküm öncelikle alüminyum ve magnezyum için uygundur.
Operasyon açısından yöntem önemli ekipman ve bakım gereksinimleri getirir. O-ringler ve ayırma hatları gibi bileşenlerdeki aşınmayı ve valflerdeki karbon birikimini gidermek için son derece iyi sızdırmazlık sağlayan takımlar, güvenilir vakum donanımı ve sıkı bir bakım takvimi gerekir.
Bununla birlikte yüksek hacimli veya bütünlüğü kritik uygulamalarda bu yatırım; verimin artması, yeniden işlemenin azalması, parçaların birleştirilmesi ve sonradan ısıl işlem uygulanabilmesi sayesinde çoğu zaman karşılığını verir.
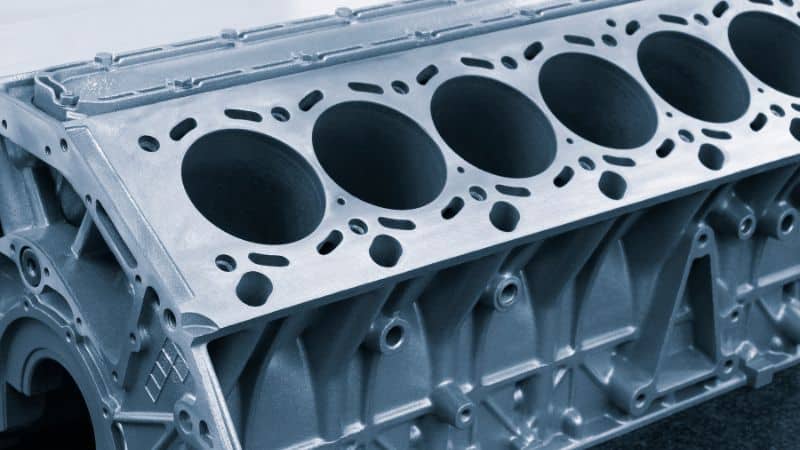
Vakumlu Basınçlı Dökümün Uygulamaları
Sürdürülebilirlik ve Gelecek Eğilimleri
Daha Yüksek Verimlilik ve Daha Düşük Emisyonlar
Vakumlu basınçlı döküm daha az kusurlu parça üreterek sürdürülebilir üretime katkıda bulunur. Hurdanın azalması yeniden eritilmesi gereken metal miktarını düşürür; bu da enerji tüketimini ve buna bağlı emisyonları önemli ölçüde azaltır. Sızdırmazlık kimyasalları gibi diğer kaynakların tüketimi de düşer. Çoğu döküm tesisi hurda metallerini zaten kendi içinde geri dönüştürdüğünden, verimin yükselmesi bu geri dönüşüm döngüsünü çok daha verimli kılar.
İleri Teknoloji ve Otomasyon
Teknoloji sayesinde proses giderek daha hassas hâle geliyor. Üretim başlamadan önce tasarımı kusursuzlaştırmak için simülasyon yazılımı modelleri dökümü ve vakum sistemini inceler. Döküm sırasında dijital ikizler ve kapalı döngü kontroller, her enjeksiyonun ideal standarda uymasını sağlamak için gerçek zamanlı sensör verilerini kullanır. Daha iyi vakum donanımı, özel alaşımlar ve daha fazla robot kullanımı da bu gelişimi destekler. Sonuç, sıkı sektör standartlarını karşılayan, büyük ölçüde otomatikleştirilmiş ve güvenilir bir prosestir.
Sonuç
Vakumlu basınçlı döküm fikri 1970’lere, hatta daha öncesine uzansa da geleneksel basınçlı döküme kıyasla hâlâ görece yeni ve gelişmekte olan bir alandır. Bununla birlikte gözeneklilik, kaynaklanabilirlik veya ısıl işleme yanıt konusunda taviz verilemediğinde mevcut en pratik büyük proses iyileştirmesidir.
Vakumlu basınçlı döküm sayesinde takım, donanım ve eğitime yapılan ilk yatırım daha yüksek verimle geri kazanılır. Üreticiler zorlu boyutsal doğruluk gereksinimlerini ve yapısal tasarımları karşılarken daha fazla güven kazanır.
Sık Sorulan Sorular
Vakumlu basınçlı dökümden özellikle yararlanan alaşımlar var mı?
Daha önce belirtildiği gibi bu döküm yöntemi alüminyum ve magnezyumla kullanılabilir. Ancak özellikle alüminyum alaşımlarında dönüştürücü bir etki yaratır. Bu alaşımlar gaz hapsolmasına ve hidrojen gözenekliliğine yatkındır; bu durum ısıl işlem uygulanabilmelerini ciddi biçimde sınırlar. Bu nedenle vakumlu basınçlı döküm, kabarcıklanmaya ve dayanım kaybına neden olan gazı uzaklaştırarak özellikle yüksek dayanımlı alüminyum serilerinde (örneğin A356 veya 360) T5 ya da T6 ısıl işleminden önce büyük fayda sağlar.
Vakumlu basınçlı dökümün maliyeti, sıkıştırmalı döküm veya yarı katı metal (SSM) dökümü gibi gözenekliliği düşük diğer yöntemlerle nasıl karşılaştırılır?
Vakumlu basınçlı döküm, yüksek hacimli üretimde sıkıştırmalı döküm veya SSM dökümüne kıyasla çoğu zaman daha uygun maliyetli bir çözüm olarak seçilir. Tüm yöntemler gözenekliliği azaltır; ancak sıkıştırmalı döküm özel ve çoğu zaman daha yavaş makineler gerektirir, SSM dökümü ise karmaşık besleme malzemeleri kullanır. Vakumlu basınçlı döküm, ek bir sistemle standart yüksek basınçlı döküm makinelerinden yararlanır; bu nedenle rekabetçi çevrim süresinde milyonlarca yüksek bütünlüklü parça üretmek için idealdir.
Vakumlu basınçlı döküm için uygun olmayan belirli karmaşık şekiller var mı?
Evet, prosesin sınırları vardır. Çok derin ve dar “cepler”, metal bunları kapatmadan önce vakumun bu ölü bölgelerdeki havayı etkili biçimde boşaltamaması nedeniyle sorun yaratabilir. Benzer şekilde karmaşık, bölümlere ayrılmış boşluklar oluşturan iç maçalar etkili vakum kanallarının yerleştirilmesini zorlaştırabilir ve yalıtılmış gaz cepleri bırakabilir.







