
Tlakové liatie je výrobný proces, pri ktorom sa roztavený neželezný kov vstrekuje pod vysokým alebo nízkym tlakom do oceľovej formy. Po ochladení sa diel vyhodí ako komponent s tvarom blízkym konečnému, pripravený na použitie alebo ďalšiu povrchovú úpravu.
Hlavná výhoda je jednoduchá: zložité kovové diely v priebehu sekúnd, s konzistentnou kvalitou a minimálnym odpadom. Pri výbere výrobného postupu je táto kombinácia rýchlosti a presnosti často rozhodujúcim faktorom pre inžinierov a nákupné tímy.
Proces má aj kompromisy. Počiatočné náklady na nástroje sú vysoké a nie každá zliatina či geometria dielu je vhodná. Tento sprievodca opisuje varianty procesu, materiálové možnosti, bežné aplikácie a praktické hľadiská, ktoré vám pomôžu posúdiť, či tlakové liatie vyhovuje vášmu projektu.
Ako funguje tlakové liatie
Tlakové liatie využíva dvojdielnu oceľovú formu — jednu pevnú a druhú pohyblivú — upevnenú v odlievacom stroji. Dutina formy je opracovaná podľa požadovaného tvaru dielu. Roztavený kov sa do nej pod tlakom vstrekne, krátko sa ponechá na stuhnutie a následne sa vyhodí.
Stroj má dva hlavné systémy:
-
Vstrekovací systém – vháňa roztavený kov do formy
-
Upínací systém – počas vstrekovania drží polovice formy zatvorené proti vysokému tlaku
Cykly sú krátke — od vstrekovania po vyhodenie často uplynie len niekoľko sekúnd — vďaka čomu je proces veľmi produktívny pri stredných a veľkých objemoch.
Vysokotlakové a nízkotlakové tlakové liatie
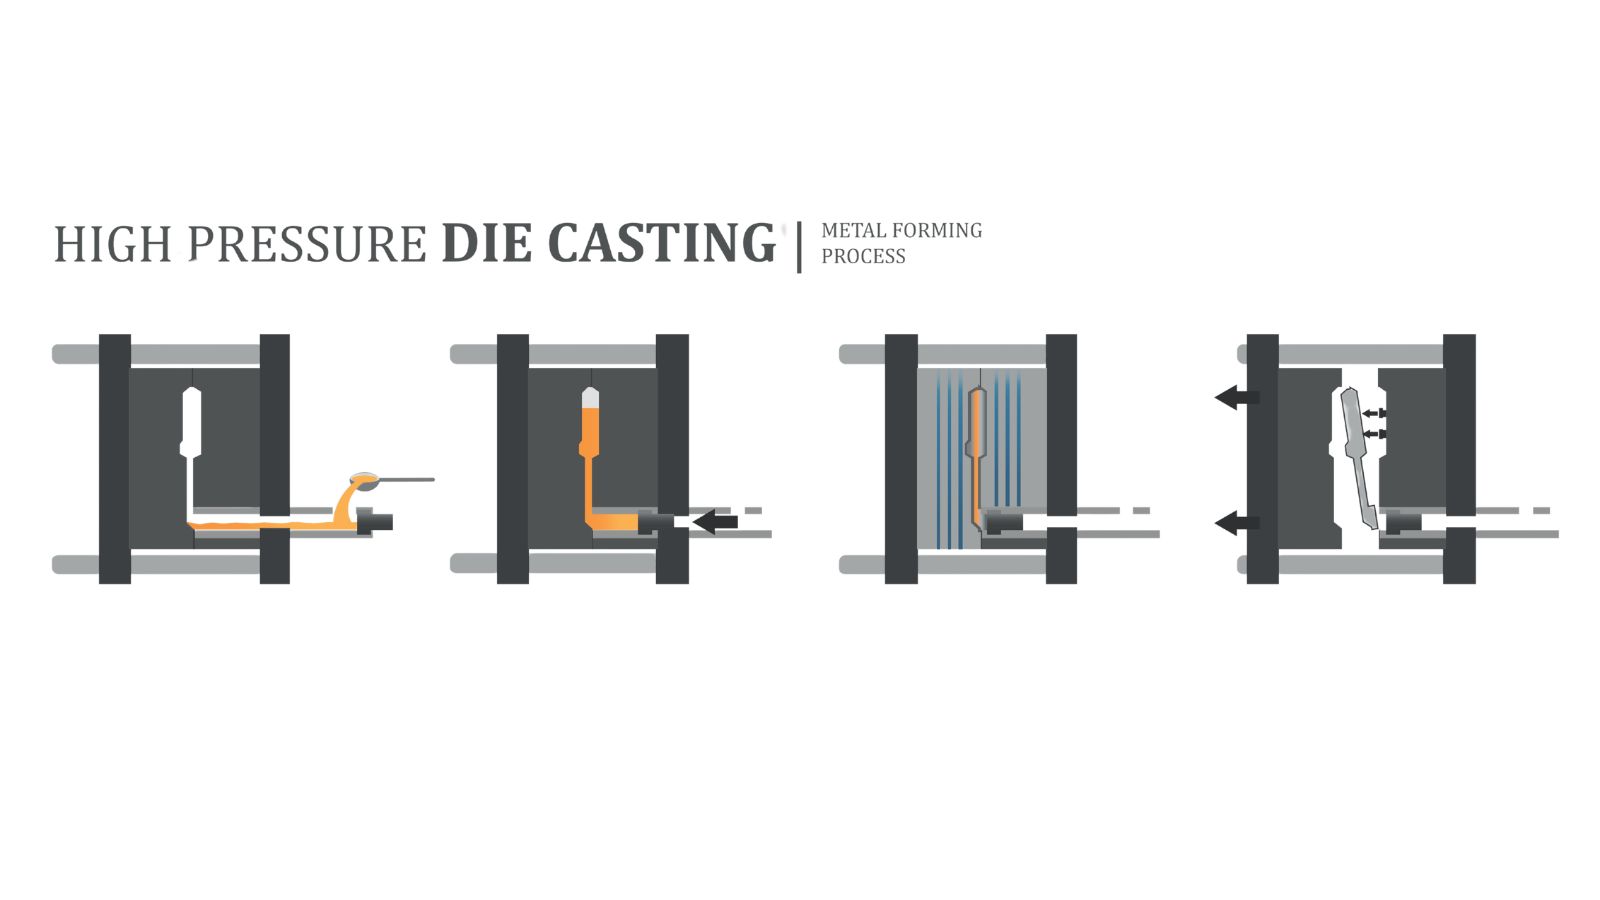
Vysokotlakové tlakové liatie (HPDC) pracuje pri tlaku 1 500–25 400 psi a plní formu v priebehu milisekúnd. Poskytuje úzke tolerancie, hladký povrch a krátke cykly, preto je štandardnou voľbou pre veľkosériovú výrobu hliníkových, zinkových a horčíkových dielov. Hlavným nedostatkom je riziko zachytenia vzduchu, ktoré môže spôsobiť pórovitosť.
Nízkotlakové tlakové liatie (LPDC) pracuje pri tlaku 2–15 psi a plní formu pomalšie a šetrnejšie. Znižuje turbulencie a pórovitosť a vytvára diely s lepšou vnútornou integritou. Často sa používa pri konštrukčných komponentoch, napríklad automobilových kolesách, cyklus je však dlhší.
Tlakové liatie v teplej a studenej komore
Výber stroja s teplou alebo studenou komorou závisí od teploty tavenia zliatiny:
-
Teplá komora – Vstrekovací mechanizmus je ponorený v roztavenom kove. Zabezpečuje krátke cykly a minimálnu oxidáciu. Používa sa so zinkom, horčíkom a ďalšími zliatinami s nízkou teplotou tavenia. Nie je vhodná na hliník , pretože hliník napáda oceľové komponenty.
-
Studená komora – Kov sa roztaví v samostatnej peci a potom sa naberačkou prenesie do vstrekovacieho puzdra. Tento systém spracúva hliník, meď a ďalšie zliatiny s vysokou teplotou tavenia. Dodatočný krok naberania predlžuje cyklus, no pri týchto materiáloch ide o jediný praktický postup.
Väčšina výroby hliníkových tlakových odliatkov prebieha na strojoch so studenou komorou.
Bežné materiály pri procese tlakového liatia
| Tlakové liatie z rôznych materiálov | Bežné zliatiny | Hlavné vlastnosti |
|---|---|---|
| Tlakové liatie hliníka | A380, ADC12, A360 | Nízka hmotnosť, odolnosť proti korózii, dobrá tepelná vodivosť |
| Tlakové liatie zinku | Zamak 3, Zamak 5 | Vynikajúce detaily, hladký povrch, dlhá životnosť nástroja |
| Tlakové liatie horčíka | AZ91D, AM60 | Najvyšší pomer pevnosti k hmotnosti, vhodný na tenké steny |
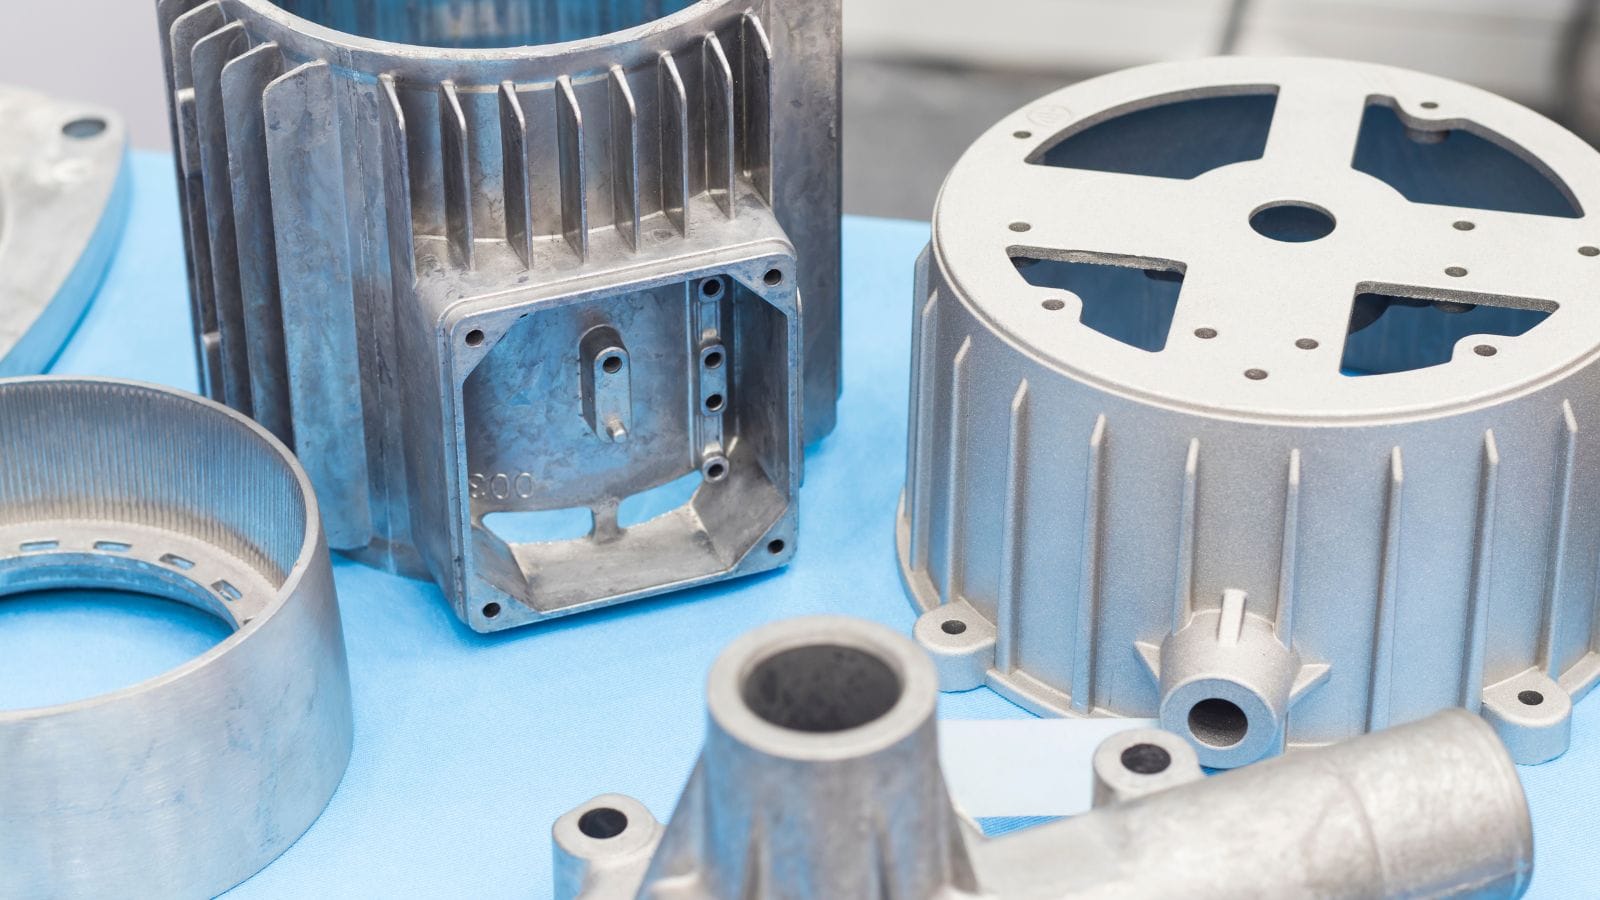
Tlakové liatie hliníka je najpoužívanejšou technikou vďaka vyváženej pevnosti, zlievateľnosti a nákladom. Zinok sa osvedčuje pri malých zložitých dieloch, pri ktorých záleží na povrchových detailoch; horčík sa volí, keď je hlavnou prioritou zníženie hmotnosti.
Typické aplikácie tlakového liatia
| Odvetvie | Bežné diely |
|---|---|
| Automobilový priemysel | Bloky motorov, skrine prevodoviek, konzoly |
| Spotrebná elektronika | Rámy zariadení, chladiče, konektory |
| Letecký priemysel | Konštrukčné konzoly, puzdrá |
| Priemysel | Kryty čerpadiel, telesá ventilov a motorov |
| Všeobecné použitie | Kovanie, diely spotrebičov, dekoratívne komponenty |
Základy a návrh formy na tlakové liatie
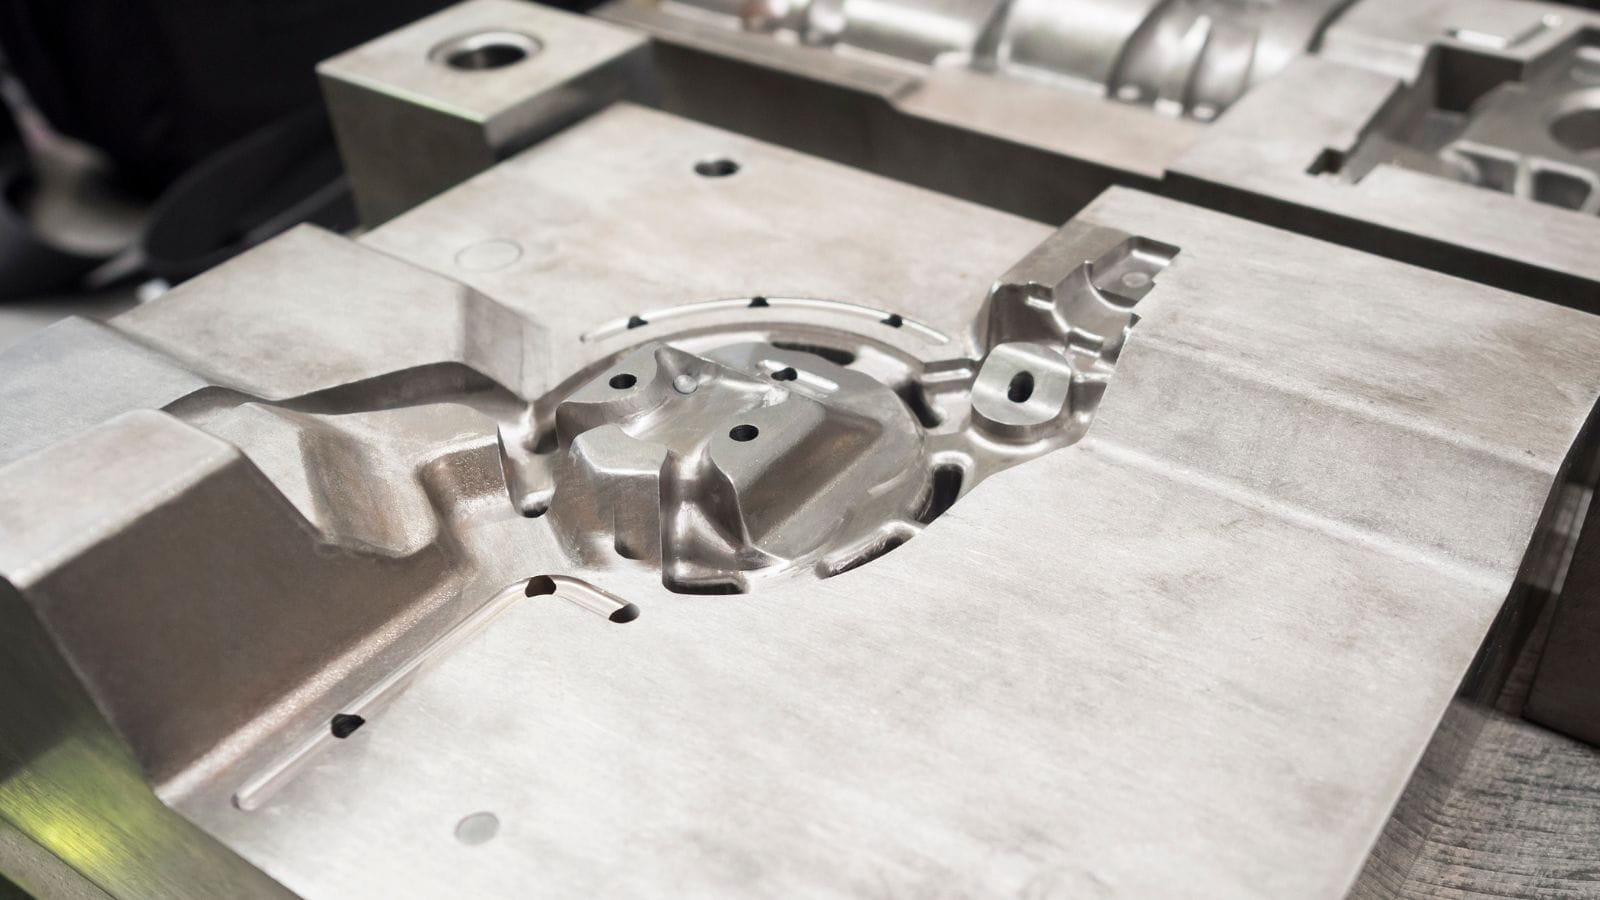
Forma (alebo kokila) sa zvyčajne obrába z nástrojovej ocele H13. Kvalitu a náklady ovplyvňuje niekoľko konštrukčných faktorov:
-
Hrúbka stien – HPDC dokáže vytvoriť steny s hrúbkou 1–2 mm. Rovnomerná hrúbka je dôležitá na predchádzanie zmršťovaniu a deformácii. Náhle zmeny hrúbky steny spôsobujú problémy s tokom kovu a chladením.
-
Vtoky a rozvádzače – Sústava, ktorá vedie kov do dutiny. Poloha a veľkosť vtokov riadia rýchlosť plnenia a priebeh toku. Nesprávne navrhnuté vtoky vedú k studeným spojom a neúplnému vyplneniu.
-
Odvzdušnenie – Vzduch v dutine musí uniknúť. Správne odvzdušňovacie kanály predchádzajú plynovej pórovitosti. Prepadové jamky na konci toku zachytia prvý kov, ktorý nesie väčšinu zachyteného vzduchu.
-
Úkosy – Mierny sklon zvislých stien pomáha čistému uvoľneniu dielu z formy.
Pri návrhu sa používa simulácia toku kovu na predpovedanie plnenia a odhalenie problémov ešte pred obrábaním ocele.
Bežné chyby a riešenia pri tlakovom liatí
| Chyba | Príčina | Typická náprava |
|---|---|---|
| Pórovitosť | Zachytený vzduch alebo nerovnomerné tuhnutie | Zlepšiť odvzdušnenie, upraviť rýchlosť chladenia |
| Studené spoje | Prúdy kovu sa stretnú, ale nespoja | Zvýšiť teplotu, upraviť vtoky |
| Nedaliatie | Kov stuhne skôr, než sa dutina naplní | Zvýšiť teplotu liatia, upraviť rýchlosť plnenia |
| Otrepy | Kov uniká v deliacej rovine | Zvýšiť upínaciu silu, skontrolovať zarovnanie formy |
Väčšina chýb súvisí s procesnými parametrami alebo stavom nástrojov a opakuje sa cyklus za cyklom. Rýchle určenie hlavnej príčiny je kľúčové na udržanie nízkej zmetkovitosti.
Náklady a ekonomika objemu pri tlakovom liatí
Náklady na nástroje pre tlakové liatie sa podľa zložitosti dielu a počtu dutín môžu pohybovať od niekoľkých tisícov po desaťtisíce dolárov. Ide o fixný náklad bez ohľadu na počet vyrobených dielov.
Pri malých objemoch sú náklady na nástroje pripadajúce na kus vysoké— ekonomickejšie môže byť pieskové alebo gravitačné liatie.
Pri objeme 5 000+ dielov ročne sa HPDC stáva konkurencieschopným.
Pri objeme 50 000+ dielov ročne je zvyčajne najlacnejšou možnosťou pre hliníkové a zinkové diely s dobrými rozmerovými požiadavkami.
Po zhotovení nástrojov sú hlavným faktorom nákladov na kus časy cyklu. Rýchlejšie cykly znamenajú viac dielov na zmenu. Viacdutinové formy môžu náklady na kus ďalej znížiť, no zvyšujú zložitosť nástrojov a počiatočné výdavky.
Otázky pre dodávateľa tlakového liatia
Pred rozhodnutím o investícii do nástrojov sa zvážte opýtať:
-
Aké nástroje na simuláciu toku kovu používate a poskytnete nám správu?
-
Aká trieda nástrojovej ocele je špecifikovaná a akú životnosť formy garantujete?
-
Aké kontroly a správy poskytujete pri prvom kuse a počas výroby?
-
Vykonávate sekundárne operácie (obrábanie, povrchové úpravy, montáž) interne alebo ich zadávate externe?
-
Aká je dodacia lehota od schválenia návrhu po prvé výrobné diely?
Dodávatelia, ktorí riadia celý proces od návrhu formy po hotové diely, zvyčajne ponúkajú lepšiu konzistentnosť než tí, ktorí iba odlievajú a následné práce odovzdávajú externým dodávateľom.
Chcete zistiť, či je tlakové liatie vhodné pre váš projekt?
Tlakové liatie pri veľkých objemoch prináša rýchlosť, presnosť a nákladovú efektívnosť. Zvláda zložité geometrie hliníkových, zinkových a horčíkových zliatin, no počiatočné náklady na nástroje a riadenie procesu si vyžadujú dôkladné plánovanie.
Ak vaša aplikácia vyžaduje stredné až veľké objemy, úzke tolerancie a neželezné materiály, tento proces sa len ťažko prekonáva.
Pošlite nám žiadosť o cenovú ponuku nášmu inžinierskemu tímu. Posúdime návrh dielu, odporučíme vhodnú zliatinu a variant procesu a pripravíme orientačný odhad nákladov na nástroje, aby ste sa mohli informovane rozhodnúť ešte pred schválením rozpočtu.







