
Keď výroba potrebuje znížiť riziko netesností, deformácií alebo trhlín pri tlakovom liatí, bežné vysokotlakové tlakové liatie niekedy nestačí. Odborníci preto túto technológiu rozšírili o vákuové tlakové liatie ako riešenie na výrobu kvalitných dielov. V článku sa dozviete o princípe, fungovaní a oblastiach použitia tohto významného pokroku v technológii tlakového liatia.
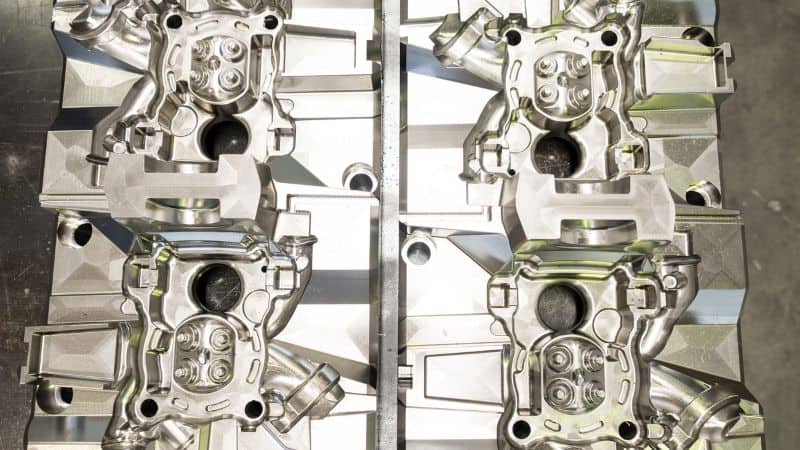
Čo je vákuové tlakové liatie
Vákuové tlakové liatie je variantom vysokotlakového tlakového liatia, pri ktorom sa zo dutiny formy aktívne odstraňuje vzduch a plyn, aby sa tesne pred vstrekovaním a počas neho vytvorilo vákuum. Znížením obsahu plynov v dutine sa obmedzuje ich zachytávanie, znižuje pórovitosť, zvyšuje hustota a zlepšuje konzistentnosť mechanických vlastností v porovnaní s bežným HPDC (vysokotlakovým tlakovým liatím). Tento postup je nevyhnutný pri odliatkoch určených na zváranie, tepelné spracovanie (T5/T6) alebo na použitie, pri ktorom nesmú prepúšťať.
Základom metódy je utesnená forma, vákuový čerpací systém a presne navrhnuté odvzdušňovacie kanály a vtoková sústava. Pred príchodom kovu do dutiny formy sa musí dosiahnuť cieľová úroveň vákua, často pod 100 mbar a pri kritických aplikáciách aj výrazne nižšia. Výsledkom je čistejšie a hustejšie vyplnenie s menším zachytávaním vzduchu spôsobeným turbulenciami a s menším počtom následných problémov.
Vákuom podporované tlakové liatie a systémy s vysokým vákuom
Systémy s vákuovou podporou čiastočne odsávajú vzduch z formy a zlepšujú kvalitu mnohých dielov bez nákladov a zložitosti plnohodnotného vákuového zariadenia. Často postačujú pri stredne náročných odliatkoch a prinášajú merateľné zníženie pórovitosti a lepšie plnenie dutiny.
Systémy s vysokým vákuom sa usilujú o takmer úplné odsatie vzduchu a čo najnižší zvyškový obsah plynu. Formy sú dôkladne utesnené, vákuové kanály optimalizované a čerpadlá dimenzované tak, aby rýchlo dosiahli stabilné vákuum počas plnenia.
Rozdiel oproti bežnému vysokotlakovému tlakovému liatiu
- Pórovitosť a zachytávanie plynov: Integrovaný vákuový systém aktívne odstraňuje vzduch z dutiny formy a výrazne obmedzuje zachytávanie plynov aj vnútornú pórovitosť, ktorá je problémom pri bežnom HPDC.
- Mechanické vlastnosti: Menšia pórovitosť vedie k lepším a konzistentnejším mechanickým vlastnostiam a k menším rozdielom v pevnosti v ťahu, predĺžení a únavovej životnosti medzi výrobnými sériami.
- Možnosti následného spracovania: Vákuové odliatky sú zvyčajne dostatočne husté na bezpečné zváranie a tepelné spracovanie, na rozdiel od pórovitých odliatkov z bežného procesu. Otvárajú tak širšie možnosti použitia.
Praktický rozdiel sa prejavuje stabilitou vlastností. Pri vákuovom procese býva pevnosť v ťahu, predĺženie aj únavová odolnosť vyššia a ich hodnoty sa medzi výrobnými sériami menej líšia.
Ako funguje vákuové tlakové liatie
Kľúčové zariadenia, prvky nástroja a metódy tesnenia
- Stroj na tlakové liatie: Vysokotlakový stroj s rýchlym riadením vstrekovania a presnou rýchlosťou kovu vo vtokoch.
- Vákuový systém: Vákuové čerpadlá, regulačné ventily, zásobníky alebo akumulátory a snímače, ktoré rýchlo dosiahnu cieľové vákuum a udržia ho počas plnenia.
- Utesnené formy: Odolné tesnenia deliacej roviny, O-krúžky alebo tesnenia okolo vyhadzovacích kolíkov a posúvačov a vákuové bloky usmerňujúce prúdenie pri odsávaní.
- Odvzdušňovanie a vtoková sústava: Vákuový kanál je umiestnený tak, aby odvádzal vzduch z oblastí, ktoré sa plnia ako posledné. Vtoky sa dimenzujú a orientujú na podporu laminárneho toku a prevenciu predčasného tuhnutia v tenkých častiach.
- Meracie prístroje: Tlakové snímače (vákuum v dutine), termočlánky (teplota taveniny a formy) a snímače polohy a rýchlosti vstrekovacej komory a piesta.
Nástrojári často používajú kalené oceľové vložky pre vákuové porty, leštené odvzdušňovacie plochy a elastoméry odolné proti stlačeniu. Pravidelná kontrola O-krúžkov a opotrebovania deliacej roviny je súčasťou plánov preventívnej údržby.
Postup krok za krokom
- Príprava dávky: Tavenina sa zohreje na cieľovú teplotu a do vstrekovacej komory sa nadávkuje správny objem kovu.
- Odsatie dutiny: Otvorí sa vákuový okruh a odsaje vzduch z dutiny formy aj pripojených kanálov na nastavenú hodnotu. Pri náročných dieloch sa pred vstrekovaním počká, kým sa tlak stabilizuje.
- Vstrekovanie a plnenie: Začne sa vstrekovací cyklus. Fáza 1 posúva kov k vtoku a fáza 2 zvýši rýchlosť na rýchle vyplnenie dutiny. Vákuum zostáva aktívne a s postupujúcim čelom toku odsáva zvyškové plyny.
- Dotlak a udržiavanie tlaku: Po vstreknutí roztaveného kovu do formy sa počas tuhnutia udržiava tlak, aby dopĺňal kov pri zmršťovaní. Vákuum pôsobí dovtedy, kým čelo kovu neuzavrie odvzdušňovací kanál.
- Uvoľnenie a tuhnutie: Vákuové ventily sa podľa potreby zatvoria a odliatok sa po stuhnutí dokončí.
- Otvorenie a vyhodenie: Forma sa otvorí, aktivujú sa vyhadzovacie kolíky a diel sa vyberie. Následne sa oddelia otrepy a vtoky.
Jednotlivé kroky musia byť presne zosúladené. Ak kov dorazí skôr, než vákuum dosiahne nastavenú hodnotu, zachytávanie plynov prudko narastie. Oneskorené zatvorenie ventilu môže navyše vtiahnuť tekutý kov do vákuového okruhu.
Kľúčové parametre procesu vákuového tlakového liatia
- Úroveň vákua: Na významné zníženie pórovitosti mnohí výrobcovia cielia na hodnotu <100 mbar. Pri dieloch s vysokými požiadavkami na integritu sa často používajú hodnoty v desiatkach mbar.
- Načasovanie: Vákuum musí dosiahnuť nastavenú hodnotu pred tým, ako kov dorazí k vtoku, a musí sa udržiavať počas kritickej fázy plnenia. Pri tenkostenných odliatkoch môžu byť dôležité aj oneskorenia 50–100 ms.
- Rýchlosť kovu vo vtoku a čas plnenia: Rýchle a riadené plnenie (pri hliníku často 30–60 m/s vo vtoku, podľa geometrie) obmedzuje oxidáciu povrchu a studené spoje a zároveň udržiava turbulencie pod kontrolou.
- Teploty: Teplota taveniny musí zabezpečiť dostatočnú tekutosť (napríklad pri hliníkových zliatinách zvyčajne 660–720°C podľa chemického zloženia). Teplotu formy treba stabilizovať, aby sa predišlo predčasnému tuhnutiu a prilepovaniu zliatiny. Konzistentnosť je dôležitejšia než extrémne hodnoty.
- Mazanie a podmienky vstrekovacej komory: Správne mazanie piesta a riadenie teploty komory predchádzajú tvorbe plynov a stabilizujú plnenie v prvej fáze.
Riadenie procesu spája tieto parametre do opakovateľného pracovného okna. Mnohé prevádzky používajú uzavretú reguláciu vstrekovania, ktorá v reálnom čase upravuje profily rýchlosti podľa spätnej väzby tlaku v dutine.
Výhody a obmedzenia
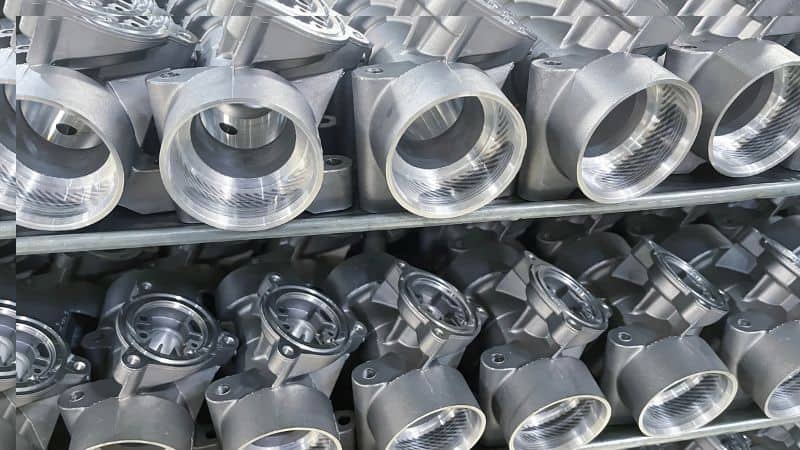
Vynikajúce mechanické vlastnosti: menej pórovitosti
Odstránením plynov vákuové tlakové liatie znižuje povrchovú aj vnútornú pórovitosť. Tlakovo liate diely tak dosahujú vyššiu hustotu, dlhšiu únavovú životnosť a menší rozptyl pevnosti v ťahu a predĺženia. Napríklad hliníkové tlakové odliatky vyrobené pri spoľahlivo riadenom vákuu často dosahujú predĺženie vhodné na tepelné spracovanie T6, ktoré pri bežnom HPDC nie je možné dosahovať konzistentne.
Vyššia kvalita dielov: čistý povrch bez netesností
Čistejšie čelo toku a menšie turbulencie prinášajú jemnejší povrch a menej vzhľadových chýb. Ešte dôležitejšie je, že odliatky dosahujú tesnosť bez potreby impregnácie pri mnohých konštrukciách. Vďaka obmedzeniu plynovej pórovitosti diely znášajú zváranie (MIG/TIG) a predvídateľne reagujú na rozpúšťacie žíhanie a umelé starnutie, bez pľuzgierov či deformácií spôsobených rozpínaním plynu.
Obmedzenia vákuového tlakového liatia
Vákuové tlakové liatie je vhodné najmä pre hliník a horčík, pretože vysoké teploty a reaktivita železných zliatin ich vo všeobecnosti robia pre tento proces nevhodnými.
Z prevádzkového hľadiska si táto metóda vyžaduje náročné zariadenia a údržbu. Potrebuje dôkladne utesnené nástroje, spoľahlivú vákuovú techniku a prísny plán údržby, ktorý rieši opotrebovanie O-krúžkov a deliacej roviny aj usadzovanie uhlíka na ventiloch.
Pri veľkosériových alebo kritických aplikáciách sa však táto investícia často vráti vďaka vyššej výťažnosti, menšiemu množstvu opráv a možnosti spojiť viac dielov a následne ich tepelne spracovať.
Použitie vákuového tlakového liatia
Udržateľnosť a budúce trendy
Vyššia efektivita a nižšie emisie
Vákuové tlakové liatie podporuje udržateľnú výrobu, pretože znižuje počet chybných dielov. Menej odpadu znamená, že treba znovu roztaviť menej kovu, čo výrazne znižuje spotrebu energie aj súvisiace emisie. Obmedzuje sa tiež spotreba ďalších zdrojov, napríklad tesniacich chemikálií. Keďže väčšina zlievarní už recykluje kovový odpad priamo v prevádzke, vyššia výťažnosť tento recyklačný cyklus výrazne zefektívňuje.
Pokročilé technológie a automatizácia
Vďaka technológiám je proces čoraz presnejší. Simulačný softvér modeluje odlievanie a vákuový systém, aby sa návrh optimalizoval ešte pred začiatkom výroby. Počas odlievania digitálne dvojčatá a uzavreté regulačné slučky využívajú údaje zo snímačov v reálnom čase a zabezpečujú, aby každý vstrek zodpovedal optimálnym parametrom. Pomáhajú tomu kvalitnejšie vákuové zariadenia, špecializované zliatiny a širšie využitie robotiky, vďaka čomu je proces vysoko automatizovaný, spoľahlivý a spĺňa prísne priemyselné normy.
Záver
Hoci možno počiatky vákuového tlakového liatia hľadať v 1970-tych rokoch alebo ešte skôr, v porovnaní s tradičným tlakovým liatím ide stále o relatívne novú a rozvíjajúcu sa oblasť. Je však najpraktickejším zásadným zlepšením v prípadoch, keď sú pórovitosť, zvárateľnosť alebo reakcia na tepelné spracovanie nevyhnutnými požiadavkami.
Vďaka vákuovému tlakovému liatiu sa počiatočná investícia do nástrojov, zariadení a školení vracia vo forme vyššej výťažnosti. Výrobcovia môžu sebavedomejšie zvládať náročné požiadavky na rozmerovú presnosť a konštrukciu nosných dielov.
Často kladené otázky
Ktoré zliatiny získavajú z vákuového tlakového liatia najväčší úžitok?
Ako už bolo uvedené, touto metódou možno spracúvať hliník a horčík. Mimoriadne výrazný prínos však prináša pri hliníkových zliatinách. Tieto zliatiny sú náchylné na zachytávanie plynov a vodíkovú pórovitosť, čo výrazne obmedzuje ich tepelné spracovanie. Vákuové tlakové liatie je preto najvhodnejšie pre vysokopevnostné hliníkové zliatiny, napríklad A356 alebo 360, určené na tepelné spracovanie T5 alebo T6. Odstráni sa tak plyn, ktorý by inak spôsoboval pľuzgiere a znižoval pevnosť.
Ako sa náklady na vákuové tlakové liatie porovnávajú s inými metódami odlievania s nízkou pórovitosťou, napríklad s liatím pod tlakom alebo odlievaním polotuhého kovu (SSM)?
Vákuové tlakové liatie sa v porovnaní s liatím pod tlakom alebo SSM často volí ako nákladovo efektívnejšie riešenie pre veľkosériovú výrobu. Všetky tieto metódy znižujú pórovitosť, no liatie pod tlakom si vyžaduje špecializované a často pomalšie stroje, zatiaľ čo SSM používa zložitý vstupný materiál. Vákuové tlakové liatie využíva bežné vysokotlakové stroje doplnené o vákuový systém, a preto je vhodné na výrobu miliónov kvalitných dielov pri konkurencieschopnom čase cyklu.
Existujú zložité tvary, ktoré nie sú vhodné na vákuové tlakové liatie?
Áno, proces má svoje obmedzenia. Veľmi hlboké a úzke „vrecká“ môžu predstavovať problém, pretože vákuum z nich nemusí účinne odsať vzduch skôr, ako ich kov uzavrie. Umiestnenie účinných vákuových kanálov môžu komplikovať aj vnútorné jadrá, ktoré vytvárajú zložité, segmentované dutiny. V odliatku tak môžu zostať izolované kapsy plynu.







