
Blocurile motor se numără printre componentele cu cele mai exigente cerințe structurale dintr-un motor cu ardere internă. Obținerea unui proces de turnare corect la acest nivel reprezintă o provocare majoră, mai ales în cazul turnării sub presiune a blocurilor motor, din cauza complexității alegerii aliajului, proiectării matriței și controlului procesului.
Acest ghid prezintă factorii esențiali pentru aprovizionarea și fabricarea componentelor turnate sub presiune asociate blocurilor motor, inclusiv:
- Când este potrivită turnarea sub presiune
- Ce factori de proiectare influențează fabricabilitatea și complexitatea sculelor
- Cum influențează alegerea materialului performanța
- Ce măsuri de control al calității sprijină producția uniformă
- Ce capacități ale furnizorului contează cel mai mult
Inginerii și echipele de aprovizionare care evaluează un program pentru blocuri motor vor găsi detaliile necesare la nivel de proces pentru a pune întrebări mai bune și a identifica mai devreme partenerul de fabricație potrivit.
Locul turnării sub presiune în producția blocurilor motor
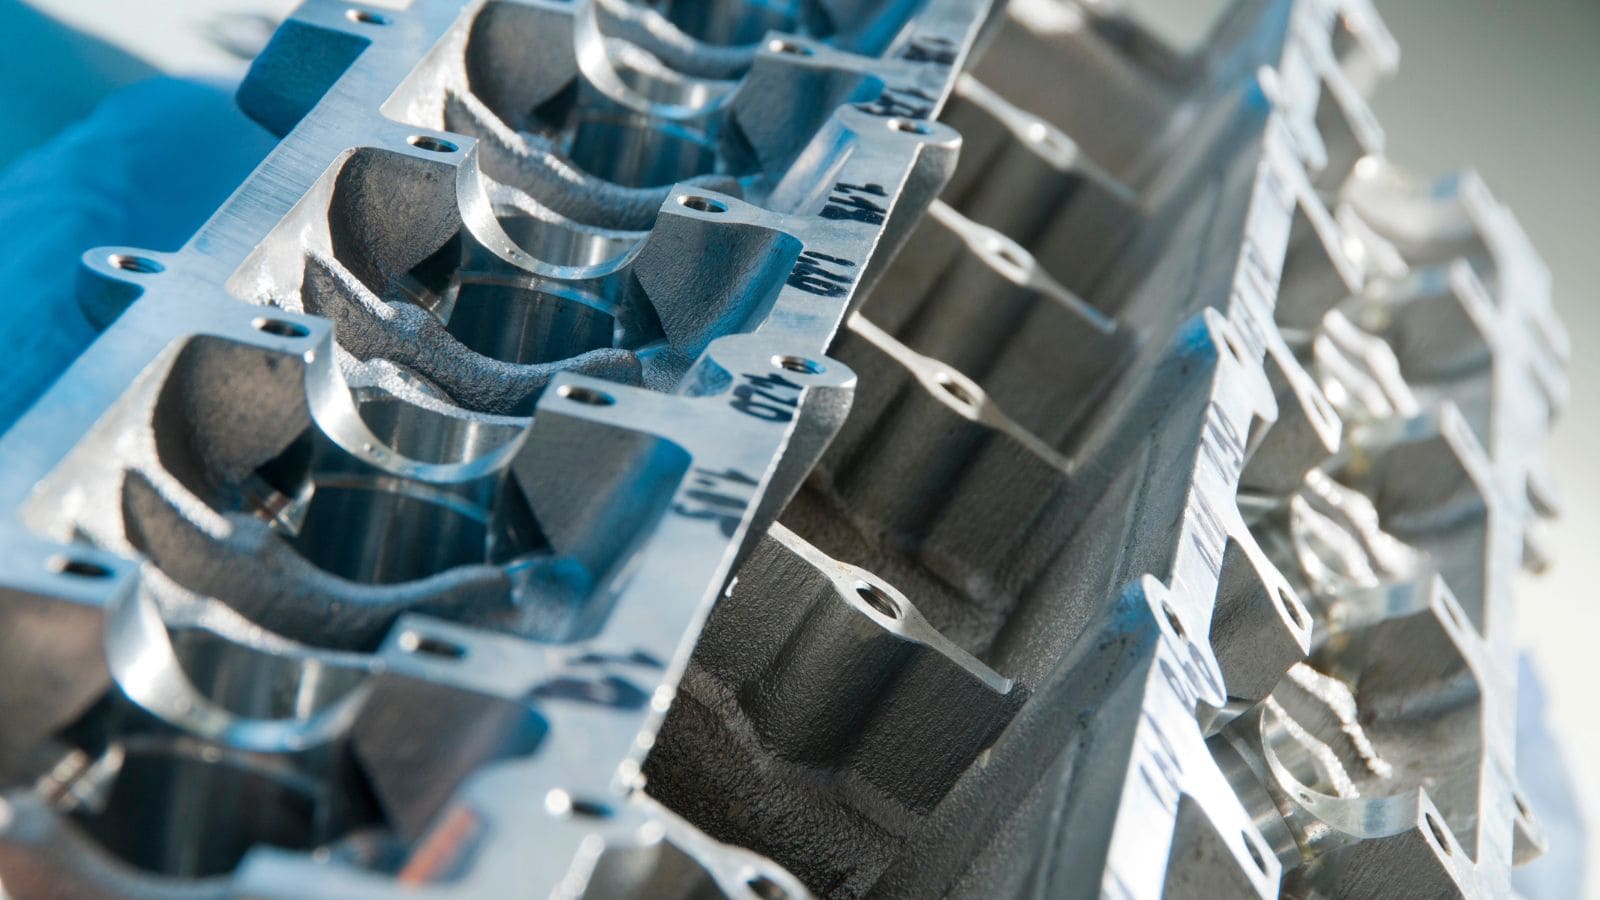
Motoarele cu bloc din aluminiu turnat necesită integritate structurală ridicată, stabilitate dimensională și canale interne etanșe. Aceste cerințe de performanță impun condiții stricte privind proiectarea turnării, calitatea sculelor și controlul procesului.
Metoda de turnare cea mai potrivită depinde de mai mulți factori, inclusiv volumul producției, geometria piesei și cerințele privind materialul. Dintre opțiunile disponibile, turnarea sub presiune înaltă (HPDC) oferă o abordare distinctă a procesului și este o alegere practică pentru programe cu volume medii sau mari, unde costul sculelor poate fi amortizat pe un număr mai mare de piese.
Pentru proiecte cu volume mai mici sau componente cu canale interne foarte complexe, metode alternative de turnare, precum cele prezentate în tabelul de mai jos, pot fi mai economice.
HPDC comparativ cu turnarea în nisip și turnarea fontei
|
Proces
|
Potrivită pentru
|
Avantaje
|
Limitări
|
|---|---|---|---|
|
HPDC
|
Piese din aluminiu în volume medii și mari
|
Ciclu rapid, repetabilitate bună, formă aproape finală
|
Cost ridicat al sculelor, limite privind geometria internă
|
|
Turnare în nisip
|
Volume mai mici, canale interne complexe
|
Flexibilă, cost redus al sculelor
|
Mai lentă, suprafață mai rugoasă, mai multă prelucrare
|
|
Turnarea fontei
|
Blocuri motor din fontă pentru sarcini grele și ridicate
|
Rigiditate și rezistență la uzură ridicate
|
Mai grea, producție mai lentă
|
Considerații-cheie de proiectare pentru blocurile motor turnate sub presiune
Proiectarea blocului motor influențează direct fezabilitatea turnării, complexitatea sculelor și cerințele ulterioare de prelucrare. Pentru piesele turnate sub presiune, factori precum configurația canalelor interne, uniformitatea grosimii pereților și comportamentul curgerii în matriță trebuie evaluați din timp pentru a reduce riscurile de producție și a îmbunătăți eficiența costurilor totale.
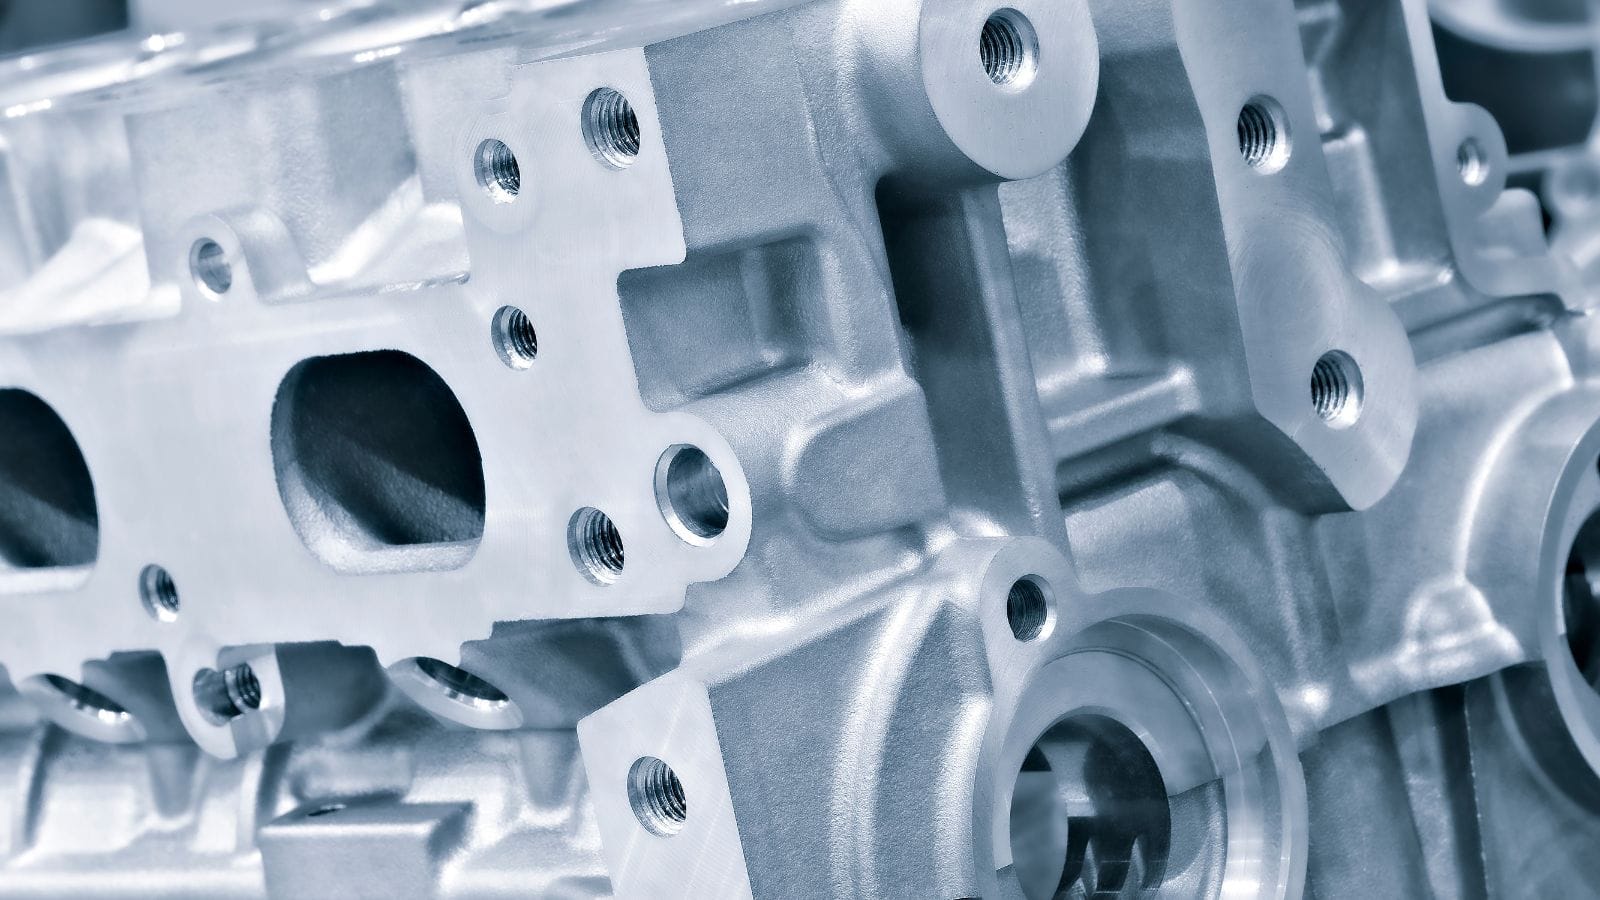
Canale interne și geometrie funcțională
Elementele interne precum mantalele de apă care transportă lichidul de răcire, canalele de ulei și interfețele alezajelor cilindrilor se numără adesea printre cele mai dificile zone ale unei piese turnate pentru blocul motor. Aceste zone trebuie să echilibreze rezistența structurală, performanța termică la temperaturi ridicate și geometria complexă într-un spațiu limitat de turnare.
Pentru componentele turnate sub presiune, traseele interne complexe — care pot găzdui ansamblul arborelui cotit sau cămăși din fontă turnate în piesă — pot crește dificultatea fabricării sculelor și pot necesita operații secundare de prelucrare pentru a îndeplini cerințele funcționale finale. Analiza DFM timpurie și analiza curgerii în matriță ajută la confirmarea faptului că proiectul poate fi fabricat uniform și economic.
Grosimea pereților și considerații privind prelucrarea
Uniformitatea grosimii pereților este unul dintre cei mai importanți factori de proiectare pentru turnarea sub presiune înaltă. Schimbările mari ale secțiunii pot spori riscul de contracție, deformare și variații dimensionale, mai ales la piesele cu solicitări structurale ridicate.
O piesă turnată bine proiectată trebuie să permită și prelucrarea ulterioară eficientă. Producția aproape de forma finală reduce adaosul de material, scurtează timpul de prelucrare și îmbunătățește eficiența utilizării materialului, însă acest lucru depinde de dimensiuni stabile ale piesei turnate și de un plan de prelucrare practic încă de la început.
Analiza curgerii în matriță și fezabilitatea sculelor
Proiectarea matriței pentru piesele complexe turnate de blocuri motor trebuie să asigure umplere echilibrată, aerisire eficientă și demulare fiabilă. Dacă nu este controlat corespunzător, comportamentul curgerii poate genera defecte precum porozitatea, joncțiunile reci sau umplerea incompletă, afectând atât calitatea piesei, cât și performanța prelucrării.
Simularea curgerii în matriță este, prin urmare, o parte importantă a evaluării timpurii a proiectului. Ajută la identificarea dezechilibrelor de umplere, a zonelor cu aer captat și a altor riscuri de producție înainte de fabricarea sculelor, reducând timpul de dezvoltare și minimizând costurile de reprelucrare.
Considerații privind aliajele pentru turnarea sub presiune a blocurilor motor
Alegerea materialului influențează performanța turnării, rezistența piesei, rezistența la coroziune și eficiența prelucrării. Pentru componente turnate sub presiune asociate blocurilor motor, aliajele de aluminiu sunt adesea preferate deoarece oferă un echilibru bun între reducerea greutății, performanța termică și eficiența producției.
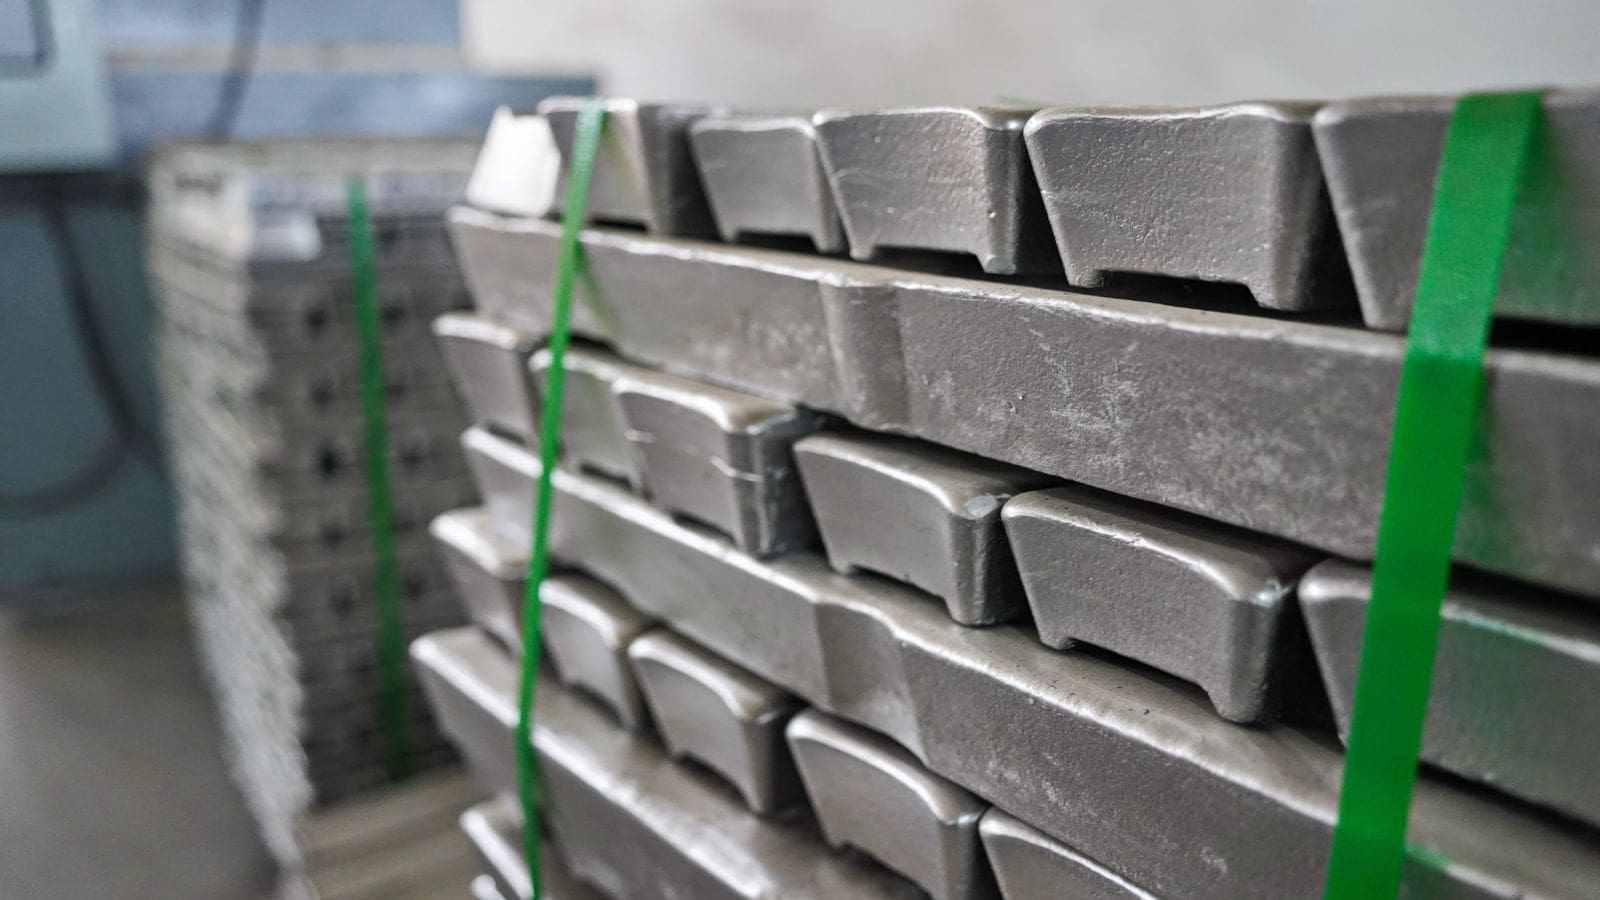
Blocul motor din aluminiu: avantaje și limite ale materialului
Aliajele de aluminiu sunt utilizate pe scară largă la piesele turnate pentru automobile, în special pentru autoturisme și camionete ușoare, datorită rezistenței excelente la coroziunea provocată de lichidul de răcire al motorului și performanței constante la temperaturi ridicate.
Deși unele aplicații iau în calcul magneziul, mulți producători auto OEM au trecut la aluminiu turnat pentru motoarele moderne cu ardere internă, în vederea reducerii greutății, îmbunătățirii disipării căldurii și creșterii eficienței generale a vehiculului.
Totuși, aluminiul are rigiditate și rezistență la uzură mai mici decât fonta. Din acest motiv, alegerea materialului trebuie întotdeauna corelată cu cerințele structurale și funcționale ale piesei. De exemplu, motoarele diesel pentru sarcini grele folosesc încă ocazional fontă.
Aliaje comune de aluminiu pentru HPDC
|
Aliaj
|
Tip
|
Caracteristici principale
|
|---|---|---|
|
A380 / ADC12
|
Al-Si-Cu
|
Fluiditate ridicată, utilizat pe scară largă pentru piese complexe turnate sub presiune înaltă
|
|
A360
|
Al-Si-Mg
|
Rezistență mai bună la coroziune, potrivit pentru cerințe de mediu mai ridicate
|
|
A356 / A357
|
Al-Si-Mg
|
Aliaje tratabile termic, utilizate când sunt necesare performanțe mecanice superioare
|
Dintre acestea, A380 și ADC12 sunt utilizate frecvent în turnarea sub presiune înaltă datorită comportamentului bun la turnare și potrivirii pentru geometrii complexe. A356 și A357 pot fi luate în considerare când sunt necesare rezistență mai mare sau tratament termic, deși sunt asociate în general cu condiții de procesare mai exigente.
Controlul calității și validarea procesului
Pentru piesele complexe turnate sub presiune, precum componentele asociate blocurilor motor, controlul calității este esențial pentru reducerea riscurilor de producție și asigurarea unei prelucrări și asamblări ulterioare fiabile. Problemele frecvente pot include porozitate, joncțiuni reci și variații dimensionale, toate putând afecta performanța structurală, etanșarea și uniformitatea generală.
Riscuri uzuale privind calitatea la turnarea sub presiune
Porozitatea, umplerea incompletă și instabilitatea dimensională se numără printre cele mai frecvente preocupări pentru piesele complexe din aluminiu turnate sub presiune. Dacă nu sunt controlate din timp în dezvoltarea sculelor și a procesului, aceste probleme pot afecta rezistența mecanică, etanșeitatea și performanța prelucrării.
Pentru a reduce aceste riscuri, furnizorii se bazează de regulă pe analiza curgerii în matriță, parametri stabili ai procesului și validarea prin probe înainte de începerea producției complete. Scopul nu este doar identificarea defectelor vizibile, ci și asigurarea calității repetabile a pieselor pe întreaga serie de producție.
Testarea scurgerilor și inspecția nedistructivă
Pentru componentele cu canale interne pentru lichid de răcire sau ulei, testarea scurgerilor este o parte importantă a asigurării calității. Testarea la presiune ajută la confirmarea formării și etanșării corecte a canalelor critice înainte ca piesa să treacă la asamblare sau expediere.
Metodele de inspecție nedistructivă precum radiografia cu raze X pot fi utilizate și pentru evaluarea calității interne a piesei turnate fără a o secționa. Aceste metode ajută la identificarea porozității interne și susțin validarea procesului, în special în timpul probelor sculelor și al etapelor inițiale de producție.
Inspecție dimensională și verificarea după turnare
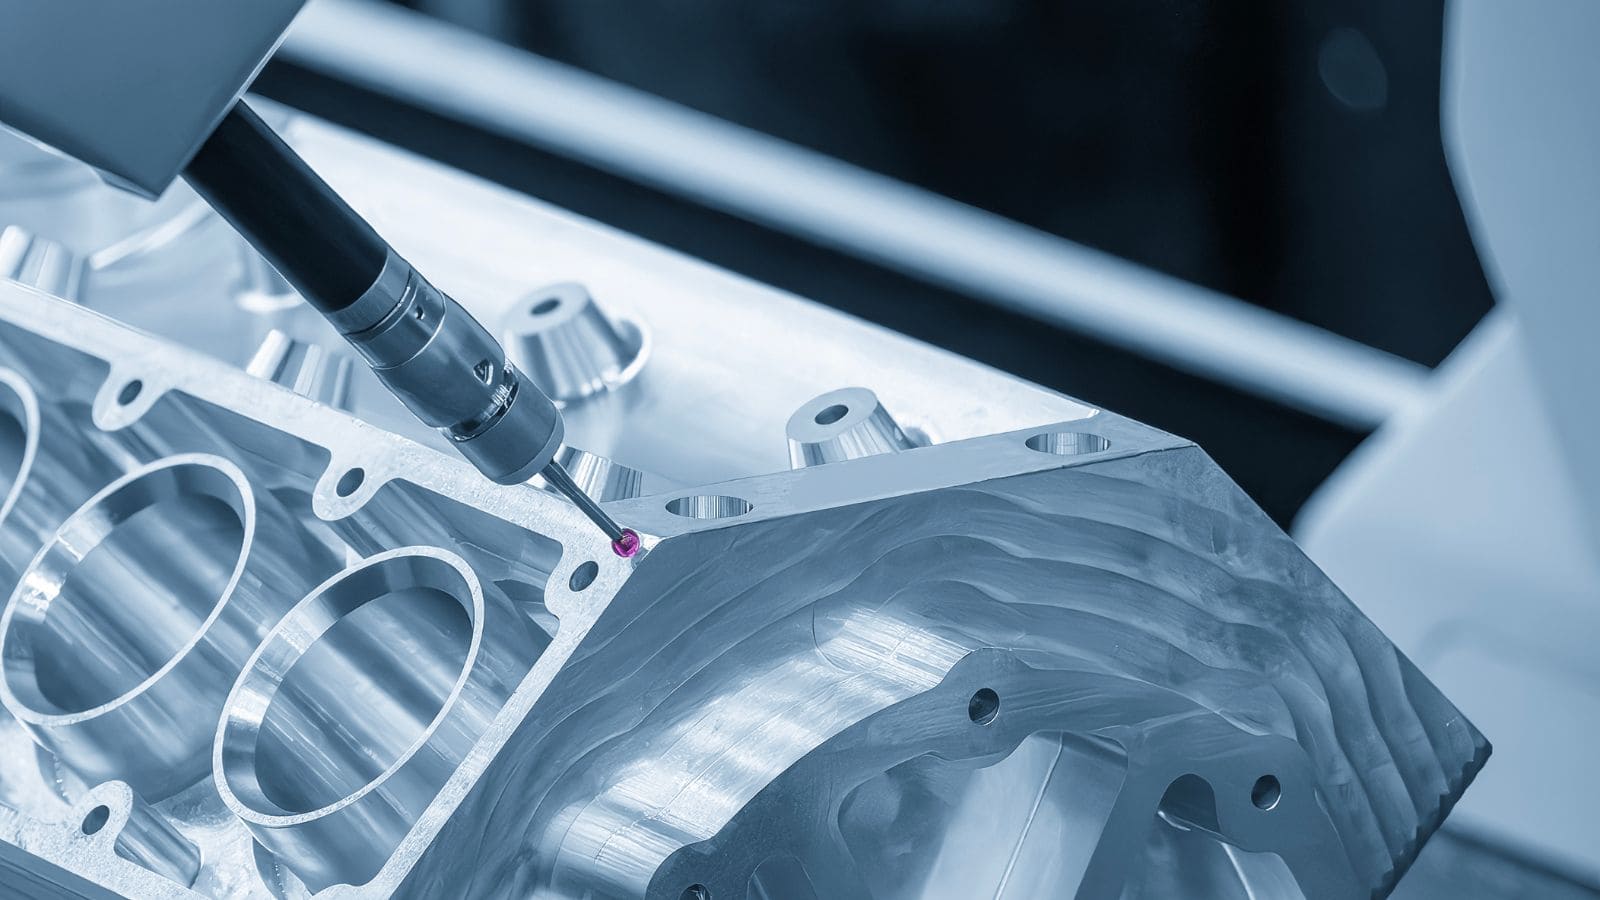
Uniformitatea dimensională este esențială pentru piesele care necesită prelucrare secundară sau toleranțe strânse de asamblare. Inspecția CMM este utilizată frecvent pentru verificarea elementelor critice și confirmarea faptului că piesa turnată rămâne în specificații după probele sculelor și ajustările procesului.
Pentru suprafețe mai complexe sau elemente conturate, scanarea 3D poate oferi suport suplimentar în timpul validării. Împreună cu rapoarte clare de inspecție, aceste metode ajută la detectarea timpurie a abaterilor dimensionale și sporesc încrederea înainte de producția de masă.
De ce capacități are nevoie furnizorul
Nu orice furnizor de turnare sub presiune este echipat pentru a susține componente structurale complexe. Pentru proiectele asociate blocurilor motor, capacitățile furnizorului trebuie să depășească turnarea propriu-zisă. Dezvoltarea sculelor, validarea procesului, suportul pentru prelucrare și inspecția calității trebuie să funcționeze împreună într-un sistem de fabricație coordonat.
Ingineria sculelor și suportul pentru analiza curgerii
Un furnizor capabil ar trebui să poată sprijini proiectul încă din etapa sculelor, inclusiv prin analiza DFM, proiectarea matriței și analiza curgerii în matriță. O simulare a curgerii în matriță ajută la identificarea dezechilibrelor potențiale de umplere, a riscului de captare a aerului și a altor probleme de fabricabilitate înainte de construirea sculelor, reducând întârzierile de dezvoltare și reprelucrările inutile.
Capacitățile CAD/CAM/CAE integrate îmbunătățesc, de asemenea, comunicarea dintre proiectarea piesei, fabricarea matriței și operațiile ulterioare de prelucrare. Acest lucru este deosebit de important pentru piesele turnate complexe care necesită coordonare strânsă între precizia sculelor și controlul dimensional din aval.
Suport pentru inspecție, prelucrare și producție
Pentru componentele turnate critice, este utilă colaborarea cu un furnizor care poate integra turnarea, inspecția și prelucrarea secundară în același sistem de producție. Astfel se reduc riscurile transferurilor, se îmbunătățește trasabilitatea și se scurtează timpul de răspuns când sunt necesare ajustări ale procesului.
Operațiile interne de postproducție prelucrare CNC, inspecția dimensională și raportarea calității sunt deosebit de valoroase pentru proiectele cu toleranțe strânse sau cerințe funcționale de etanșare. Suportul suplimentar pentru finisare sau asamblare poate, de asemenea, simplifica lanțul de aprovizionare pentru clienții care gestionează programe cu mai multe etape.
Ce trebuie pregătit înainte de RFQ
Înainte de a solicita o ofertă pentru un proiect de bloc motor turnat sub presiune, este util să pregătiți în avans informațiile tehnice și comerciale esențiale. Astfel, furnizorul poate evalua fezabilitatea mai precis și poate pregăti o ofertă mai eficientă.
Informațiile uzuale pentru o cerere de ofertă pot include:
- Desene 2D și fișiere CAD 3D
- Cerințe privind materialul sau aliajul
- Estimări ale volumului anual
- Cerințe de prelucrare
- Cerințe de etanșeitate sau performanță structurală
- Cerințe de inspecție și documentare
- Calendarul proiectului și termenul de livrare vizat
Dacă este necesar, Moldiecasting poate sprijini clienții prin analiza DFM în etapa timpurie, analiza curgerii în matriță, dezvoltarea sculelor, prelucrare și inspecție, pentru a trece proiectul de la concept la producție mai eficient.
Începeți proiectul de turnare sub presiune cu Moldiecasting
Moldiecasting sprijină clienții prin servicii integrate de turnare sub presiune, inclusiv analiză DFM, analiza curgerii în matriță, scule, prelucrare și inspecție. Pentru piesele turnate complexe asociate blocurilor motor și alte componente structurale din aluminiu, suportul tehnic timpuriu poate reduce riscurile de dezvoltare și îmbunătăți eficiența producției.
Dacă aveți deja desene, cerințe de performanță sau ținte de volum anual, echipa noastră vă poate ajuta să evaluați fezabilitatea proiectului și detaliile ofertei. Accesați moldiecasting.com pentru a trimite solicitarea și a discuta cu Moldie despre proiectul dumneavoastră de fabricație a blocului motor.







