
Turnarea semisolidă sub presiune îmbină principiile turnării sub presiune și forjării pentru a modela metalul aflat pe jumătate în stare lichidă și pe jumătate în stare solidă, cu un control precis. Metoda este potrivită pentru aplicațiile care cer rezistență, precizie și suprafețe curate.
În acest articol explicăm termenii și conceptele tehnice pentru a vă ajuta să înțelegeți funcționarea metalului semisolid, diferitele procese de turnare sub presiune și situațiile în care turnarea semisolidă oferă avantaje clare.
Noțiuni de bază despre turnarea sub presiune a metalului semisolid: ce este?
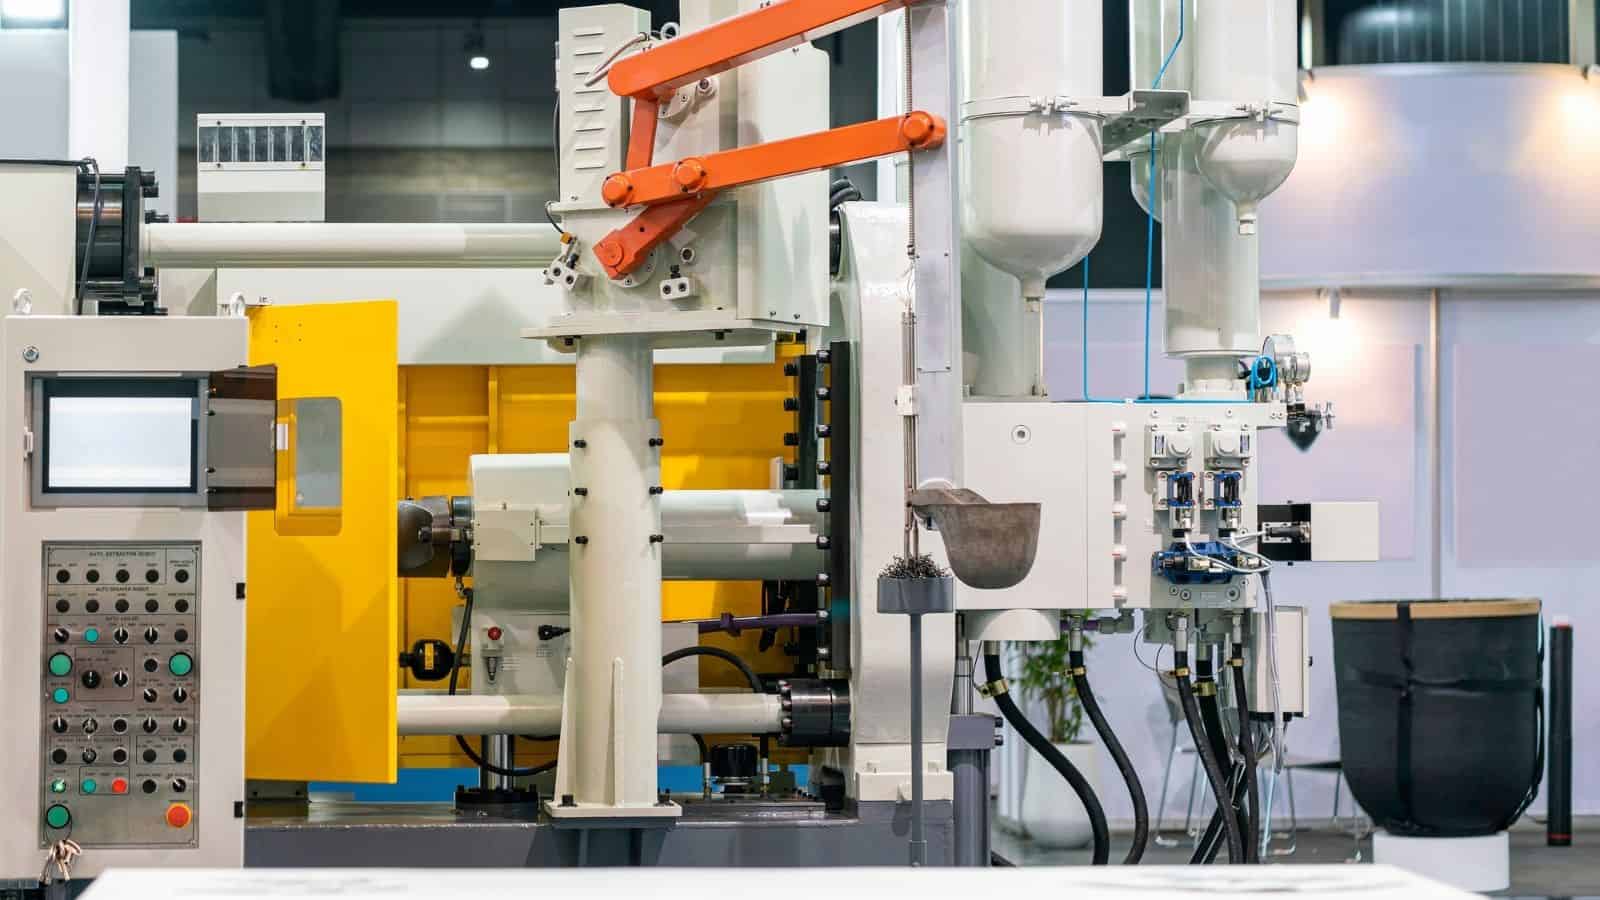
Turnarea sub presiune a metalului semisolid (SSM) formează piese metalice dintr-o stare semisolidă, nu dintr-o topitură complet lichidă. Metalul intră în formă sub forma unei suspensii vâscoase, numită pastă metalică și alcătuită din particule solide suspendate în metal lichid.
În timpul procesului, sistemul avansat de control asigură menținerea metalului între temperaturile solidus și lichidus, adesea cu o fracție solidă de aproximativ 30% până la 65%.
Înțelegerea stării de „pastă”
Elementul esențial al procesului este suspensia semisolidă. Aceasta conține granule solide rotunjite, înconjurate de metal lichid, nu dendrite (structuri cristaline ramificate, asemănătoare arborilor, care se formează pe măsură ce metalul topit se solidifică).
Suspensia prezintă tixotropie, proprietate prin care un material lichid sau semisolid devine mai puțin vâscos (mai fluid) și curge ușor sub solicitare, apoi se îngroașă până la o structură asemănătoare gelului care își păstrează forma după îndepărtarea solicitării.
Aceste două proprietăți corespund parametrilor utilizați pentru controlul calității suspensiei:
- Controlul temperaturii pentru fracția solidă precisă a suspensiei semisolide (proporția de metal solid dintr-un amestec lichid-solid)
- Viteza de forfecare pentru controlul tixotropiei, care formează granulele și controlează vâscozitatea
Metale & și aliaje utilizate la turnarea semisolidă sub presiune
Producătorii folosesc turnarea semisolidă sub presiune în principal cu aliaje neferoase. Aluminiul, magneziul și anumite aliaje de cupru funcționează cel mai bine datorită intervalelor de topire și comportamentului la curgere.
Materialele utilizate frecvent includ:
| Material | Beneficii principale |
|---|---|
| Aliaje de aluminiu | Rezistență bună, pot fi tratate termic, disponibile pe scară largă |
| Aliaje de magneziu | Greutate redusă, curgere excelentă, cicluri rapide |
| Aliaje de cupru | Rezistență ridicată, utilizare limitată de intervalul de temperatură |
Aceste aliaje se comportă bine în condiții de coexistență solid-lichid. Formează suspensii stabile și păstrează un comportament previzibil în timpul injecției. Aliajele cu puncte de topire ridicate sunt utilizate limitat din cauza constrângerilor privind sculele și temperatura.
Diferite procese de turnare a metalului semisolid
Fiecare proces de fabricație prin turnare semisolidă gestionează în mod diferit generarea, încălzirea și injectarea suspensiei pentru a echilibra rezistența, precizia și costul.
Metoda thixocasting
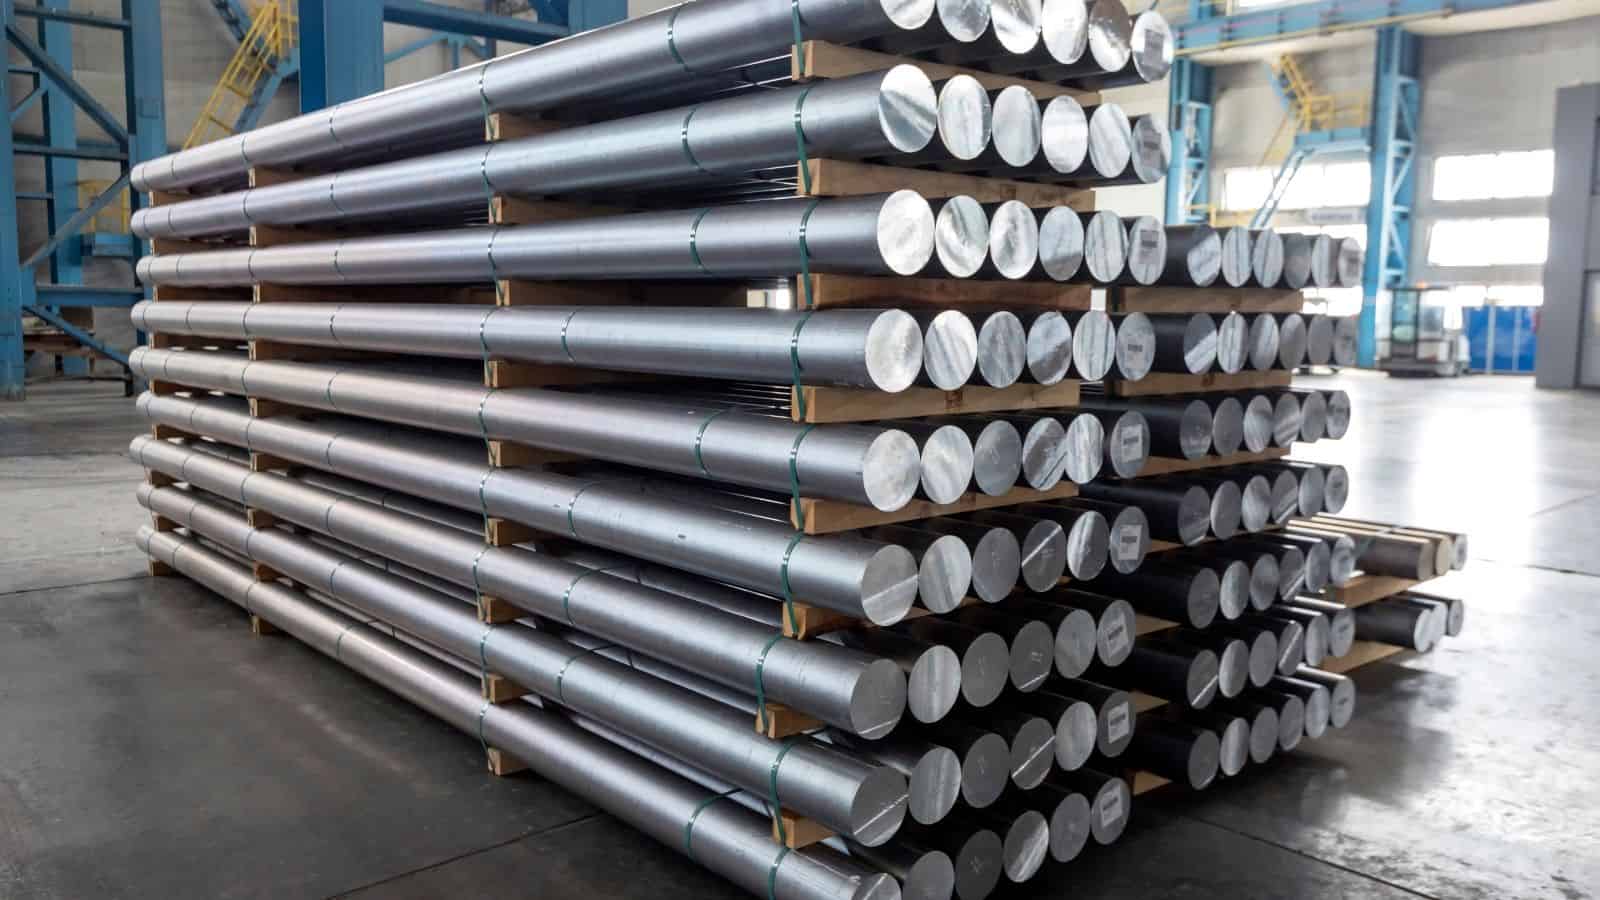
Thixocasting se bazează pe un semifabricat turnat în prealabil (o bară metalică solidă tratată special) care are o structură fină, nedendritică. Semifabricatul este încălzit prin încălzire prin inducție (utilizarea unui câmp electromagnetic pentru încălzirea curată și eficientă a materialelor conductoare) până ajunge în stare semisolidă.
Apoi, procesul thixocasting injectează suspensia într-o matriță închisă, la presiune ridicată. Temperatura mai scăzută reduce absorbția gazelor și contracția, iar piesele finite au toleranțe strânse și suprafețe netede.
Metoda oferă un control bun, dar costurile cresc din cauza pregătirii și manipulării semifabricatelor.
Caracteristici principale
- Calitate controlată a semifabricatului
- Interval de temperatură precis
- Repetabilitate ridicată pentru piese complexe
Metoda rheocasting
Rheocasting formează suspensia direct din metalul topit în loc să utilizeze o bară. Topitura este răcită concomitent cu agitarea mecanică sau alte metode de amestecare. Astfel, granulele aflate în curs de solidificare se fragmentează în particule rotunjite.
Suspensia este apoi introdusă în cavitatea matriței, adesea cu echipamente standard de turnare sub presiune înaltă . Se elimină necesitatea semifabricatelor turnate în prealabil și se reduc etapele de manipulare a materialului.
Rheocasting este potrivit pentru piese fabricate în volume mari. Oferă flexibilitate în alegerea aliajului și costuri mai mici ale materialelor.
Avantaje uzuale
- Generare directă a suspensiei
- Cost mai mic al materiei prime
- Potrivit pentru producția la scară largă
Thixomolding pentru aliaje de magneziu
Thixomolding adaptează prelucrarea semisolidă pentru materiale precum aliajele de magneziu. Așchiile solide de magneziu sunt alimentate într-un cilindru încălzit, într-o atmosferă de gaz protector.
La fel ca în celelalte metode, așchiile se topesc și formează o suspensie, care este injectată într-o matriță închisă cu ajutorul unui șnec, similar turnării materialelor plastice. Procesul se desfășoară la temperaturi mai scăzute decât turnarea convențională sub presiune, îmbunătățind siguranța și controlul.
Producătorii aleg thixomolding pentru piese cu pereți subțiri și greutate redusă, care necesită control dimensional bun și suprafețe curate. Metoda este utilizată pe scară largă la carcase electronice și auto.
Caracteristici tipice
- Materie primă sub formă de așchii
- Proces închis și curat
- Potrivit în special pentru aliaje de magneziu
Metode emergente: SIMA & și altele
SIMA este abrevierea pentru „activarea topiturii indusă de deformare”. Mai întâi, aliajul este deformat prin laminare sau forjare. Încălzirea controlată creează apoi o structură semisolidă fină în timpul topirii parțiale.
Metoda este potrivită pentru piese mici sau complexe care necesită granule uniforme. SIMA este adesea combinată cu thixocasting sau cu alte etape de formare semisolidă.
Alte metode emergente urmăresc un control mai bun al suspensiei și cicluri mai rapide. Scopul lor este extinderea formării semisolide la aliaje și dimensiuni noi de piese, menținând costurile stabile.
Avantajele principale ale turnării semisolide sub presiune
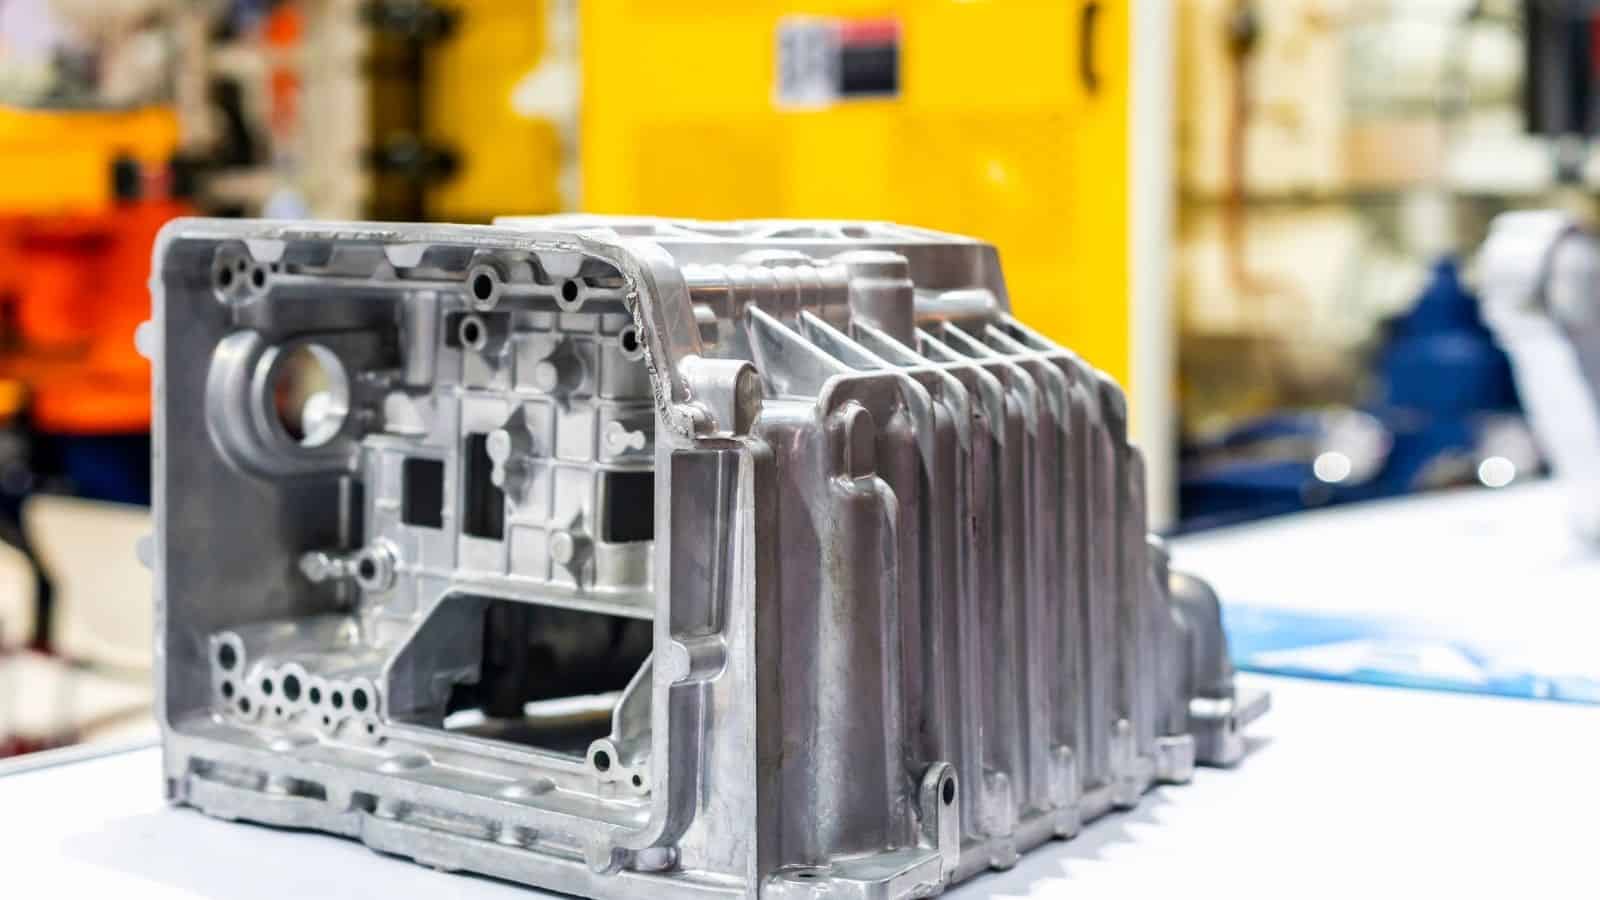
Performanță mecanică îmbunătățită
Turnarea semisolidă sub presiune îmbunătățește proprietățile mecanice esențiale prin reducerea porozității și a contracției. Procesul limitează gazele captate și golurile, astfel încât piesele obținute au adesea densitate mai mare decât piesele turnate sub presiune convențional.
În plus, se formează o microstructură fină și uniformă . Aceasta susține rezistența mai mare și performanța mai stabilă sub sarcină. Multe piese din aluminiu și magneziu prezintă, ca rezultat, o rezistență mai bună la oboseală.
Procesul susține și ductilitatea îmbunătățită. Piesele pot suporta tratament termic și sudare cu un risc mai mic de fisurare. Acest lucru este important pentru componentele structurale supuse solicitărilor sau impacturilor repetate.
Precizie dimensională și finisaj de suprafață ridicate
Turnarea semisolidă sub presiune asigură un control bun al formei și dimensiunilor. Suspensia metalică vâscoasă curge controlat în matriță și evită turbulențele, ceea ce ajută la obținerea toleranțelor strânse în întreaga piesă.
Procesul produce un finisaj curat și uniform al suprafeței. Multe piese ies din matriță cu suprafețe netede, care necesită puțină lustruire sau deloc, acoperiri ori prelucrări mecanice cosmetice.
În plus, stabilitatea dimensională se menține de la o piesă la alta. Producătorii se bazează pe această repetabilitate pentru ansamblurile care cer aliniere precisă. Variațiile mai mici reduc și timpul de inspecție și rebuturile.
Geometrii complexe și toleranțe strânse
Suspensia semisolidă curge controlat, ceea ce permite obținerea unor geometrii complexe. Pereții subțiri, nervurile și canalele interne se formează cu mai puține defecte decât la turnarea metalului complet lichid. Astfel se extind opțiunile de proiectare fără a crește riscul.
Piesele se încadrează adesea în categoria componentelor cu forma aproape finală (piese turnate foarte apropiate de dimensiunile finale) și toleranțe strânse. Acest lucru limitează tăierea sau fasonarea suplimentară și reduce dependența de prelucrarea mecanică.
Proiectanții beneficiază și de toleranțe strânse și stabile. Procesul păstrează forma în timpul răcirii, chiar și la tranzițiile de la secțiuni groase la subțiri. Stabilitatea este utilă când piesele trebuie să se potrivească cu garnituri, lagăre sau componente electronice.
Costuri de producție și consum de energie mai mici
Turnarea semisolidă sub presiune se desfășoară la temperaturi mai joase decât procesele convenționale cu metal complet topit. Astfel, se reduce consumul de energie per ciclu și solicitarea termică a sculelor. O durată de viață mai mare a matriței ajută la controlul costurilor de producție în timp.
Porozitatea și contracția reduse duc la mai puține piese respinse. Ratele rebuturilor scad adesea, ceea ce îmbunătățește eficiența producției și scurtează termenele. Un randament mai ridicat înseamnă și mai multe piese finite din aceeași cantitate de metal. Economiile se cumulează în seriile mari de producție.
Aplicații ale turnării semisolide sub presiune
Componente auto și de transport
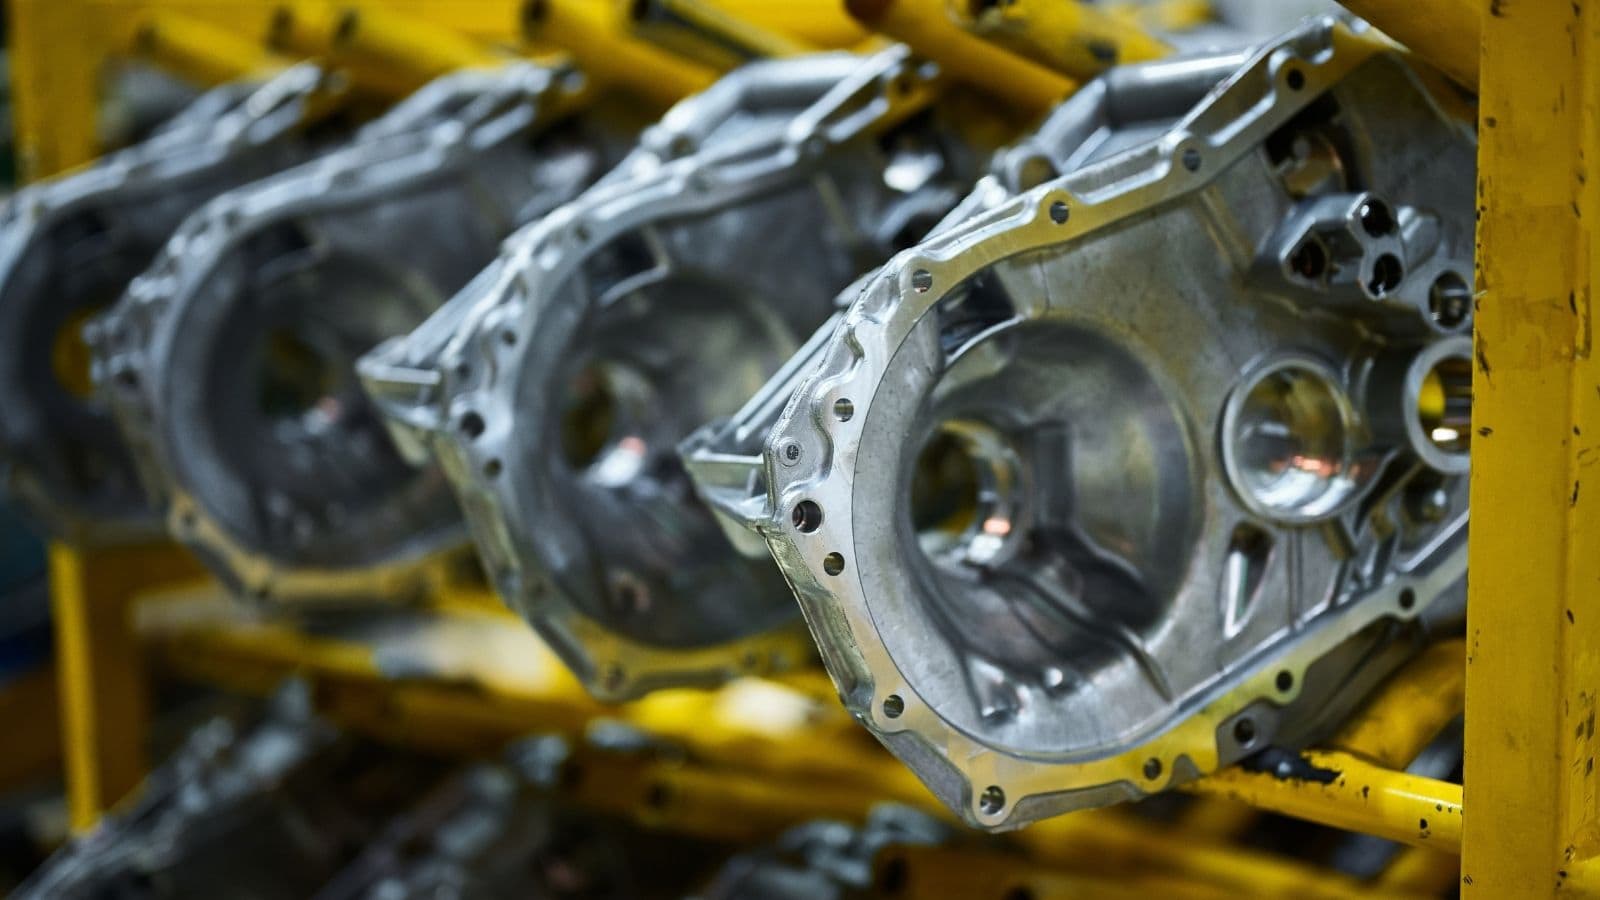
Producătorii auto utilizează turnarea semisolidă sub presiune pentru a fabrica componente auto care suportă sarcini mari și solicitări constante. Printre piesele uzuale se numără fuzete de direcție, suporturi de motor, brațe ale suspensiei și console structurale.
Unii producători aplică procesul și la blocuri motor și carcase de transmisie. Temperatura mai scăzută de turnare reduce contracția și deformarea. Acest control ajută la respectarea limitelor dimensionale stricte și reduce timpul de prelucrare mecanică.
Vehiculele electrice folosesc, de asemenea, acest proces. Acesta permite fabricarea unor piese ușoare din aluminiu și magneziu, care îmbunătățesc autonomia fără a pierde rezistență.
Aplicații aerospațiale și de apărare
Programele aerospațiale utilizează turnarea semisolidă sub presiune pentru componente care trebuie să respecte cerințe stricte de siguranță și greutate. Printre piesele aerospațiale tipice se numără carcasele, consolele și componentele trenului de aterizare realizate din aliaje de aluminiu sau magneziu.
Furnizorii din domeniul apărării utilizează procesul pentru piese care necesită o calitate repetabilă la scară largă. Acesta susține producția consecventă și respectarea standardelor materialelor.
Carcase pentru electronice de larg consum și 5G
Producătorii de electronice folosesc turnarea semisolidă sub presiune pentru a realiza cadre subțiri și rigide, cu suprafețe curate. Exemplele includ cadre de computere, carcase de tablete și carcase de antene 5G. Aceste piese necesită toleranțe strânse pentru a proteja componentele electronice sensibile.
Procesul permite caracteristici interne complexe precum nervuri și trasee pentru disiparea căldurii. Libertatea de proiectare susține controlul termic și rigiditatea structurală în dispozitive compacte.
Porozitatea redusă îmbunătățește și performanța ecranării. Acest lucru contează pentru sistemele 5G, unde stabilitatea semnalului depinde de geometria precisă a metalului.
Aplicații industriale și emergente
Producătorii de echipamente industriale aplică turnarea semisolidă sub presiune la pompe, scule electrice și componente robotice. Aceste componente necesită adesea rezistență, rezistență la uzură și dimensiuni repetabile în serii mari.
Procesul permite și utilizarea aliajelor pe bază de cupru pentru componente termice și electrice. Producătorii îl folosesc pentru radiatoare, carcase de motoare și conectori unde curgerea metalului compact îmbunătățește performanța.
Continuă să apară utilizări noi în energie, automatizare și sisteme de mobilitate. Pe măsură ce se extind opțiunile de scule și aliaje, mai multe industrii adoptă procesul pentru piese metalice de calitate, fabricate în volume mari.
Concluzie
Turnarea semisolidă sub presiune face legătura între turnarea metalului lichid și forjarea solidă, oferind rezistență, precizie și eficiență. Metode precum thixocasting și rheocasting permit adaptarea producției. Datorită porozității și consumului de energie reduse, este ideală pentru piese metalice ușoare și precise și se extinde în industriile cu cerințe exigente.
Întrebări frecvente (FAQ)
Este turnarea semisolidă sub presiune mai scumpă decât turnarea convențională?
Deși configurarea inițială și sculele pot costa mai mult, turnarea semisolidă duce adesea la un cost total mai mic per piesă în producția de volum mare. Economiile provin din consumul redus de energie (temperaturi mai scăzute), pierderile mai mici de material (forma aproape finală), rate mai mici ale rebuturilor și reducerea prelucrărilor mecanice secundare. Pentru piesele complexe și de înaltă performanță, randamentul și calitatea îmbunătățite justifică frecvent investiția.
Cum se compară rezistența mecanică cu cea a pieselor turnate sub presiune standard?
Piesele SSM sunt considerabil mai rezistente și mai fiabile. Porozitatea redusă și microstructura fină și uniformă duc la rezistență mai mare la tracțiune, comportament îmbunătățit la oboseală și ductilitate mai bună. Astfel, pot fi utilizate în aplicații structurale în care piesele turnate convențional sub presiune ar putea ceda.
Poate turnarea semisolidă sub presiune să înlocuiască forjarea?
Deși nu înlocuiește complet forjarea, SSM poate produce piese ale căror proprietăți mecanice (densitate și rezistență) se apropie de cele ale pieselor forjate sau le egalează, mai ales în cazul formelor complexe, dificil sau costisitor de forjat. Este adesea considerată un proces complementar sau competitiv față de forjare, în special când sunt necesare direct din matriță un finisaj excelent al suprafeței și toleranțe strânse.
Care sunt principalele limitări ale turnării semisolide sub presiune?
Principalele limitări țin de gama materialelor și de complexitatea inițială. Procesul este cel mai eficient cu anumite aliaje de aluminiu, magneziu și câteva aliaje de cupru. Aliajele cu punct de topire ridicat, precum oțelul, nu sunt potrivite. Procesul necesită și control precis al temperaturii și suspensiei, precum și echipamente și competențe specializate, ceea ce poate reprezenta o barieră pentru operațiuni mici, prototipare sau serii de volum redus.







