
半凝固 ダイカスト ダイカストと鍛造の技術を融合させ、液体と固体が混在する状態の金属を精密に制御して成形します。 強度、精度、そして表面の美しさが求められる用途に最適な手法です。本記事では、専門用語や概念を分かりやすく解説し、半凝固金属の仕組み、各種ダイカストプロセスの違い、そして半凝固鋳造がどのような場面で明確なメリットをもたらすのかについて理解を深めていただきます。
半凝固ダイカストの基礎知識:具体的にどのようなものか?
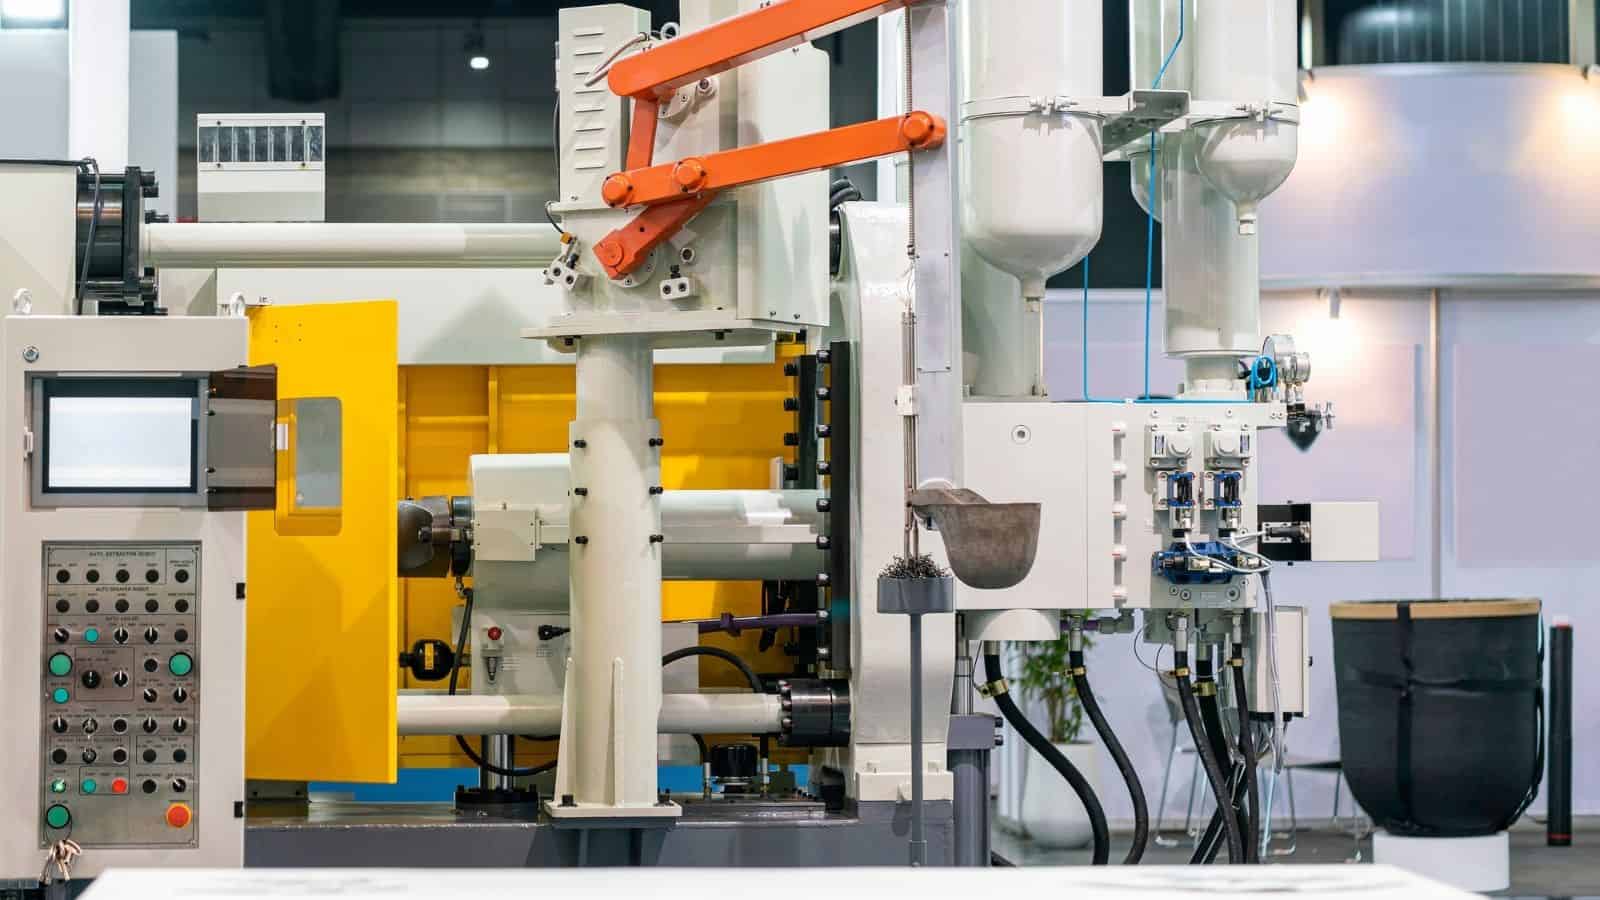
半凝固ダイカスト(SSM)は、完全に溶融した液体ではなく、半凝固状態から金属部品を成形します。 金属は、粘性のある スラリー (液体金属中に固体粒子が浮遊している状態)として金型に流入します。この工程では、高度な制御システムにより、金属の温度が固相線温度と液相線温度の間に維持されます。その際、固相率は一般的に約30%から65%の範囲に保たれます。
「スラリー」状態の理解
このプロセスの鍵となるのは、加熱された 半凝固スラリーです。 これには、鋭利な デンドライト (溶融金属が凝固する際に形成される、樹枝状に分岐した結晶構造)ではなく、液体金属に囲まれた丸みを帯びた固体粒子が含まれています。このスラリーは チキソトロピー(揺変性)を示します。これは、液体や半凝固材料が応力を受けると粘度が低下(サラサラの状態に)して流れやすくなり、応力が取り除かれると粘度が増して形状を保持するゲル状の構造になるという性質です。これら2つの特性は、スラリーの品質を制御するためのそれぞれのパラメータに対応しています。
- 精密な制御のための温度管理 スラリーの固相率 (液相と固相の混合物における固体金属の割合)
- 粒子の形状を整え、粘度を制御するチキソトロピー制御のためのせん断速度
半凝固ダイカストに使用される金属および合金
メーカーは主に以下の材料で半凝固ダイカストを行います。 非鉄合金アルミニウム、マグネシウム、および特定の銅合金は、その溶融温度範囲と流動特性により、最も適しています。一般的な材料の選択肢は以下の通りです。
| 材料 | 主な利点 |
|---|---|
| アルミニウム合金 | 優れた強度、熱処理が可能、広く入手可能 |
| マグネシウム合金 | 軽量、優れた流動性、短いサイクルタイム |
| 銅合金 | 高強度、温度範囲による使用の制限あり |
これらの合金は、固液共存状態において良好な特性を示します。 安定したスラリーを形成し、射出中に予測可能な挙動を維持します。 高融点の合金は、金型や温度の制約により、使用が限られています。
半凝固金属鋳造の様々なプロセス
半凝固ダイカストの各製造プロセスでは、強度、精度、コストのバランスをとるために、スラリーの生成、加熱、射出の工程をそれぞれ異なる方法で制御しています。
チクソキャスティング法
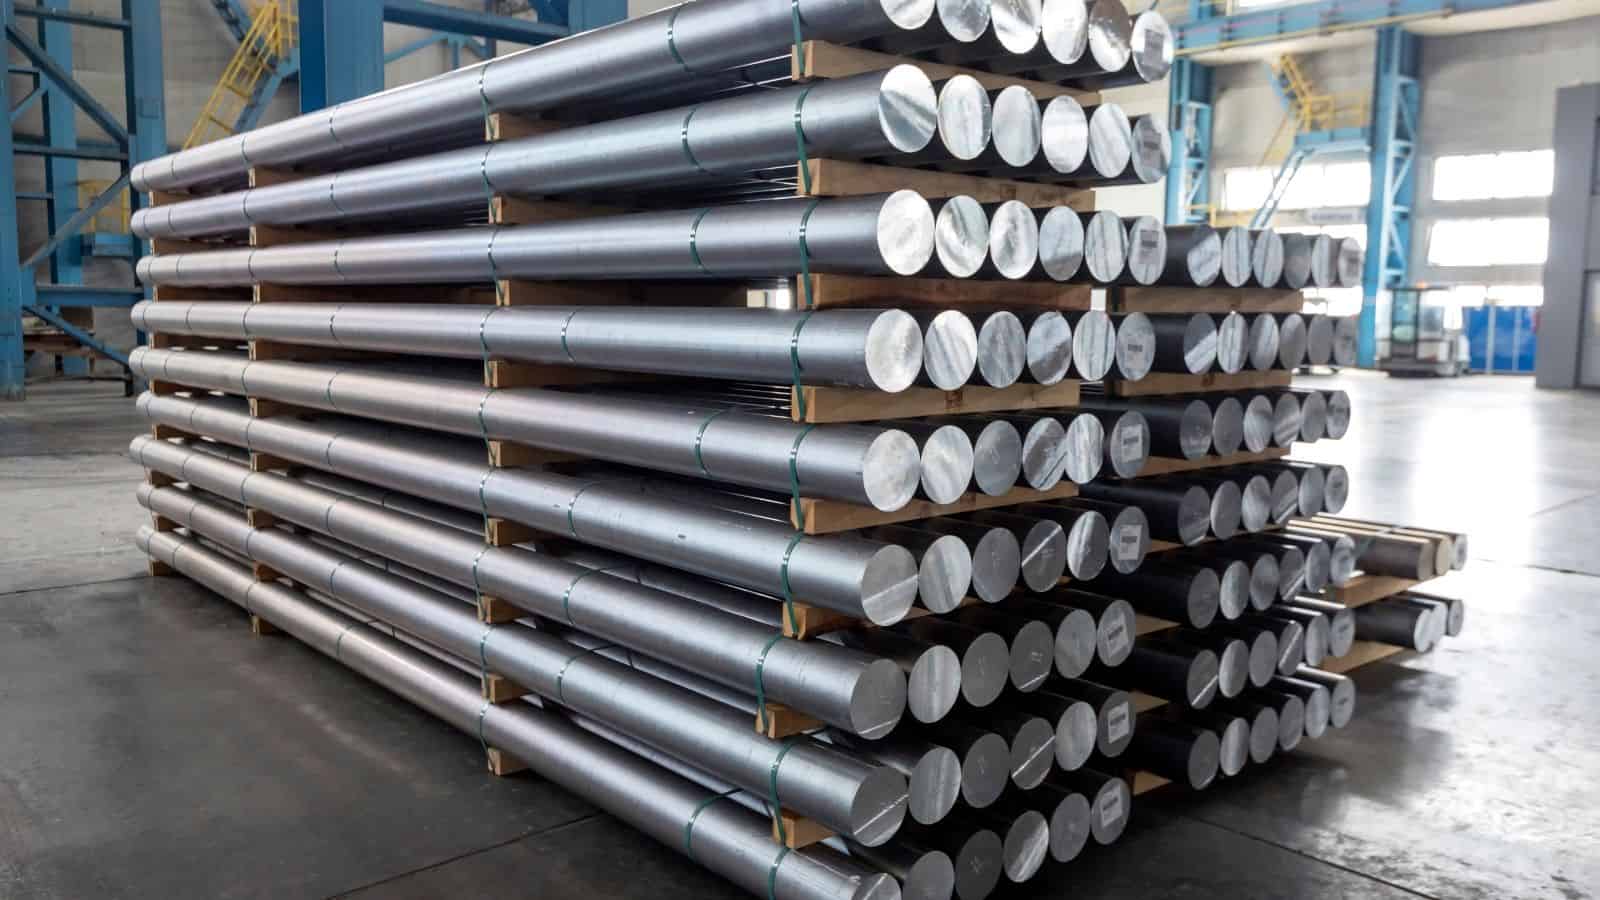
チクソキャスティング ~を使用します あらかじめ鋳造されたビレット (特殊な処理を施した固体金属棒)微細で非樹枝状の組織を持つ。 ビレットは~によって加熱されます 誘導加熱 (電磁場を利用して、導電性材料をクリーンかつ効率的に加熱する)半固体状態になるまで。その後、チクソキャスティング(半凝固鋳造)プロセスでは、高圧を用いてこのスラリーを密閉金型に射出します。 温度が低いため、ガス巻き込みや収縮が抑えられ、完成した部品は厳しい寸法公差と滑らかな表面を実現します。この方法は優れた制御性を備えていますが、ビレットの準備や取り扱いに伴うコストがかかります。
主な特徴
- 制御されたビレット品質
- 精密な温度範囲(温度ウィンドウ)
- 複雑な形状の部品における高い再現性
レオキャスティング法
レオキャスティングではスラリーを形成する 溶融金属から直接 ロッド(棒状素材)を使用するのではなく。 このプロセスでは、機械的撹拌やその他の混合方法を用いながら溶湯を冷却します。 この作用により、凝固しつつある結晶粒が丸みを帯びた粒子へと分断されます。また、このプロセスではスラリーを金型のキャビティ(空洞部)に供給しますが、その際、多くの場合 高圧ダイカスト 装置が使用されます。 これにより、あらかじめ鋳造されたビレットが不要となり、材料関連の工程を削減できます。レオキャスティングは大量生産部品に適しています。 合金選択の柔軟性が高く、材料コストを抑えることができます。
共通の利点
- スラリーの直接生成
- 低減された原材料コスト
- 大量生産への適性
マグネシウム合金のチクソモールディング
チクソモールディングは、マグネシウム合金などの材料に半凝固(セミソリッド)加工を適用する手法です。 保護ガス雰囲気下で、固形のマグネシウムチップを加熱されたバレルに供給します。他の手法と同様に、チップは溶けてスラリー状になり、プラスチック成形のようにスクリューによって閉じた金型内へ射出されます。 従来のダイカストよりも低温でプロセスが行われるため、安全性と制御性が向上します。高い寸法精度と清浄な表面が求められる薄肉かつ軽量な部品の製造において、チクソモールディングが採用されています。 この方法は、電子機器や自動車のハウジングなどに広く利用されています。
主な特徴
- チップ状の原料を使用
- 密閉されたクリーンな工程
- マグネシウム合金に最適
新たな手法:SIMAなど
SIMAは「Strain-Induced Melt Activation(ひずみ誘起溶融活性化)」の略です。 まず、圧延や鍛造によって合金を変形させます。 その後、制御された加熱を行うことで、部分溶融時に微細な半凝固組織を形成します。この手法は、均一な結晶粒が求められる小型部品や複雑な形状の部品に適しています。 SIMAは、チクソキャスティングやその他の半凝固成形工程と組み合わせて行われることがよくあります。その他の新しい手法では、スラリー制御の向上やサイクルタイムの短縮が重視されています。 コストを安定させつつ、半凝固成形(セミソリッド成形)の適用範囲を新たな合金や部品サイズへと拡大することを目指しています。
半凝固ダイカストの主な利点
機械的特性の向上
半凝固ダイカストは、
機械的特性を
向上させます。
気孔(ポロシティ)や収縮を低減するためです。 このプロセスではガスや空隙の巻き込みが抑えられるため、製造される部品は従来のダイカスト品よりも高い密度を実現することがよくあります。
さらに、
微細で均一な微細組織が
凝固中に形成されます。
この組織により、強度が高まり、負荷がかかった際の性能も安定します。 その結果、多くのアルミニウムやマグネシウム部品において、優れた耐疲労性が得られます。
また、このプロセスは
延性の向上にも
寄与します。
部品は、割れのリスクを抑えながら熱処理や溶接を行うことが可能です。 これは、繰り返し応力や衝撃を受ける構造部品にとって重要な点です。
高い寸法精度と表面仕上げ
半凝固ダイカストは、形状やサイズを精密に制御できます。 粘性のある金属流が金型内をスムーズに充填し、乱流の発生を防ぐため、部品全体にわたって厳しい公差を達成できます。
このプロセスは、きれいで均一な
表面仕上げを
実現します。
多くの部品は、金型から取り出された時点で表面が滑らかであり、研磨、コーティング、あるいは外観を整えるための追加工をほとんど、あるいは全く必要としません。
さらに、部品ごとの寸法安定性も一貫しています。 精密な位置合わせが求められる組み立てにおいて、製造業者はこの再現性の高さを活用しています。 ばらつきが少ないことは、検査時間や廃棄の削減にもつながります。
半凝固ダイカストの主な利点
機械的性能の向上
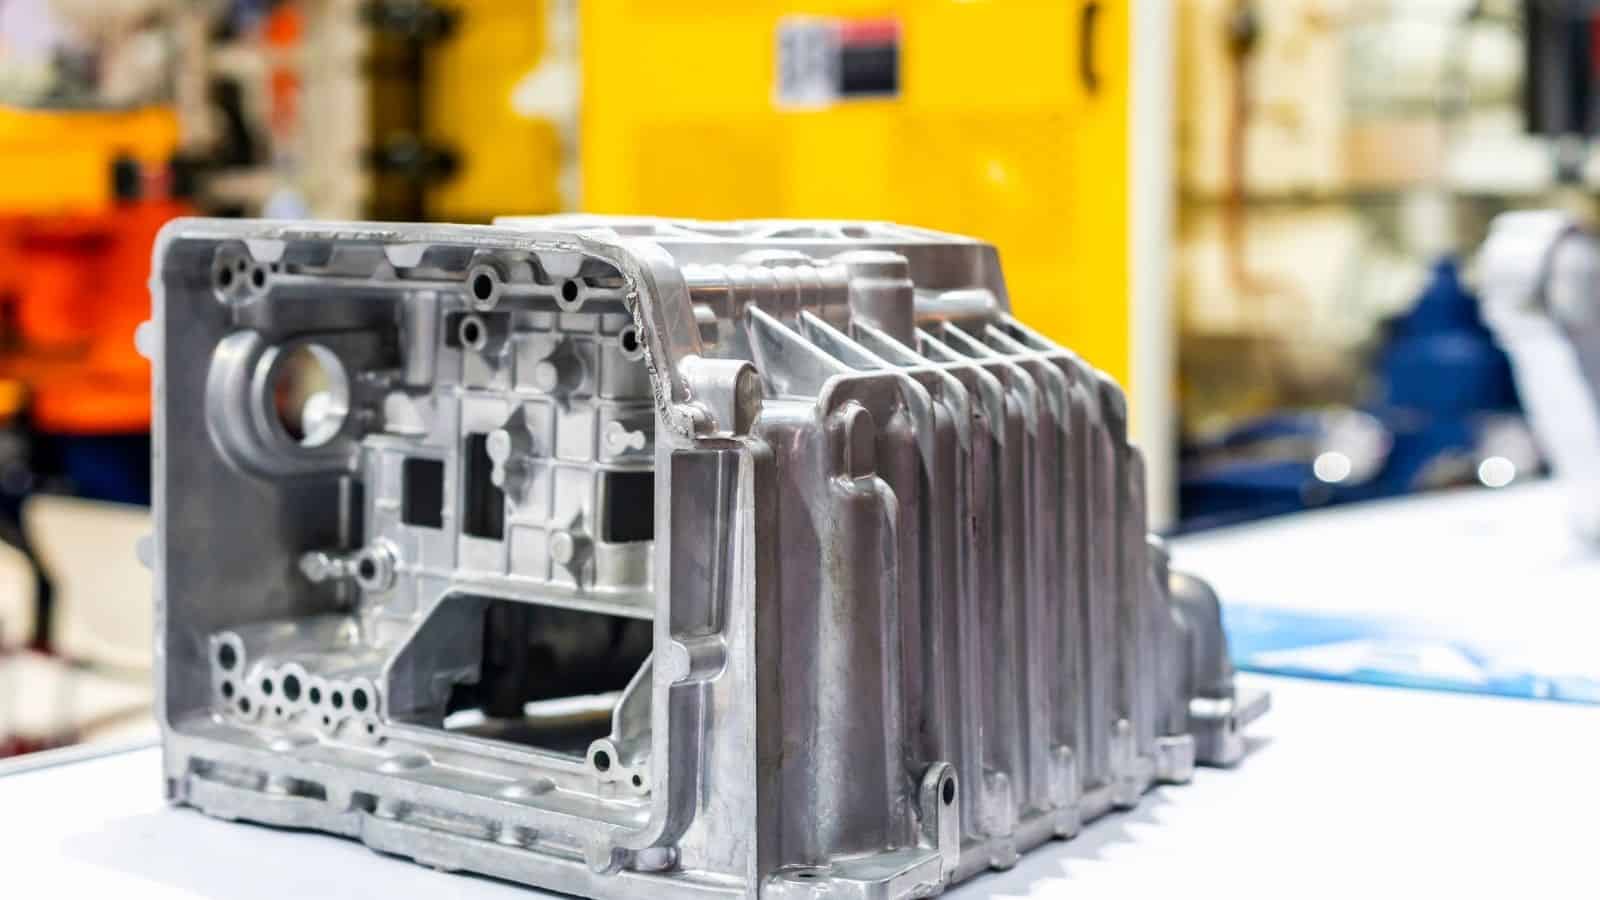
半凝固ダイカストは、主要な 機械的特性を向上させます 気孔率(ポロシティ)と凝固収縮を抑えるためです。このプロセスはガスの巻き込みや空隙を抑制するため、従来のダイカスト部品より高密度な部品を得られることがよくあります。さらに、 微細で均一な金属組織が 凝固時に形成されます。この組織は強度を高め、荷重下でも安定した性能を支えます。その結果、多くのアルミニウム部品やマグネシウム部品で疲労強度が向上します。このプロセスではさらに 延性も向上します。部品は亀裂のリスクを抑えながら熱処理や溶接を行えます。これは、繰り返し応力や衝撃を受ける構造部品にとって重要です。
高い寸法精度と表面仕上げ
半凝固ダイカストは、形状や寸法を精密に制御できます。粘性の高い金属スラリーは金型を滑らかに満たして乱流を抑えるため、部品全体にわたって厳しい公差を実現しやすくなります。このプロセスでは、きれいで均一な 表面仕上げが得られます。多くの部品は金型から取り出した時点で滑らかな表面を備えており、研磨、コーティング、外観仕上げのための機械加工がほとんど、またはまったく必要ありません。さらに、部品ごとの寸法安定性も維持されます。メーカーは、精密な位置合わせが求められる組立品でこの再現性を活用します。ばらつきが減れば、検査時間とスクラップも削減できます。
複雑な形状と厳しい公差
半凝固状態のスラリーが制御された状態で流動するため、 複雑な形状の成形が可能になります。 薄肉部、リブ、内部流路などを、通常の鋳造(溶融金属を用いる鋳造)よりも欠陥を抑えて形成できます。 これにより、リスクを高めることなく設計の選択肢が広がります。部品は多くの場合、 ニアネットシェイプ (最終的な寸法に極めて近い形状の鋳造部品)として製造されるため、追加の切削や成形加工が最小限に抑えられ、機械加工への依存度が低減します。また、安定した 厳しい公差も設計上の利点となります。 冷却中も形状が維持されるため、肉厚が急激に変化する箇所でも寸法安定性が保たれます。 この安定性は、シール、ベアリング、電子部品などと組み合わせて使用する部品において特に有利に働きます。
生産コストとエネルギー消費の低減
半凝固ダイカストは、従来のダイカスト(完全に溶融した金属を用いるプロセス)よりも低い温度で実施されます。 このため、 1サイクルあたりのエネルギー消費が抑えられ 金型にかかる熱応力も低減されます。 金型寿命の延長は 生産コストの 抑制に 寄与します。気孔(ポロシティ)や収縮が低減されるため、不良品の発生も抑えられます。 スクラップ(廃棄)率が低下することが多く、それにより生産効率の向上とリードタイムの短縮が実現します。 歩留まりの向上は、 同じ量の金属からより多くの完成部品を製造できることを意味します。 こうした節約効果は、大量生産において積み重なり、大きなメリットとなります。
半凝固ダイカストの用途
自動車および輸送機器用部品
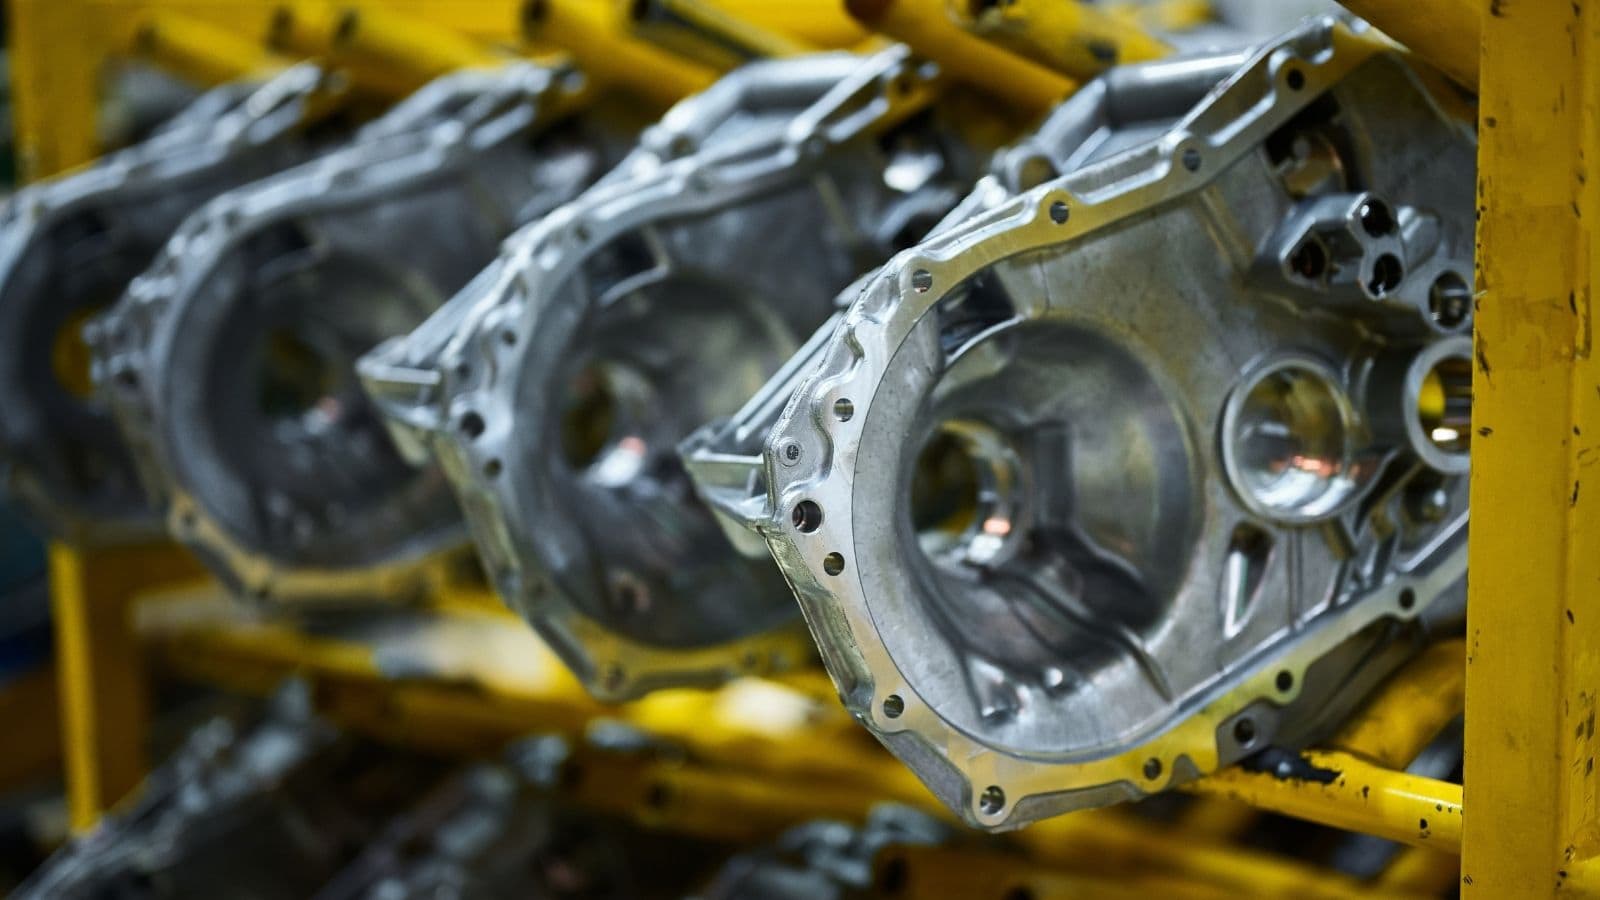
自動車メーカーは半凝固ダイカストを用いて、 自動車部品を製造しています。 それらは高い負荷がかかり、絶えず応力にさらされる部品です。 代表的なものとしては、 ステアリングナックル、エンジンマウント、サスペンションアーム、構造用ブラケットなどが挙げられます。。一部のメーカーでは、このプロセスを エンジンブロック やトランスミッションケースの製造にも適用しています。 鋳造温度が低いため、収縮や歪みが抑えられます。 こうした制御により、厳しい寸法公差への適合や、機械加工時間の短縮が可能になります。電気自動車(EV)でもこのプロセスが活用されています。 強度を損なうことなく航続距離を延ばせる、軽量なアルミニウムやマグネシウム製部品の製造を可能にします。
航空宇宙および防衛分野での用途
航空宇宙プログラムでは、安全性や重量に関する厳しい基準を満たす必要のある部品に半凝固ダイカストが採用されています。 代表的な航空宇宙部品には、 ハウジング、ブラケット、着陸装置(ランディングギア)の構成部品などがあり、 アルミニウム合金やマグネシウム合金で作られています。防衛関連のサプライヤーは、大規模生産において再現性のある品質が求められる部品にこのプロセスを使用しています。 材料規格を満たしつつ、安定した生産を実現します。
家電製品および5G機器用筐体
電子機器メーカーは、薄型かつ高剛性で、表面品質に優れたフレームを製造するために半凝固ダイカストを採用しています。 その例として、 コンピュータのフレーム、タブレットの筐体、5Gアンテナの筐体などが挙げられます。これらの部品には、精密なハードウェアを保護するために厳しい寸法公差が求められます。このプロセスでは、リブや熱伝導経路といった複雑な内部形状の形成が可能です。 こうした設計の自由度は、小型デバイスにおける熱管理や構造的剛性の確保に寄与します。また、気孔(ポロシティ)が少ないため、シールド性能も向上します。 これは、安定した信号性能が金属の精密な形状に左右される5Gシステムにおいて重要な要素です。
新たな用途と産業分野での活用
産業機器メーカーは、半凝固ダイカストを以下の製品に適用しています。 ポンプ、電動工具、ロボット部品これらの部品には、強度や耐摩耗性に加え、大量生産時における寸法の安定性が求められることが多々あります。このプロセスは、熱伝導や通電に関わる部品向けの銅合金にも対応しています。 メーカーは以下のような製品にこの技術を利用しています。 ヒートシンク、モーターハウジング、コネクタ これらは、金属の安定した流動性が性能向上につながる部品です。エネルギー、自動化、モビリティシステムといった分野でも新たな用途が次々と生まれています。 金型や合金の選択肢が広がるにつれ、高品質な金属部品を大量生産する手段として、このプロセスを採用する産業が増えています。
結論
半凝固ダイカストは、液相鋳造と固相鍛造の中間に位置する工法であり、強度、精度、効率を兼ね備えています。 チクソキャスティングやレオキャスティングといった手法により、用途に応じた柔軟な生産が可能です。 気孔(ポロシティ)やエネルギー消費の低減といった利点があり、軽量かつ高精度な金属部品の製造に最適であるため、厳しい品質が求められる産業分野での採用が拡大しています。
よくある質問(FAQ)
半凝固ダイカストは、従来のダイカストよりもコストが高いのでしょうか?
初期の設備導入や金型製作には費用がかかる場合がありますが、大量生産においては、部品あたりの総コストを低く抑えられることが多々あります。 コスト削減の要因としては、エネルギー消費の低減(低温での加工)、材料の無駄の少なさ(ニアネットシェイプ)、スクラップ率の低下、二次加工の削減などが挙げられます。 複雑な形状や高性能が求められる部品の場合、歩留まりや品質の向上によって、初期投資に見合う価値が得られることが一般的です。
機械的強度は、標準的なダイカスト部品と比べてどうですか?
半凝固(SSM)部品は、強度と信頼性に優れています。 気孔が少なく、微細かつ均一な金属組織を持つため、引張強度、耐疲労性、延性が向上します。 これにより、従来のダイカストでは破損のリスクがあるような構造部品への適用が可能になります。
半凝固ダイカストは鍛造の代替となり得ますか?
鍛造を完全に置き換えるものではありませんが、SSMは鍛造品に近い、あるいは同等の機械的特性(密度、強度)を持つ部品を製造できます。特に、鍛造では製造が困難、あるいは高コストになるような複雑な形状の部品においてその効果を発揮します。 金型から取り出した時点で優れた表面仕上げや厳しい寸法公差が求められる場合など、鍛造を補完する、あるいは競合する工法として位置づけられることが一般的です。
半凝固ダイカストの主な制約は何ですか?
主な制約は、適用可能な材料の範囲と、導入時のプロセスの複雑さです。 この工法は、特定のアルミニウム合金、マグネシウム合金、および一部の銅合金に対して最も高い効果を発揮します。 鋼のような高融点合金には適していません。 また、精密な温度管理やスラリー(半凝固状態の金属)の制御が必要となるため、専門的な設備やノウハウが求められます。そのため、小規模な事業や試作、あるいは少量生産においては、導入の障壁となる可能性があります。







