
製造業では、ダイカスト工程で漏れ、反り、割れが発生する可能性を下げることが求められます。従来の高圧ダイカストだけでは不十分な場合もあります。そこで業界の専門家はこの考えを発展させ、高品質部品を実現する方法として、 真空ダイカスト を提案しました。この記事では、この重要な技術革新である ダイカスト技術の定義、仕組み、用途について解説します。
真空ダイカストとは
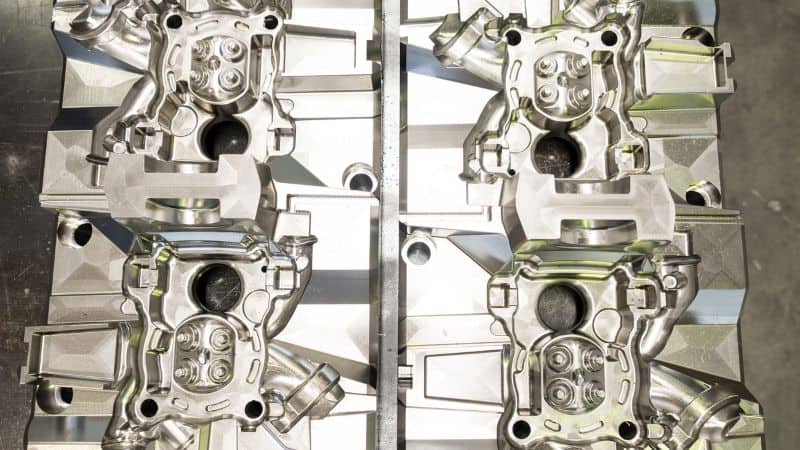
真空ダイカストは、 の一種で 高圧ダイカスト で、溶融金属を射出する直前および射出中に、金型キャビティ内の空気とガスを積極的に除去して真空状態を作りますキャビティ内のガス量を減らすことで、ガスの巻き込みを最小限に抑え、気孔を減らし、密度を高め、従来のHPDC(高圧ダイカスト)より機械的特性のばらつきを抑えます。鋳物に溶接性、熱処理性(T5/T6)、または気密性が求められる場合に欠かせない工法です。
基本的には、密閉された金型、真空ポンプシステム、精密に設計されたベントとゲートを使います。金属がキャビティに到達する前に、目標真空度を確立する必要があります。多くの場合は100 mbar未満、重要部品ではさらに低い圧力にします。その結果、充填がきれいで密度が高まり、乱流による空気の巻き込みや後工程での予期せぬ問題が減ります。
真空アシストダイカストと高真空システムの違い
真空アシスト方式は金型内を部分的に減圧します。完全な真空設備ほど費用や複雑さを伴わず、多くの部品の品質を向上できます。中程度の品質要求であれば十分な場合が多く、 気孔 を明確に減らし、充填性を改善します。
高真空システムは、ほぼ完全な排気と残留ガス量の最小化を目指します。金型を厳密に密閉し、真空流路を最適化し、充填時に素早く減圧して安定した真空を維持できるポンプを選定します。
従来の高圧ダイカストとの違い
- 気孔とガスの巻き込み: 統合された真空システムが金型キャビティから空気を積極的に除去し、従来のHPDCで問題となるガスの巻き込みと内部気孔を大幅に減らします。
- 機械的特性: 気孔が減ることで、引張強度、伸び、疲労性能が向上し、ロット間のばらつきも小さくなります。
- 後処理の可能性: 気孔の多い従来鋳物とは異なり、真空ダイカスト品は通常、溶接や熱処理ができるだけの密度を備え、より幅広い用途に対応できます。
実用上の違いは、特性の安定性に表れます。真空を使うと、引張強度、伸び、疲労性能が高くなる傾向があり、ロット間のばらつきも小さくなります。
真空ダイカストの仕組み
主な設備、金型の特徴、密閉方法
- ダイカストマシン:高速ショット制御と正確なゲート速度を備えた高圧マシンです。
- 真空システム:真空ポンプ、制御バルブ、タンク/アキュムレーター、センサーで構成され、目標真空度に素早く到達して充填中も維持します。
- 密閉金型:堅牢なパーティングラインシール、エジェクターピンやスライド周辺のOリング/ガスケット、排気流を導く真空ブロックを備えます。
- ベントとゲート:真空流路は、充填の最後になる領域から空気を排出できるよう配置します。ゲートの寸法と向きを調整し、層流を促して薄肉部の早期凝固を避けます。
- 計測機器:圧力トランスデューサー(キャビティ真空度)、熱電対(溶湯と金型)、射出スリーブおよびプランジャーの位置・速度センサーを使います。
金型メーカーは、真空ポートに硬化鋼インサート、研磨したベント面、圧縮に耐えるエラストマーを使うことがよくあります。Oリングとパーティングラインの摩耗を定期点検する作業は、予防保全スケジュールに組み込まれます。
工程の手順
- ショットの準備:溶湯を所定の目標温度にし、射出スリーブに適切な量の金属を入れます。
- キャビティの排気:真空回路を開きます。システムが金型キャビティと接続流路を設定値まで減圧します。品質要求の厳しい部品では、圧力を安定させるため排気前の待機時間を設けます。
- 射出・充填:射出を開始します。第1段階で金属をゲートまで送り、第2段階でゲート速度を上げて素早く充填します。真空を維持し、湯先の進行に伴って残留ガスを吸引します。
- 増圧・保持:溶融金属を金型へ射出した後、金属が凝固する際の収縮を補うため圧力を維持します。湯先がベントを塞ぐまで真空状態も保ちます。
- 解除・凝固:必要に応じて真空バルブを閉じ、鋳物を凝固させます。
- 型開き・取り出し:金型を開き、エジェクターピンを作動させて部品を取り出します。その後、バリとランナーを分離します。
この工程のタイミングは厳密に連動しています。真空度が設定値に達する前に金属が到達すると、ガスの巻き込みが急増します。同様に、バルブを閉じるのが遅れると、溶融金属が真空回路に吸い込まれることがあります。
真空ダイカスト工程の重要なパラメーター
- 真空度:気孔を十分に減らすため、多くのメーカーは<100 mbarを目標にします。高い健全性が求められる部品では、数十mbarまで減圧することもあります。
- タイミング:金属がゲートに到達する前に真空度が設定値に達し、重要な充填時間中は維持されなければなりません。薄肉部のショットでは、50~100 ms程度の応答遅れも影響することがあります。
- ゲート速度と充填時間:アルミニウムでは形状にもよりますが、ゲート速度を通常30~60 m/sとして、素早く制御された充填を行います。これにより乱流を抑えながら、表面酸化や湯境を防ぎます。
- 温度:流動性を保てる溶湯温度に設定します(例:アルミニウム合金では化学組成に応じて一般に660~720°C)。早期凝固や焼き付きを防ぐため、金型温度も安定させます。極端な条件より一貫性が重要です。
- 潤滑とスリーブの状態:プランジャーの適切な潤滑とスリーブ温度の制御により、ガス発生を防ぎ、第一段階の充填を安定させます。
工程制御では、これらの条件を再現可能な範囲にまとめます。多くの工場では、キャビティ圧力のフィードバックに合わせて速度プロファイルをリアルタイム調整する閉ループショット制御を採用しています。
利点と制約
優れた機械的特性:気孔の低減
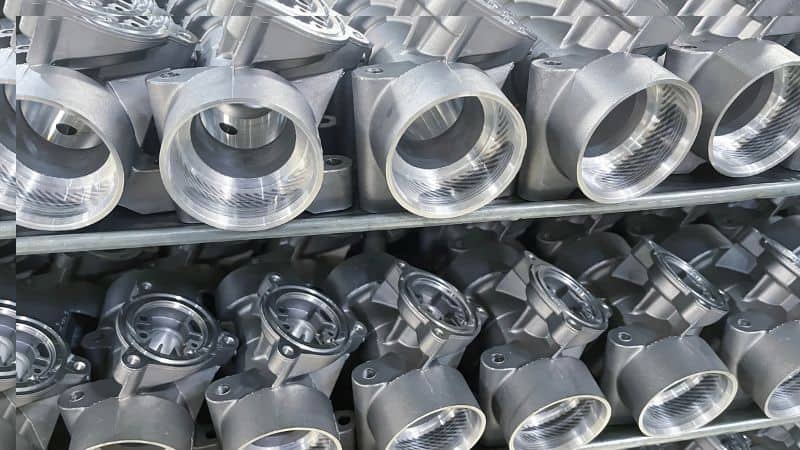
真空ダイカストはガスを排出して、表面につながる気孔と内部気孔の両方を減らします。ダイカスト部品は、 密度が高く、疲労寿命が向上し、引張強度と伸びのばらつきが小さくなります。たとえば、 アルミニウムダイカスト部品 は、適切な真空条件で製造すると、従来のHPDCでは安定して得にくい、T6熱処理に適した伸びを実現できることがあります。
部品品質の向上:きれいで滑らかな表面
よりきれいな湯先と乱流の少ない流れ により、表面仕上げが細かくなり、外観不良も減ります。さらに重要な点として、多くの設計では含浸処理を行わずに 気密性 を実現できます。ガス気孔が最小限に抑えられるため、部品は溶接(MIG/TIG)に耐え、溶体化処理や時効処理にも安定して反応します。ガス膨張に伴う膨れや変形も避けやすくなります。
真空ダイカストの制約
真空ダイカストは主に、 アルミニウムとマグネシウムに適しています。鉄系合金は高温で反応性も高いため、一般にこの工程には適しません。
運用面では、 設備と保全に大きな負担がかかります。金型を厳密に密閉し、信頼性の高い真空設備を用意し、Oリングやパーティングラインの摩耗、バルブのカーボン堆積に対応するため、厳格な保全スケジュールを守る必要があります。
ただし、大量生産または高い健全性が求められる用途では、歩留まりの向上、手直しの削減、部品の一体化、後工程の熱処理が可能になるため、この投資が正当化されることがよくあります。
真空ダイカストの用途
持続可能性と今後の動向
効率の向上と排出量の削減
真空ダイカストは不良品を減らし、持続可能な生産に貢献します。スクラップが減れば再溶解する金属が少なくなり、エネルギー使用量と関連する排出量を大幅に抑えられます。シール用薬剤など、他の資源の消費も減らせます。多くの鋳造工場はスクラップ金属を社内でリサイクルしているため、歩留まりを高めることでリサイクルの循環も効率化します。
先端技術と自動化
技術の進歩により、この工程はさらに精密になっています。 シミュレーションソフトウェア は鋳造と真空システムをモデル化し、生産開始前に設計を最適化します。鋳造中はデジタルツインと閉ループ制御がセンサーのリアルタイムデータを活用し、各ショットが理想的な基準に合うよう管理します。真空設備の改良、専用合金、ロボットの活用拡大も進み、厳格な業界基準を満たす高自動化・高信頼性の工程につながっています。
まとめ
真空ダイカストの概念は1970年代、あるいはそれ以前にさかのぼりますが、従来のダイカストと比べると、今も発展を続ける比較的新しい分野です。しかし、気孔、溶接性、熱処理への反応が必須条件となる場合、最も実用的な大幅改善策です。
真空ダイカストを導入すると、金型、設備、トレーニングへの初期投資を、歩留まりの向上によって回収できます。メーカーは、厳しい寸法精度の要求や構造設計にも、より自信を持って取り組めます。
よくある質問
真空ダイカストの効果が特に大きい合金はありますか?
前述のとおり、この鋳造法ではアルミニウムとマグネシウムを使用できます。特に大きな効果が得られるのは、 アルミニウム合金です。これらの合金はガスの巻き込みや水素気孔が生じやすく、熱処理性が大きく制限されます。そのため、真空ダイカストは高強度アルミニウム合金( A356 または360など)で特に有効です。T5またはT6熱処理向けの合金であり、膨れや強度低下を引き起こすガスを除去します。
真空ダイカストのコストは、スクイズキャスティングや半溶融金属(SSM)鋳造など、気孔の少ない他の鋳造法と比べてどうですか?
大量生産では、真空ダイカストはスクイズキャスティングやSSM鋳造より費用対効果の高い方法として選ばれることがよくあります。いずれの方法も気孔を減らしますが、スクイズキャスティングには専用の(多くの場合、低速な)機械が必要で、SSM鋳造では複雑な原料が必要です。真空ダイカストは標準的な高圧ダイカストマシンに追加システムを組み合わせて使えるため、競争力のあるサイクルタイムで、健全性の高い部品を数百万個生産する用途に適しています。
真空ダイカストに適さない複雑形状はありますか?
はい、この工程にも限界があります。非常に深く狭い「ポケット」は、金属が封じる前に真空で奥まった部分の空気を十分に排出できないため、問題になることがあります。また、内部コアによってキャビティが複雑に分割される部品では、有効な真空ベントの配置が難しく、孤立したガス溜まりが残る可能性があります。







