

Se cercate componenti metallici resistenti, con geometria precisa e pochi difetti, la colata con compressione è una delle opzioni migliori: combina aspetti della pressofusione e della forgiatura per ottenere pezzi densi, di qualità e con proprietà meccaniche superiori rispetto ai prodotti ottenuti con la fusione convenzionale.
Questo articolo illustra il funzionamento dei diversi tipi di colata con compressione e i metalli più adatti al processo, confrontandolo anche con altri metodi di fusione. Continuate a leggere per scoprire dove e quando può essere indicata per i vostri progetti.
Tipi di colata con compressione
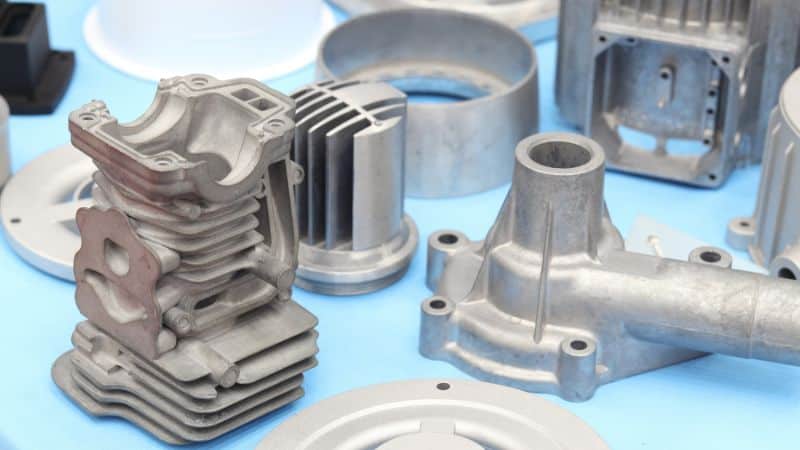
La colata con compressione, detta anche forgiatura del metallo liquido, segue i principi generali della fusione: il materiale fuso solidifica in uno stampo e viene espulso dopo il raffreddamento. La caratteristica distintiva di questa tecnica è l’applicazione di pressione al metallo fuso durante il raffreddamento, così da aumentarne densità e resistenza. I due approcci principali, colata con compressione diretta e colata con compressione indiretta, si differenziano per il modo in cui il metallo entra nella matrice e per l’azione della pressione durante la solidificazione.
Colata con compressione diretta
Nella colata con compressione diretta, il metallo fuso viene versato direttamente nella cavità della matrice. Quando inizia il raffreddamento, un punzone scende verticalmente e applica pressione.
Il processo è controllato mediante un’elevata pressione idraulica, in genere compresa tra 50 e 150 MPa. La pressione viene mantenuta fino alla completa solidificazione del metallo.
Questo metodo è adatto a pezzi spessi e forme semplici. Garantisce elevata integrità del materiale e porosità molto bassa. Tuttavia, le caratteristiche interne complesse restano difficili da realizzare.
La colata con compressione diretta è adatta a pezzi in alluminio e magnesio destinati a funzioni strutturali. È la scelta migliore quando resistenza e qualità superficiale contano più della complessità geometrica.
Colata con compressione indiretta
La colata con compressione indiretta riempie la matrice attraverso una camera, in modo simile alla pressofusione ad alta pressione. Un pistone spinge il metallo fuso nella cavità e continua ad applicare pressione durante il raffreddamento.
Rispetto alla colata diretta, si possono utilizzare pressioni maggiori. Questo consente di realizzare pareti più sottili e forme più dettagliate. Il flusso del metallo migliora inoltre il riempimento delle sezioni strette.
La colata indiretta è compatibile con macchine sia verticali sia orizzontali. Viene spesso scelta per pezzi con geometrie complesse e tolleranze più ristrette.
Rispetto alla colata con compressione diretta, questo metodo richiede più attrezzature e controllo. In cambio, offre maggiore libertà progettuale e proprietà meccaniche costanti.
Processo di colata con compressione
Preparazione e fusione
Il processo inizia selezionando una lega metallica pulita e preparando le matrici. La matrice viene riscaldata a una temperatura prestabilita per ridurre lo shock termico e migliorare il flusso del metallo. Una temperatura adeguata favorisce anche il riempimento uniforme della cavità.
Il metallo viene fuso in un forno controllato fino a raggiungere l’intervallo di colata corretto. Il metallo liquido deve rimanere privo di gas e accumuli di ossido. La superficie viene schiumata e il tempo di mantenimento viene gestito per salvaguardare la qualità.
Le principali fasi di preparazione includono:
- Preriscaldamento delle matrici e delle attrezzature
- Controllo della temperatura di fusione
- Misurazione del volume corretto di metallo fuso
Queste operazioni sono la base per risultati di colata stabili.
Colata e pressurizzazione
Il metallo fuso viene versato per gravità direttamente nella cavità aperta della matrice. Questa fase differisce dai metodi di colata ad alta pressione perché il metallo fluisce lentamente. La bassa turbolenza contribuisce a ridurre l’intrappolamento dell’aria.
Dopo la colata, la matrice viene chiusa e si aziona la pressa idraulica. La pressa applica un’elevata pressione mediante un punzone o perni di compressione. La pressione entra in gioco non appena il metallo inizia a raffreddarsi.
La pressurizzazione svolge diverse funzioni:
- Spinge il metallo nelle sezioni sottili
- Compensa il ritiro durante il raffreddamento
- Migliora il contatto con le superfici della matrice
La pressione viene mantenuta finché la solidificazione non è quasi completa.
Solidificazione ed espulsione
Durante la solidificazione, la pressione mantiene il metallo denso e ben alimentato. La matrice riscaldata sottrae calore a una velocità controllata. Questo rapido trasferimento di calore crea una struttura a grana fine.
La pressione viene mantenuta finché il getto non raggiunge una resistenza sufficiente. Rilasciarla troppo presto può causare vuoti interni o difetti superficiali. La temporizzazione è fondamentale.
Una volta solidificato il metallo, la matrice viene aperta e inizia l’espulsione. I perni di espulsione spingono il pezzo fuori dalla cavità senza danneggiarlo. Il pezzo viene ispezionato e, se necessario, si rifila il metallo in eccesso. Questa fase completa un ciclo che combina fusione e forgiatura in un unico processo.
Materiali utilizzati nella colata con compressione
Alluminio e sue leghe
Nella colata con compressione si utilizzano soprattutto alluminio e leghe di alluminio. Offrono un elevato rapporto resistenza/peso, buona resistenza alla corrosione e un’ottima conducibilità termica.
Tra le qualità più comuni vi sono le leghe Al-Si e Al-Mg. Riempiono bene la matrice e reagiscono efficacemente alla pressione, riducendo la porosità. I trattamenti termici possono essere applicati anche per migliorare resistenza e durata a fatica.
Ruote automobilistiche, blocchi motore e alloggiamenti strutturali sono spesso realizzati in leghe di alluminio. Quando occorrono tolleranze ristrette e poche lavorazioni meccaniche, l’alluminio resta la prima scelta.
Magnesio e leghe di magnesio
Il magnesio e le sue leghe vengono scelti quando la riduzione del peso è prioritaria. Il magnesio pesa circa un terzo in meno dell’alluminio, un vantaggio per i componenti automobilistici e aerospaziali.
La colata con compressione migliora le prestazioni delle leghe di magnesio riducendo il ritiro e i difetti da gas. Ciò è particolarmente importante perché il magnesio reagisce rapidamente durante la solidificazione.
I pezzi in lega di magnesio si trovano spesso nei componenti dello sterzo, nei telai dei sedili e negli alloggiamenti elettronici. Un controllo accurato della temperatura e la progettazione della matrice aiutano a evitare ossidazione e cricche durante il processo.
Proprietà e vantaggi della colata con compressione
Proprietà meccaniche e microstruttura
Il processo migliora le proprietà meccaniche perché la pressione induce una solidificazione uniforme del metallo fuso. L’azione affina la struttura dei grani e crea una microstruttura omogenea.
Una struttura a grana più fine aumenta tenacità e duttilità. Migliora anche la resistenza all’usura, aiutando i pezzi a sopportare carichi e attrito ripetuti. Queste caratteristiche sono importanti per componenti soggetti a sollecitazioni, calore o movimento.
La pressione durante la solidificazione limita le zone deboli causate dal raffreddamento non uniforme. Ne risulta una resistenza più costante in tutto il pezzo, non solo nelle sezioni spesse. Questa uniformità favorisce prestazioni affidabili nei componenti strutturali e portanti.
I principali miglioramenti meccanici includono:
- Maggiore resistenza a trazione
- Migliore durata a fatica
- Duttilità e tenacità superiori
Porosità e finitura superficiale
La colata con compressione produce una bassa porosità perché la pressione alimenta il metallo fuso nelle zone che si ritirano durante il raffreddamento. Questo riduce la porosità da ritiro, che spesso indebolisce i pezzi realizzati con altri metodi di fusione.
La bassa porosità migliora la resistenza e consente trattamenti termici e saldatura. Riduce inoltre il rischio di perdite nei componenti a tenuta di pressione. Il processo evita i difetti da gas intrappolati che interessano comunemente la pressofusione ad alta velocità.
Il processo migliora anche la finitura superficiale. Il metallo resta a stretto contatto con la matrice, ottenendo una texture liscia e uniforme. Ne derivano meno difetti, come giunzioni fredde, linee di flusso o discontinuità superficiali.
Una migliore qualità superficiale riduce la necessità di lavorazioni meccaniche aggiuntive. Si risparmiano così tempo e costi di finitura.
Precisione dimensionale e densità
L’elevata precisione dimensionale deriva dalla solidificazione del metallo sotto pressione controllata. La matrice resta completamente riempita durante il raffreddamento, limitando deformazioni e ritiri non uniformi.
L’alta pressione produce pezzi ad alta densità con pochissimi vuoti interni. Il materiale denso migliora la resistenza e garantisce prestazioni costanti sotto carico. Aiuta inoltre i pezzi a rispettare tolleranze ristrette.
La capacità di ottenere forme quasi finite riduce le lavorazioni secondarie. Caratteristiche come nervature, rilievi e sezioni spesse si formano con maggiore definizione.
I vantaggi dimensionali includono:
- Geometria stabile del pezzo
- Tolleranze ristrette
- Minore variabilità tra i getti
Confronto con la pressofusione HPDC e la forgiatura
Pressofusione ad alta pressione
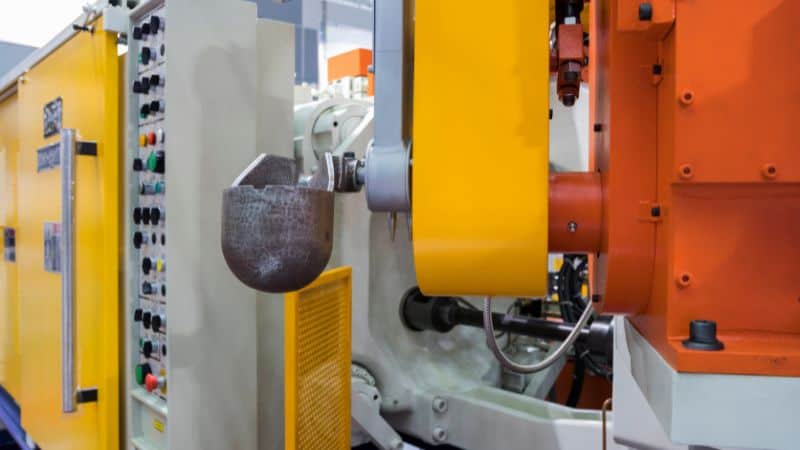
La pressofusione ad alta pressione (HPDC) è progettata per la velocità. Spinge il metallo fuso nello stampo a velocità elevatissima, producendo in modo rapido e preciso milioni di pezzi complessi a parete sottile, come gli alloggiamenti elettronici.
Questa capacità di produzione di massa comporta però un compromesso. Il flusso turbolento intrappola minuscole sacche d’aria nel pezzo, rendendolo poroso. Di conseguenza, i pezzi HPDC sono più deboli e fragili e generalmente non possono essere sottoposti a trattamento termico.
La colata con compressione è progettata per garantire resistenza. Riempie lentamente la matrice per evitare l’intrappolamento dell’aria, quindi applica una pressione elevata mentre il metallo solidifica. Si ottiene un pezzo quasi compatto, denso e resistente, simile a un forgiato. Questa densità consente trattamenti termici per prestazioni ancora superiori.
Forgiatura convenzionale
La forgiatura dà forma al metallo solido o semisolido applicando una forza di compressione. Offre eccellente resistenza e durata a fatica, perché la struttura dei grani del metallo segue i contorni del pezzo.
Al contrario, la colata con compressione parte dal metallo fuso, non da una billetta solida. Produce forme quasi finite con meno spreco di materiale. È più facile ottenere geometrie complesse senza ricorrere a lavorazioni meccaniche pesanti.
La forgiatura comporta in genere costi più elevati per attrezzature e allestimento e pone maggiori limiti alla geometria dei pezzi. La colata con compressione offre un equilibrio tra le eccellenti proprietà meccaniche, prossime a quelle della forgiatura, e la flessibilità geometrica della fusione. È particolarmente vantaggiosa per i pezzi in alluminio che richiedono sia elevata integrità strutturale sia dettagli complessi.
Applicazioni della colata con compressione
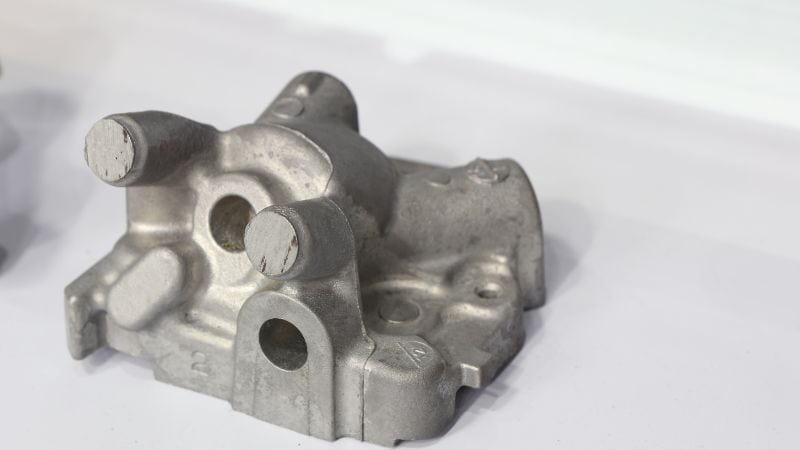
- Automotive Componenti: Utilizzata per componenti critici e fortemente sollecitati, come fuselli dello sterzo, pistoni, blocchi motore e alloggiamenti strutturali, che beneficiano di elevata resistenza a fatica, resistenza al calore e microstruttura densa.
- Sistemi aerospaziali e della difesa: Essenziale per produrre componenti strutturali leggeri ma resistenti, alloggiamenti e pezzi speciali come proiettili da mortaio, per i quali affidabilità, prestazioni ripetibili e rigoroso rispetto degli standard di sicurezza sono imprescindibili.
- Macchinari industriali e sistemi idraulici: Ideale per produrre pezzi robusti e complessi, come corpi pompa, blocchi valvole, componenti idraulici e alloggiamenti per macchinari, che richiedono precisione dimensionale, tenuta alla pressione e lunga vita utile in ambienti impegnativi.
Professionisti della pressofusione al vostro servizio
La colata con compressione è un processo ibrido trasformativo che combina la libertà geometrica della fusione con l’integrità della forgiatura.
Moldie, azienda con lunga esperienza industriale nella pressofusione, può integrare agevolmente questa strategia nel processo produttivo, migliorando il rapporto resistenza/peso, riducendo i difetti latenti e limitando le lavorazioni secondarie.
Non esitate quindi a contattarci oggi stesso. Affidatevi all’eccellenza di Moldie nella pressofusione.
Domande frequenti
Cosa dovrei considerare per primo quando scelgo tra la colata con compressione e altri metodi di pressofusione?
Il fattore decisivo è spesso la complessità del pezzo e la resa del materiale. Se il componente presenta passaggi interni complessi, pareti sottili integrate in sezioni spesse o dettagli che richiederebbero grandi quantità di lavorazioni meccaniche partendo da un forgiato, è preferibile la colata con compressione. Se la geometria è più semplice ma richiede il massimo flusso dei grani e resistenza direzionale, la forgiatura resta superiore. Anche lo spreco di materiale, inferiore nella colata con compressione, è un aspetto importante.
Posso utilizzare la colata con compressione per componenti piccoli e prodotti in grandi volumi?
In genere no. Il ciclo del processo è solitamente più lento della pressofusione ad alta pressione (HPDC), rendendolo meno conveniente per volumi molto elevati di pezzi piccoli e a parete sottile. I suoi vantaggi sono sfruttati al meglio nei componenti più grandi e strutturalmente importanti, le cui proprietà giustificano il tempo di ciclo.
È obbligatorio applicare un trattamento termico dopo la colata ai pezzi ottenuti con colata con compressione?
Dipende dalle specifiche richieste. L’elevata integrità dei pezzi ottenuti con colata con compressione consente trattamenti termici efficaci senza formazione di bolle; tuttavia, molte applicazioni richiedono ancora uno stato T5 o T6 per raggiungere i livelli massimi di resistenza e necessitano quindi di un ciclo di trattamento termico.