
La pressofusione a camera calda è un metodo di fusione in cui il metallo fuso viene iniettato direttamente in uno stampo tramite una camera integrata, risultando ideale per le leghe con basso punto di fusione.
Capire come funziona il processo, quali materiali utilizza e in cosa differisce dalla pressofusione a camera fredda chiarisce perché sia ancora così diffuso. Le sue applicazioni e i componenti delle macchine mostrano inoltre come continui a influenzare la produzione industriale.
Panoramica della pressofusione a camera calda
La pressofusione a camera calda è un processo produttivo che utilizza metallo fuso iniettato sotto pressione in una matrice per formare componenti di precisione. È particolarmente adatta ai metalli con basso punto di fusione ed è apprezzata per velocità, precisione e uniformità della finitura superficiale.
Che cos’è la pressofusione a camera calda?
La pressofusione a camera calda è un processo in cui il sistema di iniezione è posizionato direttamente in un forno contenente metallo fuso. Un pistone spinge il metallo liquido attraverso un ugello dentro una matrice in acciaio, dove solidifica assumendo la forma desiderata. Il metodo è adatto a leghe di zinco, magnesio e materiali a base di piombo. Questi metalli fondono rapidamente e scorrono facilmente, rendendo il processo veloce ed efficiente.
In pratica, i produttori utilizzano macchine a camera calda per componenti di dimensioni piccole o medie che richiedono dettagli fini e superfici lisce, come componenti automotive, alloggiamenti per elettrodomestici e connettori elettronici.
Principali vantaggi della pressofusione a camera calda
Pur essendo più tradizionale rispetto alla pressofusione a camera fredda, la pressofusione a camera calda è un processo consolidato. Offre diversi vantaggi che la rendono popolare nella produzione di massa, dove prestazioni costanti sono fondamentali per il successo.
Uno dei vantaggi più importanti è la velocità. Il collegamento diretto tra il sistema di iniezione e il metallo fuso riduce i tempi di movimentazione e accelera i cicli.
Un altro vantaggio è la precisione. L’iniezione ad alta pressione riempie completamente la matrice, creando componenti di alta qualità con tolleranze ristrette e finiture superficiali eccellenti. Si riduce così la necessità di lavorazioni secondarie.
La pressofusione a camera calda è anche conveniente per le grandi serie. Matrici riutilizzabili e cicli rapidi abbassano il costo per pezzo. Il processo consente inoltre di realizzare pareti sottili e forme complesse, riducendo il consumo di materiale.
Il metodo offre anche costanza. Ogni componente prodotto è quasi identico agli altri, un aspetto essenziale nei settori che richiedono parti intercambiabili.
Limiti della pressofusione a camera calda
Nonostante i suoi vantaggi, la pressofusione a camera calda presenta alcuni limiti. Il principale riguarda la scelta dei materiali: si possono utilizzare solo metalli con basso punto di fusione, come zinco e magnesio. Le leghe con punto di fusione più alto, come l’alluminio, non possono essere fuse con questo metodo.
Anche i costi delle attrezzature possono essere elevati. Sebbene le matrici siano durevoli, richiedono un investimento iniziale significativo, che può non essere conveniente per le piccole serie.
Le dimensioni del componente costituiscono un ulteriore limite. Le macchine a camera calda sono più adatte ai componenti piccoli; con questo processo non è efficiente produrre pezzi grandi o pesanti.
Infine, anche se la finitura superficiale è generalmente buona, alcuni componenti possono richiedere una leggera finitura aggiuntiva per rimuovere bave o spigoli vivi formatisi durante la fusione.
Componenti principali delle macchine per pressofusione a camera calda
Una macchina per pressofusione a camera calda si basa su diversi componenti integrati che lavorano insieme per iniettare il metallo fuso nello stampo con rapidità e precisione. Ogni elemento controlla una fase specifica di temperatura, pressione e flusso del metallo, contribuendo a ottenere fusioni costanti.
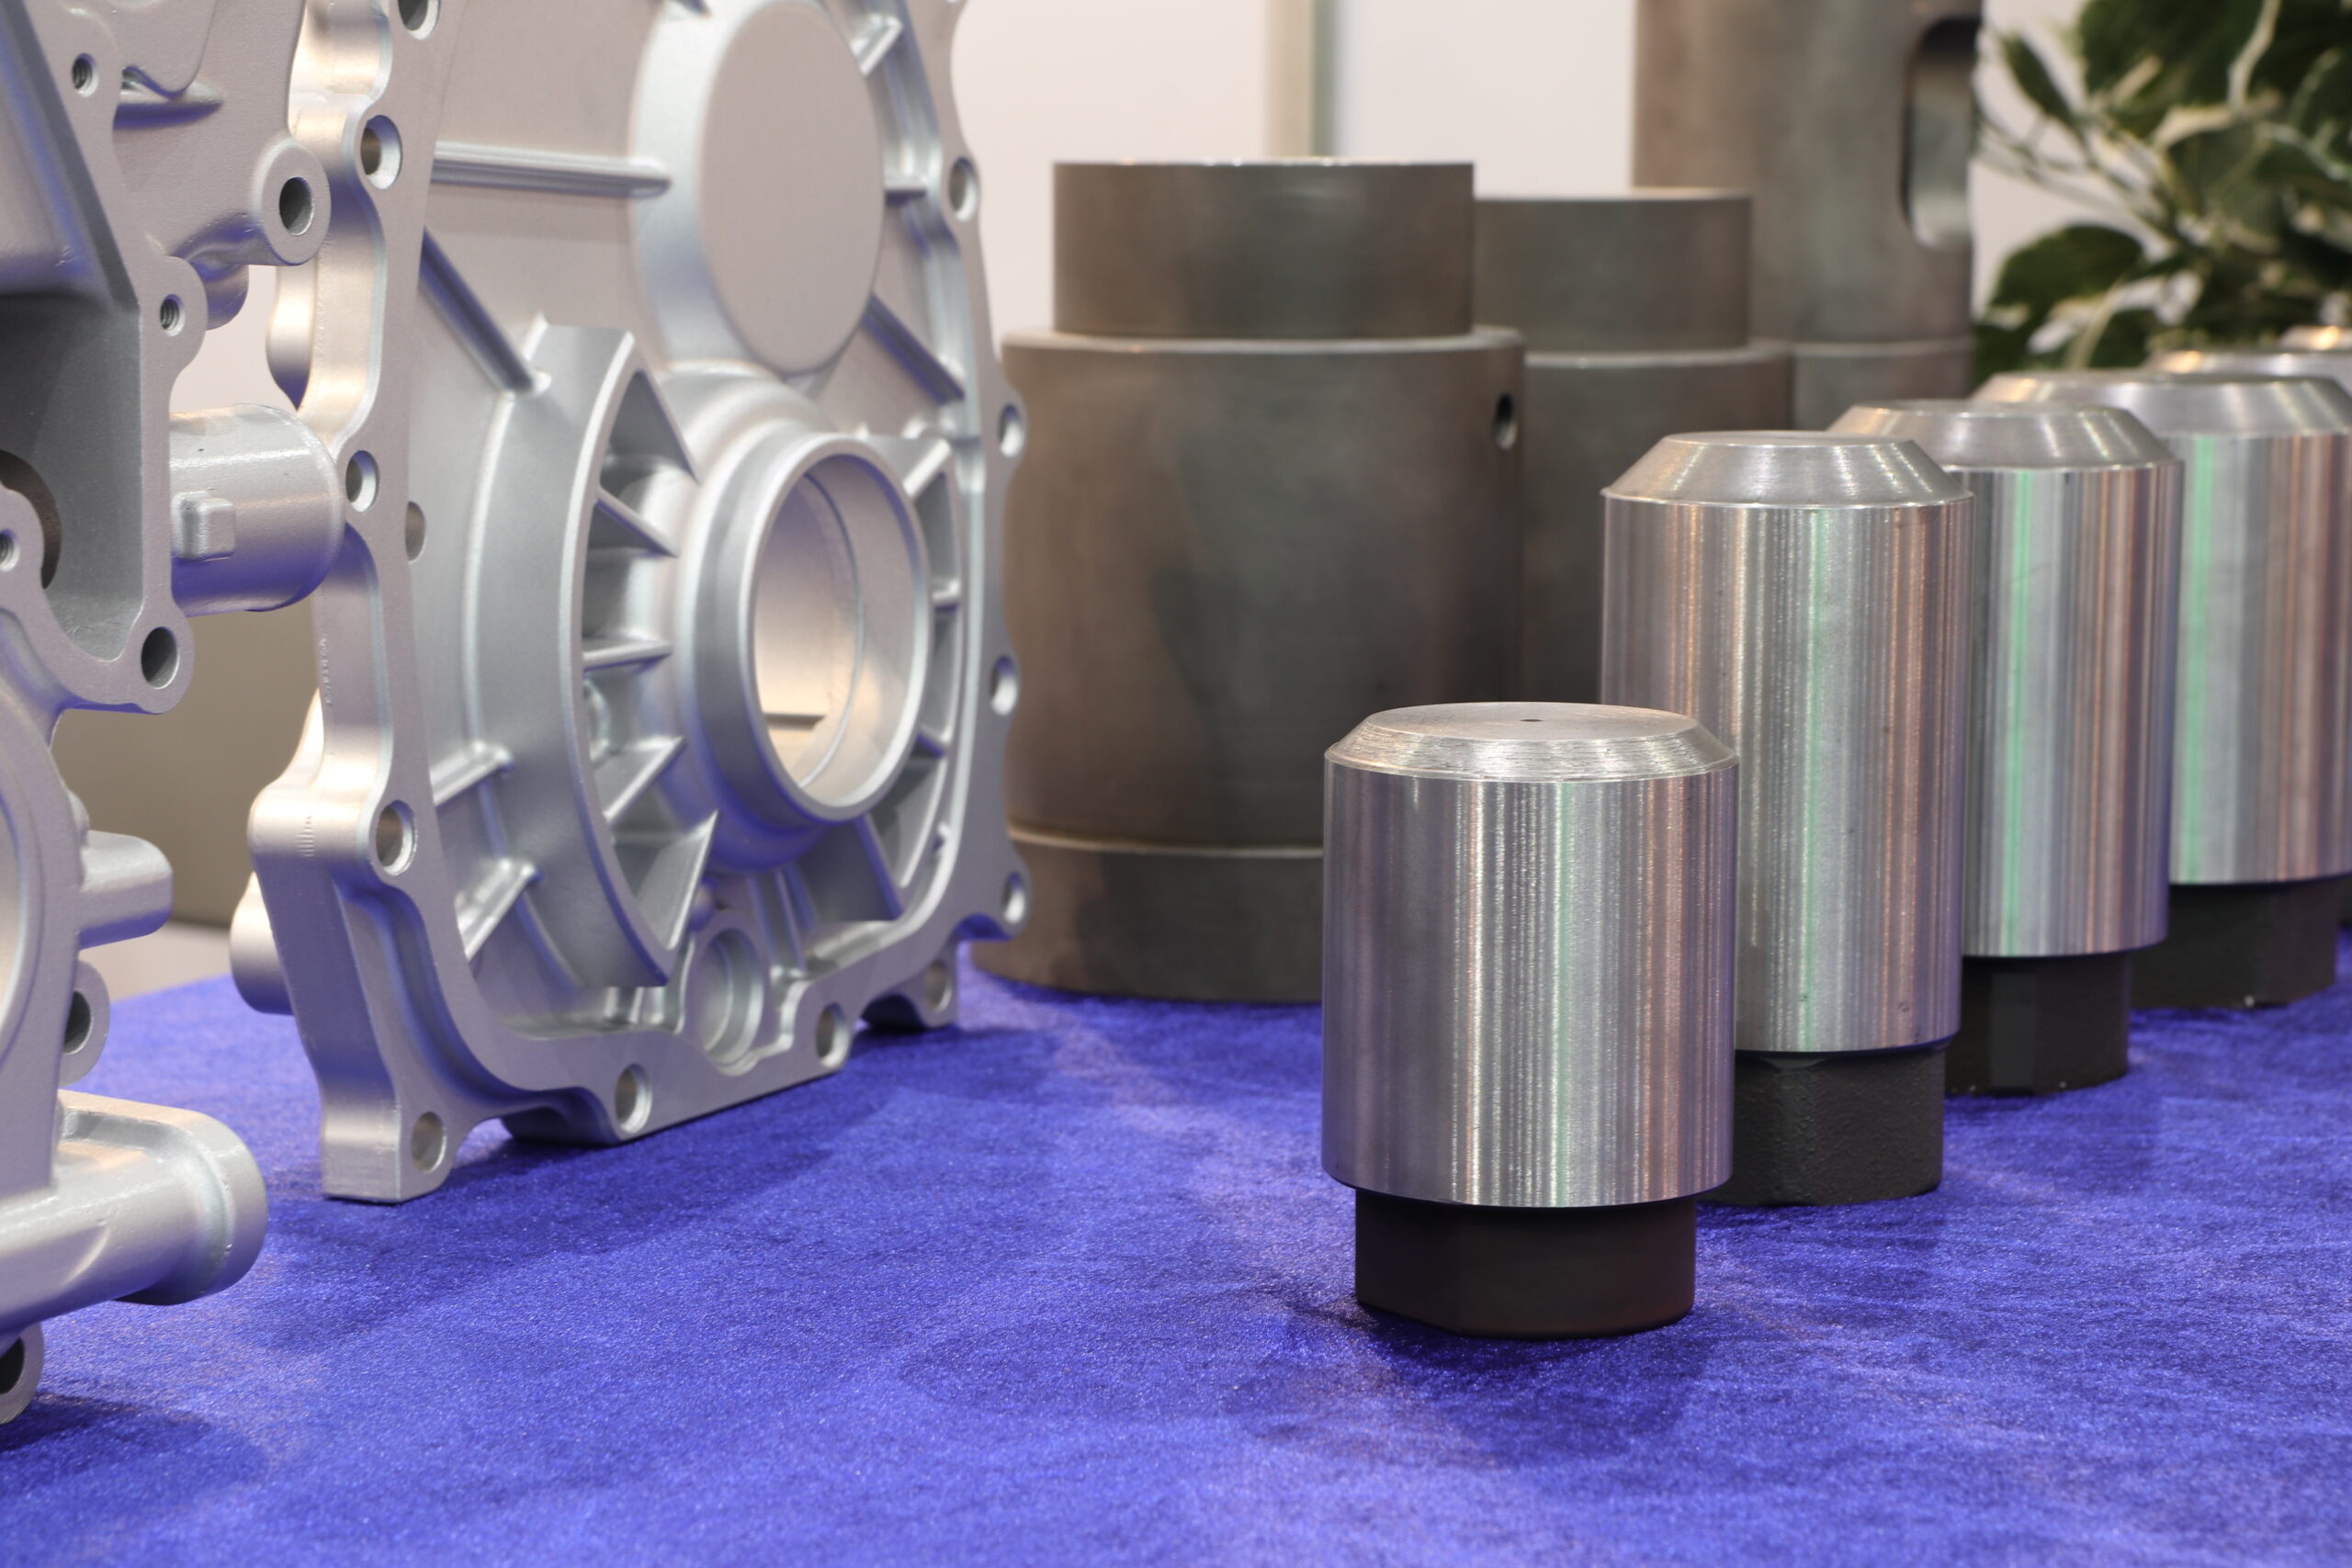
Camera calda e forno
La camera calda contiene il metallo fuso e lo mantiene a una temperatura stabile per la fusione. È collegata direttamente al forno, che fonde la lega e la mantiene allo stato liquido. Rispetto ai sistemi di fusione esterni, questa configurazione riduce le fasi di movimentazione e accorcia i tempi ciclo.
Il forno è generalmente integrato nella macchina per pressofusione. È rivestito con materiale resistente al calore per sopportare l’esposizione continua a zinco, magnesio o altre leghe a basso punto di fusione allo stato liquido.
Un vantaggio fondamentale di questa configurazione è la disponibilità costante del metallo fuso all’interno della macchina. Ciò consente cicli di iniezione più rapidi e riduce il rischio di contaminazione o perdita di temperatura durante il trasferimento.
Meccanismo del pistone e del collo d’oca
Il meccanismo formato da pistone e collo d’oca trasferisce il metallo fuso dalla camera calda alla cavità della matrice. Il collo d’oca è un condotto tubolare che collega la camera calda alla matrice. È immerso nel metallo fuso e ne garantisce l’alimentazione diretta.
Il pistone opera all’interno del collo d’oca. Quando viene azionato, spinge il metallo fuso verso l’alto attraverso l’ugello con pressione controllata. Il movimento deve essere preciso per evitare difetti come aria intrappolata o riempimento incompleto.
Leghe diverse possono richiedere regolazioni della velocità e della pressione del pistone. Ad esempio, per lo zinco possono servire velocità di iniezione più elevate, affinché il metallo riempia le sezioni sottili della matrice prima di solidificare.
Matrice e cavità della matrice
La matrice è uno stampo in acciaio temprato che definisce la forma del componente finale. È composta da due metà: una fissa, collegata alla macchina di fusione, e una mobile, che si apre e si chiude a ogni ciclo.
La cavità è lo spazio vuoto all’interno della matrice che determina la geometria del getto. Deve essere progettata con attenzione, tenendo conto del ritiro, dei percorsi di flusso e delle esigenze di espulsione.
Nella matrice sono spesso integrati canali di raffreddamento per regolare la temperatura e la velocità di solidificazione. Un raffreddamento adeguato previene difetti come imbarcamenti o irregolarità superficiali e prolunga la durata della matrice nelle produzioni di grandi volumi.
Processo di pressofusione a camera calda
Questo processo utilizza un forno e un sistema di iniezione integrati per gestire il metallo fuso direttamente all’interno della macchina. La pressione controllata riempie rapidamente la matrice e consente di ottenere componenti dalla forma costante, con superfici lisce e tempi ciclo ridotti.
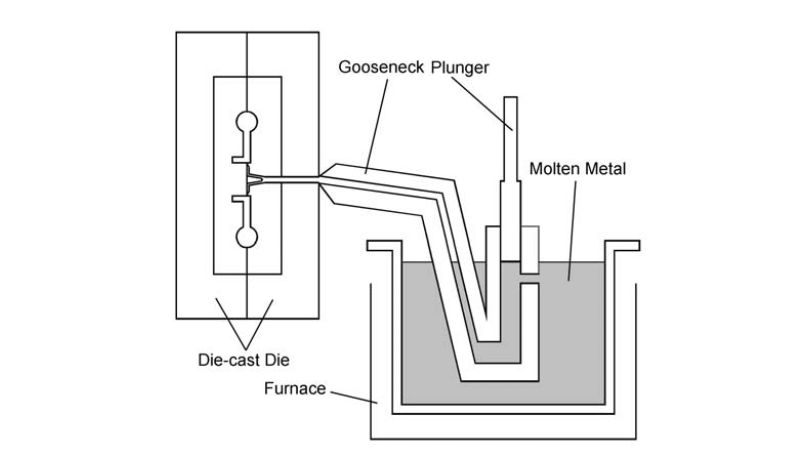
Processo passo per passo
Il processo di pressofusione a camera calda inizia con il metallo fuso conservato in un forno collegato alla macchina. Il forno lo mantiene a una temperatura stabile, pronto per l’iniezione.
Un meccanismo a “collo d’oca” convoglia il metallo fuso in un cilindro. Una volta riempito, un pistone lo spinge attraverso un ugello nella cavità della matrice.
La matrice, in acciaio temprato, dà forma al metallo fuso mentre vi scorre all’interno. Dopo il riempimento della cavità, il metallo inizia a raffreddarsi e solidificarsi nello stampo.
Quando la solidificazione raggiunge uno stato stabile, la matrice si apre. I perni di espulsione estraggono il getto finito dallo stampo. Il ciclo si azzera e ricomincia per il componente successivo.
Ruolo della pressione e della solidificazione
La pressione è fondamentale per fare in modo che il metallo fuso riempia l’intera matrice. Senza una forza sufficiente, il metallo non raggiungerebbe le pareti sottili o i dettagli di piccole dimensioni.
Le pressioni di iniezione tipiche vanno da 1.500 a 4.500 psi a seconda della lega e delle dimensioni del componente. La pressione evita la formazione di sacche d’aria e migliora la finitura superficiale.
La solidificazione avviene mentre il metallo è ancora sotto pressione. Ciò riduce il ritiro e aumenta la robustezza del getto finale. Un raffreddamento uniforme è importante, perché una solidificazione non uniforme può causare difetti come imbarcamenti o porosità.
La matrice include spesso canali di raffreddamento che controllano la velocità di solidificazione. L’equilibrio tra pressione e raffreddamento consente al getto di soddisfare i requisiti dimensionali e meccanici.
Tempi ciclo ed efficienza
Uno dei principali vantaggi della pressofusione a camera calda è il breve tempo ciclo. Poiché il forno è integrato nella macchina, il metallo fuso è sempre disponibile per il ciclo successivo.
La durata tipica varia da 15 a 60 secondi, a seconda della complessità e delle dimensioni del componente. Il processo è quindi adatto alla produzione in grandi volumi di pezzi piccoli o medi.
La movimentazione ridotta migliora ulteriormente l’efficienza. Gli operatori non devono trasferire il metallo fuso da una macchina all’altra, riducendo il consumo energetico e aumentando la sicurezza.
Il processo è più adatto alle leghe a basso punto di fusione, come zinco, stagno e magnesio. Queste consentono cicli più rapidi perché si riscaldano e si raffreddano più velocemente dei metalli con punto di fusione elevato.
Applicazioni e utilizzi industriali
La pressofusione a camera calda permette di produrre componenti metallici di precisione quando sono importanti velocità, costanza e finitura superficiale liscia. È particolarmente efficace con le leghe a basso punto di fusione ed è quindi diffusa nei settori che richiedono produzione in grandi volumi e precisione dimensionale affidabile.
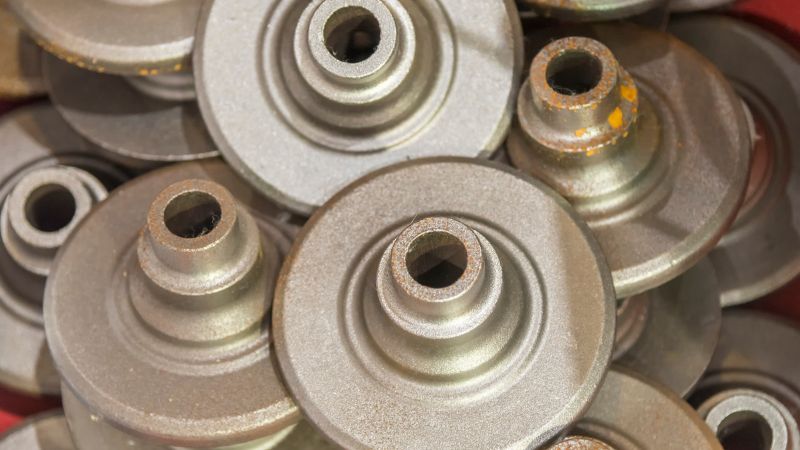
Componenti automotive
Il settore automotive utilizza la pressofusione a camera calda per produrre componenti piccoli e medi in leghe di zinco e magnesio. Questi metalli consentono di ottenere pareti sottili e forme complesse, mantenendo robustezza e leggerezza.
Tra i componenti più comuni figurano alloggiamenti per carburatori, scatole del cambio, staffe e componenti del motore. Questi pezzi beneficiano della capacità del processo di mantenere tolleranze ristrette, essenziali per accoppiamento e funzionamento corretti nei sistemi ad alte prestazioni.
La finitura superficiale liscia riduce la necessità di lavorazioni secondarie, contenendo i costi e mantenendo elevata la velocità di produzione. Poiché la produzione automotive richiede precisione e durata, la pressofusione a camera calda offre un equilibrio efficiente tra qualità e produttività.
Elettronica di consumo e involucri elettrici
I produttori di elettronica si affidano alla pressofusione a camera calda per realizzare alloggiamenti compatti e involucri. Le leghe di zinco sono spesso utilizzate perché offrono robustezza e consentono pareti sottili e dettagli fini.
Tra gli esempi figurano telai di smartphone, cerniere per laptop, connettori e involucri protettivi. Questi componenti richiedono precisione dimensionale per adattarsi ad assiemi elettronici sensibili senza fessure o disallineamenti.
Il processo assicura inoltre una finitura superficiale pulita, importante sia per la funzione sia per l’aspetto. Gli involucri elettrici, come le custodie degli interruttori e i piccoli componenti per motori, beneficiano della resistenza all’usura del materiale e della sua capacità di schermare le interferenze.
Altre applicazioni industriali
Oltre ai settori automotive ed elettronico, la pressofusione a camera calda è utilizzata nei settori che richiedono componenti durevoli in metalli a basso punto di fusione e prodotti su larga scala. Articoli di ferramenta come maniglie, serrature e componenti per elettrodomestici sono spesso prodotti con questo metodo per la sua efficienza.
Anche i dispositivi medici utilizzano componenti in zinco pressofuso come alloggiamenti per pompe e connettori di precisione, che richiedono accuratezza dimensionale costante per garantire prestazioni affidabili.
Nella strumentazione e nei macchinari, il processo realizza ingranaggi, leve e alloggiamenti; la ripetibilità e le finiture lisce riducono la necessità di lavorazioni aggiuntive. È quindi una scelta pratica per i produttori che cercano controllo dei costi e risultati affidabili.
Domande frequenti
Quali metalli vengono lavorati normalmente con macchine per pressofusione a camera calda?
Questo metodo è comunemente utilizzato per zinco, magnesio e altre leghe a basso punto di fusione. Questi metalli scorrono facilmente negli stampi e solidificano rapidamente, caratteristiche che li rendono adatti al processo. In genere si evitano alluminio e leghe di rame a causa dei loro punti di fusione più elevati.
La pressofusione a camera calda è adatta ai metalli con punto di fusione elevato?
No, non è adatta a metalli con punto di fusione elevato, come alluminio, ottone o acciaio. A quelle temperature, il contatto continuo tra il sistema di iniezione e il metallo fuso danneggerebbe l’attrezzatura. Per questi materiali si preferisce la fusione a camera fredda.
Quali sono i difetti più comuni nella pressofusione a camera calda?
I difetti tipici comprendono porosità, giunzioni fredde e imperfezioni superficiali. Spesso derivano da aria intrappolata, riempimento incompleto o controllo inadeguato della temperatura. Un attento monitoraggio del processo aiuta a ridurli.







