
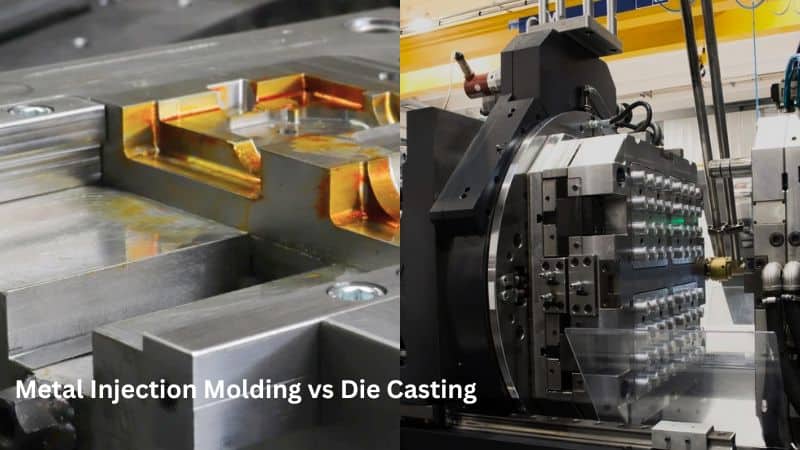
Key Takeaways
| Categoría | Moldeo de inyección de metal (MIM)) | Fundición a presión |
|---|---|---|
| Proceso | 1. Polvo de metal mezclado con carpeta. 2. Injected into mold. 3. Debinación. 4. Sinterización. |
1. Molten metal forced into mold under high pressure. 2. Enfriado y solidificado. |
| Materiales | Acero inoxidable, titanio, cobre, aleaciones de tungsteno, cerámica. | Metales no ferrosos (aluminio, zinc, magnesio, aleaciones de cobre). |
| Complejidad parcial | Alta complejidad, geometrías intrincadas, detalles finos | complejidad moderada; limitada por flujo de metal fundido y ángulo de desmoldeo. |
| Espesor de pared | Paredes muy finas (bajo 0,5 mm). | paredes delgadas (típicamente 1–2.5 mm mínimo). |
| Tolerancias | Tolerancias de peso (±0,3 a 0,5% de la dimensión). | Tolerancias moderadas (±0,5–1% de la dimensión). |
| Acabado superficial | Smooth pero puede requerir acabado secundario (por ejemplo, pulido, revestimiento). | Acabado as-cast de alta calidad; mínimo post-procesamiento. |
| Factores de costos | Altos costos de herramientas y materiales (polvos); económicos para piezas complejas a granel. | Menores costos materiales; altos costos de herramientas; rentables para las operaciones de alto volumen. |
| Aplicaciones típicas | Dispositivos médicos, componentes de arma de fuego, micro-geares, piezas de reloj. | Los componentes de la red también lo hacen.. |
| Puestos de procesamiento | Puede requerir mecanizado, tratamiento térmico o recubrimiento. | independiente.). |
| Ventajas | – Geometrías complejas. – Alta precisión. – Amplia gama de materiales. – Forma casi nupcial. |
– Ciclo rápido. Excelente acabado superficial. – Costo efectivo para grandes volúmenes. |
| Desventajas | – Costos altos. – Tamaño parcial limitado. – Más tiempo para sinterizar. |
– Metales limitados a metales de menor punta. – Porosidad en partes. – Menos flexibilidad de diseño. |
Inspídese de la manera en que el
El moldeo por inyección de metal es una técnica de fabricación donde el polvo de metal se mezcla con una carpeta de plástico para formar un «feedstock».
El proceso comienza cuando esta materia prima se inyecta en una cavidad de molde bajo presión.
Una vez enfriado, consigues lo que se llama «parte verde».
A continuación viene la debinación, donde la mayoría de la carpeta de plástico se elimina utilizando calor o químicos. Esto te deja con una «parte marrón» que es frágil pero tiene su forma.
El paso final es sinterizar. Sus partes están calentadas en un horno controlado a temperaturas debajo del punto de fusión del metal.
Esto hace que las partículas metálicas se unen, creando una parte densa y fuerte que es alrededor del 95-99% tan densa como el metal original.
Materiales usados en MIM
MIM trabaja con una amplia gama de metales y aleaciones. Los materiales más comunes incluyen acero inoxidable, que ofrece una excelente resistencia a la corrosión y resistencia para sus productos.
Los aceros de baja aleación son populares para sus buenas propiedades mecánicas y menor costo en aplicaciones automotrices e industriales.
Otros materiales comunes de MIM incluyen:
- Aleaciones de titanio (peso ligero, biocompatible)
- Aceros de herramientas (Jurido duro)
- Aleaciones de tungsteno ( alta densidad)
- Aleaciones de cobre (liz conductividad térmica)
Los polvos metálicos utilizados en MIM deben tener características específicas. Necesitan ser muy finos (normalmente 5-20 micrometros) y bastante esférico en forma para fluir correctamente durante la inyección y sinter eficazmente.
Básicos de Fundición a presión
Die casting es un proceso de fabricación donde el metal fundido es forzado a una cavidad de molde a alta presión.
El casting muere viene en dos tipos principales: cámara caliente y cámara fría. Cámara caliente fundición a presión funciona bien para metales de punto de fusión bajos como zinc y magnesio.
Cámara fría fundición a presión es mejor para metales con puntos de fusión más altos como aleaciones de aluminio y cobre. El metal debe colocarse en la cámara de inyección para cada ciclo.
Ambas técnicas utilizan los moldes metálicos (molds) hechos de acero para herramientas. El proceso crea partes con paredes finas, formas complejas y tolerancias estrechas.
Metales utilizados en Fundición a presión
Aluminio es el material más común fundición a presión, con un 80% de las partes inyectado a presión. Ofrece una excelente relación resistencia a peso y buena resistencia a la corrosión.
Las aleaciones de zinc son otra opción popular. Fluyen fácilmente cuando se funden y pueden llenar secciones muy finas.
Otros metales adecuados incluyen:
- Magnesio (metal estructural más ligero)
- Aleaciones de cobre (alta resistencia y conductividad)
- Liderazgo y estaño (para aplicaciones especializadas)
Comparando MIM y Proceso de fundición a presiónes
Diferencias clave
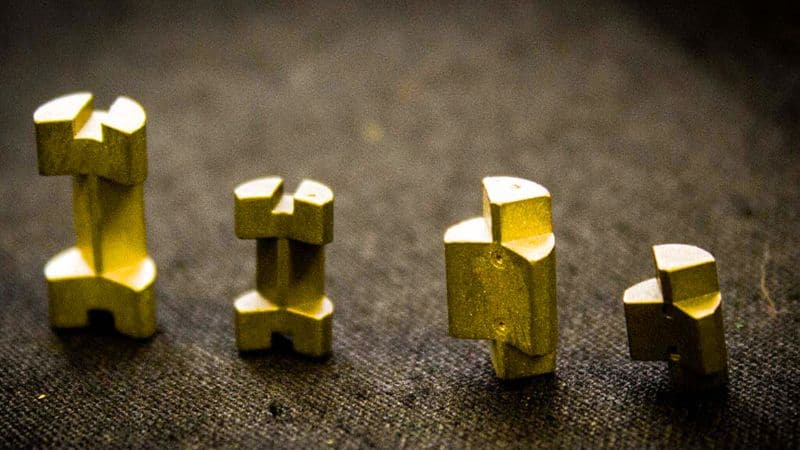
MIM utiliza polvo metálico mezclado con una carpeta de plástico que se quema más adelante en el proceso. Esto difiere significativamente de fundición a presión, que utiliza metal fundido inyectado directamente en moldes.
Las tolerancias dimensionales entre estos procesos varían. MIM generalmente logra tolerancias más estrictas y puede producir geometrías más complejas con detalles más finos.
Las opciones de material también difieren. MIM trabaja con una amplia gama de metales incluyendo acero inoxidable y titanio. El casting de la muerte utiliza principalmente metales no ferrosos como aluminio, zinc y aleaciones de cobre.
Ventajas y desventajas
MIM Advantages:
- Capacidades de mayor complejidad
- Mejor acabado superficial
- Mayor flexibilidad de diseño
- Funciona con más tipos de metal
- Produce partes más pequeñas e intrincadas
Fundición a presión Ventajas:
- Velocidades de producción más rápidas
- Costo inferior para piezas más grandes
- Herramientas más duraderas)
- Mejor para la producción de alto volumen
- Proceso general más sencillo
Consideraciones de gastos
Los costos iniciales de herramienta para ambos procesos pueden ser sustanciales. El casting Die suele tener mayores costos iniciales para el equipo, pero menores costos por partida a grandes volúmenes.
MIM generalmente cuesta más por parte a volúmenes más bajos pero se convierte en competitivo a volúmenes medianos para piezas complejas. La eficiencia material del MIM puede compensar algunos costos ya que desperdicia menos metal que fundición a presión.
Al elegir entre estos procesos, usted debe considerar:
- Volumen de producción necesario
- Complejidad y tamaño de parte
- Requisitos materiales
- Limitaciones presupuestarias
- Timeline
El tamaño de parte influye considerablemente en las decisiones de costos —fundición a presión se vuelve más económico para partes más grandes, mientras que MIM es a menudo más rentable para componentes más pequeños y complejos.
Aplicaciones en diferentes industrias
Aplicaciones MIM
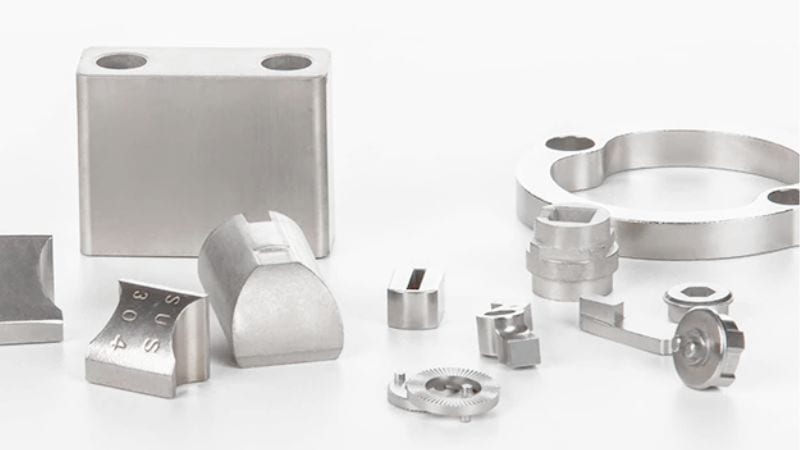
Piezas MIM generalmente utilizadas en dispositivos médicos como instrumentos quirúrgicos e implantes dentales donde la precisión es crucial.
En el Industria de armas de fuego, MIM produce conjuntos de desencadenantes intrincados y otros componentes pequeños que requieren fuerza y precisión.
Aplicaciones automotrices Incluye componentes de inyección de combustible, partes de turbocompresor y sensores. Capacidad de MIM para crear geometrías complejas con alta densidad de material.
El aeroespacial utiliza MIM para soportes especializados, viviendas de sensores y otros componentes donde la reducción de peso es importante, pero la fuerza no puede ser comprometida.
Aplicaciones Fundición a presión
Piezas de fundición die se utilizan en electrónica de consumo carcasas, desde marcos portátiles hasta cuerpos de cámara.
En el sector automotriz, fundición a presión produce bloques de motor, casos de transmisión y componentes estructurales.
Electrodomésticos Piezas inyectado a presiónX en lavadoras, neveras y electrodomésticos de cocina pequeña.
Accesorios de iluminación y mobiliario a menudo utilizar fundición a presión para elementos decorativos que requieren fuerza y atractivo estético.
Tipos de productos
los materiales utilizados en ambos procesos impactan directamente la fuerza, el detalle y el acabado de sus productos finales.
Fuerza y tolerancia
El moldeo por inyección de metal (MIM) generalmente crea partes con mayor densidad y mejores propiedades mecánicas que fundición a presión. Con MIM, puede lograr tolerancias tan ajustadas como ±0,3% del tamaño de la dimensión, lo que lo hace perfecto para componentes de precisión.
Die casting produce partes que son ligeramente menos densas pero todavía ofrecen buena fuerza para muchas aplicaciones. El rango de tolerancia generalmente cae entre ±0,5–1% dependiendo del tamaño de la parte.
Las partes MIM se someten a sinterización, lo que reduce la porosidad y aumenta la fuerza. Esto los hace adecuados para aplicaciones de alta resistencia como dispositivos médicos y componentes aeroespaciales.
Acabado superficial y detalle
MIM produce piezas con excelente acabado superficial, a menudo que requieren un mínimo post-procesamiento. Usted puede lograr valores de rugosidad de superficie tan bajo como 0.8μm Ra (promedio de tosicidad).
Die casting también ofrece buenas acabado superficial pero normalmente requiere más operaciones secundarias para lograr el mismo nivel de calidad que las piezas MIM.
Con MIM, puede crear detalles intrincados incluyendo paredes delgadas (tan finas como 0,5 mm), geometrías internas complejas y texturas finas que serían difíciles con fundición a presión.
Piezas de fundición die pueden tener buen detalle pero lucha con características muy pequeñas y paredes extremadamente finas.
MIM le permite incorporar rosca, pequeños agujeros y logos detallados directamente en la parte sin operaciones secundarias.
Coopera con Molinyectado a presióning
En Molinyectado a presióning, nos especializamos en alta presión fundición a presiónX. A diferencia del proceso MIM, que se basa en polvo de metal y un largo proceso de sinterización, nuestro método fundición a presión garantiza el enfriamiento rápido, el desperdicio mínimo y el inyección sin costura de piezas terminadas — ideal para la producción de alto volumen.
Ya sea que esté comparando las opciones de moldeo por inyección y fundición a presión o material de pesaje, nuestra flexibilidad de diseño y experiencia en el manejo de diversas materias primas garantizan soluciones adaptadas.
¿Listo para optimizar su próximo proyecto? Contacta con nosotros hoy para explorar cómo nuestra experiencia de fundición de metal, máquinas de fundición avanzadas y el compromiso con la calidad pueden ofrecer resultados rentables y de alto rendimiento. Visita molinyectado a presióning para convertir tu visión en realidad.
& nbsp;



