
Key Takeaways
| Puntos clave | Fundición de inversiones | Fundición a presión |
|---|---|---|
| Proceso | Usa un patrón de cera recubierto en cerámica; cera fundida para crear molde. | Metal fundido forzado bajo alta presión en un molde de acero reutilizable. |
| Materiales | Metales de alto punto de fundición (esqueleto, acero inoxidable, titanio, superaleaciones). | Metales no ferrosos (aluminio, zinc, magnesio, cobre). |
| Tolerancias | Moderado (±0,5 mm a ±0,1 mm). | Tight (±0.05 mm a ±0,2 mm). |
| Acabado superficial | Bien (Ra 1.6-6.3 μm); puede requerir acabado. | Excelente (Ra 0.8–3.2 μm); mínimo post-procesamiento. |
| Costo | Costo mayor por unidad para pequeños lotes; menor costo de herramientas. | Alto costo inicial de muerte; menor costo por unidad para grandes volúmenes. |
| Volumen de producción | Ideal para bajo a medio volúmenes (prototipos, piezas personalizadas). | Mejor alto volumen producción en masa. |
| Complejidad parcial | Geometrías altamente complejas, detalles intrincados y características internas. | Complejidad moderada; paredes finas y detalles finos posibles. |
| Aplicaciones | Aeroespacial, joyería, implantes médicos, arte. | Piezas automotrices, electrónica de consumo, electrodomésticos, hardware. |
Qué es la inversión de fundición
El casting de inversión es un método de formación de metal de precisión que crea piezas complejas con excelente acabado superficial y precisión dimensional.
El reparto de inversiones data de miles de años atrás. Antiguas civilizaciones en China, Egipto y México utilizaron formas tempranas de esta técnica para crear objetos de bronce intrincados y joyas alrededor de 4500 BCE.
El proceso también fue llamado «en fundición de cera perdida» porque usaba patrones de cera que se derritieron.
Durante la Revolución Industrial, los dentistas adoptaron el método para hacer coronas e incrustaciones.
En la década de 1940, la Segunda Guerra Mundial creó alta demanda de piezas de precisión, empujando fundición a la cera perdida en la fabricación principal.
Hoy en día, el modelado de computadoras y el equipo automatizado han mejorado dramáticamente el proceso. Moderno fundición a la cera perdida puede producir partes con tolerancias tan ajustadas como ±0.5 mm.
Proceso y técnicas
La inversión comienza con la creación de un patrón de cera que es una réplica exacta de la parte deseada.
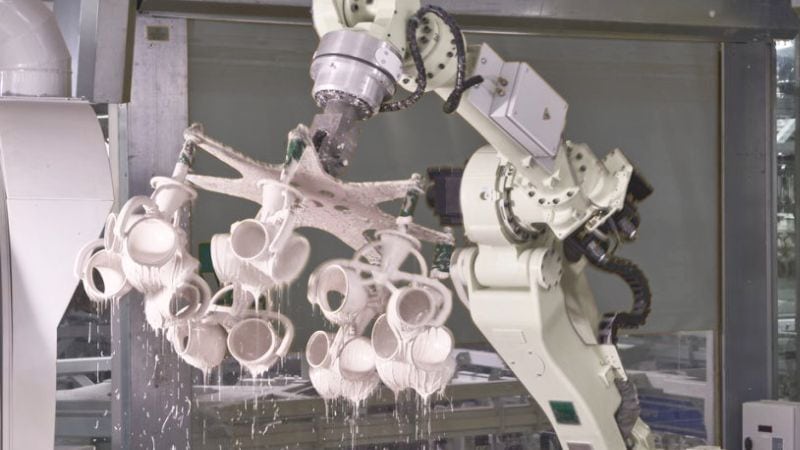
A continuación, el patrón se adjunta a un «árbol» con otros patrones de cera. Esta asamblea se divide repetidamente en cereza cerámica y se recubre con material estuco para construir una cáscara.
(El «árbol» se refiere a una estructura ramificada que mantiene múltiples patrones de cera juntos durante el proceso de fabricación de moldes.)
Una vez que la cáscara se endurece, se coloca en un horno boca abajo. La cera se funde y drena (de ahí el término «perder cera»), dejando un molde cerámico hueco.
El molde está precalentado a altas temperaturas antes de que se vierte el metal fundido. Después del enfriamiento, la cáscara de cerámica se rompe para revelar las piezas de fundición. Los pasos finales incluyen cortar piezas del árbol y realizar operaciones de acabado.
Materiales utilizados en la inversión Fundición a presión
El casting de inversión funciona con una amplia gama de metales y aleaciones. Los materiales comunes incluyen:
Aleaciones ferrosas:
- Carbono y aceros de baja aleación
- Acero inoxidable
- Aceros de herramientas
Aleaciones no ferrosas:
- Aluminio
- Aleaciones basadas en cobre ( bronce, bronce)
- Aleaciones basadas en níquel
- Titanio
Los materiales cerámicos consisten típicamente en silica, zircon y silicatos de aluminio. Estos materiales pueden soportar temperaturas extremadamente altas necesarias para verter metales fundidos.
Reseña de Fundición a presión
Die casting es un popular proceso de formación de metal que ofrece altas velocidades de producción y excelente precisión dimensional. Es ampliamente utilizado en industrias que requieren piezas metálicas complejas con calidad consistente.
A diferencia de fundición a la cera perdida, fundición a presión está diseñado para carreras de producción de alto volumen. Los dies están hechos de durable acero para herramientas que puede soportar miles de ciclos de casting.
Máquinas de fundición die vienen en dos tipos principales: cámara caliente y cámara fría máquinas.
Máquinas de cámara caliente:
- Ideal para metales de punta baja como zinc y magnesio
- Metal se funde directamente en la máquina
- Tiempos de ciclo más rápidos
- Bien por partes más pequeñas
Máquinas de cámara fría:
- Mejor para aluminio, cobre y otras aleaciones de alta temperatura
- El metal se funde por separado y se añade a la máquina
- Puede manejar piezas más grandes
- Más comúnmente utilizado en aplicaciones industriales
Aleaciones de uso común
Aleaciones de aluminio son más populares debido a su excelente combinación de propiedades ligeras y fuerza.
Aleaciones de zinc La respuesta de todas las personas y los demás medios posibles..
Aleaciones de magnesio ofrecer la opción de peso más ligera mientras mantiene buena resistencia.
Aleaciones de cobre como bronce y bronce proporcionan una fuerza superior, conductividad eléctrica y resistencia a la corrosión pero son más caros y difíciles de fundir.
Comparación de la inversión y Fundición a presión.
Diferencias clave
La mayor diferencia es en los moldes. El fundido die utiliza moldes metálicos reutilizables, mientras que fundición a la cera perdida requiere un nuevo molde para cada parte. Esto hace que fundición a presiónX sea más económico para grandes carreras de producción pero fundición a la cera perdida mejor para piezas complejas o detalladas.
Calidad y precisión
El casting de inversión normalmente le da mejores acabado superficiales y puede mantener tolerancias más estrictas. Usted puede lograr detalles tan finos como 0.1mm con este método. El proceso permite geometrías más complejas y características internas que podrían ser imposibles con fundición a presión.
Die casting proporciona una buena precisión dimensional pero puede tener limitaciones con ciertas formas complejas.
Velocidad de producción y volumen
El casting de inversión lleva mucho más tiempo. Cada parte requiere crear un nuevo patrón de cera y cáscara de cerámica, que añade días a la línea de tiempo de producción. Para pequeños lotes debajo de 100 piezas, esto podría no importar mucho.
Si su proyecto necesita más de 10.000 piezas, fundición a presión se vuelve mucho más rentable.
Ventajas y limitaciones
Pros y contras de fundición de inversiones
Ventajas:
- Excelente para diseños complejos con detalles intrincados y paredes delgadas
- Alta precisión dimensional (0.005 pulgadas por pulgada)
- Superior acabado superficial que requiere un mínimo post-procesamiento
- Selección de material amplia incluyendo aceros, aceros inoxidables y aleaciones exóticas
- Bien para pequeñas carreras de producción con menores costos de herramienta
Limitaciones:
- Costo superior por unidad en comparación con fundición a presión
- Tasa de producción más lenta debido a múltiples pasos de proceso
- Limitaciones de tamaño (típicamente partes más pequeñas)
- Proceso intensivo de trabajo que requieren técnicos calificados
- Tiempos de ventaja más largos de diseño a parte final
Fundición a presión Pros and Cons
Ventajas:
- Tasas de producción muy rápidas para la fabricación de gran volumen
- Bajo costo por unidad una vez que se establezca la herramienta
- Buena consistencia dimensional en grandes carreras de producción
- Excelente para piezas de paredes finas (como delgada como 0,5 mm)
- Smooth acabado superficial con buena reproducción de detalles
Limitaciones:
- Altos costos iniciales de herramientas que debe ser amortizado
- Metales limitados a no ferrosos como aluminio, zinc y magnesio
- Potential for porosity issues en secciones más gruesas
- No es ideal para pequeñas carreras de producción debido a los costos de configuración
- Menos adecuado para piezas que requieren alta resistencia
Preguntas frecuentes
Son los principales factores que afectan a la elección entre el XXXX y el XXXX?
El casting de inversión produce mejores acabado superficiales y tolerancias más estrictas que fundición en arena. Si su parte necesita precisión o una buena apariencia, fundición a la cera perdida tiene el borde.
La fundición de arena es normalmente menos costosa para partes muy grandes donde fundición a la cera perdida sería poco práctico. Las limitaciones de tamaño de fundición a la cera perdida hacen fundición en arena mejor para componentes más grandes.
Los costes de la herramienta para fundición en arena son inferiores a la inversión y fundición a presión, lo que lo hace bueno para prototipos o piezas de un solo paso es el.



