
Fabricación de herramientas es la capacidad detrás de la estabilidad, de alto volumen fundición a presión. Para los equipos OEM y ODM que suministran componentes de aluminio, zinc o magnesio, la verdadera pregunta radica en si un proveedor puede diseñar, construir, validar y apoyar una herramienta que se adapte a productos finales específicos.
Esta guía explica cómo un molde pasa del diseño a la producción validada, y cómo Molinyectado a presióning practica simulación de flujo, mecanizado disciplinado e inspección documentada para moldes de alta calidad y precisos.
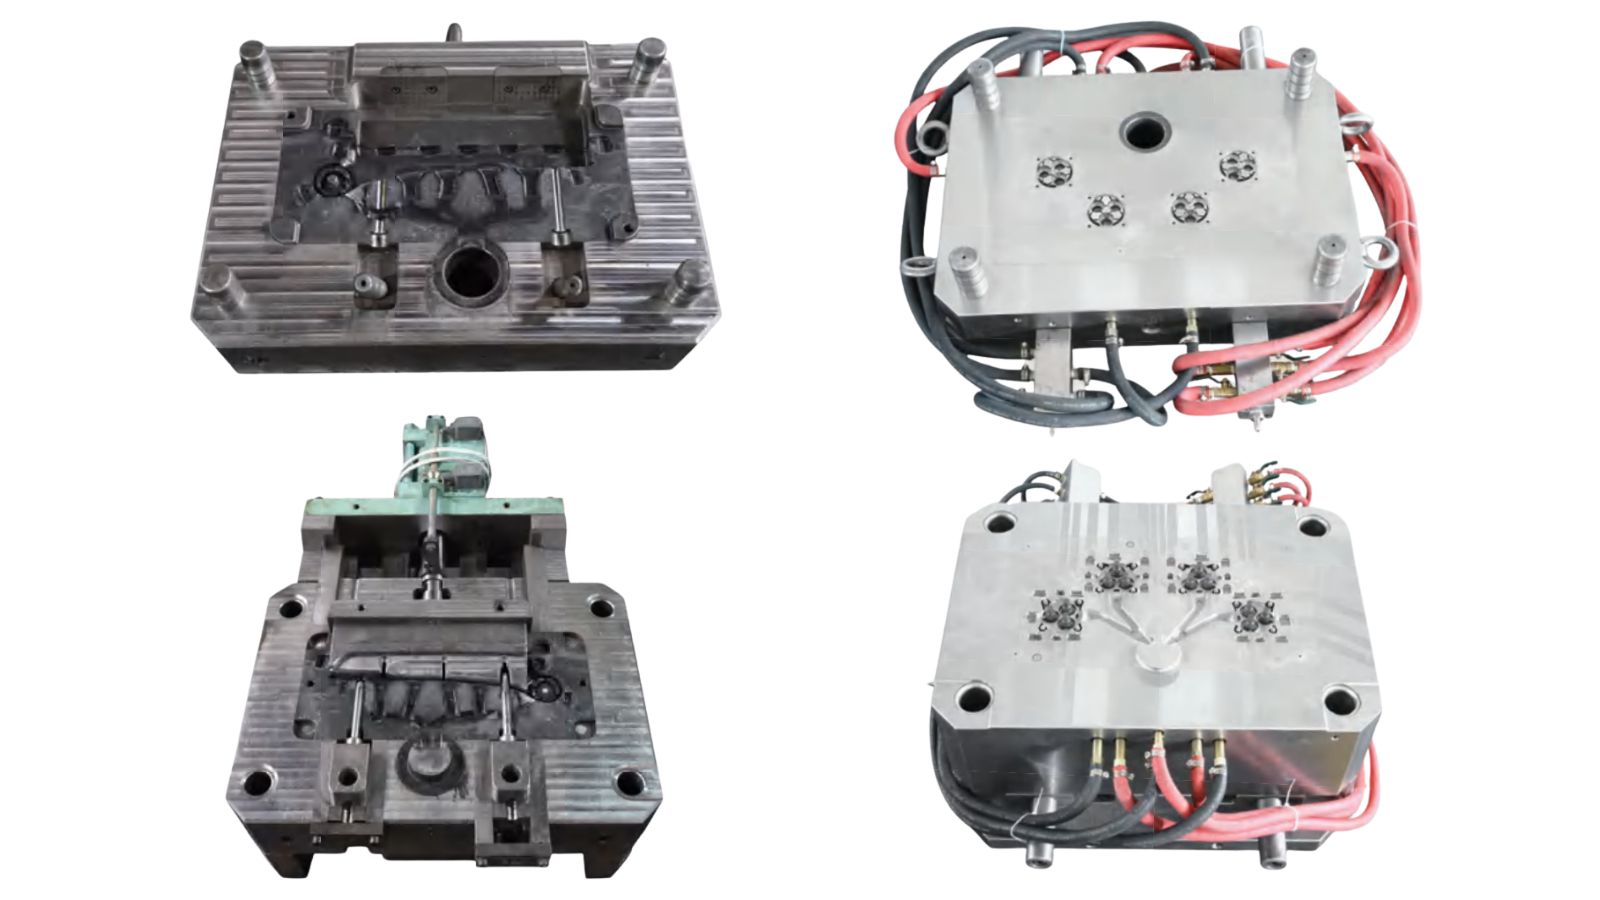
El proceso de fabricación para la herramienta Fundición a presión
Tomar un molde del concepto a la producción validada implica una secuencia de decisiones de ingeniería, material y mecanizado. Cada paso se basa en el anterior, y errores temprano en el compuesto de proceso aguas abajo.
Diseño de herramientas: DFMX Revisión, CAD/CAM Design y Simulation
El proceso comienza con una comunicación clara y efectiva entre el cliente y el fabricante. En esta etapa, debería haber un acuerdo sobre geometría parcial, aleación, requisitos cosméticos, tolerancias críticas y volumen anual esperado.
Luego, sobre la base de los datos proporcionados, los ingenieros llevan a cabo una revisión DFM para confirmar el borrador, espesor de pared, costillas, atajos, estrategia de partición, y las prestaciones de mecanizado, luego determinan la fijación, venteo, eyección y enfriamiento de la herramienta.
Finalmente, asignando la información anterior, el equipo de diseño crea un diseño CAD/CAM que define la estructura de molde completo (cavity/core, runner y gating, overflows y vents, eyección y enfriamiento).
Para control de calidad extra, simulación de flujo de molde se utiliza para evaluar el patrón de llenado, el riesgo de penetración de aire y el comportamiento térmico para que temas como porosidad, mal funcionamiento o distorsión puedan ser abordados antes de comenzar el mecanizado.
Construcción moldeada: Técnicas de selección y fabricación Acero para herramientas
En el marco de la toma de decisiones, se inscribirá en el marco de la aplicación de la resolución de la Constitución de la República..
Selección de materiales de herramientas es la parte más vital del proceso, ya que está fuertemente influenciada por las partes fundición a presión que pretende producir; por el contrario, la elección de los tipos acero para herramientas da al producto acabado diferentes rasgos. Para fundición a presión, el trabajo caliente acero para herramientasX como H13 son ampliamente usados, con tratamiento térmico planeado para equilibrar dureza, dureza y resistencia a la fatiga térmica.
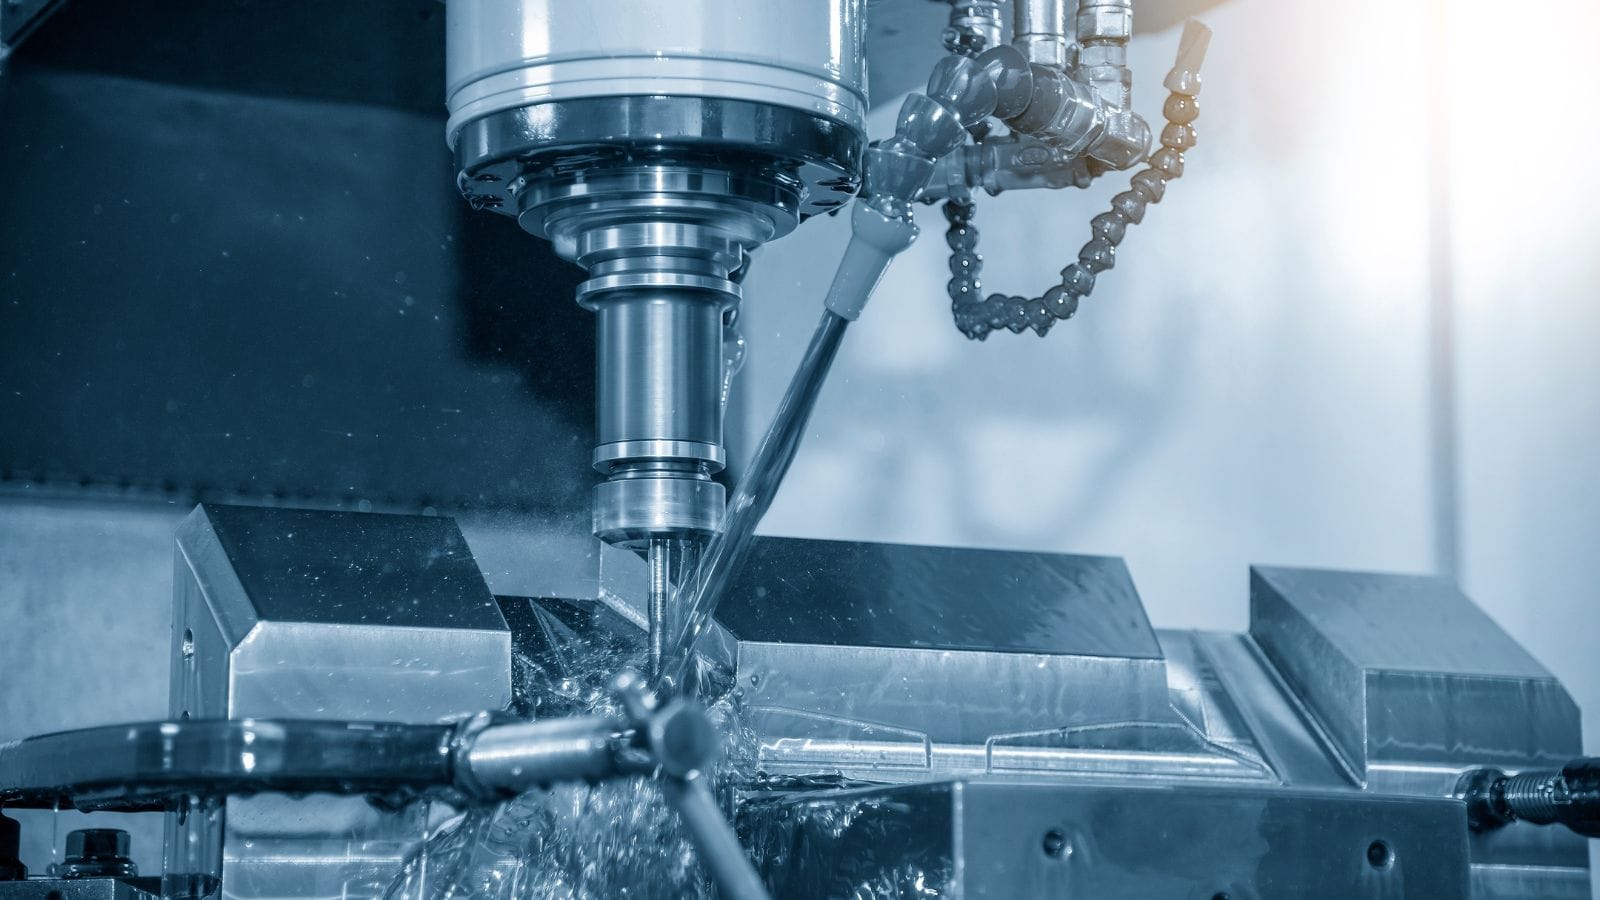
Con el diseño terminado y los materiales adquiridos, la fabricación comienza en la sala de herramientas. Los tornos realizan el mecanizado inicial duro en los bloques acero para herramientas, eliminando el material a granel de manera eficiente. mecanizado CNC centros ejecutan luego pasos de precisión duros y acabados en los bloques, cavidades y núcleos para lograr las especificaciones finales.
Si el diseño implica geometrías intrincadas que las herramientas de corte convencionales no pueden lograr, EDM (electroerosión (EDM)) se puede introducir para mejores resultados: electroerosión por hilo corta perfiles intrincados, mientras que electroerosión por penetración crea formas complejas de cavidad por el material de erosionado con un electrodo en forma. Estos procesos son esenciales para lograr el fino detalle y radios apretados comunes en moldes de fundición a presión.
Veredicto final: Asamblea, Prueba y Validación del Proceso
Una vez montado, el molde se somete a un tryout (prueba de molde), que es una prueba controlada en la prensa de producción o máquina de fundición. Las piezas de muestra se producen y se miden con las especificaciones del diseño.
La inspección dimensional mediante máquinas de medición de coordenadas (CMMs) verifica que las características críticas caen dentro de la tolerancia. Para moldes de fundición a presión, la inspección de rayos X puede utilizarse para comprobar porosidad interna.
Si se encuentran discrepancias, el molde se ajusta, se prueba y se aprueba sólo después de que las partes cumplan sistemáticamente todos los requisitos de calidad. Este paso de validación es la puerta final antes de que comience la producción completa.
Capacidades de Molinyectado a presióning: Molde de fundición a presión y piezas de producción
Nuestras capacidades abarcan diseño de molde, fuente de material premium, construcción de herramientas internas, fundición, procesamiento secundario e inspección. Para la fabricación utillaje de fundición a presiónX, MolXT0002 XXing representa como un único socio responsable desde el primer dibujo a partes terminadas.
Una amplia gama de moldes para cada aplicación Fundición a presión
Respaldado por las capacidades de precisión interna CNC y alambre/electroerosión por penetración, diseñamos y construimos moldes para toda la gama de aplicaciones fundición a presión, incluyendo
- Moldes de una sola cámara
- Moldes multicavidad
- Moldes familiares
- Moldes con acciones laterales complejas tales como toboganes y elevadores para características cortadas
- Y más
Nuestra rica experiencia en el mercado global de suministro de moldes también asegura que nuestra herramienta se adhiera a múltiples estándares regionales de calidad como HASCO y ASTM. Esto garantiza que nuestros moldes puedan integrarse fácilmente en sus líneas de producción de piezas de aluminio, zinc y aleación de magnesio, acomodando tanto la cámara fría como los procesos de cámara caliente.
Para proyectos que requieren validación física antes de comprometerse a la elaboración de herramientas, también podemos apoyar opciones utillaje rápido para producir piezas de muestra prototipo antes en el ciclo de desarrollo.
Marcas Acero para herramientasX Premium Material Sourcing
El rendimiento moldeado y la vida útil comienzan con la selección de materiales. MolXXT0002 Fuentes acero para herramientas de proveedores mundialmente reconocidos, que nos dan acceso a toda la gama de grados requeridos para diferentes condiciones fundición a presión y demandas de servicio.
Para utillaje de fundición a presión, las opciones típicas incluyen grados de trabajo caliente como 8407, DIEVAR, SKD61 y DAC55.
Para moldes que requieran cavidades espejo-superficie, resistencia a la corrosión o propiedades especializadas de trabajo en frío, sacamos de la misma red de proveedores para que coincida con el material a la aplicación.
Un proceso de producción rígora, totalmente documentada
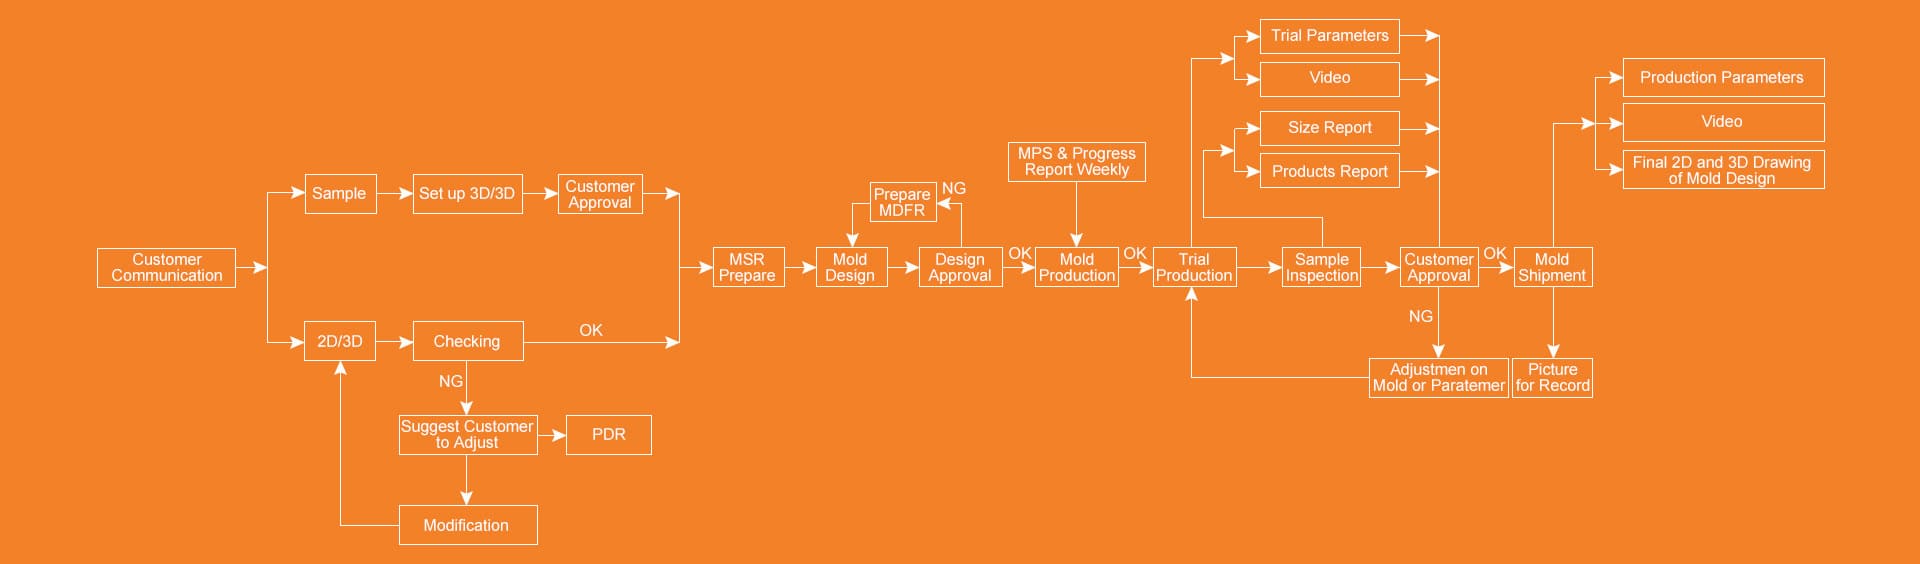 Nuestro proceso de fabricación de moldes [/captura]
Como una herramienta experimentado y die maker, Molinyectado a presióning se jacta una rutina establecida de producción e inspección que le proporciona soluciones de molde rentables, asegurando la visibilidad, el control y la prueba documentada de calidad al tiempo que ofrece más rápido tiempo de conducción y mayor productividad.
El proceso comienza con la comunicación del cliente y la revisión del archivo:
- Para presentaciones 2D/3D, primero comprobamos geometría y cuestiones de bandera. Cuando se recomiendan cambios de diseño, trabajamos a través de un ciclo PDR (Part Design Review).
- Para muestras físicas, podemos configurar escaneado 3D para ingeniería inversa. Una vez confirmadas las entradas, completamos la preparación de MSR (Mold Structure Review) antes de que comience diseño de molde.
El diseño de molde pasa por una puerta de aprobación formal antes de que comience la producción. A lo largo de la fase de producción de moldes, publicamos informes semanales de progreso MPS para que tenga una visión clara del estado de herramienta.
Una vez que la herramienta esté lista, entonces ejecutaríamos una producción de ensayo controlada y entregaría un paquete completo: parámetros de prueba, un video de producción, un informe de inspección de tamaño completo y un informe de producto.
Para los productos de muestra, utilizamos la medición CMM, la inspección de rayos X para la integridad interna cuando sea necesario y el escaneo 3D para la verificación dimensional. Si la inspección revela problemas, realizamos ajustes de molde o parámetro y reinspección antes de solicitar aprobación.
Sólo después de su señalización hace el buque de molde con parámetros de producción, y los dibujos finales de molde 2D/3D, que serán útiles para su futura referencia de producción y mantenimiento.
Preguntas frecuentes
Qué archivos necesita para citar un molde fundición a presión?
Para citar con precisión, normalmente necesitamos un modelo 3D (STEP o IGES), requisito de aleación, volumen anual objetivo, requisitos cosméticos y cualquier tolerancia crítica. Si tiene un dibujo 2D, por favor incluyalo para aclarar la estrategia datum y los requisitos de inspección.
Proporciona informes de inspección y validación después de tryout (prueba de molde)?
Sí. Dependiendo de los requisitos del proyecto, podemos proporcionar informes de medición CMM, informes de escaneo 3D y (cuando sea necesario) inspección de rayos X para la integridad interna. La validación se completa mediante pruebas y ajustes iterativos hasta que las partes cumplan especificaciones acordadas.
¿Cómo ayudas a determinar qué tolerancias valen el costo?
No todas las tolerancias tienen un impacto igual en la función. Trabajamos con usted para identificar qué dimensiones son verdaderamente críticas y que pueden tolerar rangos más amplios. Esta distinción generalmente reduce los costos de herramientas y mecanizado, garantizando al mismo tiempo tolerancias estrictas.



