
Materiál formy je jedním z klíčových faktorů ovlivňujících proces tlakového lití. Tyto materiály musí odolat působení roztaveného kovu, vysokému vstřikovacímu tlaku a tisícům cyklů zahřívání a ochlazování, aniž by popraskaly nebo ztratily svůj tvar.
Správná volba závisí na sladění vlastností materiálu s odlévanou slitinou, objemu výroby a způsobu chlazení i údržby formy během její životnosti.
Tato příručka popisuje, jakým podmínkám musí nástroj (forma) odolávat, jak si vedou běžné druhy oceli v porovnání se speciálními slitinami a jak rozhodnutí týkající se konstrukce a údržby chrání formu během samotné výroby.
Podmínky při tlakovém lití, kterým musí nástroj odolávat
Forma pro tlakové lití pracuje v podmínkách, s nimiž se setkává jen málo jiných nástrojů. Každý cyklus přináší kontakt s roztaveným kovem, vysoký tlak, rychlé ochlazování a mechanické namáhání stejných ocelových povrchů, a to tisíckrát za sebou.
Teplo, tlak a tepelné cyklování
- Vysoký vstřikovací tlak: Roztavený kov je pod tlakem řádově tisíců psi vtlačován do dutiny formy, což vytváří neustálé mechanické namáhání.
- Tepelné cyklování: Forma je vystavena rychlým a opakovaným změnám teploty – od extrémního žáru roztaveného kovu po aktivní chlazení vnitřními kanálky.
- Tepelné popraskání (tepelná únava): Toto neustálé kolísání teploty postupně způsobuje vznik jemných povrchových trhlin. Časem se tyto trhliny přenášejí na hotový odlitek v podobě vystouplých linek.
Odolnost vůči tomuto tepelnému namáhání závisí především na správném složení slitiny a přesném tepelném zpracování, nikoli pouze na druhu použité oceli.
Odolnost proti opotřebení, erozi a korozi
- Eroze způsobená vysokou rychlostí proudění: Roztavený kov proudící vtoky a rozváděcími kanály rychle způsobí opotřebení a zaoblení ostrých hran, pokud je ocel měkká nebo nedostatečně kalená.
- Chemické působení (připečení / „pájení“): Roztavené kovy mohou časem vytvářet chemické vazby s povrchem formy nebo jej narušovat.
- Koroze specifická pro danou slitinu: Hliník je vůči nástrojové oceli chemicky mnohem agresivnější než zinek, proto je odolnost proti korozi u forem pro tlakové lití hliníku klíčovou prioritou.
Vysoká odolnost proti opotřebení je nezbytná pro zachování těsných tolerancí a složitých detailů dutiny formy i po mnoha cyklech lití.
Vliv materiálu nástroje na kvalitu odlitku a povrchovou úpravu
Materiál formy přímo ovlivňuje kvalitu výsledného dílu. Rychlost, jakou ocel odvádí teplo z tekutého kovu, má vliv na povrchovou úpravu a smrštění dílu. Tvrdost a houževnatost materiálu zároveň zajišťují, že si forma udrží svůj přesný tvar i po tisících cyklů.
Pokud forma změkne nebo se na jejím povrchu objeví trhliny, začne produkovat díly s nekvalitním povrchem a větším počtem vad, a to dlouho předtím, než nástroj skutečně selže. Jednoduše řečeno: s opotřebením formy klesá i kvalita odlitků.
Druhy ocelí a další materiály pro formy na tlakové lití
Výběr nástrojové oceli pro dutiny forem na tlakové lití se obvykle omezuje na několik osvědčených druhů, z nichž každý má své specifické přednosti. Ačkoli mají své místo i speciální materiály, v tomto odvětví dominují nástrojové oceli pro práci za tepla.
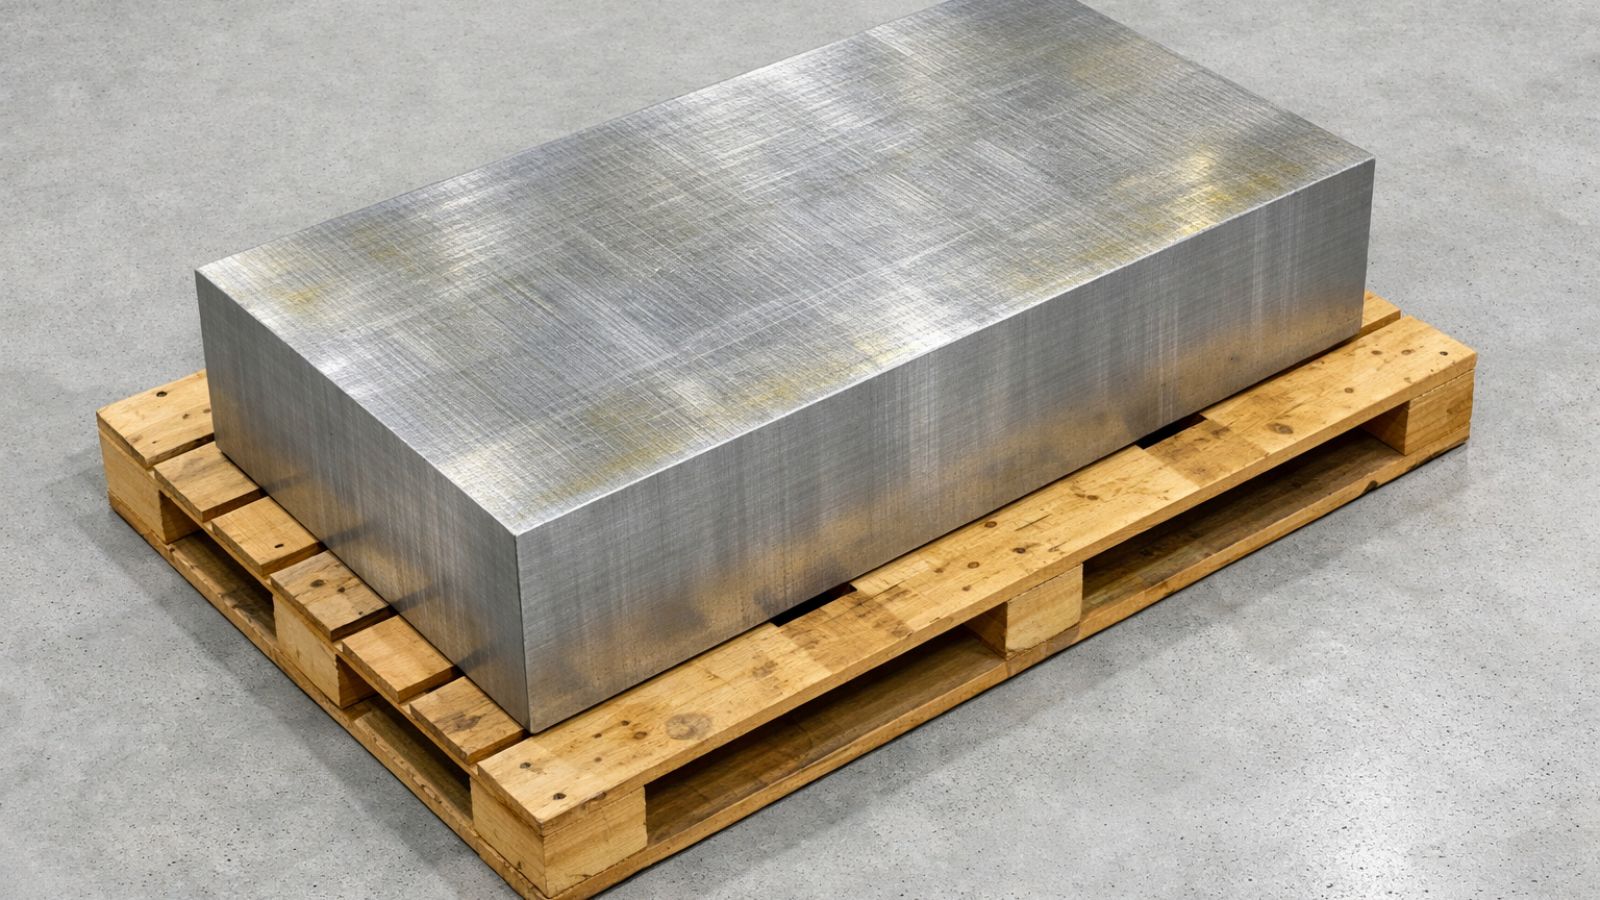
Ocel H13 a ekvivalentní nástrojové oceli pro práci za tepla
- H13 (DIN 1.2344): Tato nástrojová ocel představuje nezpochybnitelný průmyslový standard pro dutiny a jádra forem na tlakové lití. Nabízí vynikající rovnováhu mezi odolností proti tepelné únavě, houževnatostí a obrobitelností při provozních tvrdostech.
- Nástrojová ocel 8407: Prémiová, vysoce čistá varianta oceli H13. Díky přísnější kontrole chemického složení a vyšší čistotě materiálu je špičkovou volbou pro formy na hliník určené k velkosériové výrobě, kde představuje zásadní problém tvorba tepelných trhlin.
- SKD61: Japonský ekvivalent oceli H13, běžně specifikovaný asijskými dodavatelskými řetězci a výrobci.
P20, NAK80 a další předtvrzené oceli
P20 a NAK80 jsou předtvrzené oceli určené pro plastové vstřikovací formy, nikoli pro odlévání kovů.
Ačkoli se ocel P20 občas používá pro malosériové prototypy forem na tlakové lití (za účelem snížení nákladů a zkrácení doby výroby), nedokáže odolat dlouhodobé tepelné únavě. Ocel NAK80 nabízí vynikající leštitelnost pro dosažení kvalitního povrchu, avšak stejně jako P20 není přímou náhradou za ocel H13. Ani jedna z těchto jakostí nevydrží dlouhodobé tepelné cyklování při sériové výrobě hliníkových či zinkových odlitků.
Slitiny hliníku a mědi pro krátké série a lokální chlazení
- Hliníkové formy: Hliník lze obrábět mnohem rychleji než kalenou nástrojovou ocel, což výrazně zkracuje dobu výroby a snižuje náklady u prototypových forem nebo velmi krátkých sérií. Vzhledem k rychlému opotřebení je však zcela nevhodný pro velkosériovou výrobu.
- Berylliová měď: Materiál známý svou výjimečnou tepelnou vodivostí. Zřídka se používá pro celou formu, ale často se z něj obrábějí vložky a jádrové čepy, které rychle odvádějí teplo z masivních částí nebo hlubokých jader náchylných ke vzniku přehřátých míst.
Výběr materiálu pro různé součásti formy
Forma pro tlakové lití je složitý celek. Protože jsou různé části nástroje vystaveny zcela odlišnému mechanickému a tepelnému namáhání, volí konstruktéři pro jednotlivé součásti různé materiály, aby dosáhli rovnováhy mezi užitnými vlastnostmi a náklady na výrobu nástroje.
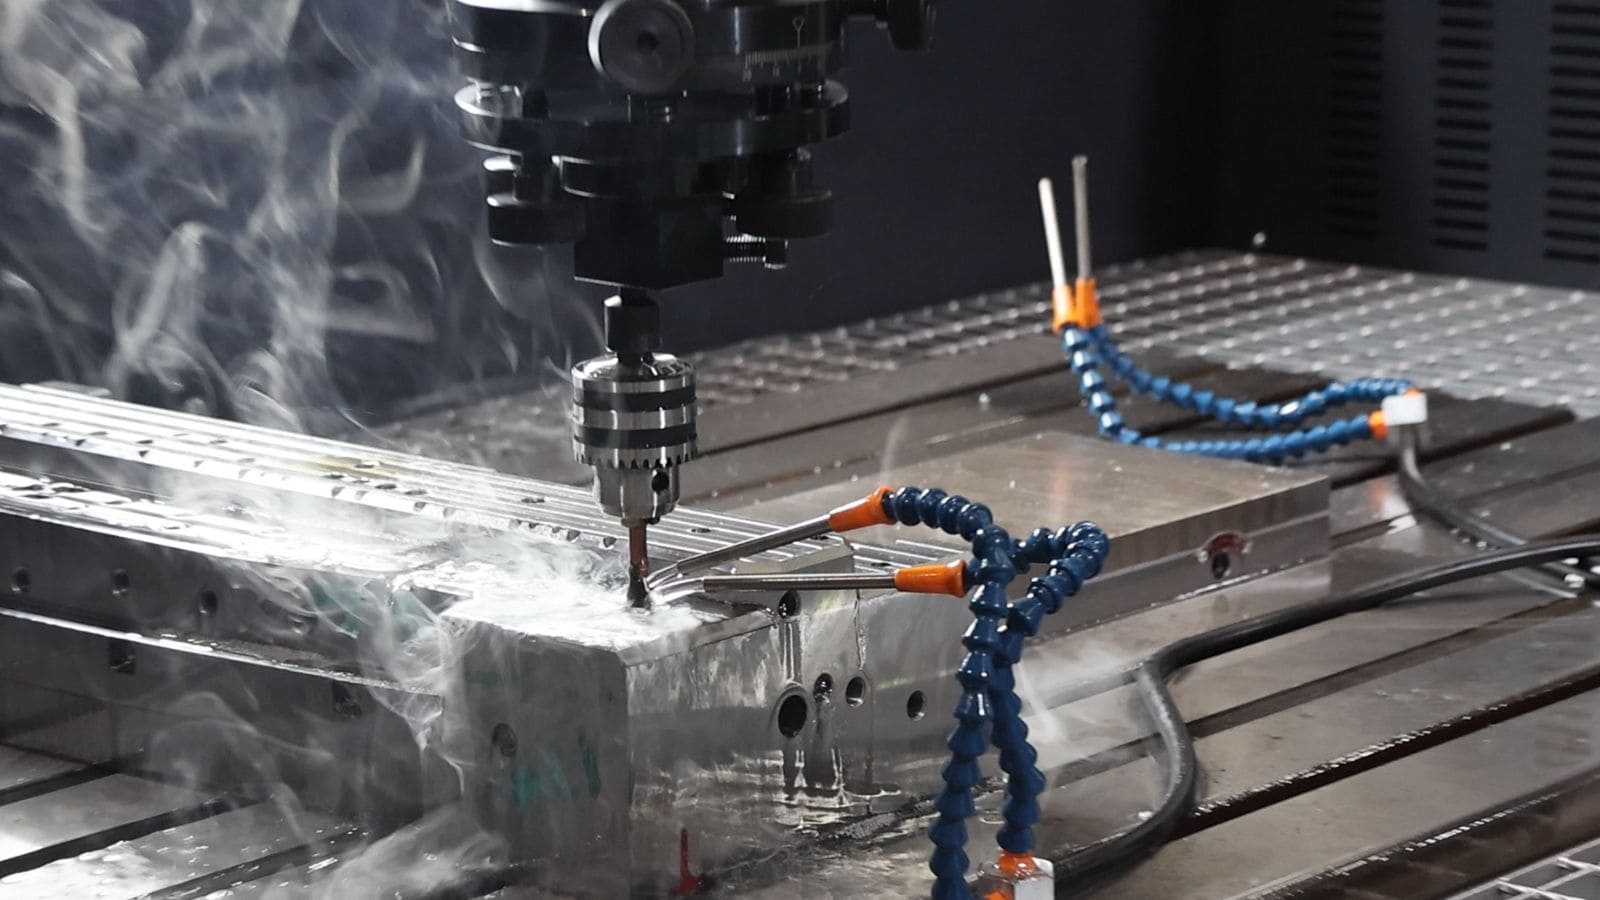
Dutinová část formy a jádrové čepy
Dutinová část formy a jádrové čepy přicházejí do přímého styku se slitinou. Tyto součásti musí odolávat vysokým teplotám a značnému tlaku roztaveného kovu.
Proto se vyrábějí výhradně obráběním z prvotřídní nástrojové oceli pro práci za tepla, aby odolávaly tepelné únavě a erozi.
Základna formy a konstrukční součásti
Základna formy drží bloky s dutinami na místě a pohlcuje obrovskou uzavírací sílu stroje. Jelikož tyto konstrukční ocelové části formy nepřicházejí do přímého styku s tekutým kovem, nevyžadují použití drahých ocelí pro práci za tepla.
Ať už se vyrábí velká zakázková forma, nebo standardizovaný rám pro výměnné vložky, výrobci obvykle volí předtvrzené oceli (např. P20) nebo oceli se středním obsahem uhlíku, které zajišťují potřebnou houževnatost při nižších nákladech.
Vyhazovače a ořezávací nástroje
Vyhazovače fyzicky vytlačují ztuhlý kovový díl z formy. Musí vykazovat extrémní odolnost proti opotřebení, aby se předešlo zadírání; obvykle se vyrábějí z nitridované oceli SKD61.
Po vyhození dílu se na mechanickém lisu použije samostatný ořezávací nástroj k odstřižení vtoků, přelivů a přebytečného materiálu. Protože jsou tyto nástroje při pokojové teplotě vystaveny silnému mechanickému namáhání střihem, využívají se pro ně vysoce tvrdé oceli pro práci za studena (např. D2 nebo SKD11).
Výběr materiálu pro konkrétní aplikaci odlévání
Výběr materiálu formy vyžaduje zvážení tepelného zatížení způsobeného slitinou, očekávaného objemu výroby a rozpočtu projektu. Zde je návod, jak se v tomto rozhodování orientovat.
Volba formy podle odlévané slitiny (hliník vs. zinek)
- Hliník a hořčík: Hliník má vysokou teplotu tání a chemicky narušuje ocel. To vytváří extrémní tepelné namáhání a riziko koroze, což činí použití špičkových nástrojových ocelí pro práci za tepla (např. H13 nebo 8407) v kombinaci s pečlivým tepelným zpracováním naprostou nutností. Hořčík klade na tepelnou odolnost o něco nižší nároky, avšak rovněž vyžaduje vysoce kvalitní ocel.
- Zinek (např. Zamak 3): Zinek taje při mnohem nižší teplotě. Tento „chladnější“ proces je k nástrojům výrazně šetrnější, což umožňuje mnohem delší životnost formy i při použití standardních jakostí oceli.
Zohlednění objemu výroby a geometrie dílu
- Velkoobjemová výroba: Sériová výroba ospravedlňuje počáteční investici do špičkové oceli (např. 8407) a náročného tepelného zpracování, neboť náklady na nástroj se rozpočítají do ceny stovek tisíc vyrobených dílů.
- Složité geometrie: Díly s tenkými stěnami nebo hlubokými a úzkými jádry vytvářejí lokální tepelné namáhání. To často vyžaduje použití speciálních vložek ze slitiny mědi a berylia, které zabrání vzniku přehřátých míst (tzv. hot spots), a to i v případě, že zbytek formy je vyroben ze standardní oceli H13.
Volba mezi prototypovým a sériovým nástrojem
- Prototypové formy: Pokud potřebujete rychle a levně ověřit návrh dílu, ideální volbou jsou prototypové formy obráběné z hliníku nebo předtvrzené měkké oceli. Jsou levnější a jejich výroba je rychlejší, avšak jsou vhodné pouze pro krátké výrobní série.
- Sériová formas: Jakmile je návrh dílu definitivně schválen, jedinou cestou k zajištění dlouhodobé rozměrové stability a požadované kvality povrchu je investice do kalené nástrojové oceli pro práci za tepla.
Rozhodnutí o konstrukci a úpravách pro ochranu formy
Druh oceli určuje maximální možnou životnost nástroje, avšak o tom, zda této hranice forma skutečně dosáhne, rozhoduje uspořádání chlazení, tepelné zpracování a úprava povrchu.
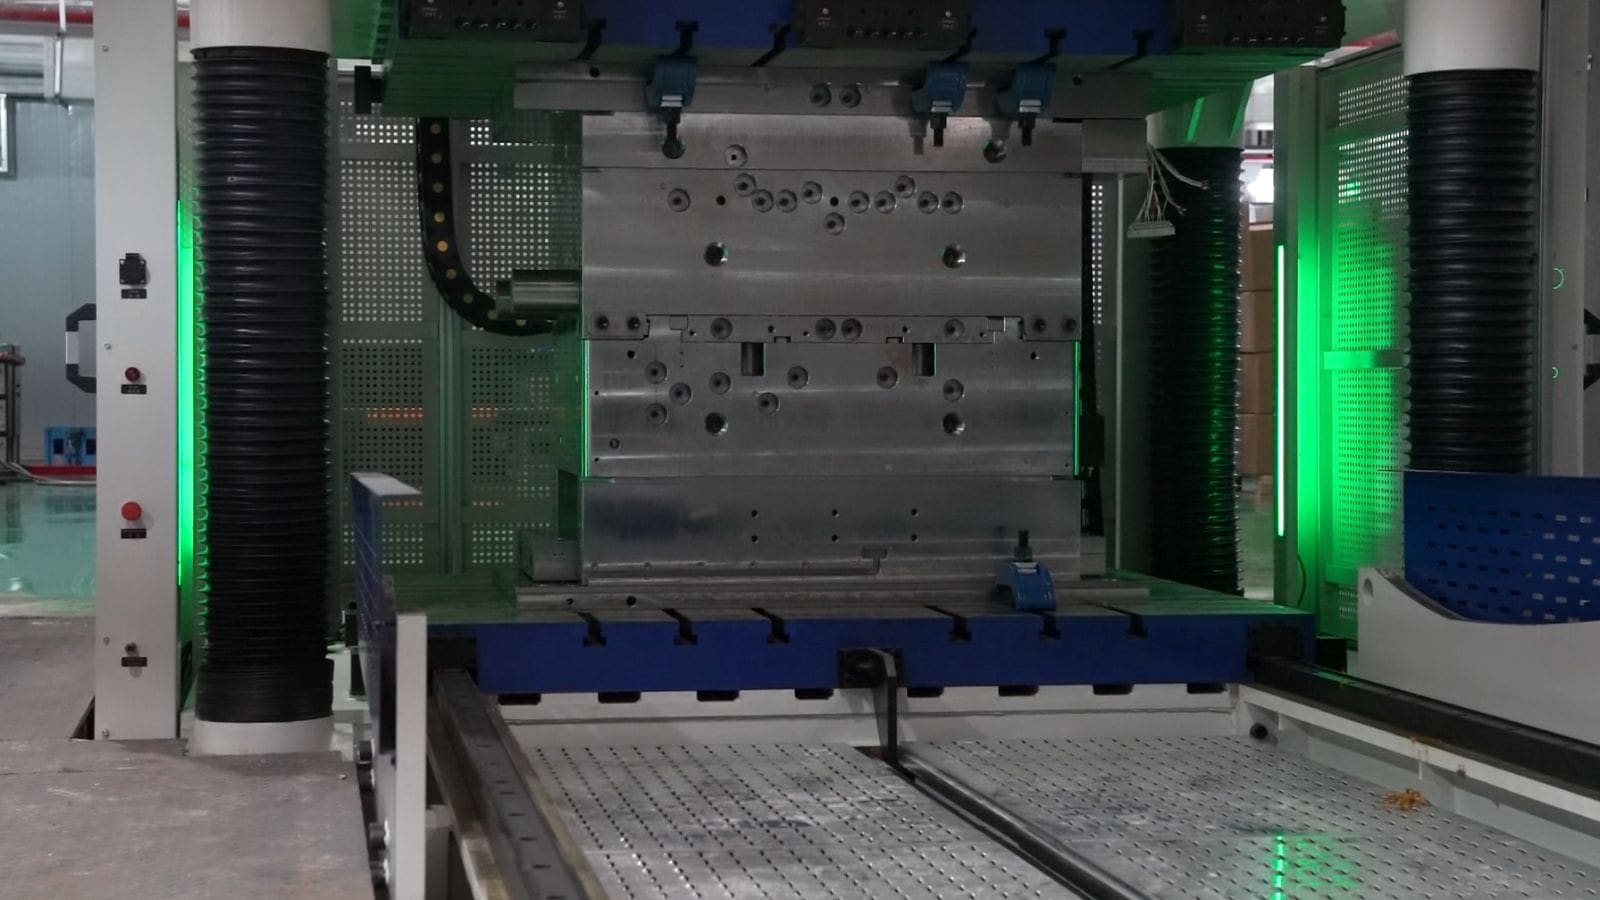
Uspořádání chlazení, tepelná rovnováha a strategie použití vložek
Chladicí kanály umístěné příliš daleko od povrchu dutiny snižují účinnost chlazení a vedou k nerovnoměrnému hromadění tepla, což v kriticky zahřívaných místech (tzv. horkých bodech) urychluje tepelnou únavu materiálu. Vyvážené chlazení udržuje teplotu celé dutiny formy mezi jednotlivými cykly vstřikování či odlévání na vyrovnané úrovni.
Tepelné zpracování a kontrola tvrdosti
Kalení a popouštění určují základní tvrdost a houževnatost nástrojové oceli před finálním obráběním. Nitridace vytváří po obrábění tvrzenou povrchovou vrstvu, která zvyšuje odolnost proti opotřebení a tvorbě tepelných trhlin, aniž by způsobila křehkost celého dílu.
Úprava povrchu pro snížení opotřebení a snadnější vyjímání dílů
Povlaky PVD mohou při tlakovém lití hliníku omezit ulpívání taveniny na formě a usnadnit vyjímání výlisků, čímž se prodlužují intervaly mezi čištěním formy. Leštitelnost základní oceli ovlivňuje kvalitu povrchu dutiny, což je klíčové zejména u pohledových dílů.
Zhodnoťte svou investici do nástrojů na maximum se společností Moldie
Výběr vhodné prvotřídní oceli je pro váš projekt klíčovým prvním krokem, avšak i ty nejlepší materiály mohou předčasně selhat, pokud chybí správné řešení tepelného managementu a přesné obrábění.
Ve společnosti Moldie propojujeme materiálové vědy s výrobou. Náš technický tým využívá pokročilé metody návrhu forem pro tlakové lití – včetně optimalizovaného uspořádání chladicích kanálů a analýzy toku taveniny ve formě – aby se předešlo vzniku tepelných trhlin a maximalizovala se životnost zvolené oceli. Od úvodní analýzy vyrobitelnosti (DFM) až po finální obrábění forem pro velkosériové tlakové litízajišťujeme, aby vaše nástroje trvale dosahovaly požadovaných úzkých tolerancí při každém jednotlivém vstřiku.
Jste připraveni zahájit další projekt? Kontaktujte náš technický tým ještě dnes a získejte bezplatné posouzení návrhu i odbornou konzultaci k výběru materiálu.







