
Klíčové poznatky
| Klíčové body | Přesné lití | Tlakové lití |
|---|---|---|
| Proces | Používá voskový model pokrytý keramikou; vosk se roztaví a vytvoří dutinu formy. | Roztavený kov se pod vysokým tlakem vstřikuje do opakovaně použitelné ocelové formy. |
| Materiály | Kovy s vysokým bodem tání (ocel, nerezová ocel, titan, superslitiny). | Neželezné kovy (hliník, zinek, hořčík, měď). |
| Tolerance | Střední (±0,5 mm až ±0,1 mm). | Úzké (±0,05 mm až ±0,2 mm). |
| Povrch | Dobrý (Ra 1,6–6,3 μm); může vyžadovat dokončovací úpravu. | Vynikající (Ra 0,8–3,2 μm); minimální následné zpracování. |
| Náklady | Vyšší cena za kus při malých sériích; nižší náklady na nástroje. | Vysoké počáteční náklady na formu; nižší cena za kus při velkých objemech. |
| Objem výroby | Ideální pro malé až střední objemy (prototypy, zakázkové díly). | Nejvhodnější pro velkosériovou hromadnou výrobu. |
| Složitost dílu | Velmi složitá geometrie, jemné detaily a vnitřní prvky. | Střední složitost; možné jsou tenké stěny a jemné detaily. |
| Použití | Letectví, šperkařství, zdravotnické implantáty, umění. | Automobilové díly, spotřební elektronika, spotřebiče, kování. |
Co je přesné lití
Přesné lití je metoda tváření kovů, která umožňuje vyrábět složité díly s vynikajícím povrchem a rozměrovou přesností.
Přesné lití má historii dlouhou tisíce let. Starověké civilizace v Číně, Egyptě a Mexiku používaly rané podoby této techniky k výrobě propracovaných bronzových předmětů a šperků již kolem roku 4500 př. n. l.
Proces se označuje také jako „lití na ztracený vosk“, protože voskové modely se při výrobě roztaví a odstraní.
Během průmyslové revoluce začali zubaři tuto metodu používat k výrobě korunek a výplní.
Ve 40. letech 20. století vyvolala druhá světová válka vysokou poptávku po přesných dílech a přesné lití se rozšířilo do běžné průmyslové výroby.
Dnes počítačové modelování a automatizovaná zařízení tento proces výrazně zdokonalily. Moderním přesným litím lze vyrábět díly s tolerancemi až ±0,5 mm.
Proces a techniky
Přesné lití začíná výrobou voskového modelu, který přesně kopíruje požadovaný díl.
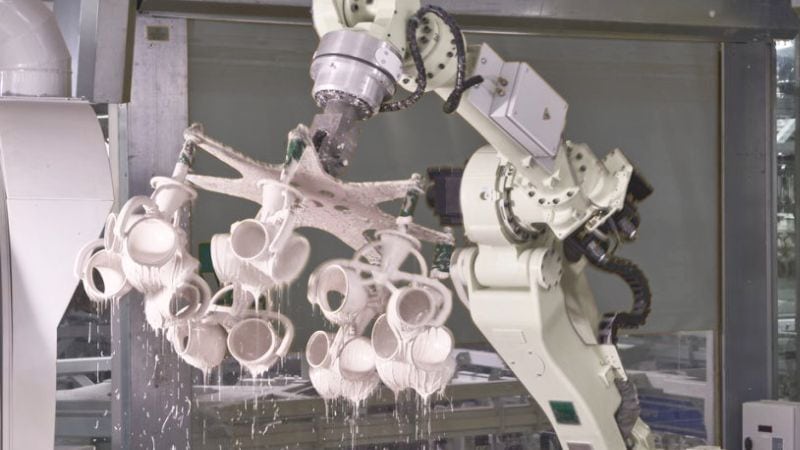
Poté se model připojí k „stromku“ s dalšími voskovými modely. Tato sestava se opakovaně namáčí do keramické suspenze a posypává štukovým materiálem, čímž vzniká skořepina.
(„Stromek“ je rozvětvená konstrukce, která během výroby formy drží několik voskových modelů pohromadě.)
Po vytvrzení se skořepina vloží do pece dnem vzhůru. Vosk se roztaví a vyteče (odtud název „ztracený vosk“), takže zůstane dutá keramická forma.
Před nalitím roztaveného kovu se forma předehřeje na vysokou teplotu. Po vychladnutí se keramická skořepina rozbije a odhalí odlitky. Nakonec se díly oddělí od stromku a dokončí.
Materiály používané při přesném lití
Při přesném lití lze používat širokou škálu kovů a slitin. Mezi běžné materiály patří:
Železné slitiny:
- Uhlíkové a nízkolegované oceli
- Nerezová ocel
- Nástrojové oceli
Neželezné slitiny:
- Hliník
- Slitiny na bázi mědi (bronz, mosaz)
- Slitiny na bázi niklu
- Titan
Materiály keramické skořepiny se obvykle skládají z oxidu křemičitého, zirkonu a křemičitanů hliníku. Odolávají mimořádně vysokým teplotám potřebným k odlévání roztavených kovů.
Přehled tlakového lití
Tlakové lití je oblíbený proces tváření kovů, který nabízí vysokou rychlost výroby a vynikající rozměrovou přesnost. Široce se používá v odvětvích, která potřebují složité kovové díly se stabilní kvalitou.
Na rozdíl od přesného lití je tlakové lití určeno pro velkosériovou výrobu. Formy se vyrábějí z odolné nástrojové oceli a vydrží tisíce licích cyklů.
Tlakové licí stroje se dělí na dva hlavní typy: stroje s teplou komorou a stroje se studenou komorou.
Stroje s teplou komorou:
- Ideální pro kovy s nízkým bodem tání, například zinek a hořčík
- Kov se taví přímo ve stroji
- Kratší cykly
- Vhodné pro menší díly
Stroje se studenou komorou:
- Vhodnější pro hliník, měď a další slitiny s vyšším bodem tání
- Kov se taví odděleně a poté se přidává do stroje
- Zvládnou větší díly
- Častěji se používají v průmyslových aplikacích
Běžně používané slitiny
Hliníkové slitiny jsou nejoblíbenější díky výborné kombinaci nízké hmotnosti a pevnosti.
Zinkové slitiny umožňují přesné přenesení detailů a odlévání tenkých stěn.
Hořčíkové slitiny jsou nejlehčí variantou a přitom si zachovávají dobrou pevnost.
Slitiny mědi, například mosaz a bronz, nabízejí vysokou pevnost, elektrickou vodivost a odolnost proti korozi, jejich odlévání je však obtížnější a jsou dražší.
Srovnání přesného a tlakového lití
Hlavní rozdíly
Největší rozdíl spočívá ve formách. Tlakové lití používá opakovaně použitelné kovové formy, zatímco přesné lití vyžaduje pro každý díl novou formu. Tlakové lití je proto hospodárnější při velkých sériích, přesné lití zase lépe vyhovuje složitým a detailním dílům.
Kvalita a přesnost
Přesné lití obvykle zajišťuje lepší povrch a umožňuje dodržet užší tolerance. Touto metodou lze dosáhnout detailů o velikosti až 0,1 mm. Umožňuje také vyrábět složitější geometrii a vnitřní prvky, které by při tlakovém lití nemusely být proveditelné.
Tlakové lití poskytuje dobrou rozměrovou přesnost, u některých složitých tvarů však může mít omezení.
Rychlost výroby a objem
Přesné lití trvá podstatně déle. Pro každý díl je třeba vyrobit nový voskový model a keramickou skořepinu, což prodlužuje výrobu o několik dní. U malých sérií do 100 kusů to nemusí příliš vadit.
Pokud projekt vyžaduje více než 10 000 kusů, tlakové lití je výrazně hospodárnější.
Výhody a omezení
Výhody a nevýhody přesného lití
Výhody:
- Výborné pro složité návrhy s jemnými detaily a tenkými stěnami
- Vysoká rozměrová přesnost (0,005 palce na palec)
- Vynikající povrch vyžadující minimální následné zpracování
- Široký výběr materiálů včetně ocelí, nerezových ocelí a speciálních slitin
- Vhodné pro malé série s nižšími náklady na nástroje
Omezení:
- Vyšší cena za kus oproti tlakovému lití
- Nižší rychlost výroby kvůli více krokům procesu
- Omezená velikost (obvykle menší díly)
- Pracovně náročný proces vyžadující kvalifikované techniky
- Delší dodací lhůty od návrhu po hotový díl
Výhody a nevýhody tlakového lití
Výhody:
- Velmi vysoká rychlost výroby při velkosériové produkci
- Nízká cena za kus po zavedení nástrojů
- Dobrá rozměrová stálost ve velkých výrobních sériích
- Výborné pro tenkostěnné díly (tloušťka až 0,5 mm)
- Hladký povrch s dobrým přenesením detailů
Omezení:
- Vysoké počáteční náklady na nástroje, které je třeba amortizovat
- Omezení na neželezné kovy, například hliník, zinek a hořčík
- Riziko pórovitosti v silnějších částech
- Nevhodné pro malé série kvůli nákladům na přípravu
- Méně vhodné pro díly vyžadující vysokou pevnost
Často kladené otázky
Jaké hlavní faktory ovlivňují výběr mezi přesným a pískovým litím?
Přesné lití poskytuje lepší povrch a užší tolerance než pískové lití. Pokud díl vyžaduje přesnost nebo kvalitní vzhled, má přesné lití výhodu.
U velmi velkých dílů bývá pískové lití obvykle levnější a přesné lití by mohlo být nepraktické. Kvůli omezením velikosti je pískové lití vhodnější pro větší součásti.
Náklady na nástroje pro pískové lití jsou nižší než u přesného i tlakového lití, proto se hodí pro prototypy a jednorázové díly, u nichž jsou hlavním hlediskem náklady.







