
Talaşlı imalat sektöründe üreticiler çoğu zaman geleneksel işleme yöntemleri için çok sert, çok ince veya fazlasıyla karmaşık parçalarla karşılaşır. Elektrik Deşarjlı İşleme (EDM) tam da bu noktada değerini gösterir. Bu CNC işleme tekniği, kuvvet uygulamak yerine kontrollü elektrik deşarjlarıyla malzeme kaldırarak takım çeliklerinde, karbürlerde, titanyumda ve diğer özel alaşımlarda dar toleranslar sağlar.
Bu elektrik deşarjlı işleme süreci yönteme göre birçok türe ayrılır; en yaygın olanları tel EDM, dalma EDM ve delik delme EDM’dir.
Tel EDM (WEDM)
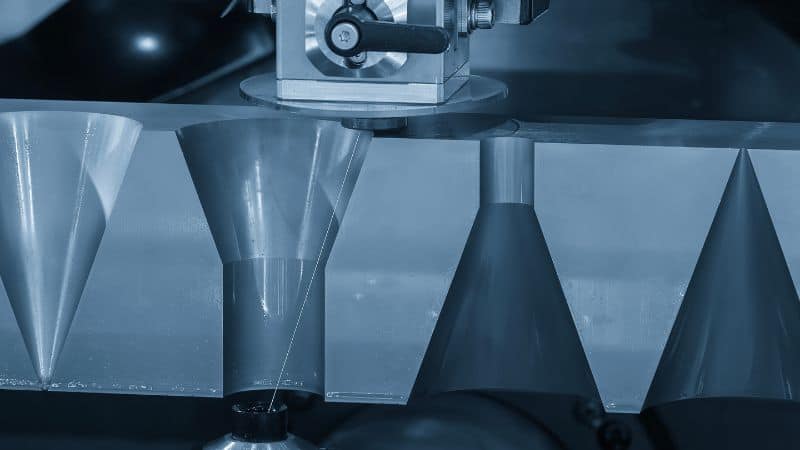
Çalışma İlkesi ve Kurulum
Tel EDM’de hareketli elektrot olarak sürekli beslenen, gerilim altında tutulan ve genellikle pirinçten veya kaplamalı pirinçten üretilen elektrik yüklü bir tel kullanılır. Tel iş parçasına temas etmez. Bunun yerine CNC teli programlanmış bir yol boyunca yönlendirirken kontrollü bir aralık korunur. İş parçası, dielektrik görevi gören ve kalıntıları etkili biçimde uzaklaştıran deiyonize suya batırılır. Üst ve alt tel kılavuzları, açılı özellikler oluşturmak için telin eğilmesine veya konik kesim yapmasına izin verir.
Makinenin jeneratörü kaba kesim ve birden fazla ince geçiş boyunca darbe enerjisini, süresini ve frekansını düzenler. Kaba kesimler hıza öncelik verir; sonraki ince geçişler toleransı ve yüzey kalitesini hassaslaştırmak için pay bırakır. Bağlama önemlidir: sağlam ve ısıl açıdan kararlı kurulum, hassas referanslar ve iyi yıkama yolları doğruluğu ve üretim kapasitesini doğrudan etkiler.
Tipik Uygulamalar ve Malzemeler
Tel EDM makineleri genellikle kalıplar, zımbalar, dişliler, kamalı mil profilleri, tıbbi bileşenler ve frezelenmesi zor ya da imkânsız karmaşık 2.5D konturlar gibi girift profillerde kullanılır. Sertleştirilmiş takım çeliklerinde (A2, D2, H13), tungsten karbürde, titanyumda, Inconel’de ve diğer süper alaşımlarda etkilidir. Yaygın uygulamalar arasında bir bloktan basınçlı döküm kalıplarının kesilmesi, hassas insertlerin üretilmesi, gevrek veya sertleştirilmiş parçaların gerilim oluşturmadan kesilmesi ve ince duvarların ya da hassas özelliklerin deformasyonsuz oluşturulması bulunur.
Avantajlar ve Sınırlamalar
- Doğruluk ve yüzey kalitesi: Kararlı kurulumlarda ±0.0001–0.0002″ toleransı rutin olarak sağlanır; birden fazla ince geçişle 1 μm Ra altında yüzey kalitesi elde edilebilir.
- Minimum mekanik gerilim: Kesme kuvvetleri olmadığından ince duvarlar ve ayrıntılar korunur. Isıdan etkilenen bölgeler küçüktür ve yeniden katılaşmış tabakalar incedir.
- Otomasyona uygun: Otomatik tel geçirme, kopan telin geri kazanımı ve entegre probla ölçüm; özellikle uzun profillerde güvenilir gözetimsiz üretimi destekler.
Sınırlamalar: Telin kontura fiziksel olarak erişmesi gerekir; bu nedenle ters açılar veya kapalı boşluklar üretilemez. Başlangıç noktası kenarda değilse giriş için bir başlangıç deliği gerekir. Uzun parçalar, kararlılığı korumak ve tel aşınması ile kopmalarını en aza indirmek için dikkatli yıkama stratejileri gerektirebilir.
Dalma EDM (Kalıp Oyma/Geleneksel EDM)
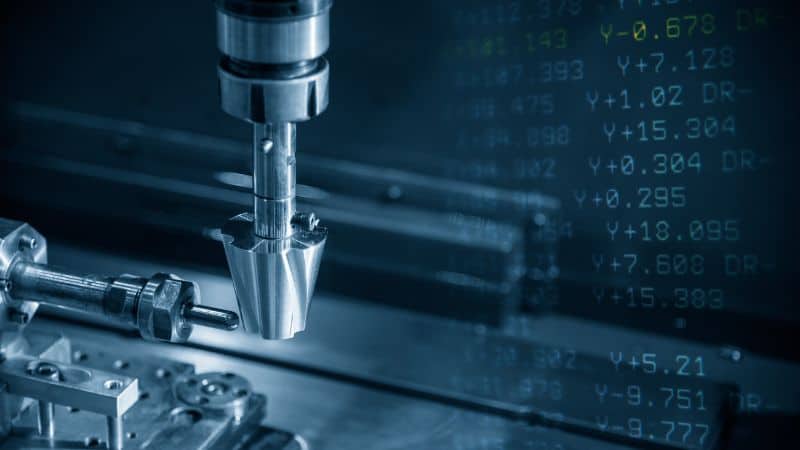
Elektrotlar, Takımlama ve Boşluk Oluşturma
Kalıp oyma olarak da bilinen dalma EDM’de genellikle grafit veya bakırdan yapılan biçimli bir elektrot bir koça bağlanır. Elektrot, boşluğun negatif biçimindedir; kıvılcım deşarjı malzemeyi aşındırırken servo kontrolü altında iş parçasına doğru “daldırılır”. Hidrokarbon bazlı yağ yaygın bir dielektrik sıvıdır. Yörünge hareketi (dairesel veya vektörel yörüngeler gibi küçük programlanmış hareketler) yıkamayı geliştirir, yüzey kalitesini artırır ve köşelerde aşırı yanma olmadan nihai ölçülerin elde edilmesini sağlar.
Elektrot seçimi büyük fark yaratır: grafit daha yüksek hız sağlar, ısıya dayanır ve büyük boşluklara uygundur; bakır ayrıntıları iyi korur ve daha ince yüzey kalitesi elde edebilir. Deneyimli üreticiler çoğu zaman birden fazla elektrot kullanır: kaba talaş kaldırma için kaba elektrot, duvarları dengelemek için yarı finiş elektrot ve dar tolerans ile Ra için finiş elektrot.
Uygulamalar, Toleranslar ve Yüzey Kalitesi
Dalma EDM; 3D kalıp boşlukları, kabartmalar, nervürler, derin cepler, logolar ve düz telin erişemediği geometriler için tercih edilir. Boyuta ve kuruluma bağlı olarak ±0.0002–0.001″ toleranslar gerçekçidir; finiş kıvılcım geçişlerinde 1 μm Ra altında yüzey kalitesi mümkündür. Geometriyi elektrot aktardığından karmaşık geçişler ve serbest biçimli şekiller enjeksiyon kalıplarında ve basınçlı döküm takımlarında yaygındır.
Avantajlar ve Sınırlamalar
- Gerçek 3D kabiliyeti: Başlıca gücü, tel EDM’nin üretemeyeceği kör boşlukları, ters açıları ve karmaşık üç boyutlu biçimleri oluşturmaktır.
- Üstün yüzey kalitesi: Girift konturlarda son derece ince yüzey kalitesi üretebilir ve çoğu zaman elle parlatma ihtiyacını ortadan kaldırır.
Sınırlamalar: Sürekli aşınma programlamada aşınma telafisi gerektirir ve çoğu zaman tek bir iş için birden fazla elektrot üretilmesini zorunlu kılar. Hacimsel malzeme kaldırma hızı genellikle tel EDM’den düşüktür; bu da büyük ölçekli kaba talaş kaldırmada verimliliği azaltır. Ayrıca her benzersiz boşluk için özel bir elektrot gerekir ve derin, dar özelliklerde dielektrik yıkama zorlukları hız ve doğruluğu olumsuz etkileyebilir.
EDM ile Delik Delme (Hızlı Delik/Küçük Delik EDM)
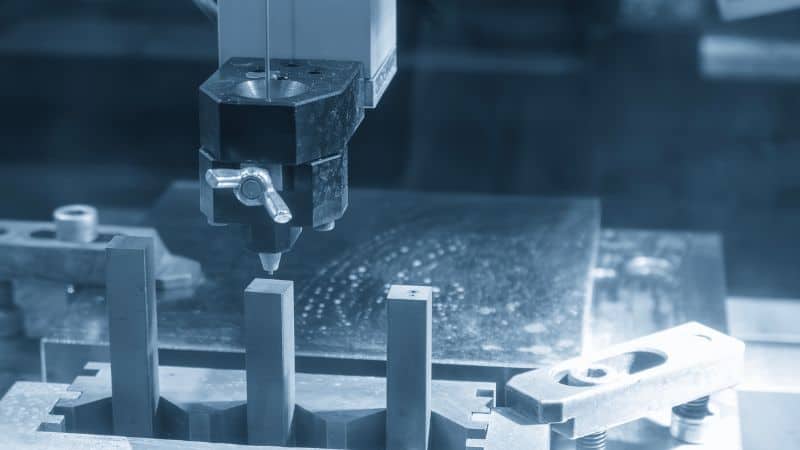
Süreç Mekaniği
Delik delme EDM’nin temelinde, genellikle pirinç, bakır veya aşınmaya dayanıklı bakır-tungstenden yapılan yüksek hızlı döner boru biçimli bir elektrot bulunur. Bu içi boş tüp çoğunlukla katot, iş parçası ise anot olarak işlev görür. Jeneratör aralarındaki boşlukta yüksek frekanslı elektrik darbeleri üretir; kontrollü kıvılcımlar malzemeyi buharlaştırıp aşındırır.
Sürecin kritik unsuru basınçlı dielektrik sıvıdır; genellikle deiyonize su kullanılır ve döner elektrodun merkezinden pompalanır. Bu sıvı iki önemli işlev görür: kısa devreyi önlemek için aşınmış parçacıkları dar aralıktan güçlü biçimde uzaklaştırır ve kararlı kıvılcım koşullarını korumak üzere kanalı deiyonize eder. Elektrodun dönmesi eşit aşınma sağlar ve tüpü dengeleyerek daha düz delik elde edilmesine yardımcı olur. Delik derinleştikçe servo sistemi hassas kıvılcım aralığını korumak için elektrodun konumunu sürekli ayarlar; böylece geleneksel işlemede sorun yaratabilecek takım sapması olmadan sert malzemelerde derin ve küçük çaplı delikler açılır.
Kullanım Alanları: Başlangıç ve Soğutma Delikleri
Profilin bir kenardan başlamadığı durumlarda üreticilerin tel EDM öncesinde başlangıç deliklerini EDM ile açması yaygın bir uygulamadır. Türbin kanatları ve yönlendirici kanatlardaki küçük, yüksek en-boy oranlı soğutma delikleri; terleme ve film soğutma desenleri; ayrıca tıbbi veya mikroakışkan bileşenlerdeki hassas delikler için de standart yöntemdir. Nikel esaslı süper alaşımlar, titanyum ve sertleştirilmiş çelikler iletken oldukları sürece uygun malzemelerdir.
Hız, Doğruluk ve Sınırlamalar
- Delik delme hızı: EDM delme, özellikle geleneksel delmenin yavaş veya imkânsız olduğu sert ve iletken malzemelerde küçük, derin delikler açmak için son derece hızlıdır. Hız başlıca dielektrik basıncına, elektrot malzemesine ve delinen alaşıma bağlıdır; bu özellik hızlı başlangıç delikleri ve yüksek verimli delik desenleri sağlar.
- Çap doğruluğu: Bu süreç konum doğruluğunda ve çapı 0.015 inches kadar küçük, yüksek en-boy oranlı düz deliklerin üretilmesinde başarılıdır.
Sınırlamalar: Doğruluk alanındaki uzmanlığın bazı ödünleşimleri vardır. Delik içindeki yüzey kalitesi genellikle tel EDM’den veya dalma EDM’deki finiş geçişlerinden daha pürüzlüdür. Ayrıca süreç çoğunlukla düz deliklerle sınırlıdır ve eğimli biçimler oluşturamaz. Son olarak yoğun ve bölgesel ısı, giriş ve çıkış noktalarında yeniden katılaşmış tabaka ile küçük çapaklar bırakabilir; kritik uygulamalarda ikincil yüzey işlemi gerekebilir.
Özel EDM Makineleri ve Hibrit Süreçler
Toz Katkılı EDM (PMEDM)
Dielektrik sıvı içinde iletken veya yarı iletken tozlar süspanse edilerek deşarj kanalı yayılabilir, enerji yoğunluğu düşürülebilir ve takım aşınması azalırken yüzey kalitesi iyileştirilebilir. PMEDM, yüzey bütünlüğünün önemli olduğu kalıp veya bileşenlerde finiş geçişleri için değerlidir. Konsantrasyonun tutarlı kalması için filtrasyon ve proses kontrolü gerekir.
3D Biçimler için EDM Frezeleme/Yörünge
Koç tipi EDM frezeleme olarak da adlandırılan bu yaklaşım, bilyalı freze gibi kesme kuvveti uygulamadan karmaşık biçimler oluşturmak için 3D takım yolu boyunca yörünge hareketi yapan küçük bir elektrot kullanır. Hassas veya erişilmesi zor özelliklerde etkilidir ve özel elektrot sayısını azaltabilir.
EDM Makine Türlerinin Performans Karşılaştırması
Kesme Hızları ve Çevrim Süresini Etkileyen Etkenler
- Tel EDM: Özellikle uzun ve sabit yükseklikteki profillerin çevre kesimlerinde göreli hızı yüksektir. Çevrim süresi parça yüksekliğine, kontur uzunluğuna, ince geçiş sayısına ve yıkamaya bağlıdır.
- Dalma EDM: Malzeme kaldırma hızı orta düzeydedir; süreyi elektrot alanı, yörünge stratejisi ve yıkama belirler. Elektrot imalatı teslim süresini uzatır.
- Delik delme: Küçük ve derin deliklerde hızlıdır; üretim kapasitesi elektrot aşınmasına, dielektrik basınca ve alaşıma bağlıdır.
Doğruluk, Toleranslar ve Yüzey Kalitesi (Ra)
- Tel EDM: Çok yüksek doğruluk: ±0.0001–0.0002″ yaygındır; birden fazla ince geçişle <1 μm Ra elde edilebilir.
- Dalma EDM: Yüksek doğruluk: genellikle ±0.0002–0.001″; enerji ve yörünge ayarlandığında finiş kıvılcım geçişlerinde <1 μm Ra mümkündür.
- Delik delme: Delik konumlarında yüksek doğruluk; yüzey kalitesi tel/dalma EDM’ye kıyasla daha sınırlıdır.
Isıl Etkiler: Yeniden Katılaşmış Tabaka, Mikro Çatlaklar ve HAZ
Tüm EDM süreçleri, ısıdan etkilenen bölge (HAZ) genellikle sığ olsa da mikro çatlak olasılığı taşıyan ince bir yeniden katılaşmış tabaka oluşturur. Yüzey bütünlüğünün kritik olduğu durumlarda (ör. yorulmaya yatkın havacılık bileşenleri) bu etki düşük enerjili finiş geçişleri, optimize edilmiş darbe parametreleri, doğru yıkama ve işlem sonrası parlatma ya da hafif taşlamayla azaltılabilir.
| EDM türü | Hız | Doğruluk | Yüzey kalitesi (Ra) | Isıl etkiler | Tipik uygulamalar
|
|---|---|---|---|---|---|
| Tel EDM | Yüksek | Çok yüksek | <1 μm | Minimum HAZ, ince yeniden katılaşmış tabaka | Kalıplar, zımbalar, profiller |
| Dalma EDM | Orta | Yüksek | <1 μm | Bir miktar yeniden katılaşmış tabaka, olası mikro çatlaklar | Kalıp boşlukları, kabartmalar |
| Delik delme | Hızlı/orta | Yüksek | Sınırlı | Çoğunlukla giriş/çıkışta | Başlangıç delikleri, soğutma delikleri |
Elektrik Deşarjlı İşleme İhtiyaçlarınız İçin Seçim
Farklı EDM türlerini öğrendiğinize göre, EDM işleme süreci seçiminizde başvurmak üzere bunları özetleyelim. Seçim ölçütleri dört başlıkta toplanabilir.
Geometri ve Özelliklerle İlgili Hususlar
- Açık konturlar ve baştan sona profiller: Tel tüm yola ters açı olmadan erişebiliyorsa tel EDM’yi seçin; bu uygulama için idealdir.
- Kapalı boşluklar ve gerçek 3D biçimler: Telin ulaşamayacağı özellikleri oluşturduğu ve karmaşık geometriyi elektrottan aktardığı için dalma EDM’yi seçin.
- Küçük, derin ve düz delikler: Başlangıç delikleri ve yüksek en-boy oranlı soğutma özellikleri için en hızlı yol EDM delmedir.
Malzeme, Sertlik ve Isıl İşlem Durumu
Tüm EDM türlerinde malzemenin iletken olması gerekir; ancak sertlik sınırlayıcı değildir. EDM, ısıl işlem görmüş takım çeliklerinde, karbürlerde, titanyumda ve nikel alaşımlarında etkilidir. Isıl işlem sonrası boyutsal kararlılık önemliyse sertleştirme sonrasında EDM uygulamak, işleme kuvvetlerinden kaynaklanan deformasyon riskini ortadan kaldırır. Karbür veya hassas malzemelerde mikro çatlakları en aza indirmek için tel EDM’yi ya da dikkatle ayarlanmış dalma EDM parametrelerini tercih edin.
Parti Boyutu, Maliyet ve Takım Ekonomisi
- Prototipler ve küçük partiler: Tel EDM başlangıç takım yatırımını en aza indirir ve çok az elektrot gerektirir; bu nedenle tek parça ve kısa serilerde maliyet etkindir.
- Yüksek hacimli kalıplar veya yinelenen boşluklar: Elektrot tasarımı ve üretim maliyetini çok sayıda parçaya yayabildiğinizde dalma EDM ekonomik hâle gelir. Verimli elektrot stratejileri (kaba/finiş, ortak geometriler) toplam maliyeti düşürür.
- Delik delme hücreleri: Tekrarlanan soğutma deliği desenlerinde otomasyonlu özel EDM delme öngörülebilir üretim kapasitesi sağlar.
Otomasyon, Bağlama ve Proses İzleme
Modern EDM gözetimsiz imalatı destekler. Otomatik tel geçiriciler, takım değiştiriciler, proses içi problar ve makine izleme boş zamanı ve hurdaları azaltır. Şunlara öncelik verin:
- Kıvılcım kararlılığını korumak için temiz dielektrik ve kararlı filtrasyon.
- İnce geçişler veya elektrotlar arasında tekrarlanabilirliği sağlamak için güvenilir referans noktalarına sahip rijit bağlama.
- Dar iç yarıçaplarda doğruluğu korumak için uyarlanabilir jeneratörler ve köşe kontrolü.
- Tıbbi ve havacılık parçalarının üretimindeki düzenlemeye tabi hassas işlemede izlenebilirlik için SPC ve parametre kümelerinin kaydı.
Sonuç
Elektrik Deşarjlı İşleme, hassas CNC işleme kullanarak ve malzeme sertliğini tamamlayıcı yöntemlerle aşarak karmaşık tasarımları mümkün kılar: profiller için tel EDM, boşluklar için dalma EDM, derin delikler için delik delme EDM.
Yazılarımızdaki bilgilerle donanarak gelişmiş imalatta parça kalitesini ve rekabet gücünü artıracak EDM seçimini bilinçli biçimde yapabilirsiniz!
Sıkça Sorulan Sorular
EDM yalnızca metaller için midir? Yumuşak ve sertleştirilmemiş malzemelerde kullanılabilir mi?
Tam olarak değil. Tanım gereği EDM yalnızca elektrik ileten malzemelerde uygulanır; plastik, cam, sıradan seramik veya kompozit gibi yalıtkanlar kullanılamaz. Ancak grafit, silisyum karbür, titanyum diborür ve bazı polimer kompozitler de elektrik iletkenidir. EDM’de niş bir kullanım alanına sahip olsalar da bu yöntemle işlenebilirler.
Ayrıca söz konusu yumuşak malzemeler alüminyum veya yumuşak çelik gibi yumuşak metallerse, genellikle daha sert malzemelerde kullanılsa da EDM uygulanabilir. Geometri son derece karmaşık veya hassas değilse geleneksel işleme yöntemleri çoğu zaman daha hızlı ve maliyet etkindir.
Parça boyutu EDM’yi nasıl sınırlar?
Her EDM türünün doğal boyut kısıtları vardır. Tel EDM makineleri hareket mesafesi ve tank boyutuyla sınırlıdır. Dalma EDM makineleri iş tankı ve elektrot ağırlık kapasitesiyle kısıtlanır. Gemi pervanesi gibi çok büyük bileşenler için özel, dev EDM makineleri gerekir.
Yeniden katılaşmış tabaka neden oluşur ve her zaman sorun mudur?
Yeniden katılaşmış tabaka, erimiş ancak dielektrik sıvıyla uzaklaştırılmamış malzemenin ince tabakasıdır. Tüm EDM süreçleri bunu oluştursa da önemi uygulamaya bağlıdır. Birçok kalıp ve takımda önemsizdir veya şu yolla giderilebilir: yüzey işlemi. Yorulmaya maruz kalan, yüksek gerilimli havacılık bileşenlerinde ise en aza indirilmesi veya giderilmesi gereken kritik bir etkendir.
EDM yavaş bir süreç midir?
EDM, geleneksel işleme yöntemlerine kıyasla büyük miktarda malzemenin kaldırılmasında genellikle yüksek hızlı değildir. Değeri ham hızında değil, hassas işleme kabiliyetindedir. Birden fazla adımı (ör. kaba işleme, ısıl işlem, finiş işleme) ortadan kaldırabildiği ve sertleştirilmiş bir parçadan tek kurulumda bitmiş ürün üretebildiği düşünüldüğünde “etkin” hızı yüksektir.







