
Önemli Çıkarımlar
| Kategori | Metal Enjeksiyon Kalıplama (MIM) | Basınçlı döküm |
|---|---|---|
| Süreç | 1. Metal tozu bağlayıcıyla karıştırılır. 2. Kalıba enjekte edilir. 3. Bağlayıcı giderilir. 4. Sinterlenir. |
1. Sıvı metal yüksek basınçla kalıba itilir. 2. Soğuyup katılaşır. |
| Malzemeler | Paslanmaz çelik, titanyum, bakır ve tungsten alaşımları, seramikler. | Demir dışı metaller (alüminyum, çinko, magnezyum ve bakır alaşımları). |
| Parça karmaşıklığı | Yüksek karmaşıklık, girift geometriler ve ince ayrıntılar | Orta düzey karmaşıklık; sıvı metal akışı ve draft açılarıyla sınırlıdır. |
| Et kalınlığı | Çok ince duvarlar (en düşük 0.5 mm). | Daha kalın duvarlar (genellikle en az 1–2.5 mm ). |
| Toleranslar | Dar toleranslar (±0.3–0.5% boyutun). | Orta toleranslar (±0.5–1% boyutun). |
| Yüzey kalitesi | Düzgündür ancak ikincil yüzey işlemleri (ör. parlatma, kaplama) gerekebilir. | Yüksek kaliteli döküm yüzeyi; minimum son işlem. |
| Maliyet etkenleri | Yüksek takım ve malzeme (toz) maliyetleri; karmaşık parçaların toplu üretiminde ekonomiktir. | Daha düşük malzeme maliyetleri; yüksek takım maliyetleri; yüksek hacimli üretimde maliyet etkindir. |
| Tipik uygulamalar | Tıbbi cihazlar, ateşli silah bileşenleri, mikro dişliler, saat parçaları. | Otomotiv bileşenleri (ör. muhafazalar), tüketici elektroniği, tesisat armatürleri. |
| Son işlemler | İşleme, ısıl işlem veya kaplama gerekebilir. | Çapak kesme, çapak alma ve yüzey işlemleri (ör. kaplama, boyama). |
| Avantajlar | – Karmaşık geometriler. – Yüksek hassasiyet. – Geniş malzeme yelpazesi. – Nihai ölçülere yakın biçim. |
– Hızlı çevrim süreleri. – Mükemmel yüzey kalitesi. – Büyük hacimlerde maliyet etkinlik. |
| Dezavantajlar | – Yüksek başlangıç maliyeti. – Parça boyutu sınırlıdır. – Sinterleme için daha uzun teslim süresi. |
– Erime noktası düşük metallerle sınırlıdır. – Parçalarda gözeneklilik oluşabilir. – Tasarım esnekliği daha düşüktür. |
Metal Enjeksiyon Kalıplama Nedir?
Metal enjeksiyon kalıplama, metal tozunun plastik bağlayıcıyla karıştırılarak “besleme hammaddesi” oluşturulduğu bir imalat tekniğidir.
Süreç, bu hammaddenin basınç altında kalıp boşluğuna enjekte edilmesiyle başlar.
Soğuduktan sonra “yeşil parça” adı verilen ürün elde edilir.
Ardından bağlayıcı giderme aşaması gelir; plastik bağlayıcının çoğu ısı veya kimyasallarla uzaklaştırılır. Bu işlem, biçimini koruyan ancak kırılgan olan “kahverengi parçayı” bırakır.
Son adım sinterlemedir. Parçalarınız kontrollü bir fırında metalin erime noktasının altındaki sıcaklıklara kadar ısıtılır.
Böylece metal parçacıkları birbirine bağlanır ve orijinal metalin yoğunluğunun yaklaşık 95-99%’una sahip, yoğun ve güçlü bir parça oluşur.
MIM’de Kullanılan Malzemeler
MIM geniş bir metal ve alaşım yelpazesiyle çalışır. En yaygın malzemeler arasında ürünleriniz için mükemmel korozyon direnci ve dayanım sunan paslanmaz çelik bulunur.
Düşük alaşımlı çelikler iyi mekanik özellikleri ve daha düşük maliyetleri nedeniyle otomotiv ve endüstriyel uygulamalarda popülerdir.
Diğer yaygın MIM malzemeleri:
- Titanyum alaşımları (hafif, biyouyumlu)
- Takım çelikleri (aşınmaya dayanıklı)
- Tungsten alaşımları (yüksek yoğunluklu)
- Bakır alaşımları (iyi ısıl iletkenlik)
MIM’de kullanılan metal tozları belirli özelliklere sahip olmalıdır. Enjeksiyon sırasında düzgün akış ve etkili sinterleme için çok ince (genellikle 5-20 mikrometre) ve oldukça küresel biçimli olmalıdırlar.
Basınçlı Dökümün Temelleri
Basınçlı döküm, sıvı metalin yüksek basınçla kalıp boşluğuna itildiği bir imalat sürecidir .
Basınçlı döküm iki ana türe ayrılır: sıcak kamaralı ve soğuk kamaralı. Sıcak kamaralı basınçlı döküm, çinko ve magnezyum gibi erime noktası düşük metaller için uygundur.
Soğuk kamaralı basınçlı döküm alüminyum ve bakır alaşımları gibi erime noktası daha yüksek metaller için daha uygundur. Her çevrimde metalin enjeksiyon kamarasına kepçeyle aktarılması gerekir.
Her iki teknik de takım çeliğinden üretilen metal kalıplar kullanır. Süreç ince duvarlı, karmaşık biçimli ve dar toleranslı parçalar üretir.
Basınçlı Dökümde Kullanılan Metaller
Alüminyum, basınçlı döküm malzemelerinin en yaygın olanıdır ve döküm parçaların yaklaşık 80%’ini oluşturur. Mükemmel dayanım/ağırlık oranı ve iyi korozyon direnci sunar.
Çinko alaşımları da popüler bir seçenektir. Erimiş hâlde kolay akar ve çok ince kesitleri doldurabilir.
Diğer uygun metaller:
- Magnezyum (en hafif yapısal metal)
- Bakır alaşımları (yüksek dayanım ve iletkenlik)
- Kurşun ve kalay (özel uygulamalar için)
MIM ve Basınçlı Döküm Süreçlerinin Karşılaştırılması
Temel Farklar
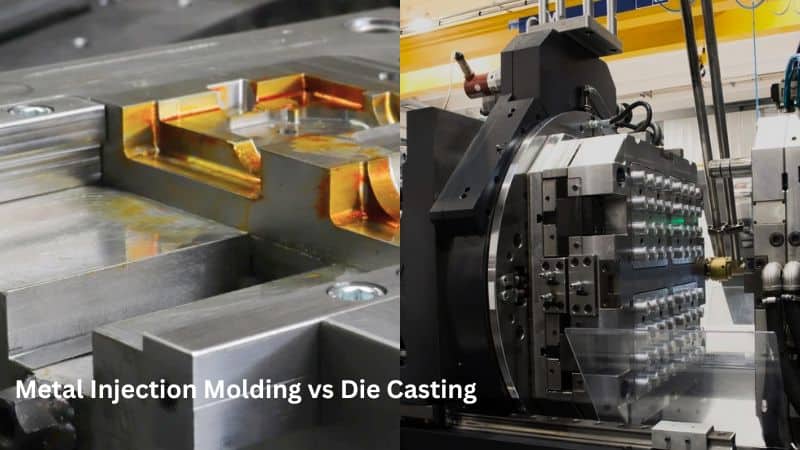
MIM’de metal tozu plastik bağlayıcıyla karıştırılır ve süreç içinde bağlayıcı yakılarak giderilir. Bu, sıvı metalin doğrudan kalıba enjekte edildiği basınçlı dökümden önemli ölçüde farklıdır.
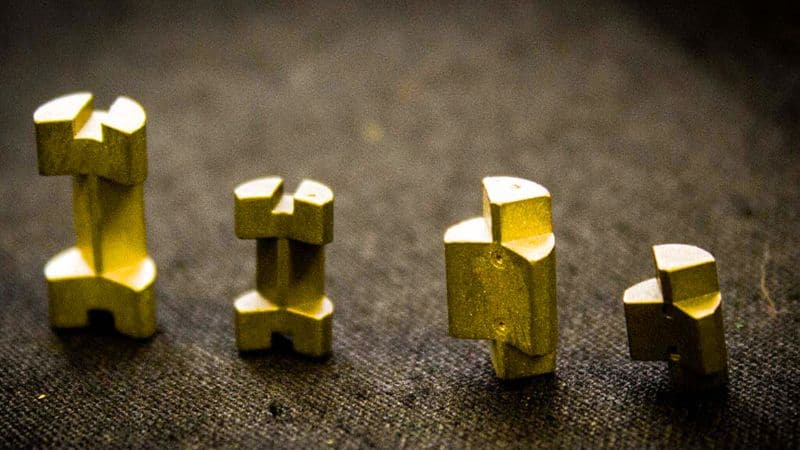
Bu süreçlerde boyutsal toleranslar değişir. MIM genellikle daha dar toleranslara ulaşır ve daha ince ayrıntılara sahip karmaşık geometriler üretebilir.
Malzeme seçenekleri de farklıdır. MIM, paslanmaz çelik ve titanyum dâhil geniş bir metal yelpazesiyle çalışır. Basınçlı dökümde ise çoğunlukla alüminyum, çinko ve bakır alaşımları gibi demir dışı metaller kullanılır.
Avantajlar ve Dezavantajlar
MIM’in avantajları:
- Daha karmaşık parçalar üretebilme
- Daha iyi yüzey kalitesi
- Daha fazla tasarım esnekliği
- Daha fazla metal türüyle çalışır
- Daha küçük ve girift parçalar üretir
Basınçlı dökümün avantajları:
- Daha hızlı üretim
- Büyük parçalar için daha düşük maliyet
- Daha dayanıklı takımlar (kalıplar daha uzun ömürlüdür)
- Yüksek hacimli üretime daha uygundur
- Genel süreç daha basittir
Maliyet Değerlendirmesi
Her iki yöntemde de başlangıç takım maliyetleri yüksek olabilir. Basınçlı dökümde ekipman için ilk yatırım genellikle daha yüksektir; ancak yüksek hacimlerde parça başına maliyet daha düşüktür.
MIM’de düşük hacimlerde parça maliyeti çoğunlukla daha yüksek olsa da karmaşık parçaların orta hacimli üretiminde rekabetçi hâle gelir. MIM’in malzeme verimliliği, basınçlı döküme göre daha az metal israf ettiğinden bazı maliyetleri dengeleyebilir.
Bu süreçler arasında seçim yaparken şunları göz önünde bulundurun:
- Gereken üretim hacmi
- Parça karmaşıklığı ve boyutu
- Malzeme gereksinimleri
- Bütçe kısıtları
- Zaman çizelgesi
Parça boyutu maliyet kararlarını güçlü biçimde etkiler: büyük parçalarda basınçlı döküm daha ekonomik hâle gelirken küçük ve karmaşık bileşenlerde MIM çoğu zaman daha maliyet etkindir.
Farklı Sektörlerdeki Uygulamalar
MIM uygulamaları
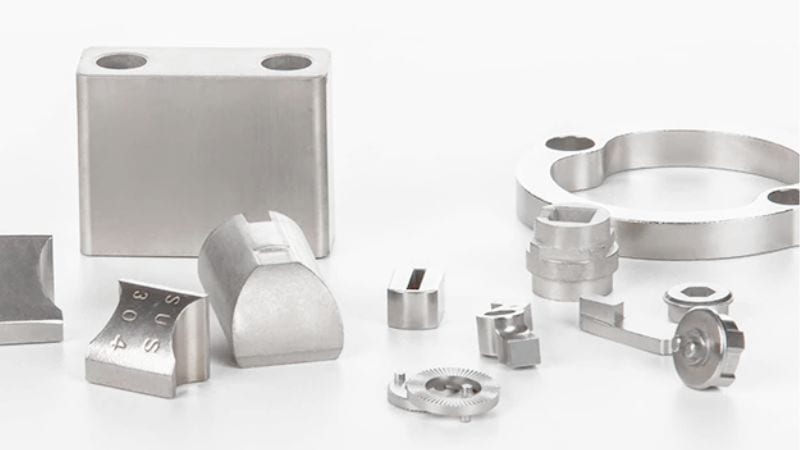
MIM parçaları genellikle tıbbi cihazlarda kullanılır; örneğin hassasiyetin kritik olduğu cerrahi aletler ve diş implantları gibi.
ateşli silah sektöründeMIM, dayanım ve hassasiyet gerektiren karmaşık tetik tertibatları ile diğer küçük bileşenleri üretir.
Otomotiv uygulamaları yakıt enjeksiyon bileşenlerini, turboşarj parçalarını ve sensörleri içerir. MIM’in yüksek malzeme yoğunluğuyla karmaşık geometriler oluşturma kabiliyeti. Havacılık sektörü MIM’i, ağırlığın azaltılmasının önemli ancak dayanımdan ödün verilemeyecek olduğu uygulamalarda özel braketler, sensör muhafazaları ve diğer bileşenleri üretmek için kullanır.
Basınçlı Döküm Uygulamaları
Basınçlı Döküm Uygulamaları Basınçlı döküm parçaları şu alanlarda kullanılır: muhafazalarında; dizüstü bilgisayar çerçevelerinden kamera gövdelerine kadar.
otomotiv sektöründebasınçlı döküm motor blokları, şanzıman kasaları ve yapısal bileşenler üretir.
, basınçlı döküm motor blokları, şanzıman kasaları ve yapısal bileşenler üretir. Ev aletlerinde
çamaşır makineleri, buzdolapları ve küçük mutfak aletleri için basınçlı döküm parçaları kullanılır. Aydınlatma armatürleri ve mobilya donanımları
hem dayanım hem estetik çekicilik gerektiren dekoratif öğelerde basınçlı dökümden yararlanır.
Her iki süreçte kullanılan malzemeler nihai ürünlerin dayanımını, ayrıntı düzeyini ve yüzey kalitesini doğrudan etkiler.
Dayanım ve Tolerans
Metal enjeksiyon kalıplama (MIM), basınçlı döküme kıyasla genellikle daha yüksek yoğunluğa ve daha iyi mekanik özelliklere sahip parçalar üretir. MIM ile boyutun ±0.3%’ü kadar dar toleranslar elde edilebilir; bu da yöntemi hassas bileşenler için ideal kılar.
Basınçlı döküm, yoğunluğu biraz daha düşük parçalar üretir; ancak birçok uygulama için yine de iyi dayanım sunar. Tolerans aralığı, parça boyutuna bağlı olarak genellikle ±0.5–1% arasındadır.
MIM parçaları sinterleme işleminden geçer; bu işlem gözenekliliği azaltır ve dayanımı artırır. Bu özellik, parçaları tıbbi cihazlar ve havacılık bileşenleri gibi yüksek gerilime maruz kalan uygulamalara uygun hâle getirir.
Surface Finish and Detail
MIM, genellikle çok az son işlem gerektiren mükemmel yüzey kalitesine sahip parçalar üretir. 0.8μm Ra (ortalama pürüzlülük) kadar düşük yüzey pürüzlülüğü değerleri elde edilebilir.
Basınçlı döküm de iyi bir yüzey kalitesi sunar; ancak MIM parçalarıyla aynı kalite düzeyine ulaşmak için genellikle daha fazla ikincil işlem gerekir.
MIM ile ince duvarlar (0.5mm kadar ince), karmaşık iç geometriler ve basınçlı dökümle üretimi zor olan ince dokular dâhil girift ayrıntılar oluşturabilirsiniz.
Basınçlı döküm parçaları iyi ayrıntılara sahip olabilir; ancak çok küçük özelliklerde ve son derece ince duvarlarda zorlanır.
MIM, ikincil işlemlere gerek kalmadan dişleri, küçük delikleri ve ayrıntılı logoları doğrudan parçaya eklemenizi sağlar.
Cooperate With Moldiecasting
Moldiecasting olarak yüksek basınçlı dökümde uzmanız. Metal tozuna ve uzun sinterleme sürecine dayanan MIM yönteminden farklı olarak bizim basınçlı döküm yöntemimiz hızlı soğuma, minimum atık ve bitmiş parçaların sorunsuz çıkarılmasını sağlar; bu özellikleriyle yüksek hacimli üretim için idealdir.
Enjeksiyon kalıplama ile basınçlı dökümü karşılaştırıyor veya malzeme seçeneklerini değerlendiriyor olun, tasarım esnekliğimiz ve çeşitli ham maddeleri işleme uzmanlığımız ihtiyaçlarınıza özel çözümler sunar.
Bir sonraki projenizi optimize etmeye hazır mısınız? Metal döküm uzmanlığımızın, gelişmiş döküm makinelerimizin ve kalite taahhüdümüzün maliyet etkin, yüksek performanslı sonuçları nasıl sağlayacağını öğrenmek için bugün bizimle iletişime geçin. Ziyaret edin: moldiecasting vizyonunuzu gerçeğe dönüştürmek için.







