
Materiál formy na tlakové liatie je jedným z hlavných faktorov ovplyvňujúcich samotný proces. Materiály musia bez prasknutia či straty tvaru odolávať roztavenému kovu, vysokému vstrekovaciemu tlaku a tisícom cyklov zahrievania a chladenia.
Správny výber závisí od zosúladenia vlastností materiálu s odlievanou zliatinou, objemom výroby a spôsobom chladenia a údržby formy počas jej životnosti.
Táto príručka opisuje zaťaženie nástrojov, porovnáva bežné ocele a špeciálne zliatiny a vysvetľuje, ako konštrukcia a údržba chránia formu počas výroby.
Podmienky tlakového liatia, ktorým musí nástroj odolávať
Forma na tlakové liatie pracuje v podmienkach, ktorým čelí len málo iných nástrojov. Každý cyklus prináša roztavený kov, vysoký tlak, rýchle chladenie a mechanické namáhanie tých istých oceľových povrchov, a to tisíckrát za sebou.
Teplo, tlak a tepelné cykly
- Vysoký vstrekovací tlak: Roztavený kov sa vtláča do dutiny formy tlakom dosahujúcim tisíce psi, čo vytvára trvalé mechanické namáhanie.
- Tepelné cykly: Forma opakovane a rýchlo prechádza medzi extrémnym teplom roztaveného kovu a aktívnym chladením vnútornými kanálmi.
- Tepelná únava – sieťové trhliny: Neustále kolísanie teploty postupne vytvára jemné povrchové trhliny. Časom sa tieto trhliny prejavia na odliatku ako vystúpené čiary.
Odolnosť voči tepelnému namáhaniu závisí najmä od správneho zloženia zliatiny a presného tepelného spracovania, nielen od triedy ocele.
Odolnosť proti opotrebovaniu, erózii a korózii
- Erózia pri vysokej rýchlosti: Ak je oceľ mäkká alebo nedostatočne vytvrdená, roztavený kov prúdiaci cez vtoky a rozvádzače rýchlo opotrebuje a zaoblí ostré hrany.
- Chemické napadnutie (nalepovanie kovu): Roztavené kovy môžu časom chemicky priľnúť k povrchu formy alebo ho znehodnotiť.
- Korózia špecifická pre zliatinu: Hliník pôsobí na nástrojovú oceľ chemicky výrazne agresívnejšie než zinok, preto je odolnosť proti korózii pri hliníkových formách prioritou.
Vysoká odolnosť proti opotrebovaniu je nevyhnutná na zachovanie úzkych tolerancií a jemných detailov dutiny pri každom zábere.
Vplyv materiálu nástroja na kvalitu odliatku a povrch
Materiál formy priamo ovplyvňuje kvalitu hotového dielu. Rýchlosť, akou oceľ ochladzuje tekutý kov, ovplyvňuje povrchovú úpravu a zmrašťovanie dielu. Tvrdosť a húževnatosť zároveň zabezpečujú, že si forma zachová presný tvar aj po tisícoch cyklov.
Ak forma zmäkne alebo sa na jej povrchu objavia trhliny, začne vyrábať diely so zlým povrchom a väčším počtom chýb dávno predtým, než sa nástroj skutočne zlomí. Jednoducho povedané: s opotrebovaním formy klesá aj kvalita odliatkov.
Triedy ocelí na formy a ďalšie materiály
Výber nástrojovej ocele pre dutiny foriem na tlakové liatie sa zvyčajne obmedzuje na niekoľko osvedčených tried, z ktorých každá má svoje prednosti. Špeciálne materiály majú svoje využitie, no v odvetví dominujú ocele na prácu za tepla.
Oceľ H13 a ekvivalentné ocele na prácu za tepla
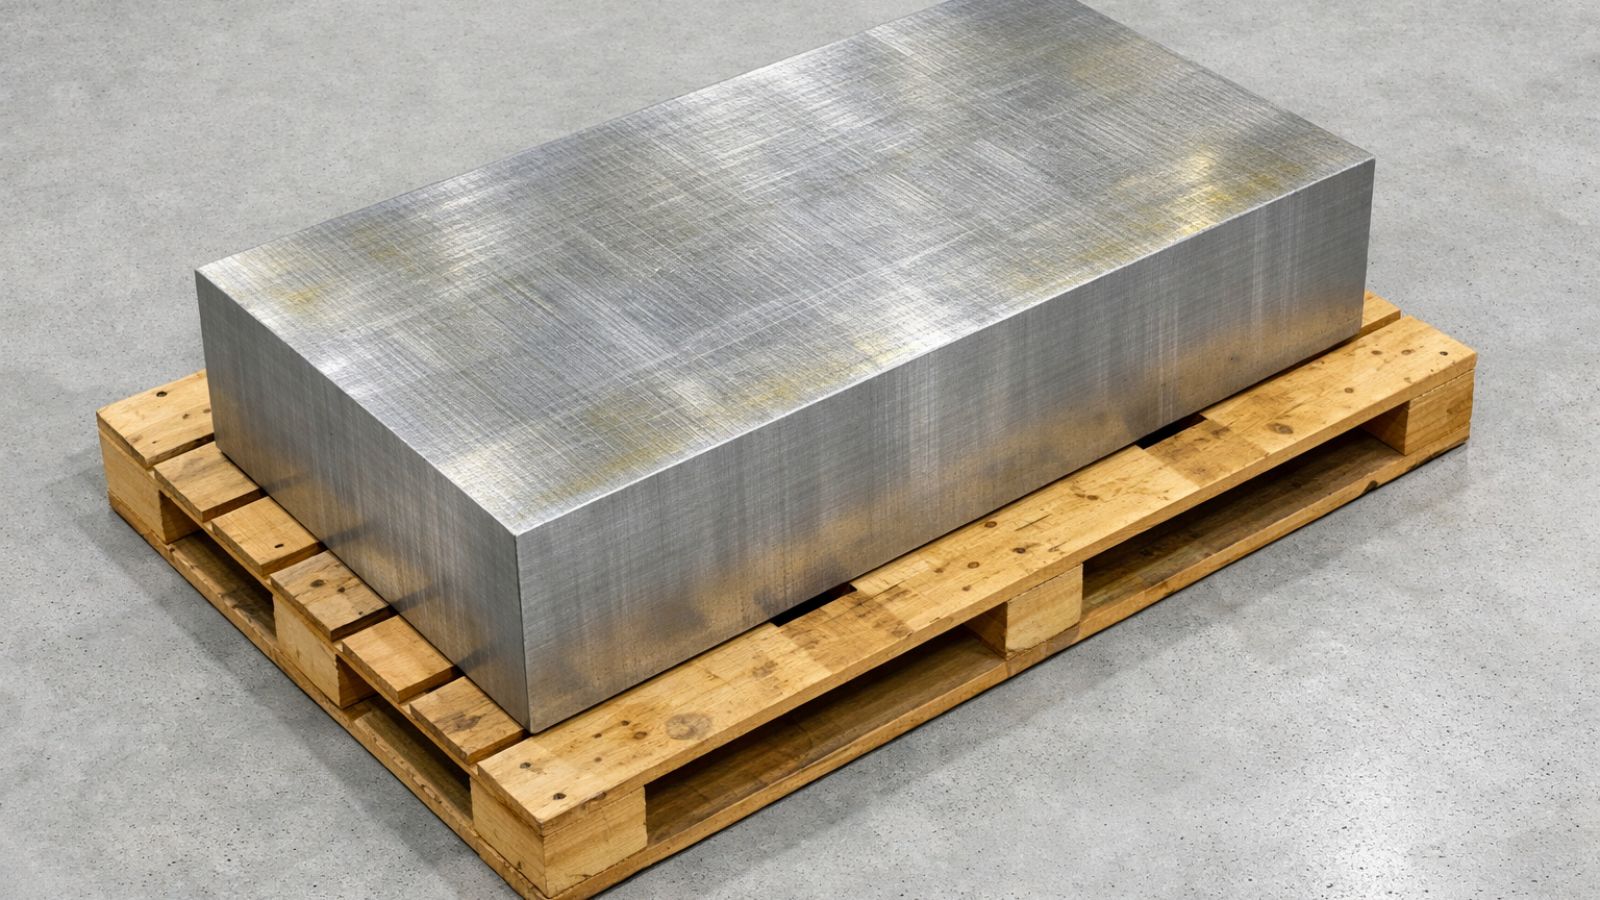
- H13 (DIN 1.2344): Táto nástrojová oceľ je všeobecne uznávaným štandardom pre dutiny a jadrá foriem na tlakové liatie. Pri pracovnej tvrdosti ponúka výbornú rovnováhu odolnosti proti tepelnej únave, húževnatosti a obrobiteľnosti.
- Nástrojová oceľ 8407: Ide o prémiový, vysoko rafinovaný variant ocele H13. Vďaka presnejšej kontrole chemického zloženia a vyššej čistote je najlepšou voľbou pre veľkosériové hliníkové nástroje, pri ktorých sú sieťové trhliny významným rizikom.
- SKD61: Japonský blízky ekvivalent ocele H13, ktorý často špecifikujú ázijskí výrobcovia a dodávateľské reťazce.
P20, NAK80 a ďalšie predkalené ocele
P20 a NAK80 sú predkalené ocele určené pre plastové vstrekovacie formy, nie na odlievanie kovov.
Oceľ P20 sa občas používa pri prototypoch na tlakové liatie v malých sériách, aby sa znížili náklady a dodacia lehota, no nevydrží dlhodobú tepelnú únavu. NAK80 sa výborne leští na pohľadové povrchy, ale rovnako ako P20 nie je priamou náhradou za H13. Ani jedna z týchto tried nevydrží dlhodobé tepelné cykly v hliníkových alebo zinkových výrobných formách.
Hliníkové a medené zliatiny pre krátke série a lokálne chladenie
- Hliníkové formy: Hliník sa obrába oveľa rýchlejšie než kalená nástrojová oceľ, čím výrazne skracuje dodacie lehoty a znižuje náklady na prototypové formy alebo veľmi krátke série. Keďže sa však rýchlo opotrebúva, vôbec sa nehodí na veľkosériovú výrobu.
- Berýliová meď: Vyznačuje sa výnimočnou tepelnou vodivosťou. Zriedka sa používa na celú formu, často sa však obrába na vložky a jadrá, ktoré rýchlo odvádzajú teplo z hrubých častí alebo hlbokých jadier náchylných na lokálne prehrievanie.
Výber materiálu pre jednotlivé časti formy
Forma na tlakové liatie je zložitá zostava. Keďže jednotlivé časti nástroja znášajú veľmi rozdielne mechanické a tepelné zaťaženie, konštruktéri volia pre rôzne komponenty materiály, ktoré vyvažujú výkon a náklady na nástroj.
Dutina formy a jadrá
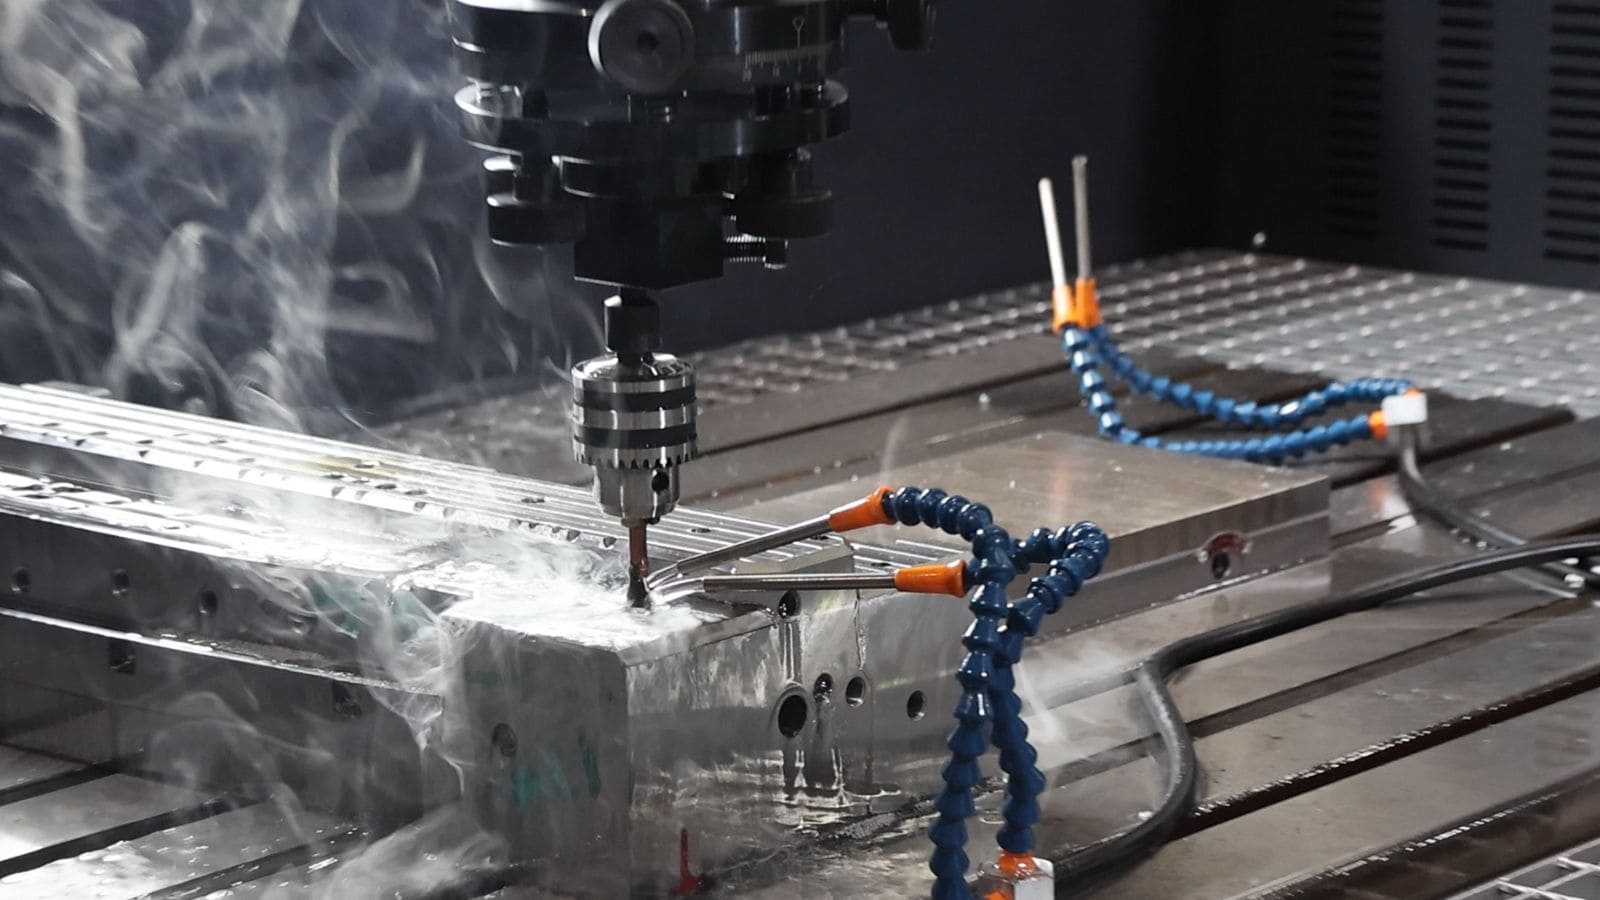
Dutina formy a jadrá prichádzajú do priameho kontaktu so zliatinou. Musia odolávať vysokým teplotám a značnej sile roztaveného kovu pod vysokým tlakom.
Preto sa vyrábajú výhradne z prémiovej ocele na prácu za tepla, ktorá odoláva tepelnej únave a erózii.
Základňa formy a konštrukčné časti
Základňa drží bloky dutiny na mieste a absorbuje veľkú upínaciu silu stroja. Keďže tieto konštrukčné oceľové časti neprichádzajú priamo do kontaktu s tekutým kovom, nepotrebujú drahé ocele na prácu za tepla.
Pri výrobe veľkej formy na mieru aj štandardizovaného rámu formy výrobcovia zvyčajne používajú predkalené ocele, ako P20, alebo stredne uhlíkové ocele, ktoré poskytujú húževnatosť za nižšiu cenu.
Vyhadzovacie kolíky a orezávacie nástroje
Vyhadzovacie kolíky vytláčajú stuhnutý kovový diel z formy. Aby sa zabránilo zadieraniu, musia mať veľmi vysokú odolnosť proti opotrebovaniu; zvyčajne sa vyrábajú z nitridovanej ocele SKD61.
Po vyhodení dielu sa v mechanickom lise použije samostatný orezávací nástroj na odstrihnutie vtokov, prepadov a prebytočného materiálu. Keďže je vystavený intenzívnemu mechanickému strihu pri izbovej teplote, používa ocele na prácu za studena s vysokou tvrdosťou (napríklad D2 alebo SKD11), nie zliatiny na tlakové liatie.
Výber materiálu podľa odlievanej aplikácie
Pri výbere materiálu formy treba vyvážiť tepelné zaťaženie odlievanej zliatiny, očakávaný objem výroby a rozpočet projektu. Pri rozhodovaní zvážte nasledujúce faktory.
Prispôsobte formu odlievanej zliatine (hliník alebo zinok)
- Hliník a horčík: Hliník má vysokú teplotu tavenia a chemicky napáda oceľ. Vzniká tak extrémne tepelné namáhanie a riziko korózie, preto sú prémiové ocele na prácu za tepla (napríklad H13 alebo 8407) v kombinácii s dôkladným tepelným spracovaním nevyhnutné. Horčík má o niečo nižšie tepelné zaťaženie, no vyžaduje podobne kvalitnú oceľ.
- Zinok (napr. Zamak 3): Zinok sa taví pri oveľa nižšej teplote. Tento „chladnejší“ proces zaťažuje nástroj výrazne menej a predlžuje životnosť formy aj pri použití štandardných tried ocele.
Zohľadnite objem výroby a geometriu dielu
- Veľkosériová výroba: Sériová výroba odôvodňuje počiatočné náklady na prémiovú oceľ (napríklad 8407) a dôsledné tepelné spracovanie, pretože cena nástroja sa rozpočíta medzi státisíce dielov.
- Zložité geometrie: Tenké steny alebo hlboké úzke jadrá vytvárajú lokálne tepelné namáhanie. Často si preto vyžadujú špeciálne vložky z berýliovej medi, ktoré zabraňujú prehrievaniu, aj keď je zvyšok formy zo štandardnej ocele H13.
Vyberte si medzi prototypovým a výrobným nástrojom
- Prototypové formy: Ak potrebujete rýchlo a lacno overiť návrh dielu, ideálne sú prototypové formy obrábané z hliníka alebo mäkkej predkalenej ocele. Sú lacnejšie a rýchlejšie sa obrábajú, no vydržia iba krátke série.
- Výrobná forma: Po uzavretí návrhu dielu je investícia do kalenej nástrojovej ocele na prácu za tepla jedinou schodnou cestou k dlhodobej rozmerovej stabilite a kvalite povrchu.
Konštrukčné a tepelné úpravy na ochranu formy
Trieda ocele určuje potenciálnu životnosť nástroja, no o tom, či ju forma dosiahne, rozhoduje rozloženie chladenia, tepelné spracovanie a povrchová úprava.
Rozloženie chladenia, tepelná rovnováha a vložky
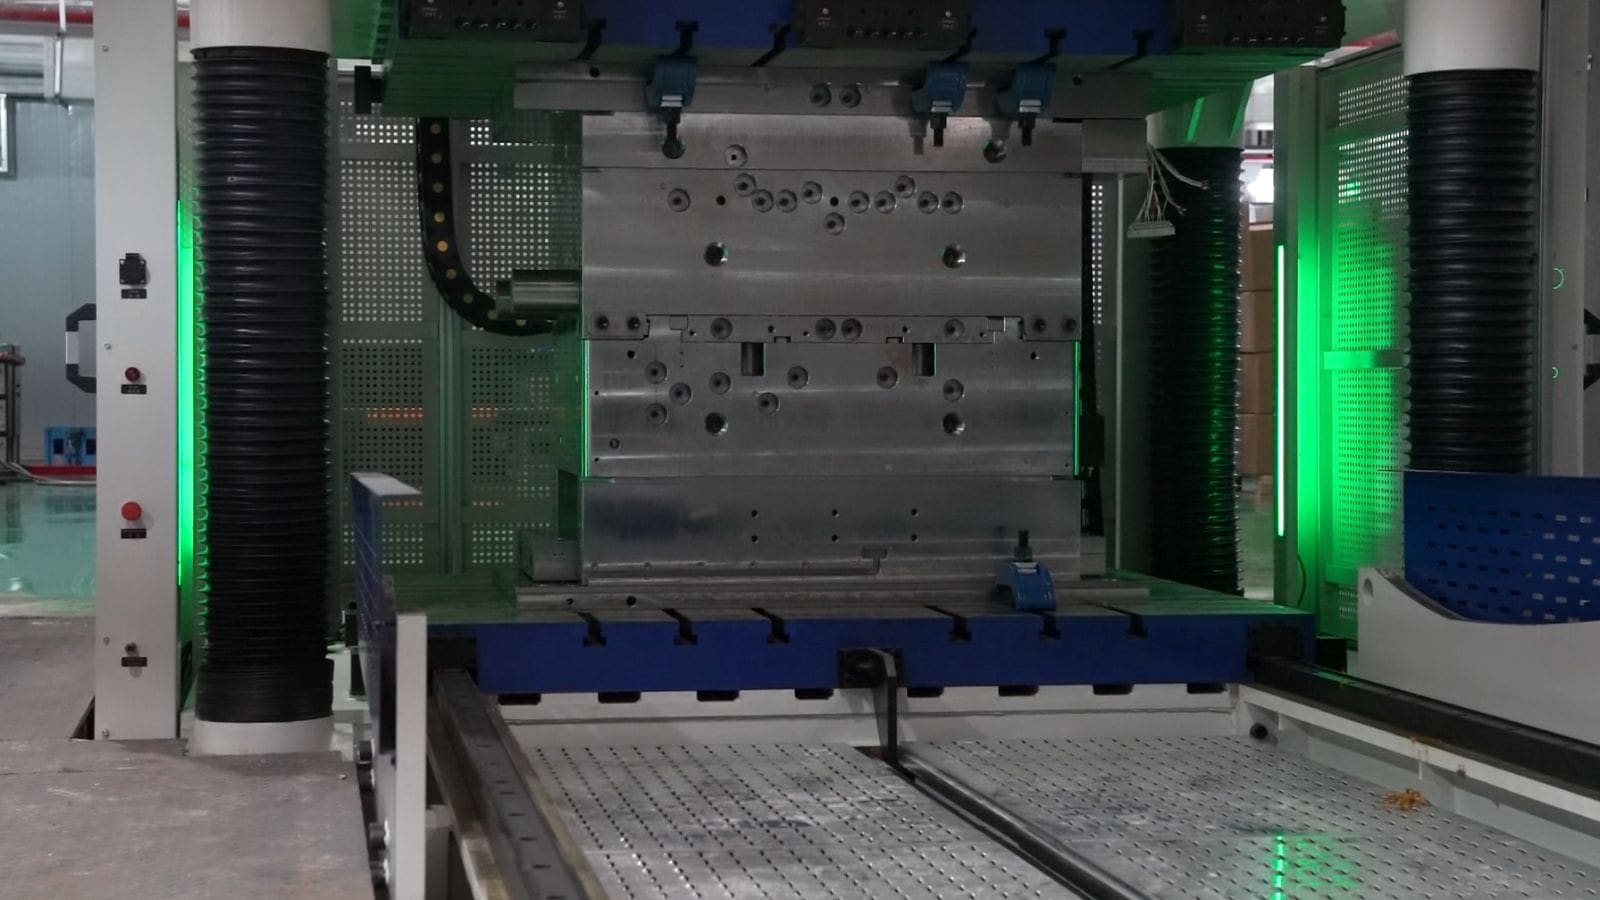
Ak sú chladiace kanály príliš ďaleko od povrchu dutiny, klesá účinnosť chladenia a teplo sa hromadí nerovnomerne, čo urýchľuje tepelnú únavu v horúcich miestach. Vyvážené chladenie udržiava teplotu celej dutiny rovnomernejšiu medzi jednotlivými cyklami.
Tepelné spracovanie a kontrola tvrdosti
Kalenie a popúšťanie nastavia základnú tvrdosť a húževnatosť nástrojovej ocele pred konečným obrábaním. Nitridovanie po obrábaní vytvára vytvrdenú povrchovú vrstvu, ktorá zvyšuje odolnosť proti opotrebovaniu a tepelným trhlinám bez toho, aby celý diel skrehčel.
Povrchová úprava proti opotrebovaniu a na ľahšie uvoľnenie
PVD povlaky obmedzujú nalepovanie kovu a zlepšujú uvoľňovanie hliníkových odliatkov, čím predlžujú intervaly medzi čisteniami. Leštiteľnosť základnej ocele ovplyvňuje dosiahnuteľnú kvalitu povrchu dutiny, čo je dôležité najmä pri pohľadových dieloch.
Vyťažte z investície do nástroja maximum s Moldie
Výber správnej prémiovej ocele je pre projekt kľúčovým prvým krokom, no bez správneho tepelného riadenia a presného obrábania predčasne zlyhá aj ten najlepší materiál.
V Moldie prepájame materiálové inžinierstvo s výrobou. Náš technický tím používa pokročilé návrhy foriem na tlakové liatie vrátane optimalizovaného chladenia a analýzy toku kovu vo forme, aby predchádzal tepelným trhlinám a maximalizoval životnosť zvolenej ocele. Od úvodnej DFM analýzy až po konečné obrábanie veľkosériových foriem na tlakové liatie, zabezpečujeme úzke tolerancie pri každom cykle.
Chcete začať nový projekt? Kontaktujte náš konštrukčný tím a získajte bezplatnú kontrolu návrhu a odbornú konzultáciu výberu materiálu.







