
Anodizácia, široko používaná povrchová úprava kovov, povrchová úprava vytvára riadenú oxidovú vrstvu, ktorá spevňuje a chráni kovové povrchy. Proces však zahŕňa oveľa viac technických poznatkov a faktorov výberu.
Táto príručka podrobne vysvetľuje fungovanie jednotlivých typov anodizácie, ich rozdiely a spôsob, ako pri výbere pre svoj projekt vyvážiť náklady, odolnosť proti opotrebovaniu a vzhľad.
Rozdiely medzi procesmi anodizácie
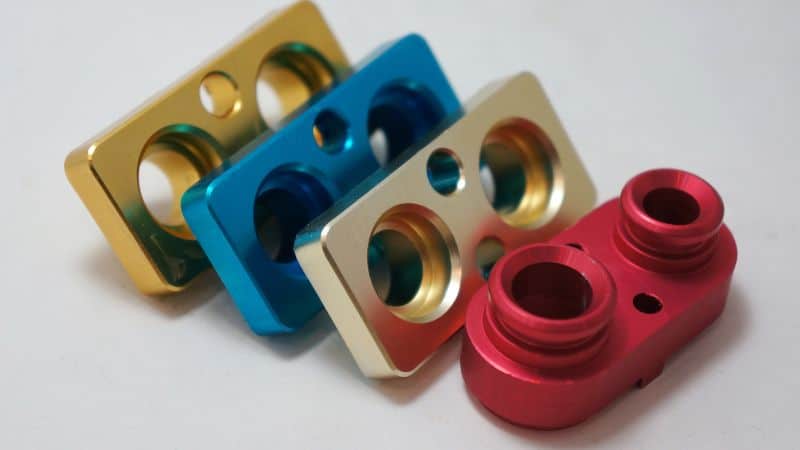
Hoci všetky procesy anodizácie menia kovové povrchy riadenou elektrochemickou oxidáciou, výsledné oxidové vrstvy sa môžu výrazne líšiť. Pochopenie týchto premenných je kľúčové pri výbere medzi anodizáciou typu I (kyselina chrómová), typu II (kyselina sírová) a typu III (tvrdá anodizácia).
Základný princíp je jednoduchý: obrobok, zvyčajne vyrobený z obmedzeného výberu kovov vrátane hliníka, zinku, horčíka a titánu, sa ponorí do kyslého elektrolytu, ktorým prechádza jednosmerný prúd. Na obrobku pritom narastá súvislá ochranná vrstva. Výsledok však určujú štyri hlavné premenné:
- Chemické zloženie elektrolytu: Použitá kyselina je hlavným klasifikačným faktorom. Kyselina chrómová, sírová a fosforečná reagujú s kovom každá iným spôsobom.
- Teplota: Ide pravdepodobne o najdôležitejší prevádzkový faktor. Nižšia teplota kúpeľa (~0-10°C / 32-50°F) výrazne spomaľuje rozpúšťanie vznikajúceho oxidu, vďaka čomu sú povlaky hustejšie, tvrdšie a hrubšie. Štandardná dekoratívna anodizácia prebieha pri vyšších teplotách blízkych izbovej teplote.
- Hustota prúdu a napätie: Vyšší elektrický prúd vyvoláva intenzívnejšiu oxidačnú reakciu, urýchľuje rast a ovplyvňuje mikroštruktúru oxidovej vrstvy.
- Čas procesu: Čas v kúpeli priamo súvisí s hrúbkou povlaku, v rámci limitov určených ostatnými parametrami.
Anodizácia typu I: anodizácia kyselinou chrómovou
Pri anodizácii typu I, známej aj ako anodizácia kyselinou chrómovou, sa ako elektrolyt používa kyselina chrómová (H₂CrO₄). Oxidový film vznikajúci v tomto roztoku má nízku pórovitosť a je veľmi tenký – zvyčajne 0.00002 až 0.0001 palca (0.5 až 2.5 mikrónu). Vrstva pevne priľne k povrchu a chráni pred koróziou bez výraznej zmeny rozmerov.
Keďže kúpeľ s kyselinou chrómovou je menej agresívny než kyselina sírová používaná pri anodizácii typu II, menej napáda základný materiál a zachováva povrchovú úpravu. Vďaka výbornej priľnavosti výslednej oxidovej vrstvy sa často používa ako základ pod farby a lepidlá.
Výhody a obmedzenia
Ochranná oxidová vrstva pri anodizácii typu I je tenká a hladká, takže dielom poskytuje odolný, no ľahký povlak. Zabezpečuje dôležitú ochranu proti korózii a zachováva jemné detaily presných povrchov.
Typická hrúbka povlaku sa pohybuje od 0.00005 do 0.0001 palca, takže zmena rozmerov je zanedbateľná. Oproti hrubším povlakom vytvoreným kyselinou sírovou alebo tvrdou anodizáciou však ponúka nižšiu odolnosť proti oderu.
Keďže kyselina chrómová obsahuje šesťmocný chróm, proces podlieha environmentálnym a zdravotným kontrolám, ktoré obmedzujú jeho použitie v niektorých prevádzkach.
Typické aplikácie
Anodizácia typu I sa predpisuje najmä pre letecký, vojenský a presný priemysel, kde je dôležité zachovať presné rozmery, vytvoriť základ pod farbu alebo lepidlo a chrániť proti korózii komponenty citlivé na hmotnosť.
- Letecký priemysel: Používa sa na konštrukčné zostavy, riadiace plochy, letovo kritické komponenty a spojovacie prvky, pri ktorých sú nevyhnutné minimálne zmeny rozmerov a odolnosť proti korózii.
- Armáda a obrana: Používa sa na presné kryty, konektory a poľné vybavenie, ktoré vyžadujú spoľahlivú ochranu a často slúžia ako podklad pre ďalší povlak.
- Priemysel a automobilový priemysel: Tenký ochranný povlak poskytuje vynikajúci základ na lepenie alebo lakovanie komponentov, pri ktorých je prioritou priľnavosť a ochrana proti korózii pod povlakom.
Anodizácia typu II: anodizácia kyselinou sírovou
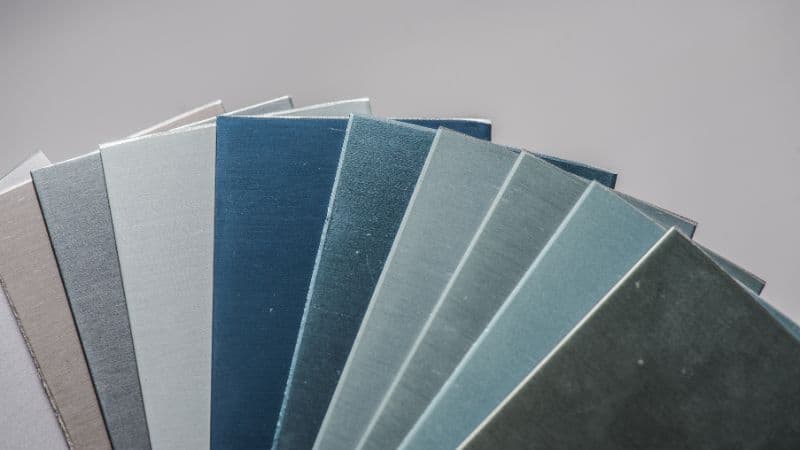
Tento proces vo všeobecnosti vychádza z rovnakých základných princípov ako ostatné druhy anodizácie, elektrolyt však tvorí kyselina sírová zriedená v deionizovanej vode. Teplota sa udržiava v rozmedzí 65–75°F (18–24°C).
Hrúbka povlaku býva zvyčajne 0.0001–0.001 palca; hrubšie vrstvy poskytujú vyššiu ochranu proti korózii a opotrebovaniu.
Po anodizácii sa diely dôkladne opláchnu, aby sa odstránili zvyšky kyseliny. Póry v oxidovej vrstve možno utesniť horúcou vodou alebo roztokom octanu nikelnatého. Utesnenie zvyšuje odolnosť proti korózii a pripravuje povrch na prípadnú následnú farebnú anodizáciu.
Hlavné vlastnosti a výkon
Priemyselné a spotrebiteľské použitie
Anodizácia typu II je najbežnejším procesom pre aplikácie, ktoré vyžadujú vyváženú kombináciu odolnosti proti korózii, vyššej trvanlivosti povrchu, elektrickej izolácie a širokých možností farebného vyhotovenia pri rozumných nákladoch.
- Letecký a automobilový priemysel: Chráni konštrukčné armatúry a zostavy aj dekoratívne prvky vystavené poveternostným alebo miernym chemickým vplyvom.
- Architektúra: Používa sa na stavebné panely a kovania, pri ktorých je dôležitá rovnomerná farba a odolnosť voči poveternostným vplyvom.
- Spotrebný tovar: Nachádza sa na kuchynskom riade, krytoch fotoaparátov a elektroniky či lodnom kovaní, ktoré profitujú z vyššej odolnosti proti opotrebovaniu a atraktívneho vzhľadu.
- Elektronika: Poskytuje elektrickú izoláciu a ochranu povrchu komponentov, ako sú chladiče a kryty, pri ktorých treba predchádzať skratom.
Anodizácia typu III: tvrdá anodizácia
Anodizácia typu III sa označuje aj ako tvrdá anodizácia. Vyznačuje sa elektrolytom na báze kyseliny sírovej, nízkou teplotou kúpeľa (často 32–50°F alebo 0–10°C) a hustotou prúdu približne 20–36 ampérov na štvorcovú stopu.
Hrubá oxidová vrstva má zvyčajne 0.001 až 0.004 palca. Približne polovica tejto hrúbky prerastá do základného materiálu a polovica smeruje von.
Stabilná nízka teplota riadi rýchlosť rastu oxidu a obmedzuje prepálenie, čím vznikajú rovnomernejšie povlaky. Napätie a hustota prúdu určujú konečnú tvrdosť a farbu, ktorá môže byť podľa zloženia zliatiny a hrúbky povlaku tmavosivá až čierna.
Výhody tvrdej anodizácie: odolnosť proti opotrebovaniu a trvanlivosť
Tvrdá anodizácia výrazne zvyšuje odolnosť proti opotrebovaniu. Tvrdosť oxidovej vrstvy môže dosiahnuť 60–70 HRC, takže je tvrdšia než väčšina ocelí. Obmedzuje poškodenie povrchu pri posúvaní, trení alebo kontakte s abrazívnymi materiálmi.
Na rozdiel od tenkej dekoratívnej anodizácie typu II poskytuje typ III dlhodobý výkon v náročných podmienkach, napríklad pri vysokom tlaku alebo vibráciách. Zároveň pôsobí ako elektrický izolant a odoláva zvýšeným teplotám bez straty pevnosti.
Vďaka tejto kombinácii vlastností je tvrdá anodizácia cenná v priemyselných aplikáciách, kde záleží na dlhej životnosti. Obmedzuje opotrebovanie kovu o kov, predlžuje intervaly údržby a zachováva rozmerovú presnosť. Pórovitá štruktúra povlaku môže navyše zadržiavať mazivá alebo tesniace prostriedky, čím ďalej zlepšuje odolnosť proti treniu a korózii.
Kľúčové oblasti použitia
Tvrdá anodizácia typu III sa predpisuje pre komponenty vystavené extrémnemu opotrebovaniu, treniu, vysokému tlaku alebo náročnému prostrediu, kde je hlavným cieľom maximálna tvrdosť povrchu, trvanlivosť a životnosť.
- Letecký priemysel a obrana: Chráni súčasti s vysokým opotrebovaním, napríklad časti motorov, podvozky, servopohony a puzdrá strelných zbraní.
- Automobilový priemysel a námorníctvo: Používa sa na piesty, ventily, komponenty zavesenia a ďalšie diely vystavené vysokým teplotám, treniu a korozívnym vplyvom.
- Priemyselné stroje: Používa sa na ozubené kolesá, hydraulické komponenty, formy a ďalšie zariadenia, pri ktorých by porucha dielu bola nákladná a vyžadujú sa dlhé intervaly údržby.
- Športové potreby a elektronika: Poskytuje tvrdý ochranný povrch súčiastkam bicyklov a izoláciu i trvanlivosť elektronickým krytom a konektorom.
Ďalšie špecializované metódy anodizácie
Okrem hlavných typov existuje niekoľko špecializovaných metód anodizácie na konkrétne technické a estetické účely. Menia hrúbku, štruktúru alebo vzhľad oxidovej vrstvy podľa požadovaného návrhu či výkonu.
Možnosti utesnenia a následnej úpravy
Metódy utesnenia za tepla a za studena
Utesnenie uzatvára mikroskopické póry vzniknuté počas anodizačného kúpeľa. Dva najbežnejšie postupy sú utesnenie za tepla a utesnenie za studena. Pri utesňovaní za tepla sa používa deionizovaná voda alebo octan nikelnatý pri teplote približne 95–100°C. Teplo hydratuje oxid hlinitý a vytvára boehmit, ktorý napučí a vyplní póry. Táto metóda poskytuje výbornú odolnosť proti korózii, môže však mierne zmatniť sýte farby.
Pri utesňovaní za studena sa pri nižších teplotách (25–35°C) používajú niklové soli na báze fluóru alebo iné chemické činidlá. Šetrí energiu, skracuje čas cyklu a môže znížiť výrobné náklady. Povlaky utesnené za studena si zvyčajne lepšie zachovávajú sýtosť farby, môžu však o niečo horšie odolávať náročným podmienkam.
Pri výbere spôsobu utesnenia treba zohľadniť geometriu dielu, požadovaný vzhľad a podmienky používania, aby sa zvolil proces s najlepšími dlhodobými výsledkami.
Techniky farbenia
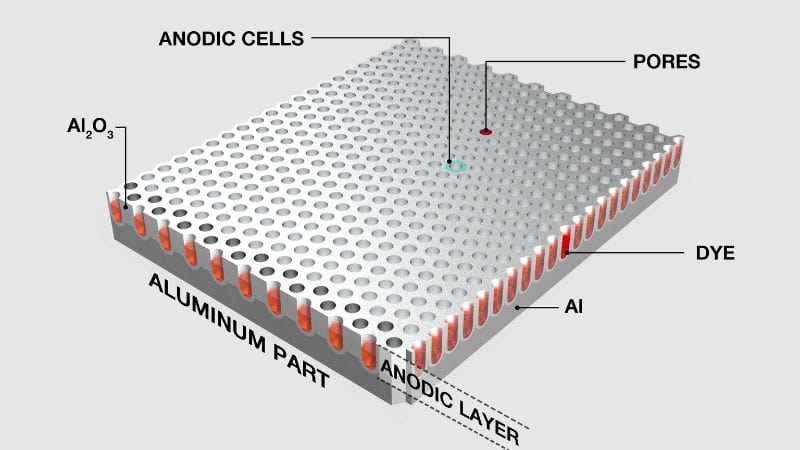
Pred utesnením možno anodizované diely zafarbiť v širokej škále odtieňov. Farebná anodizácia využíva pórovitosť oxidovej vrstvy, ktorá ľahko absorbuje farbivá. Bežne sa používajú organické farbivá na sýte farby a anorganické kovové soli na odtiene odolné proti vyblednutiu.
Farbenie sa vykonáva hneď po anodizačnom kúpeli, keď je povrch otvorený a pripravený absorbovať farbu. Po nanesení farby sa diely utesnia, aby sa pigmenty zachytili v póroch oxidu. Tým sa zlepšuje UV stabilita a odolnosť proti opotrebovaniu.
Pri niektorých aplikáciách sa používa elektrolytické farbenie, pri ktorom sa kovové soli elektricky ukladajú do pórov a vytvárajú bronzový, sivý alebo čierny povrch. Pokročilejšia integrálna metóda vytvára farbu a oxid súčasne počas anodizácie. Každý postup podľa účelu použitia vyvažuje estetiku, cenu a stabilitu vo vonkajšom prostredí.
Ako si vybrať typ anodizácie
Určite hlavný cieľ
Toto je najdôležitejší krok. Hlavná požiadavka vás nasmeruje k optimálnemu procesu.
Ak je prioritou výnimočná odolnosť proti opotrebovaniu a trvanlivosť pri dieloch vystavených vysokému treniu, tlaku alebo oderu, vhodnejšou voľbou je typ III (tvrdá anodizácia). Vytvára hrubú, mimoriadne tvrdú vrstvu, ktorá výrazne predlžuje životnosť komponentov.
Ak je prioritou kvalitný povrch s farebnými možnosťami a spoľahlivou ochranou proti korózii, nákladovo efektívnym riešením je typ II (anodizácia kyselinou sírovou), ktorý najlepšie vyvažuje vzhľad, výkon a cenu.
Ak je prioritou zachovanie presných rozmerov kritických komponentov, často ako podkladu pre farbu alebo lepidlo, špecializovanou voľbou je typ I (anodizácia kyselinou chrómovou). Jeho tenký, pevne spojený povlak chráni bez zmeny tolerancií.
Konkrétne vlastnosti dielu
Po určení cieľa pomôžu výber doladiť praktické podrobnosti.
- Kompatibilita materiálu: Výsledok priamo ovplyvňuje hliníková zliatina. Zliatiny ako 6063 sa anodizujú čisto a sú ideálne pre farebnú úpravu typu II. Zliatiny s vyšším obsahom medi alebo kremíka (napríklad 2024) vytvárajú tmavšie bronzové odtiene; vhodnejšie sú pre typ III, pri ktorom je vzhľad menej dôležitý než funkčnosť.
- Geometria a povrch dielu: Zložité diely s hlbokými priehlbinami alebo slepými otvormi predstavujú pri všetkých typoch výzvu, najmä pri hrubej tvrdej vrstve typu III. Anodizácia je navyše transparentná – škrabance a stopy po obrábaní na základnom kove zostanú viditeľné, preto je dôležitá počiatočná kvalita povrchu.
- Výkonnostné špecifikácie: Určte požadovanú hrúbku povlaku, odolnosť proti korózii (napríklad počet hodín v soľnej hmle) a odolnosť proti opotrebovaniu. Požiadavka na hrúbku nad 0.002″ znamená, že treba použiť typ III. Na tenšie dekoratívne povlaky postačuje typ II. Jednoznačná špecifikácia zabezpečí funkčnosť povrchovej úpravy.
Zohľadnite výrobu a požiadavky na súlad
Tieto faktory ovplyvňujú realizovateľnosť, cenu a dodaciu lehotu.
- Nákladové faktory: Typ II je zvyčajne najhospodárnejší. Typ III je drahší pre dlhší čas procesu, chladenie a presné riadenie. Farbenie alebo špeciálne utesnenie zvyšuje náklady pri každom type.
- Regulačné prostredie: Používanie šesťmocného chrómu pri type I podlieha prísnym predpisom. Mnohé odvetvia preto volia schválené alternatívy, napríklad anodizáciu kyselinou borito-sírovou (BSAA), ktorá poskytuje podobné vlastnosti s menšími obmedzeniami.
- Vplyv na rozmery: Nezabúdajte, že anodická vrstva narastá smerom do základného kovu aj smerom von. Pri tvrdej anodizácii typu III sa približne polovica hrúbky pripočíta k vonkajším rozmerom dielu, čo je dôležité pri tesných uloženiach, napríklad pri závitoch alebo ložiskových plochách.
Posledný krok: včas sa poraďte s dodávateľom povrchových úprav
Najistejším spôsobom, ako dosiahnuť požadovaný výsledok, je spolupracovať s profesionálnym dodávateľom anodizácie už vo fáze návrhu. Poskytnite mu požiadavky na výkon, kritické rozmery a vzorky požadovaného vzhľadu. Jeho skúsenosti pomôžu optimalizovať návrh na výrobu, predísť nečakaným nákladom a vybrať vhodný typ anodizácie.
Často kladené otázky
Dajú sa poškodené anodizované diely opraviť alebo prepracovať?
Anodická oxidová vrstva je neoddeliteľnou súčasťou základného materiálu a nedá sa jednoducho „zaplátovať“. Pri oprave hlboko poškriabaného alebo poškodeného povrchu sa musí pôvodný povlak úplne chemicky odstrániť a diel znova anodizovať. Tento proces môže ovplyvniť tolerancie aj základný materiál.
Existuje alternatíva k anodizácii?
Alternatívami sú práškové lakovanie, galvanické pokovovanie a rôzne konverzné povlaky, napríklad chromátovanie. Práškové lakovanie je významnou alternatívou: suchý prášok sa nanáša elektrostaticky a vytvrdzuje na hrubý súvislý polymérny film.
Potrebujem elektrickú izoláciu aj odvod tepla. Ktorý typ anodizácie je najvhodnejší?
Všetky typy anodizácie vytvárajú nevodivú oxidovú vrstvu. Typ II sa bežne používa na elektronické chladiče, pretože poskytuje výbornú elektrickú izoláciu a dostatočnú tepelnú vodivosť (teplo sa odvádza cez základný kov). Hrubšia vrstva typu III izoluje ešte lepšie, no pri požiadavke na maximálny prenos tepla môže predstavovať miernu tepelnú bariéru.







