
Блоки цилиндров являются одними из наиболее конструктивно нагруженных компонентов любого двигателя внутреннего сгорания. Правильная реализация процесса литья на этом уровне является большой задачей, особенно для блоков цилиндров литьё под давлением из-за сложного процесса выбора сплава, проектирования формы и контроля процесса..
Это руководство охватывает ключевые факторы, связанные с поставкой и производством компонентов, связанных с блоком двигателя литьё под давлением, включая:
- Когда литьё под давлением является правильным выбором
- Какие факторы проектирования влияют на технологичность производства и сложность оснастки
- Как выбор материала влияет на производительность
- Какие меры контроля качества помогают поддерживать стабильное производство
- Какие возможности поставщика имеют наибольшее значение
Инженеры и команды по снабжению, оценивающие блочную программу, найдут уровень детализации процессов, необходимый для того, чтобы задавать более точные вопросы и раньше определить подходящего производственного партнера.
Где литьё под давлением используется в производстве блока цилиндров
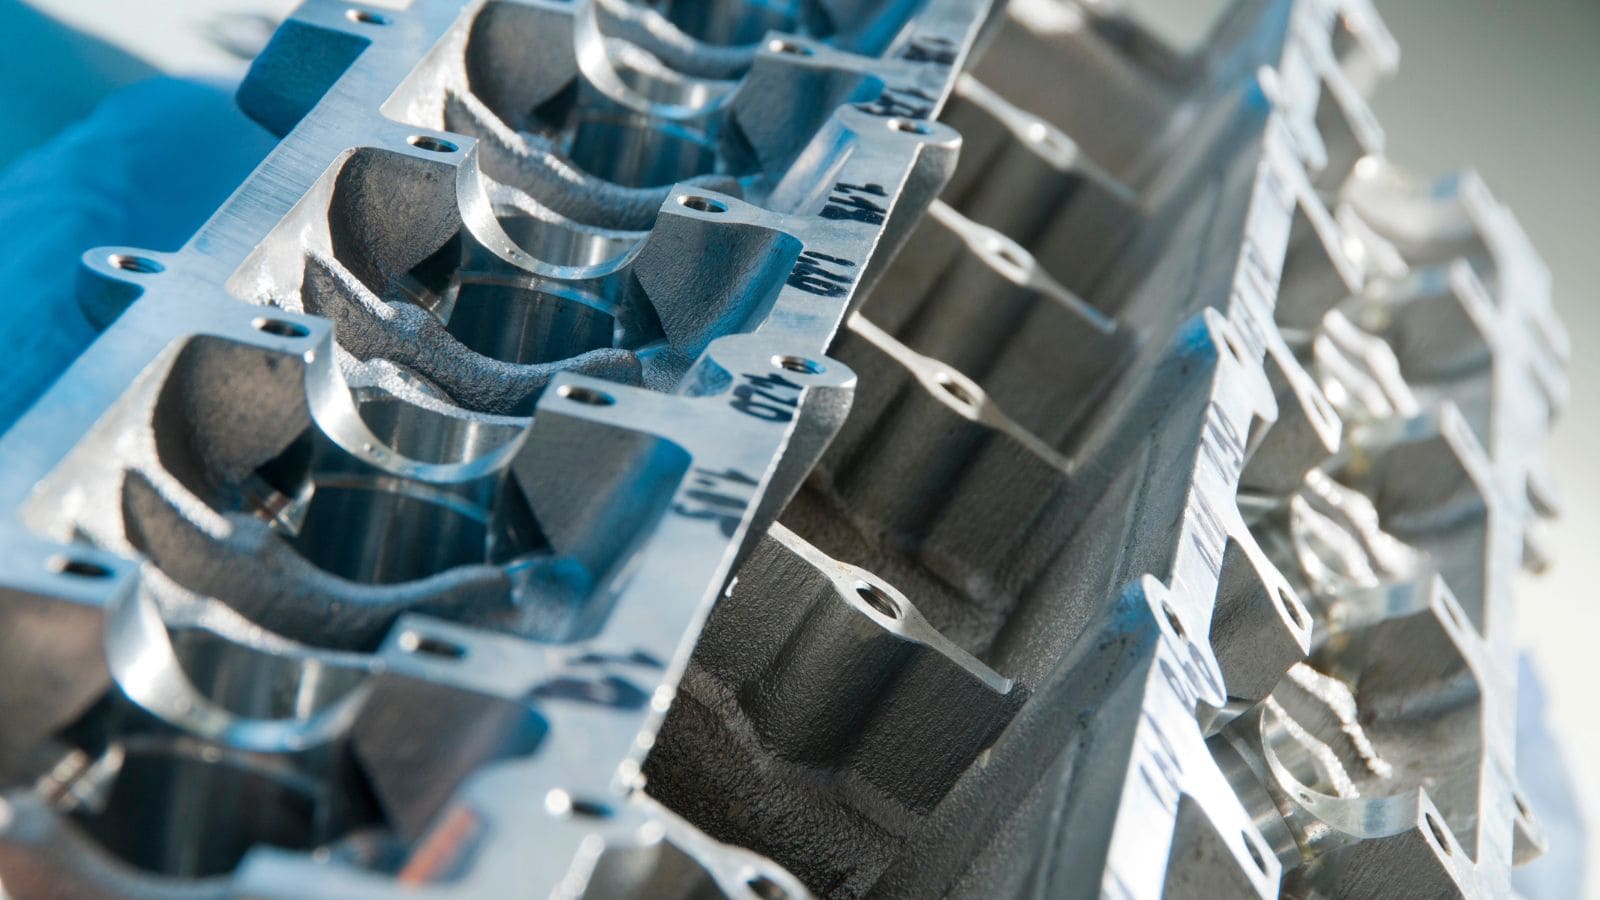
Двигатели из литого алюминия требуют высокой структурной целостности, размерной стабильности и герметичности внутренних каналов. Эти требования к характеристикам накладывают строгие требования на конструкцию литья, качество оснастки и контроль процесса..
Наиболее подходящий метод литья зависит от нескольких факторов, включая объем производства, геометрию детали и требования к материалу. Среди доступных вариантов, высоко-литьё под давлением (HPDC) предлагает особый подход к процессу, так как это практичный выбор для программ со средним и высоким объемом, где затраты на оснастку могут быть распределены на большее количество деталей.
Для проектов с меньшим объёмом или компонентов с очень сложными внутренними каналами альтернативные методы литья, такие как приведенные в таблице ниже, могут обеспечить более экономичное решение.
HPDC по сравнению с литьё в песчаные формы и маршрутами из чугуна
|
Процесс
|
Лучше всего для
|
Плюсы
|
Пределы
|
|---|---|---|---|
|
HPDC
|
Алюминиевые детали среднего и высокого объема
|
Быстрый цикл, хорошая воспроизводимость, близкая к конечной форме
|
Высокая стоимость оснастки, ограничения внутренней геометрии
|
|
Песчаное литьё
|
Меньший объем, сложные внутренние проходы
|
Гибкий, более низкая стоимость оснастки
|
Медленнее, более шероховатая поверхность, больше обработки
|
|
Чугунное литьё
|
Чугунные блоки двигателей для тяжелых/высоких нагрузок
|
Высокая жёсткость и износостойкость
|
Более тяжёлое, медленное производство
|
Ключевые аспекты проектирования блоков двигателей литьё под давлением
Конструкция блока двигателя напрямую влияет на возможность литья, сложность оснастки и требования к последующей обработке. Для отливки литья под давлением такие факторы, как расположение внутренних каналов, согласованность толщина стенки и поведение потока в форме, должны быть оценены на раннем этапе, чтобы снизить производственные риски и повысить общую эффективность затрат..
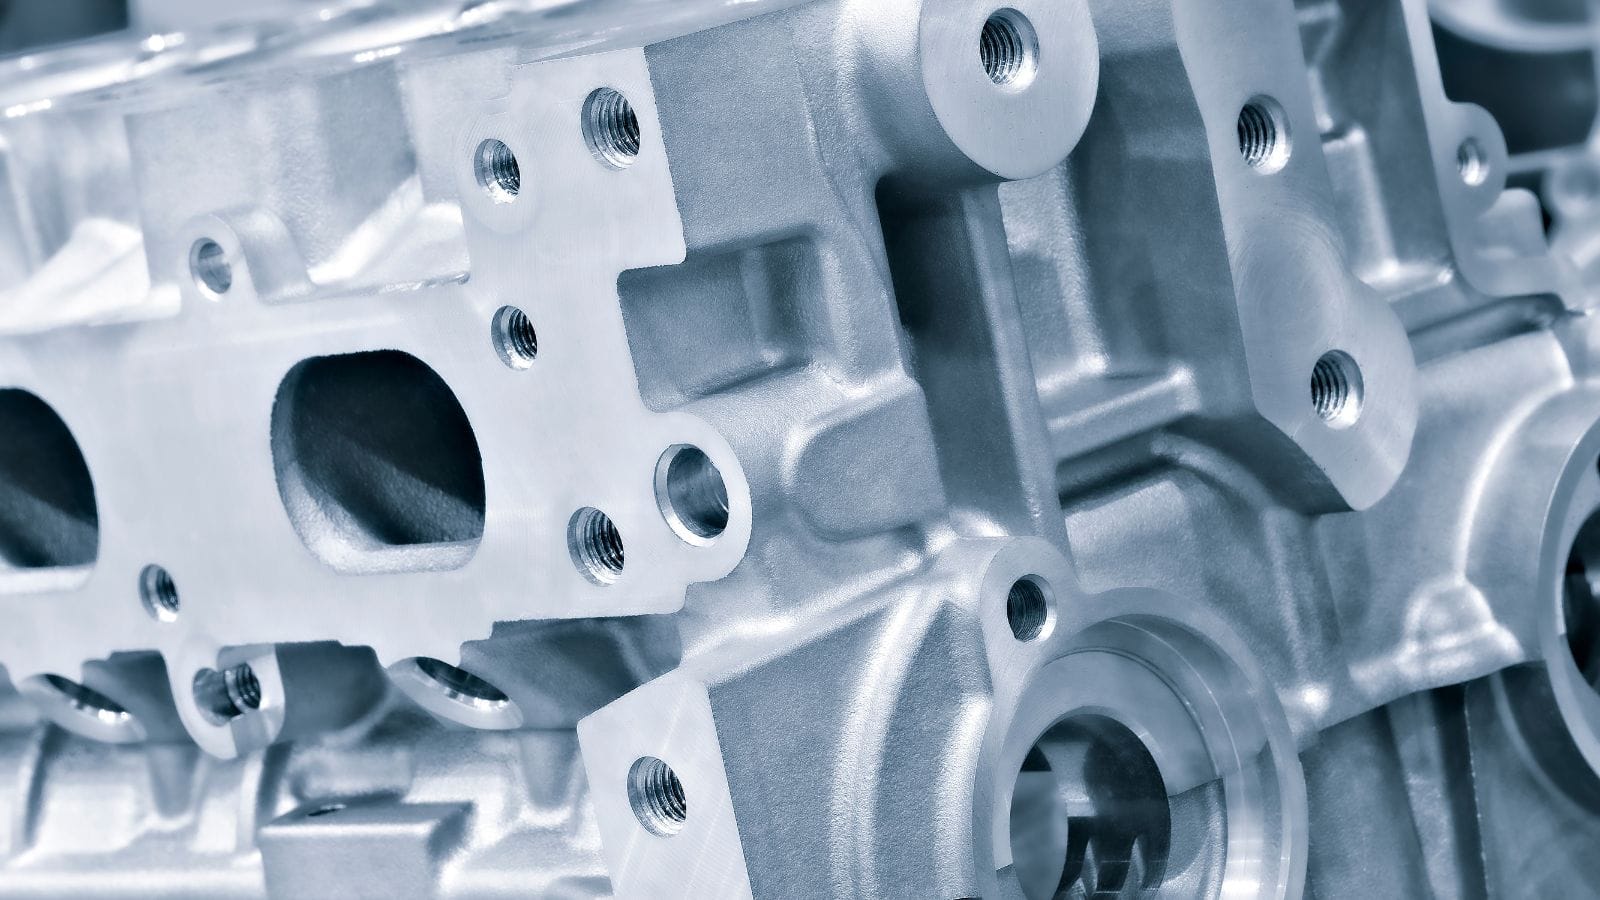
Внутренние проходы и функциональная геометрия
Внутренние элементы, такие как водяные рубашки для охлаждающей жидкости, масляные каналы и сопряжения цилиндров, часто являются одними из самых сложных частей литого блока двигателя. Эти области должны обеспечивать баланс между прочностью конструкции, тепловыми характеристиками при высоких температурах и сложной геометрией в пределах ограниченного литейного пространства..
Для компонентов литьё под давлением сложная внутренняя разводка — иногда с учетом сборки коленчатого вала или литых чугунных втулок — может увеличивать сложность оснастки и требовать вторичной механической обработки для выполнения окончательных функциональных требований. Ранний обзор DFM и помощь анализ течения расплава (Mold Flow) помогают подтвердить, может ли конструкция производиться последовательно и экономически целесообразно..
толщина стенки и Механическая Обработка
Согласованность толщины стенки является одним из самых важных факторов проектирования в высоко-литьё под давлением. Значительные изменения сечений могут увеличить риск усадки, деформации и вариаций размеров, особенно в конструктивно нагруженных деталях.
Хорошо спроектированная отливка также должна обеспечивать эффективную последующую механическую обработку. Производство почти готовых деталей помогает уменьшить избыток материала, сократить время механической обработки и повысить эффективность использования материала, но это зависит от стабильных размеров отливки и практичного плана механической обработки с самого начала.
Течение материала в форме и возможность изготовления инструмента
Проектирование формы для сложных отливок блока двигателя должно обеспечивать сбалансированное заполнение, эффективную вентиляцию и надежное извлечение деталей. Если поведение потока не контролируется должным образом, такие дефекты, как пористость, холодные затворы или неполное заполнение, могут повлиять как на качество деталей, так и на производительность обработки..
Симуляция потока в форме поэтому является важной частью ранней оценки проекта. Это помогает выявлять дисбаланс заполнения, зоны задержки воздуха и другие производственные риски до начала изготовления оснастки, сокращая время разработки и минимизируя затраты на переделку.
Соображения по сплаву для блока двигателя литьё под давлением
Выбор материала влияет на производительность литья, прочность деталей, коррозионную стойкость и эффективность механической обработки. Для компонентов, связанных с блоком двигателя литьё под давлением, часто предпочтение отдается алюминиевым сплавам, так как они обеспечивают хороший баланс между снижением веса, тепловыми характеристиками и производственной эффективностью..
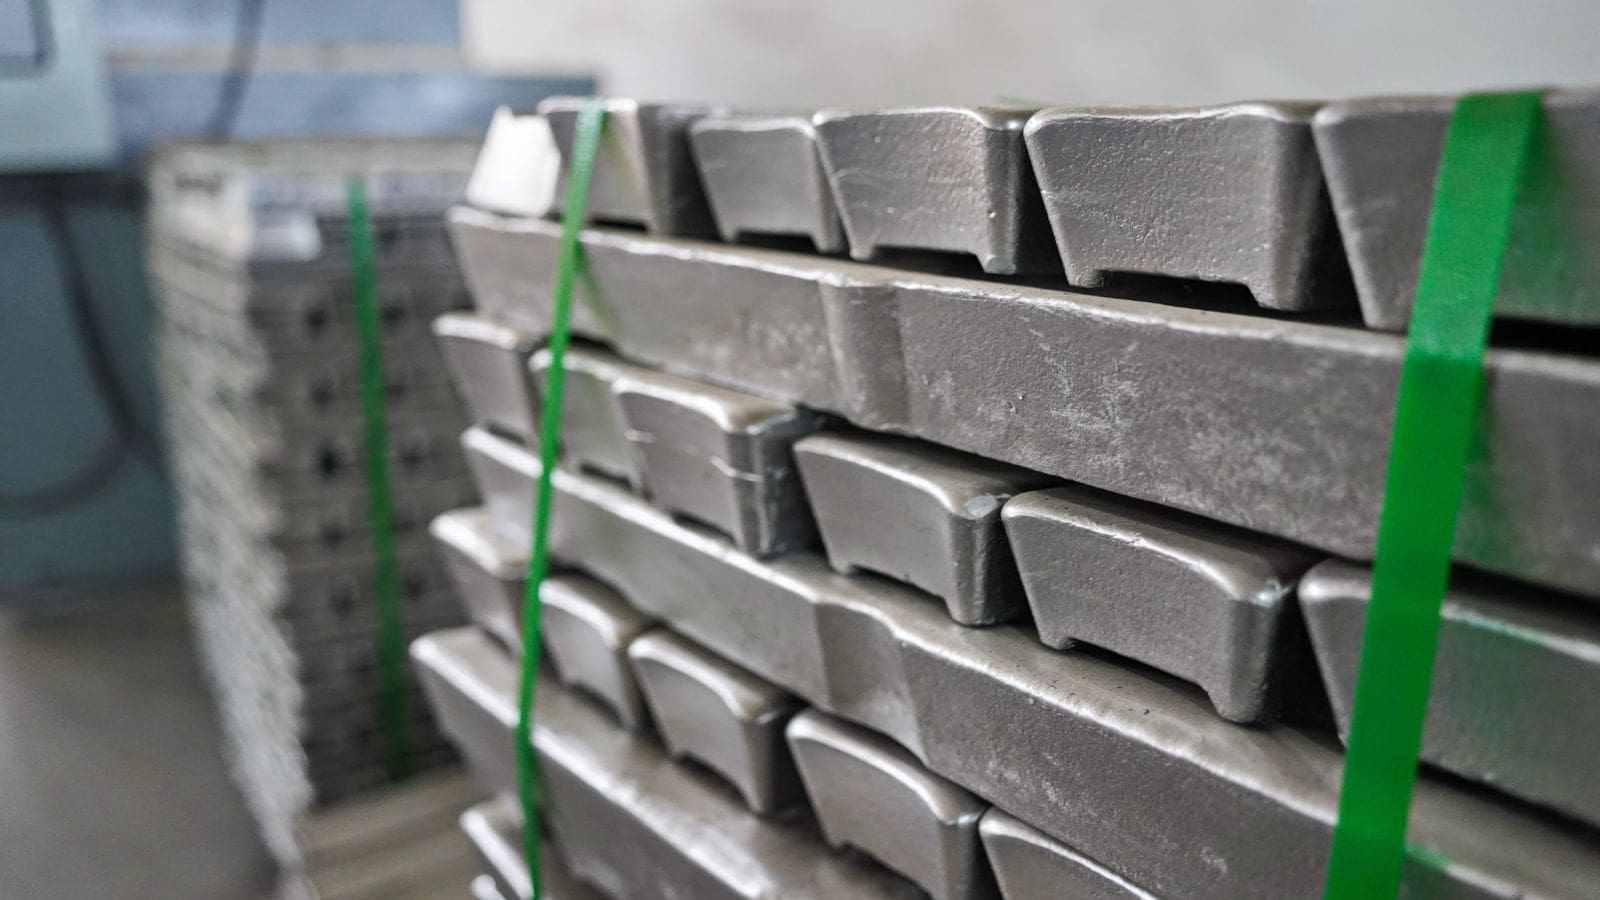
Алюминиевый блок двигателя: преимущества и ограничения материала
Алюминиевые сплавы широко используются в автомобильных отливках, особенно в применении для легковых автомобилей и легких грузовиков, благодаря отличной устойчивости к коррозии от охлаждающей жидкости двигателя и стабильной работе при высоких температурах.
Хотя некоторые приложения исследуют магний, многие автомобильные OEM переключили свои материалы для современных двигателей внутреннего сгорания на литой алюминий, чтобы поддерживать снижение веса, рассеивание тепла и общую эффективность автомобиля.
Однако алюминий имеет меньшую жесткость и износоустойчивость по сравнению с железом. По этой причине выбор материала всегда должен соответствовать конструктивным и функциональным требованиям детали. Например, тяжёлые дизельные двигатели до сих пор иногда используют железо..
Распространенные алюминиевые сплавы для HPDC
|
Сплав
|
Тип
|
Ключевые характеристики
|
|---|---|---|
|
A380 / ADC12
|
Al-Si-Cu
|
Высокая текучесть, широко используется для сложных высоконапорных отливки литья под давлением
|
|
A360
|
Al-Si-Mg
|
Лучшая коррозионная стойкость, подходит для применения с более высокими требованиями к окружающей среде
|
|
A356 / A357
|
Al-Si-Mg
|
Сплавы, поддающиеся термической обработке, используемые там, где требуется более высокая механическая прочность
|
Среди них A380 и ADC12 обычно используются в высоких-литьё под давлением благодаря их хорошей литейной способности и пригодности для сложных геометрий. A356 и A357 могут рассматриваться, когда требуется большая прочность или термическая обработка, хотя они, как правило, связаны с более сложными условиями обработки..
Контроль качества и валидация процессов
Для сложных отливки литья под давлением, таких как компоненты, связанные с блоком двигателя, контроль качества имеет решающее значение для снижения производственных рисков и обеспечения надежной последующей обработки и сборки. Распространенные проблемы могут включать пористость, холодные стыки и различия в размерах, все из которых могут влиять на структурную прочность, герметичность и общую согласованность..
Распространенные риски качества в литьё под давлением
Пористость, незаполненность, неполная герметизация и размерная нестабильность являются одними из самых распространённых проблем в сложных алюминиевое литьё под давлением. Эти проблемы могут повлиять на механическую прочность, герметичность и обрабатываемость, если их не контролировать на ранних этапах разработки оснастки и технологического процесса.
Для снижения этих рисков поставщики обычно полагаются на анализ течения расплава (Mold Flow), стабильные параметры процесса и проверку на пробном этапе перед началом полноценного производства. Цель состоит не только в выявлении видимых дефектов, но и в обеспечении повторяемого качества деталей на протяжении всего производственного цикла.
Испытание на герметичность и неразрушающий контроль
Для компонентов с внутренними каналами для охлаждающей жидкости или масла проверка на утечки является важной частью контроля качества. Испытание под давлением помогает подтвердить, что критические каналы правильно сформированы и герметично закрыты, прежде чем деталь поступит на сборку или отправку..
Неразрушающие методы контроля, такие как рентгеновский, также могут использоваться для оценки внутреннего качества отливок без их разрезания. Эти методы помогают выявлять внутреннюю пористость и поддерживают валидацию процесса, особенно во время испытаний инструментов и на ранних этапах производства..
Габаритная проверка и проверка после литья
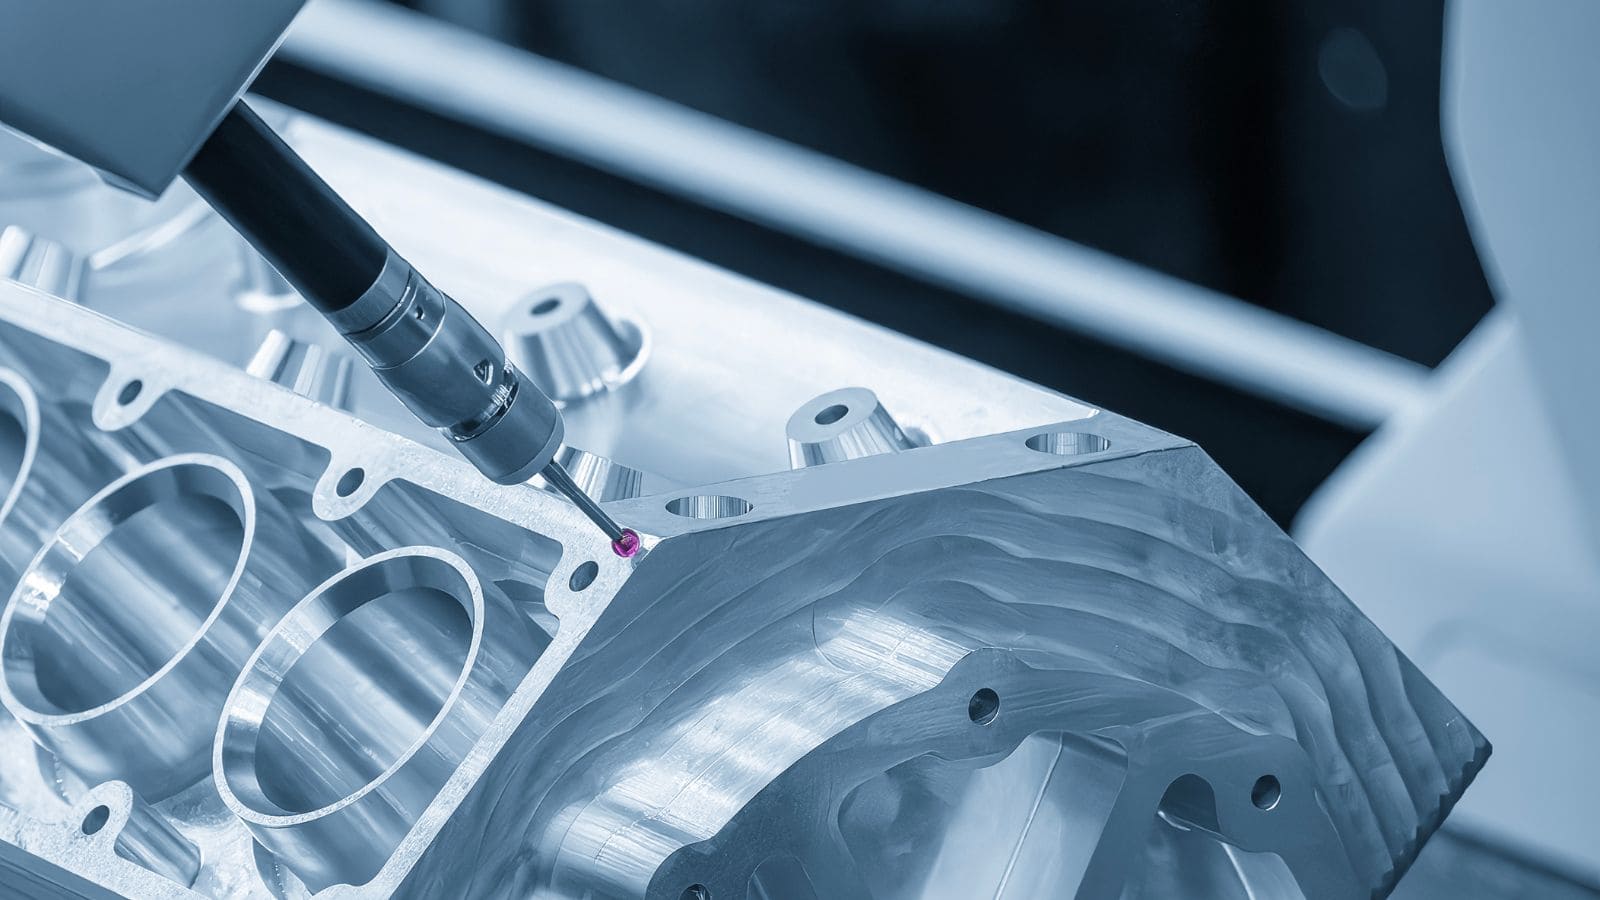
Размерная согласованность имеет решающее значение для деталей, которые требуют последующей обработки или точной сборки. Для проверки критических характеристик и подтверждения того, что отливка остаётся в пределах спецификации после пробных испытаний инструмента и корректировок процесса, обычно используется измерение координатными машинами (CMM)..
Для более сложных поверхностей или контурных деталей 3D-сканирование может предоставить дополнительную поддержку при проверке. В сочетании с четкой отчетностью по инспекции эти методы помогают выявлять отклонения размеров на раннем этапе и повышают уверенность перед массовым производством.
Какие возможности поставщика необходимы
Не каждый поставщик пресс-форм для литья под давлением оснащен для поддержки сложных структурных компонентов. Для проектов, связанных с блоками двигателей, возможности поставщика должны охватывать больше, чем просто литьё. Разработка инструментов, проверка процессов, поддержка механической обработки и контроль качества должны работать вместе как часть одной скоординированной производственной системы.
Инженерия оснастки и поддержка потока формы
Компетентный поставщик должен быть способен поддерживать проект с этапа оснащения, включая обзор DFM, проектирование пресс-форм и анализ течения расплава (Mold Flow). Ранний имитация течения расплава в форме помогает выявить потенциальный дисбаланс заполнения, риск образования воздушных пузырей и другие производственные проблемы до создания инструментов, что может сократить задержки в разработке и ненужную переделку.
Интегрированные возможности CAD/CAM/CAE также помогают улучшить коммуникацию между проектированием деталей, изготовление пресс-форм и последующими операциями обработки. Это особенно важно для сложных литых изделий, которые требуют тесной координации между точностью оснастки и последующим контролем размеров..
Инспекция, Механическая Обработка и Поддержка Производства
Для критически важных литых компонентов полезно работать с поставщиком, который может объединить литье, инспекцию и вторичную обработку в одной производственной системе. Это помогает снизить риск передачи, улучшить прослеживаемость и сократить время отклика при необходимости корректировки процессов..
Внутренний постпродакшн CNC-обработка, проверка размеров и контроль качества особенно ценны для проектов с жесткими допусками или требованиями к герметичности. Дополнительная обработка или поддержка при сборке также могут упростить цепочку поставок для клиентов, управляющих многоэтапными программами.
Что подготовить перед запросом котировок
Перед отправкой предложения по проекту блока двигателя литьё под давлением полезно заранее подготовить ключевую техническую и коммерческую информацию. Это позволяет поставщику точнее оценить возможность выполнения и предоставить более эффективное предложение..
Типичная информация по запросу котировок может включать:
- 2D чертежи и 3D CAD-файлы
- Требования к материалу или сплаву
- Годовые оценки объема
- Требования к обработке
- Требования к герметичности или эксплуатационным характеристикам конструкции
- Требования к инспекции и документации
- Сроки проекта и ожидаемые сроки доставки
При необходимости Molлитьё под давлениемing может поддерживать клиентов на этапе раннего обзора DFM, анализ течения расплава (Mold Flow), разработки инструментов, обработки и инспекции, чтобы помочь более эффективно перевести проект от концепции к производству.
Начните свой проект литьё под давлением с Molлитьё под давлениемing
Molлитьё под давлениемing поддерживает клиентов с интегрированными литьё под давлением сервисами, включая DFM проверку, анализ течения расплава (Mold Flow), инструментальную оснастку, механообработку и инспекцию. Для сложных отливок, связанных с блоками двигателей, и других структурных алюминиевых компонентов ранняя инженерная поддержка может помочь снизить риск при разработке и повысить эффективность производства.
Если у вас есть чертежи, требования к производительности или годовые целевые показатели объема, наша команда может помочь оценить возможность реализации проекта и детали сметы. Посетите molлитьё под давлениемing.com отправить ваш запрос и обсудить ваш проект по производству блока двигателя с Moldie.







