
Когда производственная отрасль требует меньшей вероятности утечек, деформаций или трещин в процесс литья под давлением, обычный высоко-литьё под давлением иногда оказывается недостаточным. Поэтому специалисты промышленности развили эту идею и представили вакуумное литьё под давлением как решение для высококачественных деталей. В этой статье вы узнаете о определении, механизме и сценариях применения этого значительного достижения в технология литьё под давлением.
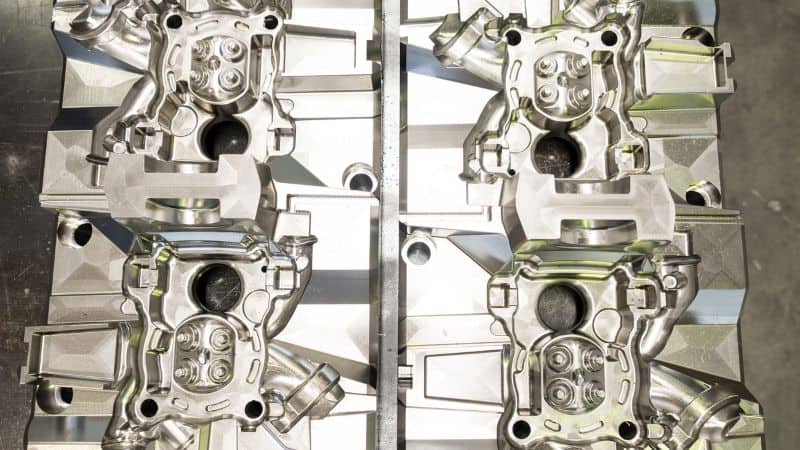
Что такое вакуумное литьё под давлением
Пылесос литьё под давлением является вариант литьё под высоким давлением (HPDC) который активно удаляет воздух и газ из формы оформляющая полость для создания вакуума непосредственно перед впрыском расплавленного металла и во время него. Снижая содержание газа в оформляющая полость, это минимизирует захват газа, уменьшает пористость, улучшает плотность и повышает однородность механических свойств по сравнению с обычным HPDC (литьё под высоким давлением (HPDC)). Этот подход особенно важен, когда отливка должна быть свариваемой, термообрабатываемой (T5/T6) или герметичной.
По сути, метод основан на герметичной форме, системе вакуумного насоса и точно разработанных вентиляционных и распределительных каналах. Вакуум должен быть установлен на целевом уровне, часто ниже 100 мбар и зачастую значительно ниже для критически важных работ, до того как металл достигнет формы оформляющая полость. В результате получаем более чистую, плотную заливку с меньшим количеством захваченного воздухом из-за турбулентности и меньше неожиданных проблем в последующем процессе..
Системы литьё под давлением с вакуумным усилением против систем с высоким вакуумом
Системы с вакуумной поддержкой частично вакуумируют форму, улучшая качество многих деталей без затрат и сложности полной вакуумной установки. Часто их достаточно для умеренно требовательных отливок, обеспечивая заметное сокращение пористость и лучшее поведение заполнения.
Системы высокого вакуума нацелены на почти полное удаление воздуха и минимальное содержание остаточных газов. Форма плотно герметизируется, вакуумные каналы оптимизированы, а насосы подобраны для быстрого создания вакуума и его стабильного поддержания во время заполнения..
Чем это отличается от обычного литьё под высоким давлением (HPDC)
- Пористость и задержка газа: Интегрированная вакуумная система активно удаляет воздух из штампа оформляющая полость, значительно снижая захват газа и внутреннюю пористость, характерную для обычного HPDC.
- Механические свойства: Это снижение пористости приводит к улучшенным и более стабильным механическим свойствам, с меньшими колебаниями прочности на разрыв, удлинения и усталостной прочности от партии к партии.
- Возможности постобработки: В отличие от пористых обычных отливок, вакуумное литьё под давлением обычно достаточно плотны, чтобы их можно было безопасно сваривать и подвергать термообработке, что позволяет использовать их в более широком диапазоне применений.
Практическая разница проявляется в стойкости свойств. При использовании вакуума прочность на разрыв, удлинение и усталостная прочность имеют тенденцию быть выше и меньше различаются от партии к партии..
Как работает вакуумное литьё под давлением
Ключевое оборудование, особенности оснастки и методы уплотнения
- Литьевая машина под давлением: Высоконапорная машина с быстрым управлением выстрелом и точной скоростью затвора.
- Вакуумная системаВакуумные насосы, регулирующие клапаны, резервуары/аккумуляторы и датчики, способные быстро достигать целевого уровня вакуума и поддерживать его во время заполнения.
- Запечатанные штампыПрочные уплотнения по линиям раздела, кольца O и прокладки вокруг выталкиватели и направляющих, а также вакуумные блоки, направляющие поток эвакуации.
- Вентиляция и выпуск: Вакуумный канал размещен для удаления воздуха из областей, заполняющихся последними. Ворота будут подобраны по размеру и ориентированы так, чтобы способствовать ламинарному потоку и избегать преждевременной заморозки в тонких участках..
- ИнструментовкаДатчики давления (вакуум оформляющая полость), термопары (расплава и матрицы), а также датчики положения/скорости втулки для выстрела и плунжера.
Изготовители инструментов часто используют вставки из закалённой стали для вакуумных портов, полированные поверхности вентиляционных отверстий и эластомеры, совместимые с компрессией. Плановое обслуживание включает регулярную проверку уплотнительных колец и износа линии разъёма..
Пошаговый процесс
- Подготовка к съемке: Расплав доводят до определённой целевой температуры, а литниковую втулку дозируют правильным объёмом металла.
- Эвакуируйте оформляющая полость: Вакуумная цепь размыкается. Система откачивает штамп оформляющая полость и соединённые каналы до установленного значения. Для требовательных деталей задержка предварительной эвакуации обеспечивает стабильность давления.
- Инъекция/наполнение: Съемка начинается. Фаза 1 продвигает металл к затвору, а фаза 2 ускоряется до высокой скорости затвора для быстрого заполнения, пока вакуум остается активным, вытягивая остаточные газы по мере продвижения фронта.
- Интенсификация/удержаниеПосле того как расплавленный металл введен в форму, давление поддерживается для компенсации усадки по мере того, как металл отвердевает, при этом продолжается вакуум до тех пор, пока передняя часть не перекроет вентиляционное отверстие.
- Освободить и закрепить: Вакуумные клапаны закрываются по мере необходимости, затем отливка завершается после затвердевания.
- Открыть и извлечь: Форма открывается, выталкиватели активируется, и деталь извлекается. Также затем отделяются облой и литники.
Этот график строго скоординирован. Если металл поступает раньше, чем вакуум достигнет заданного значения, захват газа резко увеличивается. Точно так же задержка закрытия клапана может привести к попаданию жидкого металла в вакуумный контур..
Критические параметры вакуума процесс литья под давлением
- Уровень вакуума: Для значительного уменьшения пористости многие производители стремятся к значению ниже 100 мбар. Часто высококачественные детали доводят до десятков мбар..
- Синхронизация: Вакуум должен достичь заданного значения до того, как металл достигнет затвора, и должен поддерживаться в течение критического окна заливки. Задержки отклика даже в 50–100 мс могут иметь значение при тонкостенных отливках.
- Скорость ворот и время заполнения: Быстрое, контролируемое заполнение (часто 30–60 м/с у впускного отверстия для алюминия, в зависимости от геометрии) ограничивает окисление поверхности и холодные швы, одновременно контролируя турбулентность.
- Температуры: Температура плавления достаточно высока, чтобы сохранить текучесть (например, алюминиевые сплавы обычно 660–720°C в зависимости от химического состава), температура матрицы стабилизирована, чтобы избежать преждевременного застывания и припаивания. Последовательность важнее крайностей.
- Состояние смазки и втулки: Правильная смазка поршня и контроль температуры втулки предотвращают образование газа и стабилизируют заполнение первой ступени.
Управление процессом интегрирует эти элементы в повторяемое окно. Многие заводы используют замкнутое управление выстрелами, которое корректирует профили скорости в соответствии с обратной связью давления оформляющая полость в реальном времени.
Преимущества и ограничения
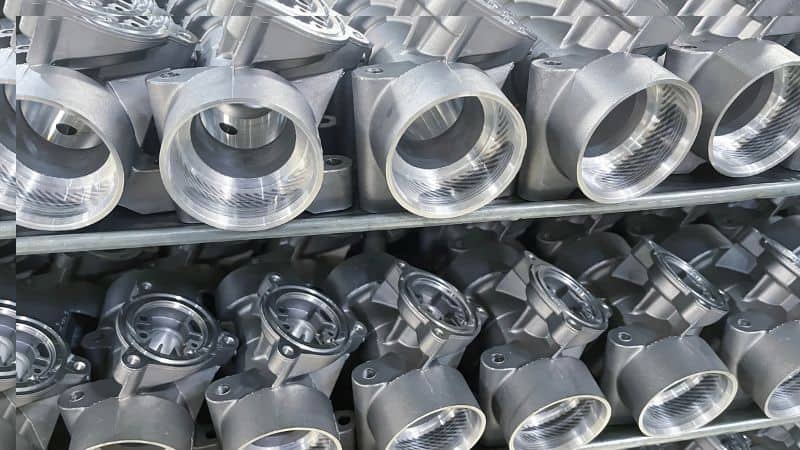
Отличные механические свойства: меньшая пористость
Удаляя газы с пути, вакуумное литьё под давлением снижает как связанную с поверхностью, так и внутреннюю пористость. отливки литья под давлением обладал бы более высокая плотность, улучшенный ресурс усталости и меньший разброс прочности на растяжение и удлинения. Например, компоненты алюминиевое литьё под давлением изготовленные в условиях сильного вакуума часто достигают удлинений, подходящих для термообработки T6, которые не всегда возможны с использованием традиционного HPDC.
Улучшенное качество детали: чистая и плотная поверхность
A чище заполнять переднюю часть и менее турбулентный поток давать более тонкие качество поверхностиы и меньше косметических дефектов. Более важно, что литые изделия достигают герметичность без прибегания к пропиткам для многих конструкций. Поскольку газовая пористость минимизирована, детали выдерживают сварку (MIG/TIG) и реагируют предсказуемо на циклы растворения и старения, избегая образования пузырей или деформации, связанных с расширением газа.
Ограничения вакуумное литьё под давлением
Вакуумный аппарат литьё под давлением в первую очередь подходит для алюминий и магний, так как высокие температуры и реакционная способность железных сплавов обычно делают их непригодными для этого процесса.
С операционной точки зрения, метод накладывает значительные требования к оборудованию и техническому обслуживаниюЭто требует тщательно герметизированного оборудования, надежного вакуумного оборудования и строгого графика технического обслуживания для устранения износа таких компонентов, как уплотнительные кольца и плоскость разъёма, а также накопления углерода на клапанах.
Однако для приложений с большим объемом или высокой надежностью эти затраты часто оправдываются за счет увеличения выхода продукции, снижения переработки и возможности объединения деталей и проведения последующей термообработки.
Применение вакуумное литьё под давлением
Устойчивое развитие и будущие тенденции
Повышенная эффективность и снижение выбросов
Вакуум литьё под давлением способствует устойчивому производству, создавая меньше бракованных деталей. Меньше отходов означает, что нужно переплавлять меньше металла, что значительно снижает потребление энергии и связанные с этим выбросы. Это также уменьшает расход других ресурсов, таких как герметизирующие химические вещества. Поскольку большинство литейных заводов уже перерабатывают свой лом внутрирезервно, более высокий выход делает эту систему переработки гораздо более эффективной..
Передовые технологии и автоматизация
Процесс становится более точным благодаря технологиям. Программное обеспечение для моделирования Система литья и вакуума для совершенствования конструкции до начала производства. Во время литья цифровые двойники и системы с замкнутым циклом используют данные сенсоров в реальном времени, чтобы обеспечить соответствие каждого литья идеальному стандарту. Это поддерживается улучшенным вакуумным оборудованием, специализированными сплавами и увеличением количества роботов, что приводит к высокоавтоматизированному и надежному процессу, соответствующему строгим отраслевым стандартам..
Заключение
Хотя концепция вакуумное литьё под давлением прослеживается с 1970-х годов или даже раньше, она все еще является относительно новой и развивающейся областью по сравнению с традиционной литьё под давлением. Тем не менее, это самый практичный качественный скачок, доступный, когда пористость, свариваемость или реакция на термообработку являются непреложными требованиями.
С помощью вакуумное литьё под давлением первоначальные инвестиции в инструменты, оборудование и обучение окупаются за счет более высокой производительности. Производители получают больше уверенности в решении амбициозных требований к точности размеров и структурным конструкциям.
Часто задаваемые вопросы
Существуют ли определённые сплавы, которые получают наибольшую выгоду от вакуумное литьё под давлением?
Как упоминалось ранее, этот метод литья может использовать алюминий и магний. Но на самом деле он особенно преобразует для алюминиевые сплавы. Эти сплавы подвержены захвату газов и водородной пористости, что значительно ограничивает их способность подвергаться термообработке. Поэтому вакуум литьё под давлением наиболее полезен для высокопрочных алюминиевых серий (таких как A356 или 360), которые предназначены для термической обработки T5 или T6, так как он удаляет газ, который вызвал бы образование пузырей и ослабление.
Какова стоимость вакуумное литьё под давлением по сравнению с другими методами литья с низкой пористостью, такими как литейное прессование (squeeze casting) или литье полутвердого металла (SSM)??
Вакуум литьё под давлением часто выбирается как более экономичное решение для производства больших объемов по сравнению с выдавливанием или литьем SSM. Хотя все методы уменьшают пористость, литейное прессование (squeeze casting) требует специализированного (и часто более медленного) оборудования, а литье SSM связано со сложным исходным материалом.Пылесос литьё под давлением использует стандартные высоко-литьё под давлением машины с дополнительной системой, что делает его идеальным для производства миллионов деталей с высокой целостностью при конкурентном цикле времени.
Существуют ли определённые сложные формы, которые не подходят для вакуумное литьё под давлением?
Да, у процесса есть свои пределы. Детали с крайне глубокими и узкими «карманами» могут представлять проблемы, потому что вакуум может неэффективно удалять воздух, застрявший в этих мертвых зонах, прежде чем металл их герметизирует. Аналогично, детали с внутренними сердечниками, создающими сложные сегментированные полости, могут затруднить размещение эффективных вакуумных вентилей, что потенциально оставляет изолированные карманы газа..







