
Кастинг контроль качества это процесс, используемый для того, чтобы убедиться, что литые изделия соответствуют определенным стандартам формы, размера, прочности и качество поверхности. Этот этап необходим для выявления дефектов и предотвращения поставки деталей, которые могут вызвать проблемы позже. Каждый производитель полагается на тщательные измерения, инспекцию и тестирование в процессе производства..
Тщательный контроль качества означает, что продукция безопасна, надежна и создается на долгий срок. Без него даже самая маленькая ошибка в процессе литья может привести к дорогостоящим сбоям. Сегодня в Moldie вы можете узнать, какие методы используются для поддержания качества и почему они важны..
Ключевые аспекты контроля качества литья
Контроль качества литья помогает обеспечить соответствие продукции строгим требованиям к размеру, прочности и надежности. Несколько методов работают вместе, чтобы выявлять и предотвращать дефекты, проверять размеры и контролировать каждый этап процесса литья..
Основные меры контроля качества
Контроль качества в литье начинается с проверки сырья и продолжается на каждом этапе производства. Работники следят за составом материала, температурой заливки и качество формы. Визуальный осмотр помогает обнаружить поверхностные дефекты, такие как трещины, поры или шлак.
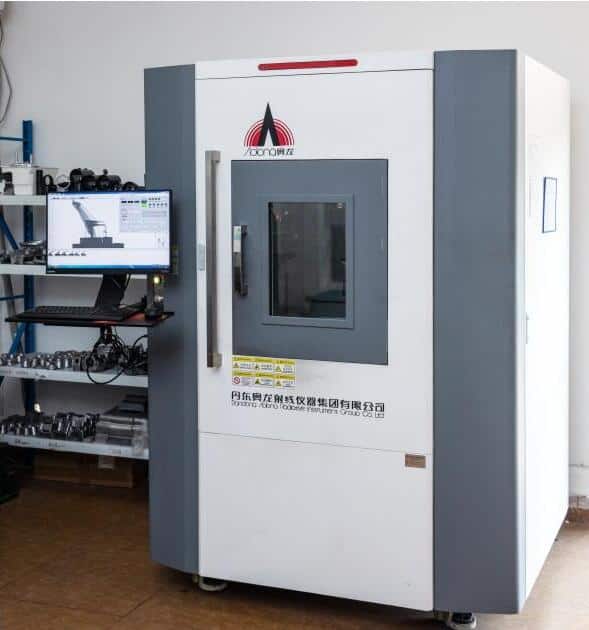
Образцы материалов могут подвергаться химическим и механическим испытаниям для проверки прочности и состава. Методы неразрушающего контроля, такие как рентгеновская или ультразвуковая инспекция, могут выявлять скрытые дефекты. Каждый этап повышает качество отливок, которые должны быть надежными в реальном использовании..
Размерный контроль и точность
Точная проверка размеров обеспечивает правильную посадку и работу изделий. Распространенные инструменты включают штангенциркули, микрометры и координатно-измерительные машины (КИМ))Координатно-измерительные машины (КИМ) обладают высокой точностью и позволяют проводить автоматизированные проверки сложных деталей.
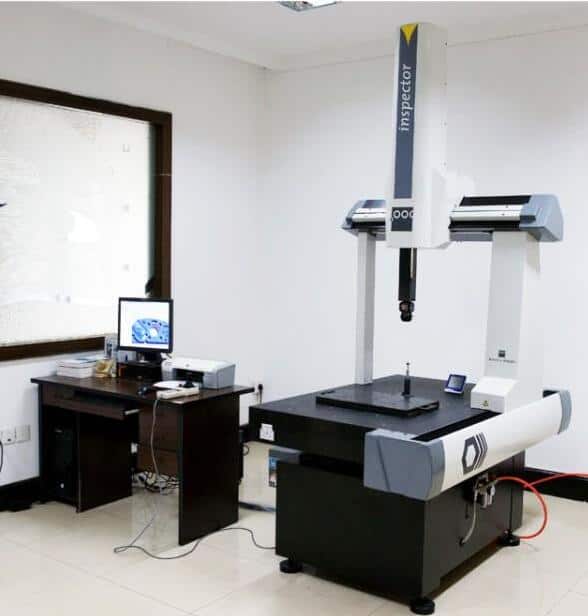
Инспекторы измеряют такие характеристики, как шаг резьбы, размер отверстия и прямолинейность. Измерения сравниваются с чертежами конструкции с использованием таблиц допусков. Контроль скорости усадки и износа инструмента помогает поддерживать размеры в пределах допустимых значений..
Управление и мониторинг процессов
Контроль процессов направлен на предотвращение дефектов путем наблюдения за ключевыми переменными, такими как температура, время и поток материала. Современные литейные производства часто используют системы управления производством (MES) для отслеживания каждой партии и параметров процесса..
Контролируя такие шаги, как подготовка формы и скорости охлаждения производители снижают риски усадки, трещин и других дефектов литья. Регулярные проверки процессов и обслуживание оборудования помогают обеспечить стабильность и последовательные результаты.
Соединение литья и механической обработки: точность через интеграцию
Хотя приведённые выше проверочные измерения обеспечивают качество отливки, большинство отливок не являются готовой продукцией. Они требуют последующей CNC-обработка—фрезерование, токарная обработка, сверление или нарезание резьбы — для достижения точных допусков, гладких качество поверхности и резьбовых элементов, указанных в окончательном проекте.
Производителя внутренние возможности CNC-обработка включают:
-
Контролировать весь рабочий процесс от литого изделия до готовой детали, устраняя проблемы координации и разрывы в качестве между отдельными поставщиками.
-
Проверьте окончательные размеры на механически обработанных поверхностях с использованием нашего оборудования КИМ, гарантируя, что каждая деталь соответствует вашим инженерным чертежам.
-
Сократить сроки выполнения путем бесшовного перевода отливок с нашего литейного производства в наш механический цех без задержек на доставку.
Этот комплексный подход означает, что вы получаете готовый к использованию компонент, а не просто отливку, которая все еще требует дополнительной обработки.
Методы контроля и испытаний отливок
Эффективный инспекция литья необходимо для выявления внутренних и внешних дефектов, подтверждения размеров и обеспечения соответствия каждой детали стандартам качества.
Визуальный осмотр
Визуальный осмотр является самым базовым методом, используемым при инспекции отливок. Он включает в себя осмотр поверхности отливки невооружённым глазом или с помощью увеличительных инструментов для выявления очевидных дефектов. Распространённые проблемы, которые можно обнаружить, включают трещины на поверхности, ямки, деформацию и неполное заполнение..
Этот метод быстрый и недорогой, что делает его первым шагом в контроле качества. Инспекторы ищут признаки избыточного облоя, шероховатости или видимых включений. Освещение и угол обзора важны для обнаружения мелких дефектов поверхности. Любая область с неясными результатами может быть отмечена для дальнейшего, более детального тестирования.
Визуальный осмотр часто сочетается с простыми измерительными инструментами. Линейки, штангенциркули и калибры могут проверять размеры. Хотя он не может выявить скрытые дефекты внутри отливки, он остается важным для обеспечения внешнего качества каждого изделия перед применением более сложных методов..
Плюсы:
- Быстро и легко
- Специальное оборудование не требуется
- Помогает обнаруживать очевидные поверхностные дефекты
Минусы:
- Не удается найти внутренние проблемы
- Может пропускать мелкие трещины
Неразрушающий контроль
Методы неразрушающего контроля (НК) позволяют литейным заводам проверять отливки на скрытые дефекты без нанесения повреждений. Эти методы могут выявлять как поверхностные, так и внутренние проблемы, что делает их важными для обеспечения качества критически важных деталей..
Ключевые методы НКТ включают:
- Контроль проникающими красителями (DPI)): На поверхность наносится цветной или флуоресцентный краситель, который проникает в трещины. После удаления излишков красителя инспектор проверяет наличие следов, указывающих на дефекты.
- Рентгенографическое испытание (РГ)): Рентгеновские или гамма-лучи проходят через отливку, создавая изображения, показывающие внутренние полости или включения.
- Ультразвуковое испытание (УИ)): В литое изделие посылаются высокочастотные звуковые волны, которые отражаются от внутренних границ, таких как пустоты, создавая сигналы, выявляющие скрытые дефекты.
Методы НК контролируются на основе размера отливки, материала и требуемого уровня обнаружения дефектов. Они предоставляют подробное изображение, которое поддерживает решения о приемке или отклонении детали. Хотя они дороже зрительного контроля, НК повышает надежность, особенно в случаях, когда безопасность и производительность имеют критическое значение..
Магнитопорошковая дефектоскопия
Магнитопорошковый контроль (МПК) используется для обнаружения поверхностных и ближеповерхностных дефектов в ферромагнитных отливках. Сначала отливка намагничивается с помощью электрического тока или сильного магнита. Во время намагничивания на поверхность наносятся мелкие частицы железа — сухие или взвешенные в жидкости..
Если есть трещины или разрывы, магнитное поле будет быстро меняться в этих точках, притягивая частицы к дефекту и образуя видимое указание. Это делает метод MPI ценным для обнаружения очень тонких или узких трещин, которые могут быть пропущены другими методами..
МПИ часто используется после визуальной проверки, но ограничивается только материалами, которые можно намагнитить, такими как железо или стальные сплавы. Оно отличается высокой чувствительностью к обнаружению дефектов, выходящих на поверхность, и часто используется для автомобильных, авиационных и конструкционных компонентов. Интерпретация результатов требует подготовки операторов, так как могут возникать ложные сигналы, если поверхность грязная или шероховатая.
Сильные стороны:
- Обнаруживает поверхностные и близкие к поверхности дефекты
- Быстро и надежно на ферросплавах
Слабости:
- Только для ферромагнитных металлов
- Может потребоваться подготовка поверхности
Ультразвуковой контроль
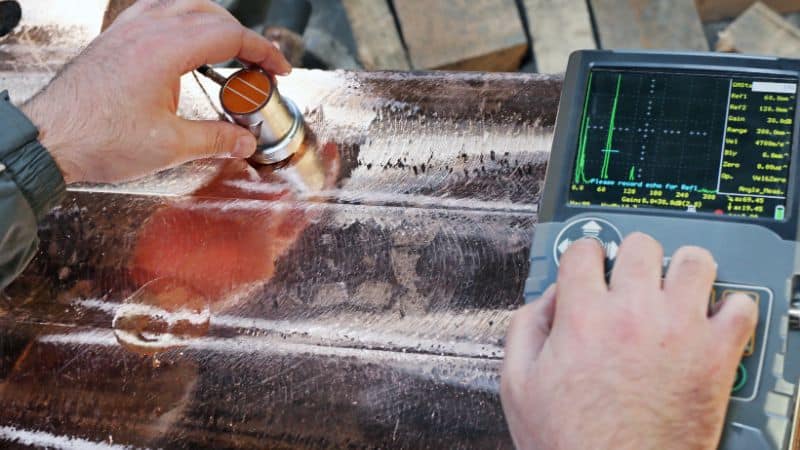
Ультразвуковое исследование (УЗИ) является основным методом НДД для обнаружения внутренних дефектов в металлических отливках. Оно использует высокочастотные звуковые волны, создаваемые зондом, установленным на поверхности отливки. Эти волны проходят через материал и отражаются от границ или дефектов внутри отливки.
Измеряя время и силу возвращённых сигналов, инспекторы могут определить наличие, размер и расположение внутренних дефектов, таких как полости, включения или усадочные раковины. Ультразвуковая дефектоскопия эффективна даже в толстых или плотных отливках, что делает её подходящей для блоков цилиндров, зубчатых передач и конструктивных элементов..
Метод чистый и не повреждает отливку. Опытные техники могут интерпретировать ультразвуковые сигналы с помощью цифровых дисплеев или графиков. Ограничением является то, что шероховатость поверхности или сложные формы могут снижать точность, поэтому требуется хороший контакт с поверхностью..
Преимущества:
- Чувствителен к небольшим скрытым дефектам
- Работает с множеством размеров и материалов для литья
- Дает мгновенные результаты в цифровой форме
Ограничения:
- Требуются обученные операторы
- Поверхность должна быть доступной и относительно гладкой
Разрушающие испытания и сертификация
Разрушающее тестирование показывает, как отливки ведут себя под реальной нагрузкой, теплом и воздействием. Эти испытания, вместе с отраслевой сертификацией, помогают проверить механические характеристики и гарантировать соответствие продукции установленным стандартам.
Испытание на растяжение
Испытание на растяжение измеряет, насколько отливка может растягиваться или сопротивляться разрушению при растяжении. В этом процессе образец отливки растягивается в контролируемой машине..
Собранные ключевые данные включают:
| Собственность | Описание |
|---|---|
| Предельная сила | Максимальная сила перед разрывом |
| Предел текучести | Сила, где появляется постоянное изменение |
| Удлинение | Насколько образец растягивается |
Изучая эти результаты, литейные производства проверяют, может ли металл выдерживать требуемые нагрузки. Это помогает установить безопасные пределы эксплуатации для изделий.
Испытания на растяжение необходимы для деталей, которые будут нести вес, изгибаться или тянуться во время использования. Результаты также помогают инженерам в выборе сплавов и установлении стандартов качества..
Испытание на твердость
Твердомерное испытание показывает, насколько хорошо поверхность отливки сопротивляется царапинам, давлению или износу. Для этого используется устройство, которое вдавливает твердый наконечник в металл и измеряет глубину или размер следа..
Распространённые методы включают:
- Тест твердости Бринелля
- Тест твердости по Роквеллу
- Испытание твердости по Виккерсу
Каждый метод использует разную шкалу и технику, но все они помогают определить, достаточно ли литое изделие прочное, чтобы избежать вмятин или износа поверхности.
Хорошая твердость означает, что деталь должна служить дольше и сопротивляться повреждениям от инструментов или движущихся частей. Испытания проходят быстро и часто проводятся в нескольких местах на одной отливке для получения точных результатов.
Испытание на удар
Испытания на удар определяют, сколько силы может выдержать отливка до разрушения при внезапном ударе. Наиболее часто используется испытание на удар по Шарпи, при котором надрезанный образец поражается качающимся молотком..
Энергия, поглощённая до разрушения образца, даёт чёткое представление о прочности.
Результаты показывают, стойко ли литое изделие переносит удары, падения или аварии без разрушения. Ударная прочность важна для деталей, которые могут подвергаться случайным ударам или экстремальным условиям.
Низкая ударная прочность может привести к опасным повреждениям, поэтому этот тест является жизненно важным для отливки, критически важные для безопасности.
Сертификация и стандарты
Сертификация связывает результаты тестов с отраслевыми стандартами. Такие организации, как ASTM, ISO и другие, устанавливают минимальные значения механических свойств, чтобы отливки работали должным образом.
Литейные заводы ведут учет испытаний, марок материалов и отслеживаемости каждой партии. Отслеживаемость связывает конечный продукт с его исходными материалами, этапами обработки и проверками качества.
Аудиты могут проверять, правильно ли разрушающее испытание было выполнено. Сертификация укрепляет доверие клиентов и помогает продуктам продвигаться по цепочкам поставок, соответствуя местным или глобальным требованиям.
Часто задаваемые вопросы
Качество литья зависит от четкие стандарты, строгие процессы и точные записи. Каждая область помогает производителям находить и контролировать возможные проблемы в металлических деталях.
Как классифицируется и измеряется уровень качества отливок?
Литые изделия классифицируются на основе таких факторов, как размер, форма, качество поверхности, прочность материала и наличие дефектов. Измерительные инструменты могут включать калибры, твердомеры и цифровые системы визуализации..
Результаты сравниваются с отраслевыми или клиентскими стандартами. Обычно системы оценки используют коды или цифры, чтобы показать типы и степень серьезности любых дефектов.
Какие этапы процесса литья являются наиболее критичными для обеспечения качества?
Подготовка формы важна, так как проблемы на этом этапе могут вызвать дефекты поверхности или формы. Плавка и заливка должны проводиться при правильной температуре, чтобы избежать слабых мест или пористости..
Контроль охлаждения и затвердевания также является ключевыми этапами. Неравномерное охлаждение может привести к трещинам или деформации. Осмотр после литья помогает выявить оставшиеся проблемы до отправки..
Какая документация обычно требуется для контроля качества литья?
Производители ведут технологические карты, отчёты по инспекции и записи о проверках для каждой партии отливок. Эти записи могут содержать измерения, результаты испытаний и заметки по визуальному осмотру.
Прослеживаемость часто обеспечивается серийными номерами или штрих-кодами. Ведение этой документации помогает подтвердить соответствие деталей требуемым стандартам и облегчает решение любых вопросов качества..







