
Wybierając proces produkcyjny do projektu, potrzebujesz konkretnych informacji o kosztach, szybkości, wytrzymałości i ograniczeniach. Odlewanie ciśnieniowe zapewnia szybkie i precyzyjne rozwiązanie, ale specyfika tego procesu wiąże się także z pewnymi ograniczeniami i wadami.
Dlatego warto wiedzieć, które zalety odlewania ciśnieniowego zwiększają możliwości partnera produkcyjnego oraz jak producent ogranicza jego wady, aby osiągnąć założone cele produkcyjne.
Główne zalety odlewania ciśnieniowego
Odlewanie ciśnieniowe zapewnia wąskie tolerancje, krótkie cykle i powtarzalną jakość. Umożliwia wytwarzanie złożonych części metalowych o gładkich powierzchniach, które wymagają niewielkiej dodatkowej obróbki.
Szybkość, wydajność i opłacalność
Podstawową zaletą ekonomiczną odlewania ciśnieniowego jest szybkość. Proces przebiega w krótkich cyklach produkcyjnych, często liczonych w sekundach: ciekły metal jest szybko wtryskiwany, chłodzony, a gotowy odlew wyjmowany z formy.
Chociaż początkowy koszt oprzyrządowania jest wysoki, inwestycja zwraca się przy produkcji dużych serii. Wraz ze wzrostem wielkości produkcji koszt jednostkowy znacznie spada dzięki mniejszemu nakładowi pracy i ograniczeniu strat materiałowych. Automatyzacja dodatkowo zwiększa wydajność: automatyczne systemy dozowania metalu i wypychania odlewów zapewniają stabilną produkcję z mniejszą liczbą przestojów.
Czynniki kosztowe a wielkość produkcji:
|
Czynnik
|
Mała seria
|
Duża seria
|
|---|---|---|
|
Udział kosztu oprzyrządowania na część
|
Wysoki
|
Niski
|
|
Koszt jednostkowy
|
Wyższy
|
Niższy
|
|
Szybkość produkcji
|
Umiarkowana
|
Bardzo wysoka
|
Precyzja, geometria i efektywne wykorzystanie materiału
Odlewanie ciśnieniowe pozwala wytwarzać części o wąskich tolerancjach i stałych wymiarach. Stalowe formy zachowują kształt pod wysokim ciśnieniem, dzięki czemu tysięczna część jest praktycznie identyczna z pierwszą.
Ta precyzja umożliwia:
- Złożoną geometrię: można bezpośrednio w części odlać żebra zwiększające wytrzymałość, występy pod wkładki i szczegółowe logotypy.
- Łączenie funkcji części: zamiast spawać lub mocować oddzielne komponenty, można odlać element jako jedną całość, upraszczając montaż.
- Efektywne wykorzystanie materiału: proces pozwala tworzyć cienkie ścianki i złożone kształty bez dużych naddatków materiałowych. Zmniejsza to masę części, co ma kluczowe znaczenie w motoryzacji i lotnictwie, oraz ogranicza ilość odpadów.
Lepszą jakość powierzchni i mniej obróbki wtórnej
Stalowa forma odwzorowuje swoją gładką powierzchnię na odlewie, ograniczając potrzebę intensywnej obróbki wykańczającej, takiej jak frezowanie czy szlifowanie.
- Swobodę wykończenia: części opuszczają formę gotowe do obróbki powierzchniowej takiej jak malowanie, nakładanie powłok galwanicznych lub malowanie proszkowe.
- Powtarzalne właściwości: wtrysk pod wysokim ciśnieniem ogranicza skurcz i tworzy równomierną strukturę ziaren, zapewniając stabilną wytrzymałość i twardość.
- Mniejszy nakład pracy: obróbka wtórna obejmuje głównie proste czynności, takie jak wiercenie lub gwintowanie, co oszczędza czas i przyspiesza przekazanie części do montażu końcowego.
Główne wady odlewania ciśnieniowego
Odlewanie ciśnieniowe pozwala szybko wytwarzać precyzyjne części metalowe, ale ma też wyraźne ograniczenia. Aby właściwie ocenić te wady, przed wyborem procesu trzeba uwzględnić wysokie koszty początkowe oraz przeanalizować dostępne materiały i wymaganą wielkość produkcji.
Wysoka inwestycja początkowa i wymagania dotyczące wielkości serii
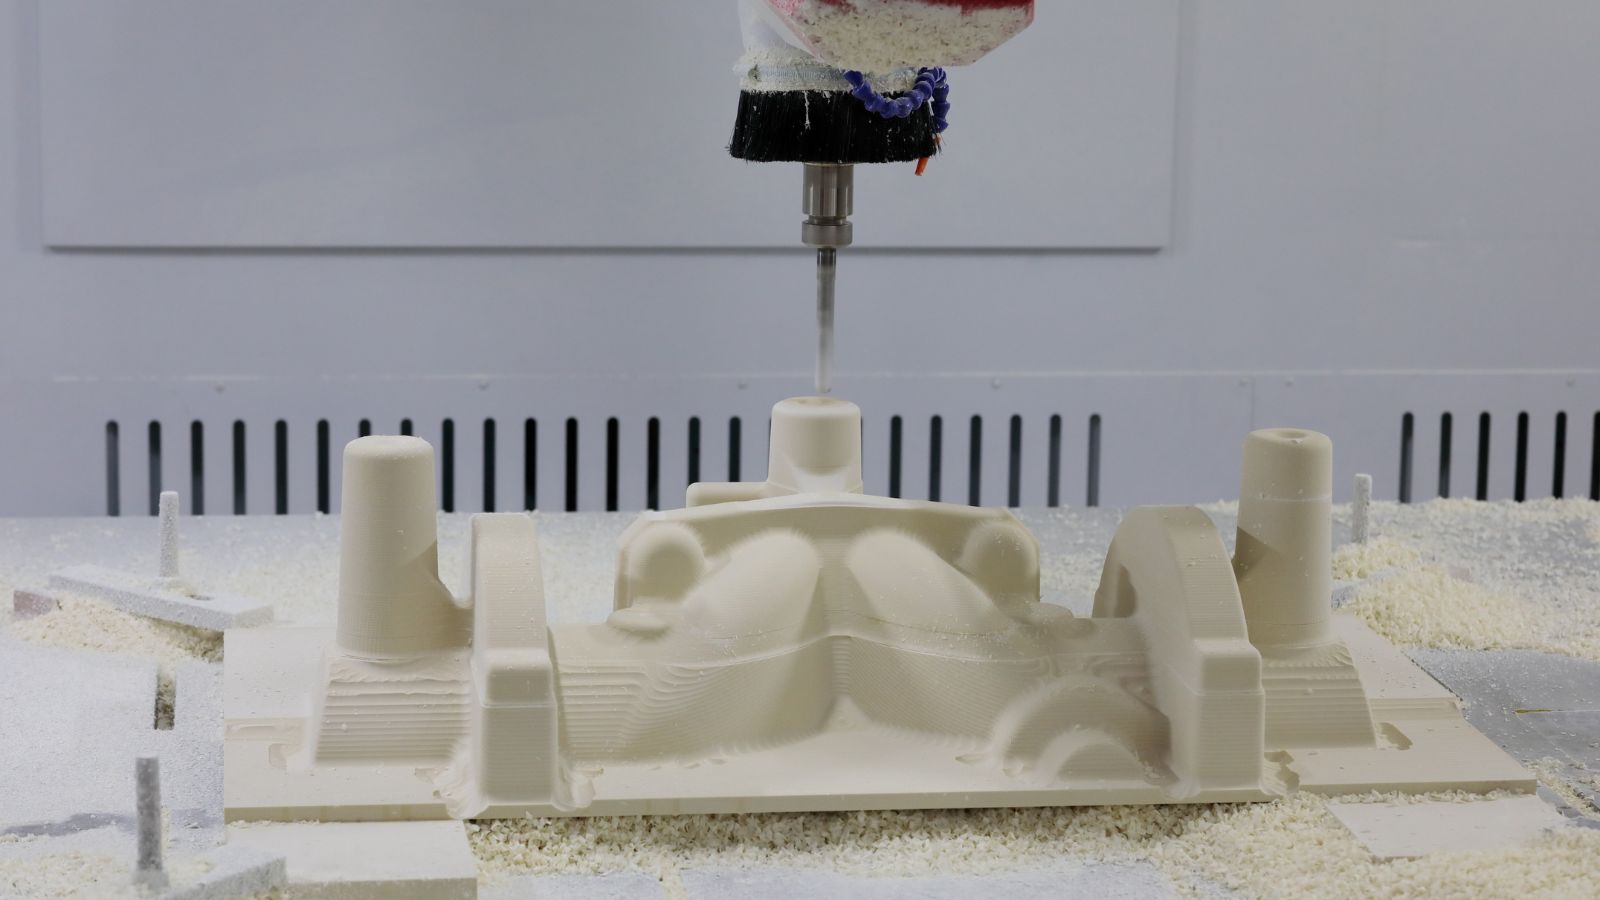
Jak wspomniano powyżej, wybór odlewania ciśnieniowego oznacza wysoki początkowy koszt oprzyrządowania. Proces wymaga bowiem form z hartowanej stali, które wytrzymują wysokie ciśnienie i powtarzające się cykle cieplne.
Projektowanie i obróbka tych form wymagają czasu i pracy wykwalifikowanych specjalistów. Złożone kształty części, wąskie tolerancje i wiele gniazd dodatkowo zwiększają koszt.
Taka inwestycja ma większy sens ekonomiczny przy planowaniu dużych serii. Gdy liczba części jest niewielka, koszt oprzyrządowania rozkłada się na zbyt mało sztuk, więc koszt jednostkowy pozostaje wysoki.
Ograniczenia materiałowe i wymiarowe
Odlewanie ciśnieniowe stosuje się przede wszystkim do metali nieżelaznych, często do stopów aluminium, cynku lub magnezu. Metale żelazne, takie jak stal węglowa czy nierdzewna, nie są powszechnie wykorzystywane w standardowym odlewaniu ciśnieniowym, ponieważ ich wysokie temperatury topnienia łatwo uszkadzają formy i skracają trwałość oprzyrządowania.
Ogranicza to możliwości projektowe. Jeśli część wymaga wytrzymałości, odporności na zużycie lub odporności cieplnej stali, konieczny może być inny proces, na przykład odlewanie metodą traconego wosku lub kucie.
Ocena przydatności procesu
Ostateczna decyzja o zastosowaniu odlewania ciśnieniowego powinna wynikać z połączenia trzech czynników: możliwości zwiększania skali produkcji, dojrzałości projektu i zastosowania materiału, a nie jedynie z ponownego zestawiania konkretnych parametrów technicznych.
Dopasuj proces do budżetu, wymagań materiałowych i przewidywanej wielkości produkcji. Gdy te czynniki są spójne, odlewanie ciśnieniowe stanowi praktyczne, wydajne i opłacalne rozwiązanie, z którym niewiele innych procesów może konkurować przy dużej skali.
Chcesz zoptymalizować kolejny projekt produkcyjny? Niezależnie od tego, czy potrzebujesz szybko wykonanego oprzyrządowania prototypowego, czy sprawnej produkcji wielkoseryjnej, eksperci Moldie służą pomocą. Skontaktuj się z nami już dziś i wspólnie zrealizujmy Twój projekt!







