
ダイカスト金型用材料は、ダイカスト工程に影響を与える主要な要因の一つです。 金型材料には、溶融金属や高い射出圧力、そして数千回に及ぶ加熱・冷却サイクルに耐え、亀裂や変形を起こさない性能が求められます。
適切な選択を行うには、鋳造する合金の特性、生産量、そして金型の耐用期間中における冷却・メンテナンス方法に合わせて、材料特性を適合させる必要があります。
本ガイドでは、金型に求められる耐性、一般的な鋼種と特殊合金の比較、そして生産開始後の金型を保護するための設計やメンテナンスに関する判断基準について解説します。
金型が耐えなければならないダイカストの条件
ダイカスト金型は、他の多くの工具が直面することのない過酷な条件下で機能します。 各サイクルにおいて、溶湯(溶融金属)、 高圧、急冷、そして機械的応力が、同一の金型表面に対して何千回も繰り返し作用します。
熱、圧力、および熱サイクル
- 高い射出圧力: 溶湯が数千psi(ポンド/平方インチ)という高圧で金型キャビティに強制的に充填され、絶えず機械的応力が発生します。
- 熱サイクル: 金型は、溶湯による極度の高温と、内部冷却回路による積極的な冷却との間で、急激かつ繰り返しの温度変化にさらされます。
- ヒートチェック(熱疲労): このような絶え間ない温度変動により、金型表面に徐々に微細な亀裂が生じます。 時間が経つにつれて、これらの亀裂は鋳造品表面に隆起した線として転写されるようになります。
こうした熱応力に耐えうるかどうかは、単なる鋼種の違い以上に、適切な合金組成と精密な熱処理にかかっています。
耐摩耗性、耐エロージョン性、および耐食性
- 高速エロージョン: ゲートやランナーを高速で流れる溶融金属は、金型鋼の硬度が低い、あるいは熱処理が不十分である場合、鋭利なエッジを急速に摩耗させ、丸めてしまいます。
- 化学的侵食(溶着/ソルダーリング): 溶融金属は、時間の経過とともに金型表面と化学的に結合したり、表面を劣化させたりすることがあります。
- 合金特有の腐食: アルミニウムは亜鉛に比べて工具鋼に対する化学的侵食性が著しく高いため、アルミニウム用ダイカスト金型においては耐食性が最優先事項となります。
ショットを繰り返しても厳しい公差や複雑なキャビティ形状を維持するには、高い耐摩耗性が不可欠です。
金型材料が鋳造品質と表面仕上げに与える影響
金型材料は最終製品の品質を直接左右します。 金型鋼が溶融金属を冷却する速度は、製品の 表面仕上げ や収縮に影響を与えます。 一方、金型の硬度と靭性は、数千回のショット後も金型が正確な形状を維持することを可能にします。金型が軟化したり表面に亀裂が生じたりすると、金型が実際に破損するよりもずっと早い段階で、表面仕上げが悪く欠陥の多い製品が作られるようになります。 簡単に言えば、金型が摩耗するにつれて、鋳造品質も低下していくのです。
ダイカスト金型用鋼種およびその他の金型材料
ダイカスト金型のキャビティ(成形部)に使用する工具鋼の選定は、通常、それぞれに特有の長所を持つ、実績のある数種類の鋼種に絞られます。 特殊な材料が用いられる場合もありますが、業界の主流は熱間工具鋼です。
H13および同等の熱間工具鋼
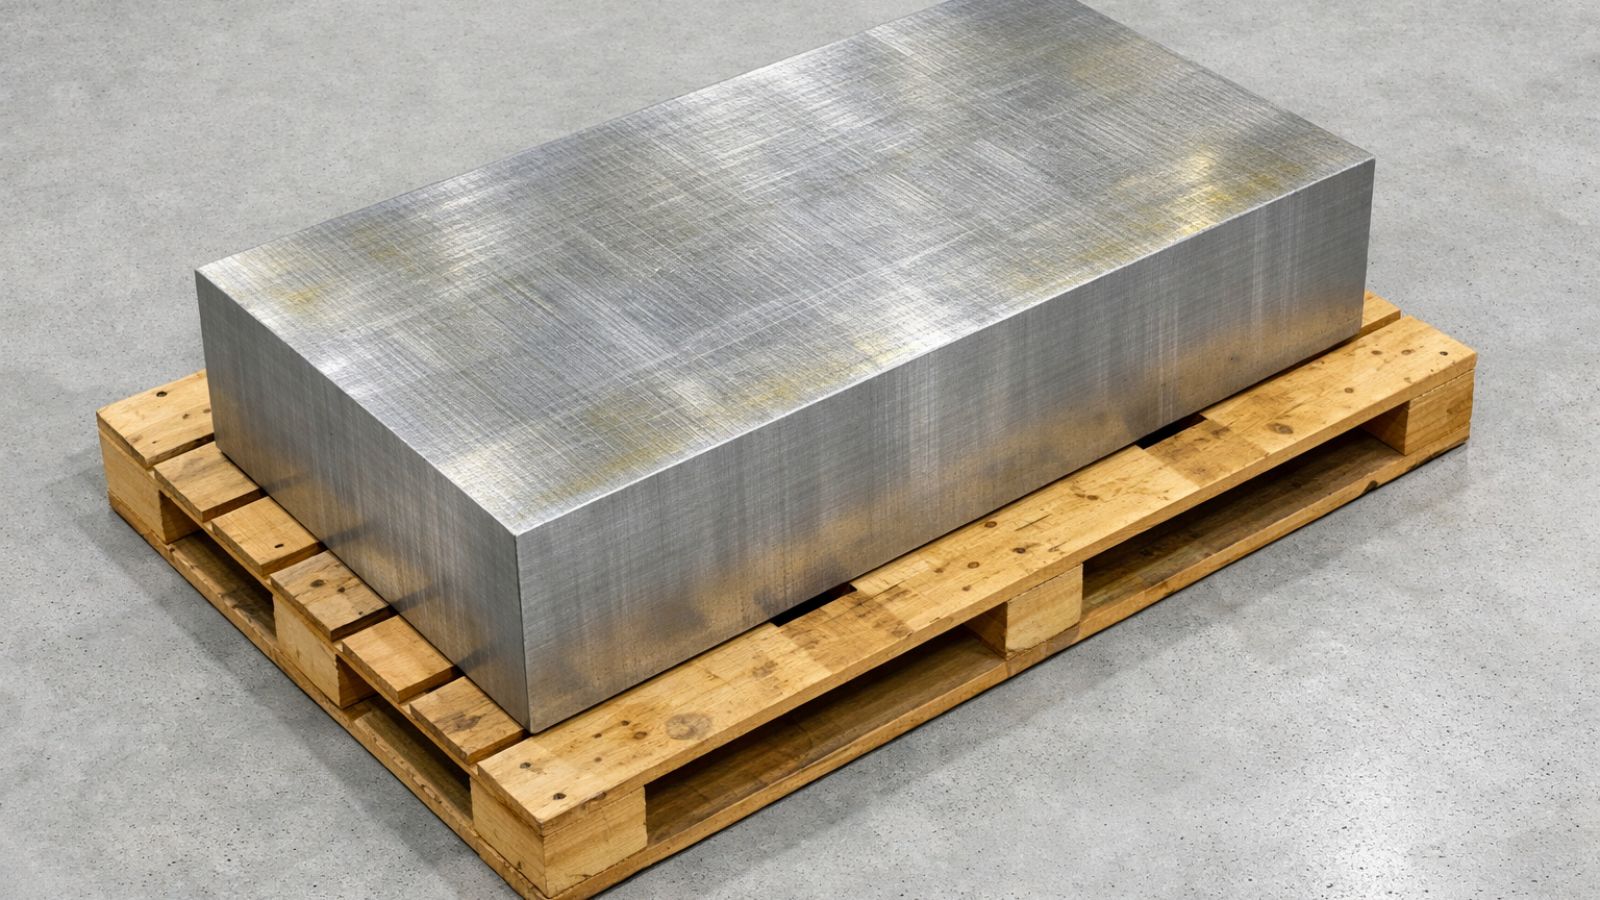
- H13 (DIN 1.2344): この工具鋼は、ダイカスト金型のキャビティおよびコアにおいて、不動の業界標準となっています。 使用時の硬度域において、耐熱疲労性、靭性、被削性のバランスに優れています。
- 8407工具鋼: H13を高度に精錬した高級グレードです。 化学成分の厳密な管理と清浄度の向上により、ヒートチェック(熱亀裂)が大きな懸念事項となるアルミニウム用金型の大量生産において、最適な選択肢とされています。
- SKD61: H13にほぼ相当する日本の鋼種であり、アジアのサプライチェーンやメーカーによって一般的に指定されています。
P20、NAK80、およびその他のプリハードン鋼
P20 および NAK80 は、~向けに設計されたプリハードン鋼です プラスチック 射出成形金型(金属鋳造用ではありません)。P20材は、コストやリードタイムを抑えるための小ロット向けダイカスト試作金型に時折使用されますが、長期的な熱疲労には耐えられません。 NAK80材は外観仕上げに適した優れた研磨性を備えていますが、P20材と同様にH13材の直接的な代替品にはなりません。 どちらの鋼種も、アルミニウムや亜鉛の量産用ダイカスト金型において、継続的な熱サイクル(加熱・冷却の繰り返し)に耐えることはできません。
小ロット生産および局所冷却用アルミニウム・銅合金
- アルミニウム製金型: アルミニウムは焼入れ工具鋼に比べてはるかに高速で加工できるため、試作金型や極めて小ロットの生産において、リードタイムとコストを大幅に削減できます。 しかし、摩耗が早いため、大量生産には全く適していません。
- ベリリウム銅: 極めて高い熱伝導率で知られています。 金型全体に使用されることは稀ですが、ホットスポット(局所的な高温部)が発生しやすい肉厚部や深いコアから急速に熱を逃がすため、金型インサートやコアピンとして加工・使用されることがよくあります。
金型構成部品ごとの材料選定
ダイカスト金型は複雑な構成部品の集合体です。 金型の各部位にかかる機械的・熱的負荷は大きく異なるため、技術者は性能と金型コストのバランスを考慮し、各構成部品に最適な材料を選定します。
金型キャビティおよびコアピン
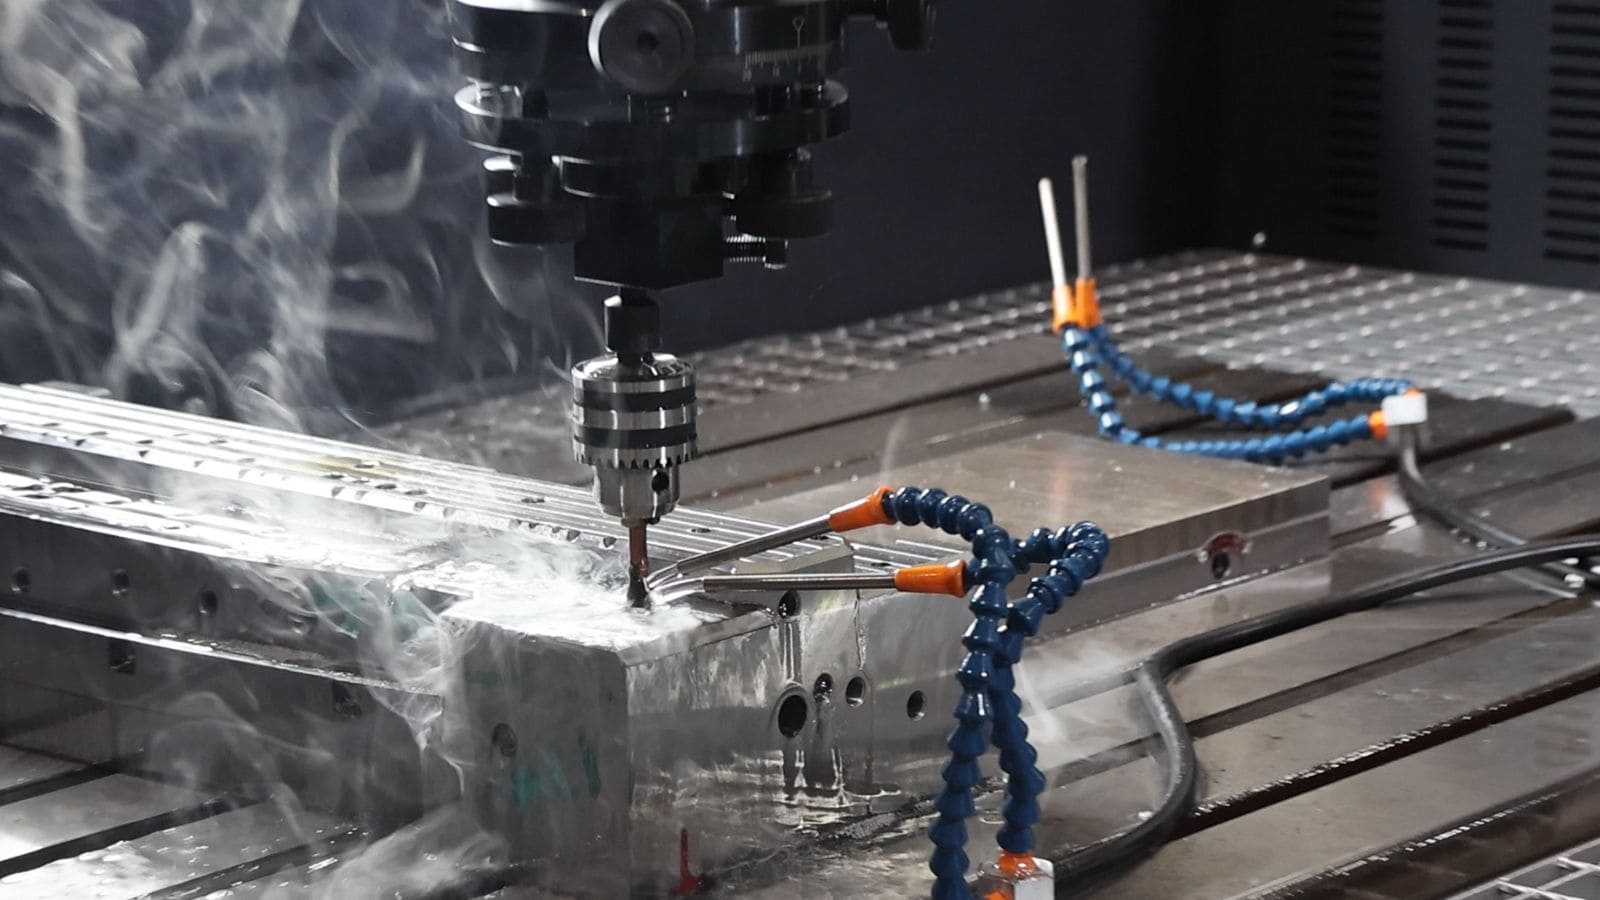
金型キャビティおよび コアピンは 合金と直接接触します。 これらの部品は、高温状態に加え、高圧下で注入される溶融金属の強いせん断力に耐える必要があります。そのため、これらは熱疲労やエロージョン(溶損)に耐えるよう、高級な熱間工具鋼からのみ機械加工によって製造されています。
金型ベースおよび構造部品
金型ベースはキャビティブロックを所定の位置に保持し、成形機の強大な型締め力を受け止めます。 これらの構造用鋼製金型部品は溶融金属と直接接触しないため、高価な熱間工具鋼を使用する必要はありません。大型の専用金型を製作する場合でも、標準化されたユニット金型フレームを製作する場合でも、メーカーは通常、低コストで靭性を確保できるP20のようなプリハードン鋼や中炭素鋼を使用します。
エジェクタピンおよびトリム金型
エジェクタピンは、凝固した金属製品を金型から物理的に押し出します。 これらには、かじり(凝着)を防ぐための極めて高い耐摩耗性が求められ、通常は窒化処理を施したSKD61が使用されます。製品が取り出された後、機械プレス機に取り付けた別のトリム金型を使用して、ランナー、オーバーフロー、および余剰材料を切断・除去します。 トリム金型は常温で強い機械的せん断力を受けるため、ダイカスト用合金ではなく、高硬度の冷間工具鋼(D2やSKD11など)が採用されます。
鋳造用途に適した材料の選定
金型材料の選定においては、鋳造合金にかかる熱負荷、予想生産量、およびプロジェクトの予算のバランスを考慮する必要があります。 以下に、その判断を行うための指針を示します。
鋳造合金に合わせた金型の選定(アルミニウム対亜鉛)
- アルミニウムおよびマグネシウム: アルミニウムは融点が高く、化学的に鋼を侵食する性質があります。 これにより極度の熱応力と腐食のリスクが生じるため、H13や8407といった高級熱間工具鋼の使用と、入念な熱処理が不可欠となります。 マグネシウムは熱的な負荷がやや低いものの、同様に高品質な鋼材を必要とします。
- 亜鉛(例:Zamak 3): 亜鉛ははるかに低い温度で溶解します。 この「低温」プロセスは金型への負荷が大幅に小さいため、標準的な鋼材を使用した場合でも、金型の寿命を大幅に延ばすことができます。
生産量と部品形状を考慮する
- 大量生産: 大量生産であれば、金型コストを数十万個の部品に分散できるため、8407のような高級鋼材や厳密な熱処理にかかる初期費用を正当化できます。
- 複雑な形状: 薄肉部や深くて狭いコアを持つ部品は、局所的な熱応力を発生させます。 そのため、金型の他の部分が標準的なH13であっても、ホットスポット(局所的な過熱)を防ぐためにベリリウム銅製の特殊なインサートが必要になることがよくあります。
試作用金型と量産用金型の選択
- 試作用金型: 部品の設計を迅速かつ低コストで検証する必要がある場合、アルミニウムやプリハードン鋼(調質済み軟鋼)から機械加工された試作金型が最適です。 これらはコストが低く加工も早いものの、耐久性は限られるため、短期間の生産にのみ適しています。
- 量産金型s: 部品設計が確定した段階では、長期的な寸法安定性と表面品質を確保するために、熱間工具鋼(焼入れ処理済み)を採用することが唯一の現実的な選択肢となります。
金型を保護するための設計および処理の決定
鋼材のグレードによって金型寿命の上限が決まりますが、その上限に到達できるかどうかは、冷却レイアウト、熱処理、および表面処理技術によって左右されます。
冷却レイアウト、熱バランス、およびインサート戦略
キャビティ表面から離れすぎた位置に冷却水路を配置すると、冷却効率が低下し、熱が不均一に蓄積して、ホットスポット(局所的な高温部)での熱疲労が加速します。 バランスの取れた冷却を行うことで、ショット間において金型キャビティ全体の温度を均一に保つことができます。
熱処理と硬度管理
最終加工の前に焼入れ・焼戻しを行うことで、工具鋼の基本的な硬度と靭性が決定されます。 加工後に窒化処理を施して表面硬化層を形成することで、部品全体を脆くすることなく、耐摩耗性や耐ヒートチェック性(熱亀裂への耐性)を向上させることができます。
耐摩耗性と離型性のための表面処理
PVDコーティングは、アルミニウムダイカストにおける金型への溶着(焼き付き)を低減し、離型性を向上させることで、金型清掃の頻度を抑える効果があります。 母材となる鋼材の研磨性は、キャビティ表面の仕上がり精度に影響を及ぼすため、外観が重視される部品においては特に重要な要素となります。
Moldieで金型への投資効果を最大化しましょう
プロジェクトの成功には、適切な高品質鋼の選定が不可欠な第一歩ですが、いかに優れた素材であっても、適切な熱管理や精密な加工がなされなければ、早期の破損を招く恐れがあります。Moldieは、材料科学と製造技術の架け橋となる存在です。 当社のエンジニアリングチームは、高度な ダイカスト金型設計 技術(最適化された冷却レイアウトや流動解析など)を駆使し、ヒートチェック(熱亀裂)を防止するとともに、選定された鋼材の寿命を最大限に延ばします。 初期段階のDFM(製造容易性を考慮した設計)から、大量生産用 ダイカスト金型の最終加工に至るまで、ショットを重ねても厳しい公差を維持できる金型を提供します。
次のプロジェクトを始めませんか? 当社のエンジニアリングチームまで 今すぐご連絡ください。無料の設計レビューや、材料に関する専門的なアドバイスを承ります。







