
Nella pressofusione, la progettazione dello stampo è fondamentale perché incide sulla qualità e sui costi del processo produttivo. Considerare attentamente le fasi di progettazione e i materiali aiuta a garantire efficienza e qualità del prodotto.
Fasi fondamentali della progettazione dello stampo
La progettazione dello stampo comprende più fasi. Per prima cosa, si definiscono forma e dimensioni desiderate del getto e gli obiettivi dello stampo. Spesso si inizia creando un modello 3D.
Poi scegli un sistema a camera fredda o a camera calda in base al materiale. Anche la superficie di divisione e la disposizione del sistema di pressofusione, compresi attacchi e canali di colata, sono fondamentali perché guidano il flusso del metallo fuso.
Occorre considerare fattori come dilatazione termica e tempi di raffreddamento. Una progettazione corretta riduce difetti come porosità e deformazioni, aiutando il prodotto finito a rispettare le specifiche.
Consigli per progettare stampi efficaci

Progettazione dello stampo
La progettazione dello stampo incide direttamente sulla qualità e sulla producibilità del prodotto finale. È opportuno considerare due aspetti:
- Resistenza alla pressione: lo stampo deve resistere alle alte pressioni della fusione e consentire al tempo stesso l’estrazione del pezzo senza danni.
- Linee di divisione: posizionarle nelle zone meno visibili per ridurre l’impatto estetico. Evitare che siano troppo sottili, con rischio di rottura, o troppo spesse, con rischio di imperfezioni superficiali.
Raccordi e raggi
Inserire raccordi e raggi per prevenire concentrazioni di sollecitazioni, soprattutto in corrispondenza di angoli e intersezioni. Questo favorisce il flusso del metallo e riduce il rischio di difetti come le giunzioni fredde.
- Dimensioni dei raccordi: mantenere raccordi di almeno 1mm e usare raggi più ampi nelle zone soggette a sollecitazioni elevate.
- Evitare gli spigoli vivi: preferire bordi arrotondati per prevenire l’accumulo di tensioni.
- Resistenza dei giunti: considerare il raggio nei punti di incontro delle superfici per ottenere collegamenti solidi.
- Uniformità d’uso: utilizzare raccordi e raggi in tutto il progetto per garantire resistenza e levigatezza.
- Angoli di sformo: aggiungere angoli di sformo (da 1 a 3 gradi, o maggiori per forme complesse) per facilitare l’estrazione del pezzo dallo stampo.
Spessore delle pareti
Lo spessore delle pareti è un aspetto progettuale fondamentale: influisce su resistenza, peso e raffreddamento del getto. Uno spessore uniforme contribuisce a qualità e prestazioni costanti.
- Uniformità: mantenere costante lo spessore per favorire un raffreddamento uniforme e ridurre difetti come avvallamenti o cricche. Pareti più spesse possono agevolare il flusso del metallo.
- Evitare elementi troppo massicci: evitare sporgenze voluminose che rendono irregolare lo spessore delle pareti. Possono rallentare il raffreddamento e causare difetti.
- Spessori minimi in base al materiale: i valori minimi variano secondo il materiale (ad es. magnesio: 1.016 – 2.54 mm, alluminio: 1.016 – 2.032 mm, zinco: 0.381 – 0.889 mm).
Nervature e alleggerimenti

Le nervature e gli elementi di alleggerimento sono essenziali per aumentare resistenza ed efficienza dei componenti pressofusi. Distribuiscono i carichi e riducono il consumo di materiale senza compromettere l’integrità strutturale.
- Aggiungere nervature: posizionarle sulle sezioni a parete sottile per aumentare la resistenza.
- Numero dispari di nervature: utilizzare un numero dispari per distribuire uniformemente le sollecitazioni ed evitare intersezioni troppo spesse.
- Usare raccordi: arrotondare i bordi di nervature e alleggerimenti per migliorare il flusso del metallo ed eliminare spigoli vivi.
- Distanza tra le nervature: non collocare troppe nervature troppo vicine, perché ciò può ridurne l’efficacia.
- Inserire angoli di sformo: aggiungere angoli di sformo ai lati delle cavità di alleggerimento per facilitare il distacco dallo stampo e ridurre l’usura dell’utensile.
Fori e finestre
Finestre e fori: consentono il passaggio dei fluidi o il collegamento tra due componenti; progettarli con cura per mantenere la resistenza del prodotto finito.
- Forma e posizione: le finestre sono generalmente rettangolari e collocate nella parte superiore o laterale dello stampo, mentre i fori possono avere qualsiasi forma ed essere posizionati ovunque.
- Consigli di progettazione: arrotondare o scanalare i bordi di finestre e fori, tenendoli lontani dagli angoli vivi. Se si trovano sul lato dello stampo, valutare smussi più ampi per facilitarne l’estrazione.
Angoli di sformo
Inserire angoli di sformo è fondamentale per facilitare l’espulsione del pezzo e prolungare la durata dello stampo. Una progettazione adeguata riduce il rischio di danni durante l’estrazione.
- Facilitare l’estrazione: aggiungere angoli di sformo (in genere 1-3 gradi, o maggiori per componenti complessi) per agevolare l’espulsione e ridurre l’usura degli utensili.
Evitare gli spigoli vivi
Gli spigoli vivi possono aumentare le concentrazioni di sollecitazione e creare punti di possibile cedimento nei getti pressofusi. Transizioni morbide sono essenziali per aumentare la durata del componente.
- Riduzione delle sollecitazioni: evitare angoli e bordi vivi, che possono accumulare tensioni. Utilizzare raccordi per creare transizioni graduali.
Tecniche utilizzate nella progettazione degli stampi
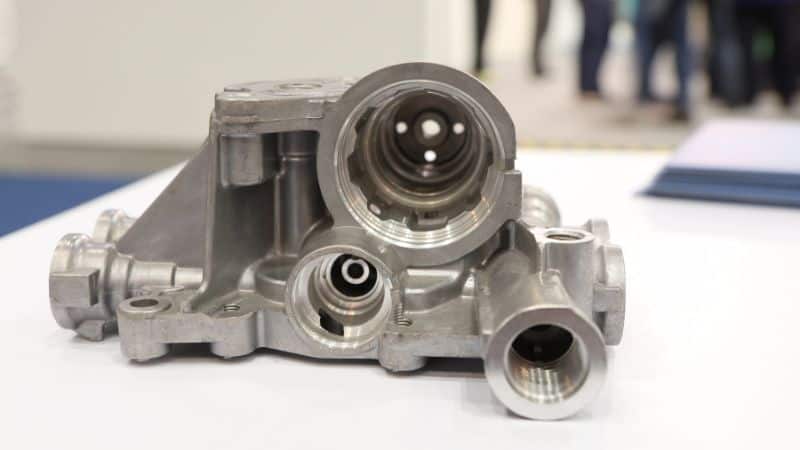
I software di simulazione e progettazione assistita dal computer (CAD) aiutano a creare modelli dettagliati degli stampi prima della produzione. Consentono di testare diverse condizioni, come il flusso del metallo fuso e le possibili concentrazioni di sollecitazione.
I software di ingegneria assistita dal computer (CAE) permettono di prevedere problemi e apportare miglioramenti prima di iniziare il lavoro fisico, riducendo errori e revisioni costose durante la produzione. La visualizzazione dell’intero processo aiuta inoltre nella progettazione.
La lavorazione di precisione, anche con macchine CNC, consente di realizzare forme complesse prima difficili da produrre manualmente. Queste macchine garantiscono uniformità tra i componenti, fondamentale per la produzione in grandi volumi.
La lavorazione a elettroerosione (EDM) è un altro metodo di precisione, particolarmente utile per stampi con forme complesse. Modellando il metallo tramite scariche elettriche, l’EDM consente di produrre stampi per pressofusione ad alta pressione conformi a specifiche rigorose.
Manutenzione e controllo qualità
Nel processo di pressofusione, la manutenzione regolare è essenziale per mantenere gli stampi in condizioni ottimali. Le attività dovrebbero comprendere controlli dell’usura, pulizia e applicazione dei necessari trattamenti superficiali per prevenire la corrosione.
È inoltre importante sostituire i componenti usurati per mantenere l’efficienza produttiva. Questo aiuta a prevenire difetti, ridurre i tempi di fermo e prolungare la vita dello stampo. Ispezioni frequenti garantiscono che continui a produrre componenti con la precisione dimensionale desiderata.
Perché scegliere Moldiecasting come partner?
Moldiecasting è specializzata nella produzione di stampi per pressofusione di precisione in acciai per utensili di alta qualità, progettati per offrire prestazioni durature e tolleranze ristrette in base alle vostre esigenze.
Il nostro team esperto utilizza software CAD/CAM avanzati e tecnologie di lavorazione CNC per progettare e produrre stampi complessi, ottimizzando i canali di raffreddamento per assicurare produzione efficiente e qualità costante.
Produciamo componenti pressofusi di alta qualità in alluminio, zinco e magnesio per vari settori e in dimensioni piccole e grandi, mantenendo eccellente finitura superficiale e precisione dimensionale.
Sceglieteci per soluzioni di pressofusione affidabili e di alta qualità, capaci di sostenere il vostro successo!
Domande frequenti
Quali fattori considerare nella scelta dei materiali per gli stampi da pressofusione?
Considerate conducibilità termica e resistenza dei materiali. Una conducibilità termica elevata aiuta a raffreddare rapidamente i getti. Il materiale deve inoltre resistere all’uso ripetuto. Valutate anche resistenza all’usura e alla corrosione per prolungare la durata dello stampo.
Qual è la struttura generale di uno stampo per pressofusione?
Uno stampo per pressofusione è generalmente composto da due metà: una fissa e una mobile. Al suo interno si trovano elementi come materozze, canali di colata e attacchi, che guidano il metallo fuso nella cavità con la forma del prodotto finale. Le due metà devono combaciare con precisione per evitare fuoriuscite di metallo.
Quali difficoltà si incontrano comunemente nella progettazione degli stampi per pressofusione?
Tra le difficoltà possibili figurano porosità del metallo e problemi nel raggiungere dimensioni precise. Prevedere il flusso del metallo può essere complesso. Anche progettare lo stampo per estrarre facilmente il prodotto finito richiede attenzione.
In che modo le scelte progettuali dello stampo influiscono sulla qualità del getto finale?
Scelte come velocità di raffreddamento e percorso del metallo influiscono sulla qualità superficiale e sulle proprietà meccaniche del getto. Una progettazione corretta di materozze e canali assicura un flusso regolare. Un buon stampo previene difetti come deformazioni e porosità, garantendo un prodotto finale affidabile.







