
Na fundição sob pressão, o projeto do molde é importante porque afeta a qualidade e o custo da fabricação. Considerar o processo de projeto do molde e a escolha dos materiais ajuda a garantir eficiência e qualidade do produto.
Processo básico de projeto do molde
O projeto do molde envolve várias etapas. Primeiro, identifique o que o molde precisa produzir, como o formato e as dimensões desejadas da peça fundida. Em geral, o trabalho começa com a criação de um modelo 3D .
Em seguida, escolha entre um câmara fria ou câmara quente sistema, conforme o material. A superfície de partição e o layout do sistema de fundição sob pressão, incluindo ataques e canais, também são fundamentais. Esses elementos orientam o fluxo do metal fundido.
Considere fatores como expansão térmica e tempos de resfriamento. Um projeto adequado pode reduzir defeitos como porosidade e empenamento, garantindo que o produto final atenda às especificações.
Dicas para um projeto de molde bem-sucedido

Projeto do molde
O projeto do molde afeta diretamente a qualidade e a facilidade de fabricação do produto final. Considere dois aspectos:
- Resistência à pressão: O molde deve suportar alta pressão durante a fundição e permitir a extração fácil da peça sem danos.
- Linhas de partição: Posicione as linhas de partição nos pontos menos visíveis para reduzir o impacto estético. Evite que sejam finas demais (risco de quebra) ou espessas demais (risco de imperfeições superficiais).
Arredondamentos e raios
Inclua arredondamentos e raios para evitar concentrações de tensão, especialmente em cantos e interseções. Isso facilita o fluxo do metal e reduz o risco de defeitos como juntas frias.
- Dimensões dos arredondamentos: Mantenha os arredondamentos com pelo menos 1 mm; use raios maiores em áreas sujeitas a altas tensões.
- Evite cantos vivos: Use bordas arredondadas para evitar o acúmulo de tensão.
- Resistência das uniões: Considere o raio nos pontos de encontro das superfícies para garantir uniões resistentes.
- Uso consistente: Use arredondamentos e raios em todo o projeto para aumentar a resistência e obter transições suaves.
- Ângulos de saída: Adicione ângulos de saída (de 1 a 3 graus, ou maiores para formatos complexos) para facilitar a extração da peça do molde.
Espessura da parede
A espessura da parede é um aspecto crítico do projeto que afeta a resistência, o peso e as características de resfriamento da peça fundida sob pressão. Uma espessura uniforme contribui para a consistência da qualidade e do desempenho.
- Uniformidade: Mantenha a espessura da parede uniforme para promover um resfriamento homogêneo e reduzir defeitos como marcas de retração ou trincas. Paredes mais espessas podem facilitar o fluxo do metal.
- Evite elementos volumosos: Evite elementos grandes e salientes que possam tornar irregular a espessura das paredes. Eles podem retardar o resfriamento e causar defeitos.
- Espessuras específicas por material: a espessura mínima da parede varia conforme o material (por exemplo, magnésio: 1.016 – 2.54 mm; alumínio: 1.016 – 2.032 mm; zinco: 0.381 – 0.889 mm).
Nervuras e redutores de massa

Nervuras e recursos para reduzir massa são essenciais para aumentar a resistência e a eficiência das peças fundidas sob pressão. Eles ajudam a distribuir cargas e reduzir o uso de material sem comprometer a integridade estrutural.
- Adicione nervuras: Posicione nervuras em seções de paredes finas para aumentar a resistência.
- Número ímpar de nervuras: Use um número ímpar de nervuras para distribuir as tensões uniformemente e evitar interseções espessas.
- Use arredondamentos: Arredonde as bordas das nervuras e dos redutores de massa para melhorar o fluxo do metal e eliminar cantos vivos.
- Espaçamento entre nervuras: Não coloque muitas nervuras muito próximas umas das outras, pois isso pode reduzir sua eficácia.
- Inclua ângulos de saída: Adicione ângulos de saída nas laterais dos rebaixos redutores de massa para facilitar a desmoldagem e reduzir o desgaste do ferramental.
Furos e janelas
Janelas e furos: Esses elementos permitem a passagem de fluidos ou conectam duas partes; projete-os cuidadosamente para manter a resistência do produto final.
- Formato e posição: As janelas costumam ser retangulares e ficam na parte superior ou lateral do molde, enquanto os furos podem ter qualquer formato e posição.
- Dicas de projeto: Arredonde ou chanfre as bordas de janelas e furos, mantendo-os afastados de cantos vivos. Se estiverem na lateral do molde, considere adicionar chanfros maiores para facilitar a extração.
Ângulos de saída
A inclusão de ângulos de saída é fundamental para facilitar a extração da peça e prolongar a vida útil do molde. Ângulos de saída projetados corretamente reduzem o risco de danos durante a extração.
- Facilite a extração: Adicione ângulos de saída (normalmente de 1-3 graus, ou mais para peças complexas) para facilitar a extração e reduzir o desgaste do ferramental.
Evite cantos vivos
Cantos vivos podem aumentar a concentração de tensões e criar possíveis pontos de falha nas peças fundidas sob pressão. Transições suaves são essenciais para aumentar a durabilidade.
- Redução de tensões: Evite cantos e bordas vivas, pois podem concentrar tensões. Use arredondamentos para criar transições suaves.
Técnicas usadas no projeto de moldes
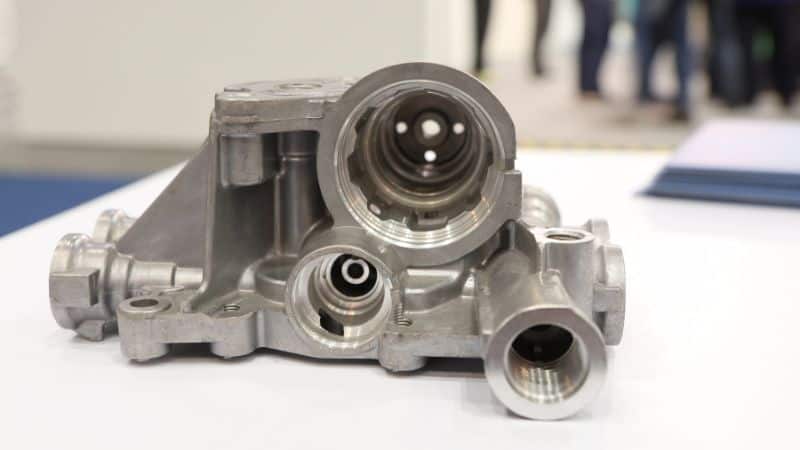
Simulação e projeto assistido por computador (CAD) podem ajudar a criar modelos detalhados dos moldes antes do início da produção. Assim, é possível testar diferentes condições, como o fluxo do metal fundido e possíveis pontos de concentração de tensão.
Com engenharia assistida por computador (CAE) é possível antecipar problemas e fazer melhorias antes de qualquer trabalho físico. Isso minimiza erros e reduz revisões dispendiosas durante a produção. Além disso, visualizar todo o processo ajuda no planejamento.
A usinagem de precisão, inclusive com máquinas CNC, permite produzir geometrias complexas que antes eram difíceis de fabricar manualmente. Essas máquinas garantem a consistência de cada peça, algo essencial para a produção em grandes volumes.
Usinagem por eletroerosão (EDM) é outro método usado para obter precisão. É especialmente útil na fabricação de componentes de molde com formatos complexos. Ao moldar o metal por meio de descargas elétricas, a EDM pode produzir moldes para fundição sob alta pressão que atendem a especificações exatas.
Manutenção e controle de qualidade
No processo de fundição sob pressão, a manutenção regular é essencial para manter os moldes em ótimas condições. A rotina deve incluir a verificação de desgaste, a limpeza dos moldes e a aplicação dos tratamentos de superfície necessários para evitar a corrosão.
Também é importante substituir peças desgastadas para manter a eficiência da produção . Essa prática ajuda a evitar defeitos, reduzir o tempo de inatividade e prolongar a vida útil do molde. Inspeções frequentes garantem que o molde continue produzindo peças com a precisão dimensional.
Por que escolher a Moldiecasting como parceira?
Moldiecasting é especializada na fabricação de moldes de precisão para fundição sob pressão com aços-ferramenta de alta qualidade, garantindo desempenho duradouro e tolerâncias rigorosas adaptadas às suas necessidades.
Nossa equipe experiente usa softwares CAD/CAM avançados e tecnologia de usinagem CNC para projetar e fabricar moldes complexos, otimizando os canais de resfriamento para uma produção eficiente e qualidade consistente.
Produzimos peças fundidas sob pressão de alta qualidade em alumínio, zinco e magnésio para diversos setores, em componentes pequenos e grandes, mantendo excelente acabamento superficial e precisão dimensional.
Conte conosco para soluções confiáveis e de alta qualidade em fundição sob pressão, que impulsionam o seu sucesso!
Perguntas frequentes
Quais fatores devem ser considerados ao escolher materiais para moldes de fundição sob pressão?
Considere a condutividade térmica e a resistência dos materiais. Uma alta condutividade térmica ajuda a resfriar rapidamente as peças fundidas. O material precisa suportar o uso repetido. Considere também a resistência ao desgaste e à corrosão para prolongar a vida útil do molde.
Qual é a estrutura geral de um molde para fundição sob pressão?
Um molde para fundição sob pressão geralmente tem duas metades: a parte fixa e a parte móvel. Ele contém elementos como canais de descida, canais de distribuição e ataques, que conduzem o metal fundido até a cavidade com o formato do produto final. As duas metades se encaixam com precisão para evitar vazamentos de metal.
Quais são alguns desafios comuns na etapa de projeto do molde para fundição sob pressão?
Você pode encontrar desafios como porosidade no metal e dificuldade para alcançar dimensões precisas. Prever o fluxo do metal pode ser complexo. Projetar o molde para facilitar a extração do produto final também é essencial, mas pode ser difícil.
Como as diferentes escolhas de projeto do molde afetam a qualidade do produto final fundido sob pressão?
As escolhas de projeto, como a taxa de resfriamento e o caminho do fluxo do metal, afetam a qualidade superficial e as propriedades mecânicas da peça fundida. Um projeto adequado dos canais de descida e distribuição garante o fluxo suave do metal. Moldes bem projetados evitam defeitos como empenamento e porosidade e asseguram um produto final confiável.







