
Az öntési eljárásoknál a szerszámtervezés kulcsfontosságú, mivel közvetlen hatással van a gyártási folyamat minőségére és költségeire. A szerszámtervezési folyamat és az anyagválasztás gondos mérlegelése hozzájárul a hatékonyság és a termékminőség biztosításához.
A szerszámtervezés alapvető folyamata
A szerszámtervezési folyamat több lépésből áll. Először meg kell határozni a szerszámmal szemben támasztott követelményeket, például az öntvény kívánt alakját és méreteit. Ez gyakran egy 3D modell elkészítésével kezdődik.
Ezután válasszon a hidegkamrás vagy melegkamrás rendszer közül, az anyagtól függően. Kulcsfontosságú továbbá az öntőrendszer osztósíkja és elrendezése, beleértve a beömlőket és az elosztócsatornákat is. Ezek az elemek irányítják az olvadék áramlását.
Vegye figyelembe az olyan tényezőket, mint a hőtágulás és a hűlési idők. A megfelelő tervezés csökkentheti az olyan hibákat, mint a porozitás és a vetemedés, biztosítva, hogy a végtermék megfeleljen az előírásoknak.
Tippek a sikeres szerszámtervezéshez

Szerszámtervezés
A szerszám kialakítása közvetlen hatással van a végtermék minőségére és gyárthatóságára. Két szempontot érdemes figyelembe venni:
- Nyomásállóság: A szerszámnak ki kell bírnia az öntési folyamat során fellépő nagy nyomást, ugyanakkor lehetővé kell tennie az alkatrész sérülésmentes és könnyű eltávolítását.
- Osztóvonalak: Az osztóvonalakat úgy helyezze el, hogy a lehető legkevésbé legyenek láthatók, minimalizálva ezzel az esztétikai hatást. Ügyeljen arra, hogy ne legyenek túl vékonyak (törésveszély) vagy túl vastagok (felületi hibák kockázata).
Lekerekítések és sugarak
Alkalmazzon lekerekítéseket és sugarakat a feszültségkoncentráció megelőzése érdekében, különösen a sarkoknál és a metszéspontoknál. Ez segíti a fém áramlását, és csökkenti az olyan hibák kockázatát, mint például a hidegfolyás.
- Lekerekítési méretek: A lekerekítések mérete legyen legalább 1 mm; nagy igénybevételnek kitett területeken alkalmazzon nagyobb sugarakat.
- Kerülje az éles sarkokat: Alkalmazzon lekerekített éleket a feszültség-felhalmozódás megelőzése érdekében.
- Kötés szilárdsága: Vegye figyelembe a felületek találkozásánál alkalmazott lekerekítési sugarat az erős kötés biztosítása érdekében.
- Következetes alkalmazás: A szilárdság és a sima felület érdekében alkalmazzon lekerekítéseket (átmeneti íveket és sugarakat) a teljes tervezés során.
- Kioldási szögek: Alkalmazzon kioldási szögeket (1–3 fokot, vagy összetett formák esetén nagyobbat) az alkatrész öntőformából való könnyű eltávolítása érdekében.
Falvastagság
A falvastagság kritikus tervezési szempont, amely befolyásolja az öntött alkatrész szilárdságát, tömegét és hűlési jellemzőit. Az egyenletes falvastagság hozzájárul az állandó minőséghez és teljesítményhez.
- Egyenletesség: Tartsa meg az egyenletes falvastagságot az egyenletes hűlés elősegítése és az olyan hibák – például zsugorodási nyomok vagy repedések – csökkentése érdekében. A vastagabb falak elősegíthetik a fém jobb áramlását.
- Kerülje a tömbszerű elemeket: Kerülje a nagy, kiálló elemeket, amelyek egyenetlenné tehetik a falvastagságot. Ezek lassíthatják a hűlést és hibákhoz vezethetnek.
- Anyagspecifikus vastagságok: A minimális falvastagság anyagonként változik (pl. magnézium: 1,016–2,54 mm, alumínium: 1,016–2,032 mm, cink: 0,381–0,889 mm).
Merevítőbordák és anyagmegtakarító megoldások

A merevítőbordák és az anyagmegtakarítást szolgáló kialakítások elengedhetetlenek a nyomásos öntéssel készült alkatrészek szilárdságának és hatékonyságának növeléséhez. Segítenek a terhelés elosztásában és az anyagfelhasználás csökkentésében anélkül, hogy ez a szerkezeti integritás rovására menne.
- Merevítőbordák hozzáadása: Helyezzen el merevítőbordákat a vékony falú részeken a szilárdság növelése érdekében.
- Páratlan számú borda: Alkalmazzon páratlan számú bordát a feszültség egyenletes eloszlása és a túl vastag anyagcsomósodások elkerülése érdekében.
- Használjon lekerekítéseket: Kerekítse le a bordák és az anyagkönnyítő üregek széleit az anyagáramlás javítása és az éles sarkok csökkentése érdekében.
- Bordák elrendezése: Ne helyezzen el túl sok bordát túl közel egymáshoz, mivel ez csökkentheti a hatékonyságukat.
- Alkalmazzon kiemelési szögeket: Lássa el kiemelési szögekkel az anyagkönnyítő üregek oldalait a formából való könnyebb eltávolítás és a szerszámkopás csökkentése érdekében.
Furatok és áttörések
Áttörések és furatok: Ezek a kialakítások lehetővé teszik a folyadékok átáramlását vagy két alkatrész összekapcsolását; tervezésükkor ügyeljen a végtermék szilárdságának megőrzésére.
- Forma és elhelyezkedés: Az áttörések általában téglalap alakúak, és a forma tetején vagy oldalán helyezkednek el, míg a furatok bármilyen alakúak és bárhol elhelyezhetők lehetnek.
- Tervezési tippek: Kerekítse le vagy lássa el lekerekítéssel az áttörések és furatok széleit, és kerülje az éles sarkokat. Ha a forma oldalán helyezkednek el, fontolja meg nagyobb ferde élek (letörések) alkalmazását a könnyebb eltávolítás érdekében.
Kioldási szögek
A kioldási szögek alkalmazása kulcsfontosságú az alkatrész könnyű eltávolítása és a szerszám élettartama szempontjából. A megfelelően kialakított kioldási szögek csökkentik a sérülés kockázatát a kiemelési folyamat során.
- A kiemelés megkönnyítése: Alkalmazzon kioldási szögeket (jellemzően 1–3 fokot, vagy összetett alkatrészeknél többet) az alkatrész kiemelésének elősegítése és a szerszám kopásának csökkentése érdekében.
Kerülje az éles sarkokat
Az éles sarkok fokozott feszültségkoncentrációhoz és potenciális törési pontokhoz vezethetnek a nyomásos öntvényeknél. A sima átmenetek elengedhetetlenek az alkatrész tartósságának növeléséhez.
- Feszültségcsökkentés: Kerülje az éles sarkokat és éleket, mivel ezek feszültségfelhalmozódáshoz vezethetnek. Használjon lekerekítéseket a sima átmenetek kialakításához.
A szerszámtervezés során alkalmazott technikák
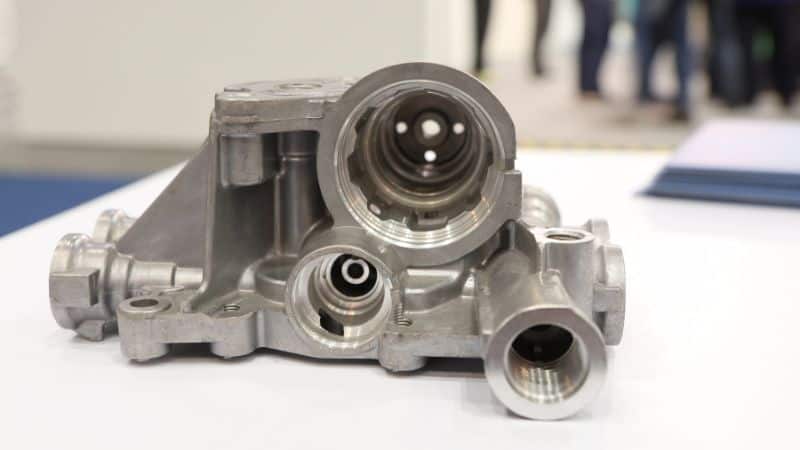
Szimulációs és számítógéppel támogatott tervezési (CAD) szoftverek segítségével részletes modelleket készíthet a szerszámokról még a tényleges gyártás megkezdése előtt. Ez lehetővé teszi különféle körülmények – például az olvadt fém áramlásának és a potenciális feszültségpontoknak – vizsgálatát.
A számítógéppel támogatott mérnöki (CAE) szoftverekkel előre láthatja a lehetséges problémákat, és fejlesztéseket hajthat végre még a fizikai munka megkezdése előtt. Ez minimalizálja a hibákat és csökkenti a költséges módosítások szükségességét a gyártás során. Emellett a teljes folyamat vizualizálása is segít
a precíziós megmunkálásban, beleértve a CNC gépek használatát, amelyek lehetővé teszik olyan bonyolult formák kialakítását, amelyeket korábban nehéz volt kézzel elkészíteni. Ezek a gépek biztosítják az alkatrészek egyenletes minőségét, ami kulcsfontosságú a nagy volumenű gyártásnál.
Szikraforgácsolás (EDM) egy másik módszer a precizitás elérésére. Különösen hasznos összetett formájú alkatrészek öntőformáinak elkészítésénél. A fém megformálásához elektromos kisüléseket alkalmazó EDM eljárással pontos specifikációknak megfelelő nagynyomású öntőformák állíthatók elő.
Karbantartás és minőségellenőrzés
A nyomásos öntési folyamat során a rendszeres karbantartás kulcsfontosságú az öntőformák kiváló állapotának megőrzéséhez. A karbantartási folyamatoknak ki kell terjedniük az öntőformák kopásának ellenőrzésére, tisztítására, valamint a szükséges felületkezelések elvégzésére a korrózió megelőzése érdekében.
Ügyelni kell az elhasználódott alkatrészek cseréjére is a gyártási hatékonyság megőrzése érdekében. Ez a gyakorlat segít megelőzni a hibákat, csökkenteni az állásidőt és meghosszabbítani az öntőforma élettartamát. A gyakori ellenőrzések biztosítják, hogy az öntőforma továbbra is a kívánt méretpontossággal állítson elő alkatrészeket.
Miért válassza partnerének a Moldiecastingot?
Moldiecasting Cégünk kiváló minőségű szerszámacélok felhasználásával precíziós nyomásos öntőszerszámok készítésére specializálódott, így biztosítva a tartós teljesítményt és az Ön egyedi igényeihez igazított szigorú tűréshatárokat.
Tapasztalt csapatunk fejlett CAD/CAM szoftvereket és CNC megmunkálási technológiát alkalmaz a bonyolult kialakítású szerszámok tervezése és gyártása során, miközben a hatékony gyártás és az állandó minőség érdekében optimalizálja a hűtőcsatornák elrendezését.
Kiváló minőségű alumínium-, cink- és magnéziumöntvényeket gyártunk; kis és nagy méretű alkatrészekkel egyaránt kiszolgáljuk a különböző iparágakat, miközben kiváló felületi minőséget és méretpontosságot biztosítunk.
Válasszon minket megbízható, kiváló minőségű nyomásos öntési megoldásainkért, amelyek elősegítik sikerét!
Gyakran ismételt kérdések
Milyen szempontokat kell figyelembe venni a nyomásos öntőformák anyagának kiválasztásakor?
Érdemes figyelembe venni az anyagok hővezető képességét és szilárdságát. A jó hővezető képesség segíti az öntvények gyors lehűlését. Az anyagnak el kell viselnie az ismételt igénybevételt. Emellett a kopás- és korrózióállóságot is figyelembe kell venni a forma élettartamának növelése érdekében.
Milyen a nyomásos öntőforma általános felépítése?
A nyomásos öntőforma általában két félből áll: a rögzített és a mozgó félből. Belül olyan elemek találhatók, mint az öntőcsatorna, az elosztócsatornák és a beömlők. Ezek vezetik az olvadt fémet a végtermék alakját formázó üregbe. A két fél pontosan illeszkedik egymáshoz, megakadályozva a fém kiszivárgását.
Milyen gyakori kihívások merülnek fel a nyomásos öntőforma tervezési szakaszában?
Olyan kihívásokkal találkozhatunk, mint a fém porozitása vagy a pontos méretek elérésének nehézségei. A fém áramlásának előrejelzése összetett feladat lehet. Kulcsfontosságú, ugyanakkor kihívást jelenthet a forma olyan kialakítása, amely lehetővé teszi a késztermék könnyű eltávolítását.
Hogyan befolyásolják a forma tervezésével kapcsolatos döntések a kész öntvény minőségét?
Az olyan tervezési döntések, mint a hűtési sebesség és a fém áramlási útvonala, hatással vannak az öntvény felületi minőségére és mechanikai tulajdonságaira. A megfelelő öntőcsatorna- és elosztócsatorna-kialakítás biztosítja a fém zavartalan áramlását. A jól megtervezett formák megelőzik az olyan hibákat, mint a vetemedés és a porozitás, így megbízható végterméket eredményeznek.







