
Basınçlı dökümde kalıp tasarımı oluşturmak önemlidir; çünkü imalat sürecinin kalitesini ve maliyetini etkiler. Kalıp tasarım sürecini ve malzeme seçimini dikkate almak verimliliği ve ürün kalitesini güvence altına almaya yardımcı olur.
Kalıp Tasarımının Temel Süreci
Kalıp parçası tasarım süreci birden fazla adımdan oluşur. Önce dökülecek parçanın istenen biçimi ve ölçüleri gibi kalıbın karşılaması gereken gereksinimleri belirleyin. Bu süreç çoğu zaman bir 3D modeloluşturmakla başlar.
Ardından malzemeye bağlı olarak bir soğuk kamaralı veya sıcak kamaralı sistem seçin. Yolluk ve girişler dâhil kalıp ayırma yüzeyi ve basınçlı döküm sistemi yerleşimi de kritik önemdedir. Bu öğeler sıvı metalin akışını yönlendirir.
Isıl genleşme ve soğuma süreleri gibi etkenleri göz önünde bulundurun. Doğru tasarım gözeneklilik ve eğilme gibi kusurları azaltarak nihai ürünün şartnameyi karşılamasını sağlar.
Başarılı Kalıp Tasarımı İçin İpuçları

Kalıp Tasarımı
Kalıp tasarımı nihai ürünün kalitesini ve üretilebilirliğini doğrudan etkiler. İki noktayı dikkate alın:
- Basınç direnci: Kalıp, döküm sırasında yüksek basınca dayanmalı ve parçanın hasar görmeden kolayca çıkarılmasına izin vermelidir.
- Ayırma çizgileri: Estetik etkiyi en aza indirmek için ayırma çizgilerini mümkün olduğunca az görünür yerlere konumlandırın. Çok ince (kırılma riski) veya çok kalın (yüzey kusuru riski) olmadıklarından emin olun.
Köşe yuvarlatmaları ve radyüsler
Özellikle köşe ve kesişimlerde gerilim yığılmasını önlemek için radyüsler ekleyin. Bu, metal akışına yardımcı olur ve soğuk birleşme gibi kusur riskini azaltır.
- Radyüs boyutları: Radyüsleri en az 1mm tutun; yüksek gerilim bölgelerinde daha büyük değerler kullanın.
- Keskin köşelerden kaçının: Gerilim birikimini önlemek için yuvarlatılmış kenarlar kullanın.
- Birleşme dayanımı: Sağlam bağlantılar için yüzeylerin birleştiği noktadaki radyüsü dikkate alın.
- Tutarlı kullanım: Dayanım ve düzgünlük için tasarım boyunca radyüsleri ve köşe yuvarlatmalarını kullanın.
- Draft açıları: Parçanın kalıptan kolay çıkarılması için draft açıları ekleyin (1 to 3 degrees; karmaşık biçimlerde daha büyük olabilir).
Et Kalınlığı
Et kalınlığı; basınçlı döküm parçanın dayanımını, ağırlığını ve soğuma özelliklerini etkileyen kritik bir tasarım unsurudur. Et kalınlığının eşit olması tutarlı kalite ve performans sağlar.
- Eşitlik: Homojen soğumayı desteklemek ve çökme izleri ya da çatlaklar gibi kusurları azaltmak için et kalınlığını eşit tutun. Daha kalın duvarlar metal akışını iyileştirebilir.
- Hacimli özelliklerden kaçının: Et kalınlığını eşitsizleştirebilecek büyük ve dışa taşan özelliklerden kaçının. Bunlar soğumayı yavaşlatıp kusurlara yol açabilir.
- Malzemeye özgü kalınlıklar: Minimum et kalınlığı malzemeye göre değişir (ör. Magnezyum: 1.016 – 2.54 mm, Alüminyum: 1.016 – 2.032 mm, Çinko: 0.381 – 0.889 mm).
Nervürler ve Metal Tasarruf Cepleri

Nervürler ve metal tasarrufu sağlayan özellikler, basınçlı döküm parçalarının dayanımını ve verimliliğini artırmak için önemlidir. Yapısal bütünlükten ödün vermeden yükleri dağıtmaya ve malzeme kullanımını azaltmaya yardımcı olurlar.
- Nervür ekleyin: Dayanımı artırmak için ince duvarlı bölümlere nervür yerleştirin.
- Tek sayıda nervür: Gerilimi eşit dağıtmak ve kalın kesişimlerden kaçınmak için tek sayıda nervür kullanın.
- Radyüs kullanın: Metal akışını iyileştirmek ve keskin köşeleri azaltmak için nervür ve metal tasarruf ceplerinin kenarlarını yuvarlatın.
- Nervürleri aralıklı yerleştirin: Çok fazla nervürü birbirine çok yakın yerleştirmeyin; bu etkinliklerini azaltabilir.
- Draft açıları ekleyin: Kalıptan çıkışı kolaylaştırmak ve takım aşınmasını azaltmak için metal tasarruf ceplerinin yan yüzlerine draft açıları ekleyin.
Delikler ve Pencereler
Pencereler ve delikler: Bu özellikler sıvıların geçmesine veya iki parçanın bağlanmasına olanak tanır; nihai ürünün dayanımını korumak için dikkatle tasarlayın.
- Biçim ve konum: Pencereler genellikle dikdörtgen biçimlidir ve kalıbın üstüne veya yanına yerleştirilir; delikler ise herhangi bir biçimde olabilir ve her yere konumlandırılabilir.
- Tasarım ipuçları: Pencere ve deliklerin kenarlarını yuvarlatın veya kanal açın; keskin köşelerden uzak tutun. Kalıbın yan tarafındalarsa parçanın çıkarılmasına yardımcı olmak için daha büyük pahlar eklemeyi değerlendirin.
Draft Açıları
Draft açıları eklemek, parçanın kalıptan çıkarılmasını kolaylaştırmak ve kalıbın ömrünü uzatmak için kritik önemdedir. Doğru tasarlanan draft açıları çıkarma sırasında hasar riskini azaltır.
- Parçanın çıkarılmasını kolaylaştırın: Parçanın kalıptan çıkarılmasına yardımcı olmak ve takım aşınmasını azaltmak için draft açıları ekleyin (genellikle 1-3 degrees; karmaşık parçalarda daha fazla).
Keskin Köşelerden Kaçının
Keskin köşeler, basınçlı döküm parçalarda gerilim yığılmasını ve olası kırılma noktalarını artırabilir. Parça dayanıklılığını yükseltmek için yumuşak geçişler önemlidir.
- Gerilimi azaltma: Gerilim birikimine yol açabilecek keskin köşe ve kenarlardan kaçının. Yumuşak geçişler oluşturmak için radyüs kullanın.
Kalıp Tasarımında Kullanılan Teknikler
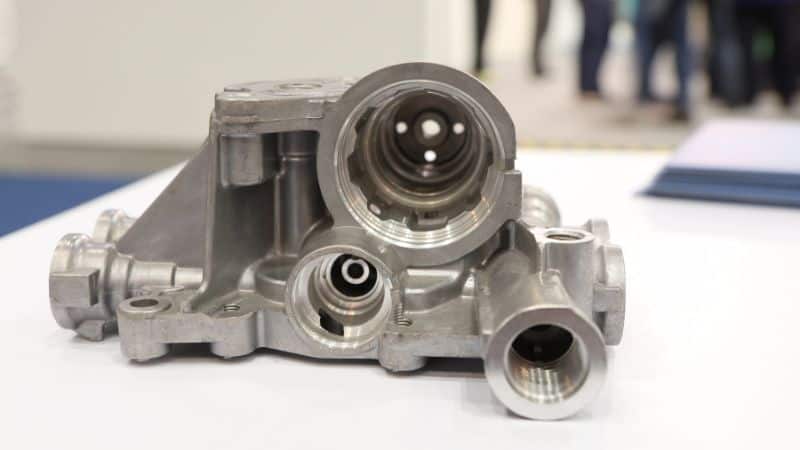
Simülasyon ve Bilgisayar Destekli Tasarım (CAD) yazılımları, gerçek üretim başlamadan önce kalıplarınızın ayrıntılı modellerini oluşturmanıza yardımcı olabilir. Bu sayede sıvı metal akışı ve olası gerilim noktaları gibi farklı koşulları test edebilirsiniz.
Bilgisayar Destekli Mühendislik (CAE) yazılımlarıyla fiziksel çalışma başlamadan olası sorunları öngörüp iyileştirmeler yapabilirsiniz. Bu, üretim sırasında hataları en aza indirir ve maliyetli revizyonları azaltır. Ayrıca sürecin tamamını görselleştirmek şu konularda yardımcı olur:
Hassas işleme dâhil CNC makineleri, eskiden elle üretimi zor olan karmaşık tasarımları gerçekleştirmenizi sağlar. Bu makineler her parçanın tutarlı olmasını güvence altına alır; bu da yüksek hacimli üretimde kritik önemdedir.
Elektrik Deşarjlı İşleme (EDM) hassasiyet elde etmek için kullanılan başka bir yöntemdir. Karmaşık biçimli kalıp bileşenlerinin üretiminde özellikle yararlıdır. EDM, metali elektrik deşarjlarıyla biçimlendirerek tam şartnameyi karşılayan yüksek basınçlı döküm kalıpları üretebilir.
Bakım ve Kalite Kontrolü
Basınçlı döküm sürecinde düzenli bakım kalıpları en iyi durumda tutmanın anahtarıdır. Bakım rutinleri kalıplarda aşınma olup olmadığının kontrolünü, temizliklerini ve korozyonu önlemek için gerekli yüzey işlemlerinin uygulanmasını içermelidir.
Ayrıca üretim verimliliğinikorumak için aşınmış parçaları değiştirmeye odaklanın. Bu uygulama kusurları önlemeye, duruş süresini azaltmaya ve kalıbın ömrünü uzatmaya yardımcı olur. Düzenli incelemeler kalıbın istenen boyutsal hassasiyetesahip parçalar üretmeye devam etmesini sağlar.
Neden Moldiecasting İş Ortağınız Olmalı?
Moldiecasting özel gereksinimlerinize göre uyarlanmış, uzun ömürlü ve dar toleranslı hassas basınçlı döküm kalıplarını yüksek kaliteli takım çelikleri kullanarak üretir.
Deneyimli ekibimiz karmaşık kalıpları tasarlamak ve üretmek, soğutma kanallarını verimli üretim ve tutarlı kalite için optimize etmek üzere gelişmiş CAD/CAM yazılımları ve CNC işleme teknolojisi kullanır.
Alüminyum, çinko ve magnezyumdan yüksek kaliteli basınçlı döküm parçaları üretiyor; mükemmel yüzey kalitesi ve boyutsal hassasiyeti korurken farklı sektörler için küçük ve büyük bileşenler sağlıyoruz.
Başarınızı destekleyecek güvenilir ve yüksek kaliteli basınçlı döküm çözümleri için bizimle çalışın!
Sıkça Sorulan Sorular
Basınçlı döküm kalıbı için malzeme seçerken hangi etkenler dikkate alınmalıdır?
Malzemelerin ısıl iletkenliğini ve dayanımını göz önünde bulundurun. Yüksek ısıl iletkenlik dökümlerin hızla soğumasına yardımcı olur. Malzeme tekrarlanan kullanıma dayanmalıdır. Ayrıca kalıbın daha uzun ömürlü olması için aşınma ve korozyon direncini değerlendirin.
Basınçlı döküm kalıbının genel yapısı nasıldır?
Basınçlı döküm kalıbı genellikle sabit kalıp ve hareketli kalıp olmak üzere iki yarımdan oluşur. İçinde döküm yolluğu, yolluklar ve girişler gibi özellikler bulunur. Bu parçalar sıvı metali nihai ürün biçimindeki kalıp boşluğuna yönlendirir. Metalin dışarı sızmasını önlemek için iki yarım hassas biçimde eşleşir.
Basınçlı döküm kalıbı tasarım aşamasında karşılaşılan yaygın zorluklar nelerdir?
Metal gözenekliliği ve hassas ölçüleri elde etme zorluğu gibi sorunlarla karşılaşabilirsiniz. Metal akışını öngörmek karmaşık olabilir. Nihai ürünün kalıptan kolay çıkarılmasını sağlayacak tasarım da kritik ancak zorlayıcıdır.
Farklı kalıp tasarım tercihleri nihai basınçlı döküm ürününün kalitesini nasıl etkiler?
Soğuma hızı ve metal akış yolu gibi tasarım tercihleri dökümün yüzey kalitesini ve mekanik özelliklerini etkiler. Doğru yolluk ve giriş tasarımı metalin düzgün akmasını sağlar. İyi kalıp tasarımları eğilme ve gözeneklilik gibi kusurları önleyerek güvenilir nihai ürün elde edilmesini sağlar.







