
Le moulage sous pression en chambre chaude consiste à injecter directement du métal en fusion dans un moule au moyen d’une chambre intégrée. Il convient particulièrement aux alliages dont le point de fusion est bas.
Comprendre le fonctionnement du procédé, les matériaux utilisés et ses différences avec le moulage sous pression en chambre froide permet de saisir pourquoi il reste si répandu. Ses applications et les composants des machines montrent également comment il continue de façonner la production industrielle.
Présentation du moulage sous pression en chambre chaude
Le moulage sous pression en chambre chaude moulage sous pression est un procédé de fabrication dans lequel du métal en fusion est injecté sous pression dans un moule pour former des pièces de précision. Il convient particulièrement aux métaux à bas point de fusion et est apprécié pour sa rapidité, sa précision et la régularité de sa finition de surface.
Qu’est-ce que le moulage sous pression en chambre chaude ?
Le moulage sous pression en chambre chaude est un procédé dont le système d’injection est placé directement dans un four contenant le métal en fusion. Un piston pousse le métal liquide à travers une buse jusque dans un moule en acier, où il se solidifie pour prendre la forme souhaitée. Cette méthode convient aux alliages de zinc, de magnésium et aux matériaux à base de plomb. Ces métaux fondent rapidement et s’écoulent facilement, ce qui rend le procédé rapide et efficace.
En pratique, les fabricants utilisent des machines à chambre chaude pour produire des pièces de petite ou moyenne taille exigeant des détails fins et des surfaces lisses, comme des composants automobiles, des boîtiers d’appareils et des connecteurs électroniques.
Principaux avantages du moulage sous pression en chambre chaude
Bien qu’il s’agisse d’une méthode plus traditionnelle que le moulage sous pression en chambre froide, le procédé en chambre chaude reste largement éprouvé. Il présente plusieurs avantages qui le rendent populaire en production de masse, où la régularité des performances est essentielle.
L’un de ses principaux avantages est la rapidité. La connexion directe entre le système d’injection et le métal en fusion réduit les manipulations et accélère les cycles.
Un autre avantage est la précision. L’injection à haute pression remplit complètement le moule et produit des pièces de qualité, aux tolérances serrées et à l’excellente finition de surface. Le besoin d’usinage secondaire s’en trouve réduit.
Le moulage sous pression en chambre chaude est également rentable pour les grandes séries. Les moules réutilisables et les cycles rapides réduisent le coût unitaire. Le procédé permet aussi de réaliser des parois minces et des formes complexes, ce qui diminue la consommation de matière.
Il offre enfin une grande régularité. Chaque pièce produite est presque identique aux autres, ce qui est essentiel dans les secteurs qui exigent des composants interchangeables.
Limites du moulage sous pression en chambre chaude
Malgré ses avantages, le moulage sous pression en chambre chaude présente certaines limites. La principale concerne le choix des matériaux : seuls les métaux à bas point de fusion, comme le zinc et le magnésium, peuvent être utilisés. Les alliages à point de fusion plus élevé, comme l’aluminium, ne peuvent pas être moulés par ce procédé.
Les coûts d’outillage peuvent également être élevés. Bien que les moules soient durables, ils exigent un investissement initial important, qui peut ne pas être rentable pour de petites séries.
La taille des pièces constitue une autre limite. Les machines à chambre chaude conviennent mieux aux composants de petite taille et ne sont pas efficaces pour produire des pièces grandes ou lourdes.
Enfin, même si la finition de surface est généralement bonne, certaines pièces nécessitent encore une légère finition pour éliminer les bavures ou les arêtes vives créées lors du moulage.
Principaux composants des machines de moulage sous pression en chambre chaude
Une machine de moulage sous pression en chambre chaude s’appuie sur plusieurs composants intégrés qui fonctionnent ensemble pour injecter rapidement et précisément le métal en fusion dans un moule. Chaque composant joue un rôle spécifique dans la maîtrise de la température, de la pression et de l’écoulement du métal afin de produire des pièces moulées régulières.
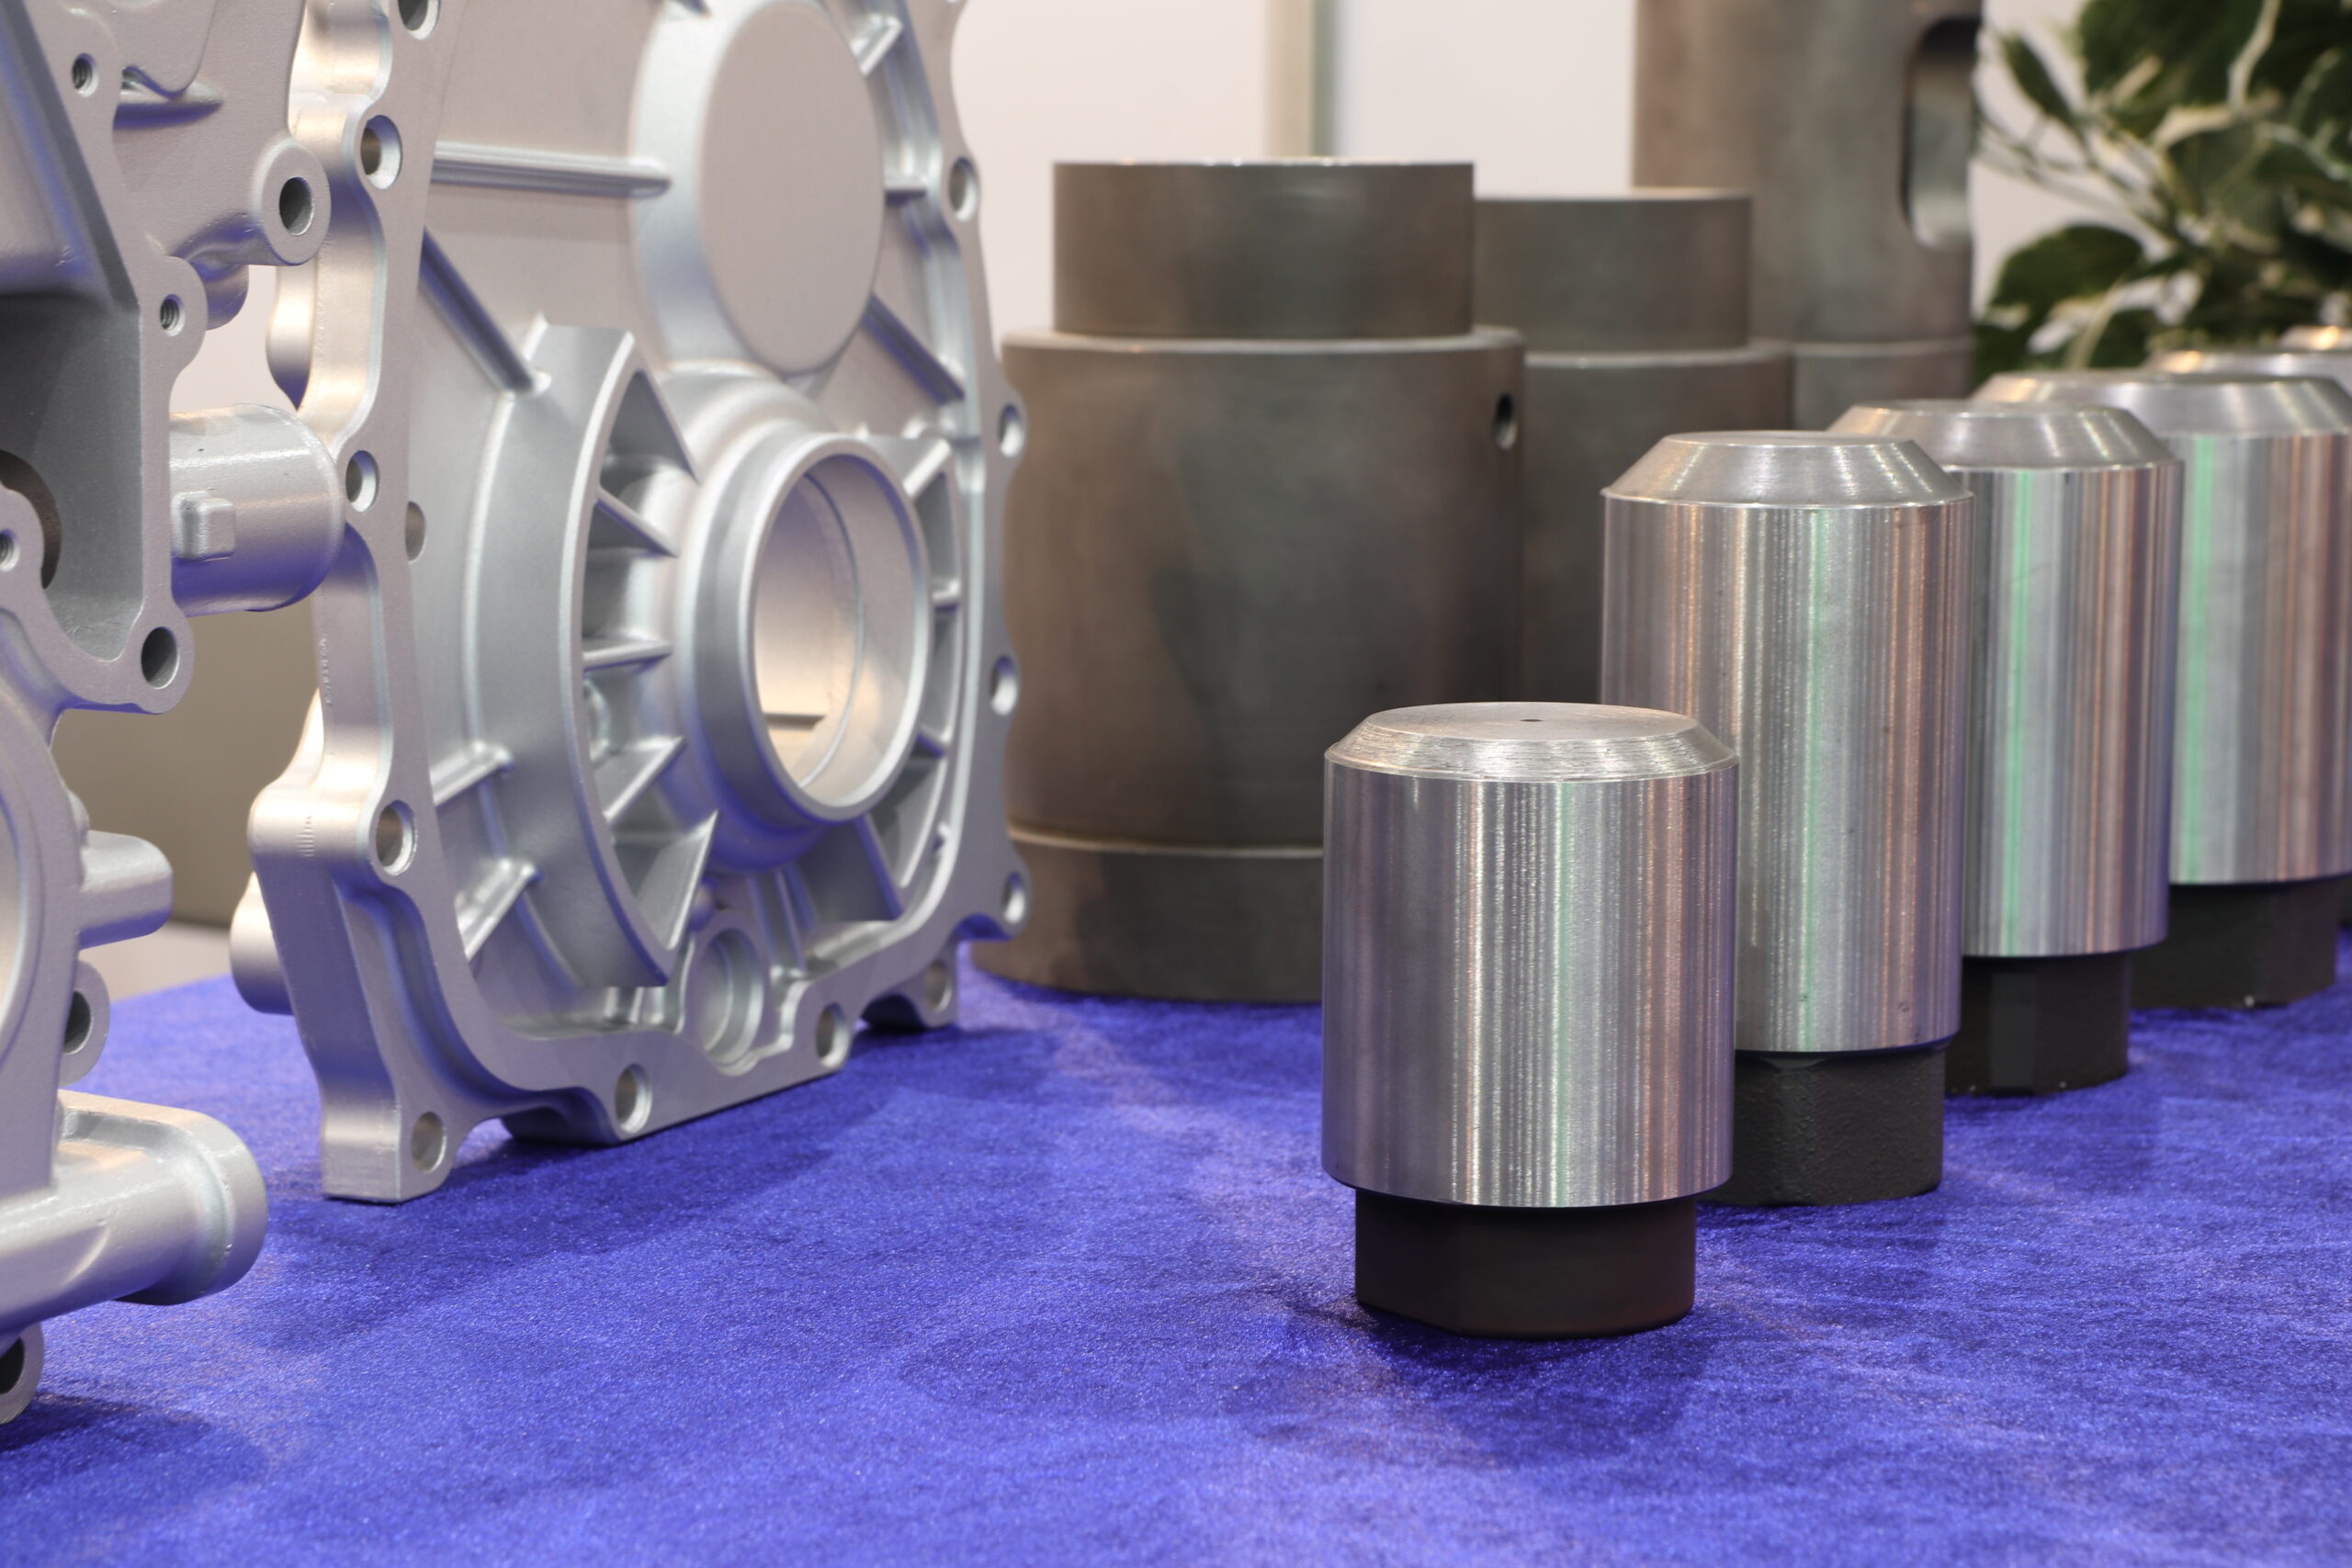
Chambre chaude et four
La chambre chaude contient le métal en fusion et le maintient à une température stable pour le moulage. Elle est directement reliée au four, qui fait fondre l’alliage et le maintient à l’état liquide. Cette conception réduit les manipulations et raccourcit les cycles par rapport aux systèmes de fusion externes.
Le four est généralement intégré à la machine de moulage sous pression. Il est revêtu d’un matériau résistant à la chaleur pour supporter une exposition continue au zinc, au magnésium ou à d’autres alliages à bas point de fusion en fusion.
L’un des principaux avantages de cette configuration est la disponibilité permanente du métal en fusion dans la machine. Les cycles d’injection sont ainsi plus rapides et les risques de contamination ou de perte de température lors du transfert sont réduits.
Piston et mécanisme à col de cygne
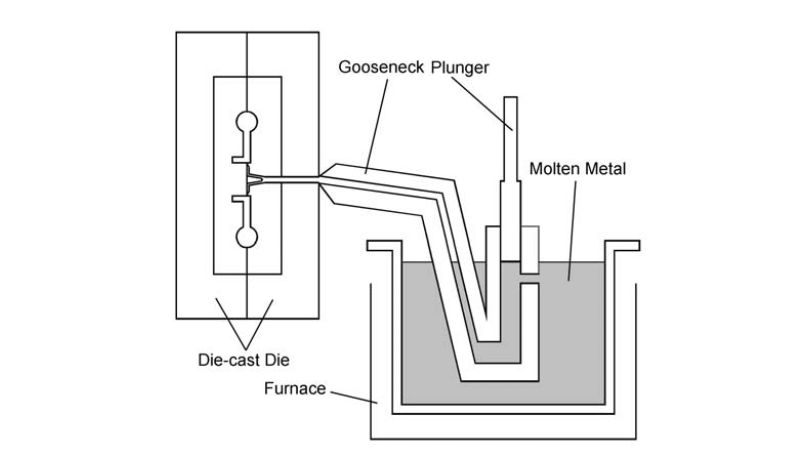
Le piston et le mécanisme à col de cygne acheminent le métal en fusion de la chambre chaude vers l’empreinte du moule. Le col de cygne est un canal tubulaire qui relie la chambre chaude au moule. Il est immergé dans le métal en fusion afin d’assurer une alimentation directe.
Le piston fonctionne à l’intérieur du col de cygne. Lorsqu’il est activé, il pousse le métal en fusion vers le haut, à travers la buse, sous une pression contrôlée. Cette action doit être précise pour éviter des défauts tels que l’emprisonnement d’air ou un remplissage incomplet.
Les différents alliages peuvent nécessiter des réglages de vitesse et de pression du piston. Par exemple, le zinc exige souvent une vitesse d’injection plus élevée afin de remplir les sections minces du moule avant que le métal ne se solidifie.
Moule et empreinte
Le moule est un outil en acier trempé qui donne à la pièce sa forme finale. Il se compose de deux moitiés : la moitié fixe, attachée à la machine, et la moitié mobile, qui s’ouvre et se ferme à chaque cycle.
L’empreinte est la cavité à l’intérieur du moule qui définit la géométrie de la pièce. Sa conception doit tenir compte du retrait, des chemins d’écoulement et des besoins d’éjection.
Des canaux de refroidissement sont souvent intégrés au moule pour réguler la température et la vitesse de solidification. Un refroidissement approprié évite les défauts tels que le gauchissement ou les irrégularités de surface et prolonge la durée de vie du moule en production de grande série.
Procédé de moulage sous pression en chambre chaude
Ce procédé utilise un four et un système d’injection intégrés pour traiter le métal en fusion directement dans la machine. Une pression contrôlée permet de remplir rapidement le moule et de produire des pièces de forme régulière, à surface lisse et aux cycles courts.
Étapes du procédé
Le procédé de moulage sous pression en chambre chaude commence par le stockage du métal en fusion dans un four relié à la machine. Le four maintient le métal à une température stable et le prépare à l’injection.
Un mécanisme à « col de cygne » aspire le métal en fusion dans un cylindre. Une fois celui-ci rempli, un piston pousse le métal à travers une buse jusque dans l’ empreinte du moule.
Le moule, en acier trempé, donne sa forme au métal en fusion qui y pénètre. Une fois l’empreinte remplie, le métal commence à refroidir et à durcir dans le moule.
Lorsque la solidification est suffisamment avancée, le moule s’ouvre. Des broches d’éjection expulsent la pièce moulée. Le cycle se réinitialise alors et recommence pour la pièce suivante.
Rôle de la pression et de la solidification
La pression joue un rôle central : elle permet au métal en fusion de remplir toute l’empreinte du moule. Sans une force suffisante, le métal n’atteindrait pas les parois minces ni les petits détails.
Les pressions d’injection types varient de 1 500 à 4 500 psi selon l’alliage et la taille de la pièce. Cette pression évite les poches d’air et améliore la finition de surface.
La solidification se produit tandis que le métal reste sous pression. Cela réduit le retrait et renforce la pièce moulée finale. Un refroidissement uniforme est important, car une solidification irrégulière peut provoquer des défauts tels que le gauchissement ou la porosité.
Le moule comporte souvent des canaux de refroidissement qui contrôlent la vitesse de solidification du métal. Cet équilibre entre pression et refroidissement garantit que la pièce respecte les exigences dimensionnelles et mécaniques.
Temps de cycle et efficacité
L’un des principaux avantages du moulage sous pression en chambre chaude est la brièveté du cycle. Le four étant intégré à la machine, le métal en fusion est toujours disponible pour l’injection suivante.
Les durées types varient de 15 à 60 secondes, selon la complexité et la taille de la pièce. Le procédé convient ainsi à la production en grande série de composants de petite et moyenne taille.
La réduction des manipulations améliore également l’efficacité. Les opérateurs n’ont pas besoin de transférer le métal en fusion entre plusieurs machines, ce qui réduit la consommation d’énergie et améliore la sécurité.
Le procédé est particulièrement adapté aux alliages à bas point de fusion, tels que le zinc, l’étain et le magnésium. Ils permettent des cycles plus rapides, car ils chauffent et refroidissent plus vite que les métaux à point de fusion élevé.
Applications et secteurs d’activité
Le moulage sous pression en chambre chaude permet de produire des composants métalliques de précision pour lesquels la rapidité, la régularité et une finition de surface lisse sont importantes. Il est particulièrement efficace avec les alliages à bas point de fusion et constitue donc un choix courant dans les secteurs qui exigent une production en grande série et une précision dimensionnelle fiable.
Composants automobiles
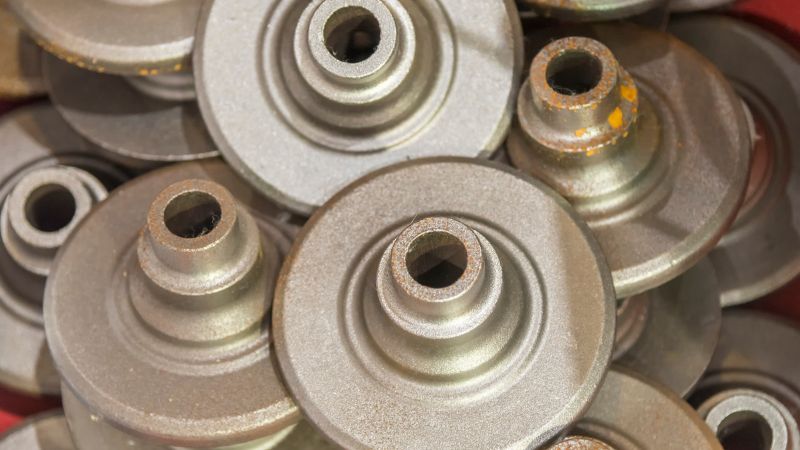
L’industrie automobile utilise le moulage sous pression en chambre chaude pour produire des pièces de petite et moyenne taille en alliages de zinc et de magnésium. Ces métaux permettent de réaliser des parois minces et des formes complexes tout en conservant robustesse et légèreté.
Les pièces courantes comprennent les corps de carburateur, carters de transmission, supports et composants moteur. Elles bénéficient de la capacité du procédé à maintenir des tolérances serrées, ce qui garantit un ajustement et un fonctionnement corrects dans les systèmes haute performance.
La finition de surface lisse réduit le besoin d’usinage secondaire. Les coûts diminuent tandis que la cadence de production reste élevée. Comme la fabrication automobile exige précision et durabilité, le moulage sous pression en chambre chaude offre un équilibre efficace entre qualité et rendement.
Électronique grand public et boîtiers électriques
Les fabricants de produits électroniques ont recours au moulage sous pression en chambre chaude pour produire des boîtiers compacts et des enveloppes. Les alliages de zinc sont souvent utilisés, car ils offrent robustesse, parois minces et détails fins.
Les exemples comprennent les cadres de smartphones, charnières d’ordinateurs portables, connecteurs et boîtiers de protection. Ces pièces exigent une grande précision dimensionnelle pour s’intégrer aux assemblages électroniques sensibles sans jeu ni défaut d’alignement.
Le procédé garantit également une finition de surface propre, importante tant pour le fonctionnement que pour l’aspect. Les boîtiers électriques, comme les boîtiers d’interrupteurs et les petits composants de moteur, bénéficient de la résistance à l’usure du matériau et de sa capacité à protéger contre les interférences.
Autres applications industrielles
Au-delà de l’automobile et de l’électronique, le moulage sous pression en chambre chaude répond aux besoins des secteurs qui utilisent à grande échelle des composants métalliques durables à bas point de fusion. Les produits de quincaillerie, comme les poignées de porte, serrures et pièces d’appareils électroménagers , sont souvent fabriqués de cette manière en raison de l’efficacité du procédé.
Les dispositifs médicaux utilisent également des pièces en zinc moulées sous pression , comme des corps de pompe et des connecteurs de précision. Leur précision dimensionnelle constante est essentielle à leur bon fonctionnement.
Dans l’instrumentation et les machines, le procédé permet de produire des engrenages, des leviers et des boîtiers dont la répétabilité et la finition lisse réduisent les opérations supplémentaires. Il s’agit donc d’une solution pratique pour les fabricants qui recherchent à la fois la maîtrise des coûts et des résultats fiables.
Foire aux questions
Quels métaux sont généralement traités dans les machines de moulage sous pression en chambre chaude ?
Cette méthode est couramment utilisée pour le zinc, le magnésium et d’autres alliages à bas point de fusion. Ces métaux s’écoulent facilement dans les moules et se solidifient rapidement, ce qui les rend adaptés au procédé. L’aluminium et les alliages de cuivre sont généralement évités en raison de leurs points de fusion plus élevés.
Le moulage sous pression en chambre chaude convient-il aux métaux à point de fusion élevé ?
Non. Il ne convient pas aux métaux à point de fusion élevé, comme l’aluminium, le laiton ou l’acier. À ces températures, le contact permanent entre le système d’injection et le métal en fusion endommagerait l’équipement. Le moulage en chambre froide est la méthode privilégiée pour ces matériaux.
Quels sont les défauts courants du moulage sous pression en chambre chaude ?
Les défauts courants comprennent la porosité, les manques de fusion à froid et les imperfections de surface. Ils résultent souvent d’air emprisonné, d’un remplissage incomplet ou d’une mauvaise maîtrise de la température. Un suivi attentif du procédé aide à réduire leur apparition.







