

Wenn Sie starke Metallteile mit präziser Formkontrolle und weniger Fehlern wünschen, dann ist Squeeze Casting eine Ihrer besten Optionen, da es ähnelt Druckguss und Schmieden zur Verbesserung der Qualität für dichte Teile mit überlegenen mechanischen Eigenschaften im Vergleich zu herkömmlichen Gussteilen.
Dieser Artikel behandelt nicht nur, wie verschiedene Squeeze Casting-Typen funktionieren und welche Metalle für den Prozess geeignet sind, sondern vergleicht ihn auch mit anderen Gießverfahren. Lesen Sie weiter, um herauszufinden, wo und wann er am besten zu Ihren Projekten passt.!
Arten von Squeeze Casting
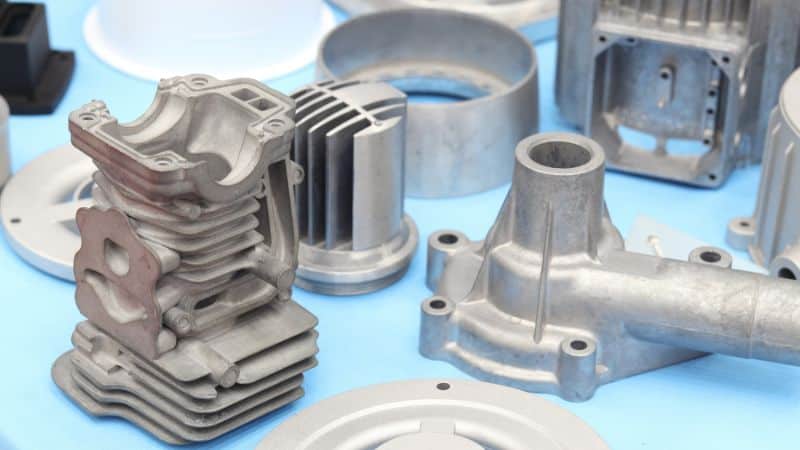
Druckgießen, auch bekannt als Flüssigmetall-Schmieden, folgt den allgemeinen Regeln des Gießens: flüssige Materialien in einer Form erstarren lassen und nach dem Abkühlen herauswerfen. Das besondere Merkmal dieser Druckguss-Technik ist jedoch, dass Druck auf das flüssige Metall ausgeübt wird, während es abkühlt, um Dichte und Festigkeit zu verbessern. Die beiden Hauptansätze, direkt Squeeze Casting und indirekt Squeeze Casting, unterscheiden sich darin, wie das Metall in die Form gelangt und wie die Druckausübung während der Erstarrung wirkt.
Direkt Squeeze Casting
In direkt Squeeze Casting, geschmolzenes Metall wird direkt in die Form Kavität gegossen. Ein Stempel bewegt sich dann gerade nach unten und übt Druck aus, während die Abkühlung beginnt.
Der Prozess wird mit hohem hydraulischem Druck gesteuert, typischerweise im Bereich von 50 bis 150 MPa. Der Druck bleibt aktiv, bis das Metall vollständig erstarrt..
Diese Methode funktioniert gut für dicke Teile und einfache Formen. Sie liefert eine hohe Materialintegrität und sehr geringe Porosität. Komplexe innere Merkmale lassen sich jedoch nur schwer formen..
Direkt Squeeze Casting passt zu Aluminium und Magnesiumteile wird in tragenden Rollen verwendet. Es ist die bessere Wahl, wenn Stärke und Oberflächenqualität wichtiger sind als komplexe Geometrie.
Indirekte Squeeze Casting
Indirekte Squeeze Casting füllt die Form durch eine Kammer, ähnlich wie bei Hochdruckguss. Ein Kolben drückt das geschmolzene Metall in die Kavität und setzt dann während des Abkühlens die Pressung fort.
Höherer Druck kann verwendet werden als beim Direktgießen. Dies ermöglicht dünnere Wände und detailliertere Formen. Der Metallfluss verbessert auch das Füllen enger Abschnitte..
Indirektes Gießen unterstützt sowohl vertikale als auch horizontale Maschinen. Es wird oft für Teile mit komplexer Geometrie und engeren Toleranzen gewählt..
Im Vergleich zu direktem Squeeze Casting benötigt diese Methode mehr Werkzeugeinsatz und Kontrolle. Dafür bietet sie größere Gestaltungsfreiheit und gleichbleibende mechanische Eigenschaften..
Squeeze Casting Prozess
Vorbereitung und Schmelzen
Der Prozess beginnt mit der Auswahl einer sauberen Metalllegierung und der Vorbereitung der Formen. Die Form wird auf eine bestimmte Temperatur erhitzt, um Thermoschocks zu reduzieren und den Metallfluss zu verbessern. Die richtige Formtemperatur unterstützt auch das gleichmäßige Füllen der Form Kavität.
Das Metall wird in einem kontrollierten Ofen geschmolzen, bis es den richtigen Gießbereich erreicht. Das flüssige Metall muss frei von Gas- und Oxidansammlungen bleiben. Die Oberfläche wird abgeschöpft und die Haltezeit wird verwaltet, um die Qualität zu schützen..
Wichtige Vorbereitungsschritte umfassen:
- Vorheizen von Stanzen und Werkzeugen
- Schmelztemperatur kontrollieren
- Messung des richtigen Schmelzvolumens
Diese Schritte legen die Grundlage für stabile Gießergebnisse.
Gießen und Druckaufbau
Das geschmolzene Metall wird direkt unter Verwendung der Schwerkraft in die offene Form Kavität gegossen. Dieser Schritt unterscheidet sich von Hochdruckgießverfahren, da das Metall mit geringer Geschwindigkeit fließt. Geringe Turbulenzen helfen, eingeschlossene Luft zu reduzieren..
Nach dem Gießen wird die Form geschlossen und die hydraulische Presse eingeschaltet. Die Presse übt hohen Druck durch einen Stempel oder Quetschnadeln aus. Der Druck beginnt, sobald das Metall zu kühlen beginnt..
Die Druckaufrechterhaltung dient mehreren Zwecken:
- Drückt Metall in dünne Abschnitte
- Verkleinerung der Vorschübe während der Abkühlung
- Verbessert den Kontakt mit den Oberflächen
Der Druck wird aufrechterhalten, bis die Verfestigung nahezu abgeschlossen ist.
Verfestigung und Ausstoß
Während des Erstarrungsprozesses hält der Druck das Metall dicht und vollständig versorgt. Die erhitzte Form entzieht die Wärme in einem kontrollierten Tempo. Dieser schnelle Wärmetransfer erzeugt eine feinkörnige Struktur..
Der Druck wird gehalten, bis das Gussstück ausreichende Festigkeit erreicht. Ein zu frühes Loslassen des Drucks kann interne Hohlräume oder Oberflächendefekte verursachen. Das Timing spielt eine entscheidende Rolle..
Sobald der Werkstoff fest ist, wird die Form geöffnet und die Ausstoßeinrichtung aktiviert. Ausstoßstifte drücken das Teil aus der Form Kavität, ohne dass es beschädigt wird. Das Teil wird inspiziert und überschüssiges Metall nach Bedarf entfernt. Diese Phase schließt einen Zyklus ab, der Gießen und Schmieden zu einem Prozess verbindet..
Verwendete Materialien in Squeeze Casting
Aluminium und seine Legierungen
Aluminium und Aluminiumlegierungen werden am häufigsten in Squeeze Casting verwendet. Sie bieten ein hohes Festigkeits-Gewichts-Verhältnis, gute Korrosionsbeständigkeit und starke Wärmeleitung..
Übliche Legierungen umfassen Al-Si- und Al-Mg-Legierungen. Diese Legierungen füllen die Form gut aus und reagieren gut auf Druck, was die Porosität verringert.. Wärmebehandlungen kann auch angewendet werden, um die Festigkeit und die Ermüdungslebensdauer zu verbessern.
Automobilräder, Motorblöcke und Strukturgehäuse verwenden oft Aluminiumlegierungen. Wenn enge Toleranzen und geringer Bearbeitungsaufwand erforderlich sind, bleibt Aluminium die erste Wahl..
Magnesium und Magnesiumlegierungen
Magnesium und Magnesiumlegierungen werden ausgewählt, wenn die Gewichtsreduzierung am wichtigsten ist. Magnesium wiegt etwa ein Drittel weniger als Aluminium, was für Teile in der Automobil- und Luftfahrtindustrie von Vorteil ist..
Das Druckgießen verbessert die Leistung von Magnesiumlegierungen, indem es Schrumpfungen und Gasfehler reduziert. Dies ist besonders wichtig, da Magnesium während der Erstarrung schnell reagiert..
Magnesiumlegierungsteile werden häufig in Lenkungskomponenten, Sitzrahmen und Elektronikgehäusen gefunden. Sorgfältige Temperaturkontrolle und Werkzeuggestaltung helfen, Oxidation und Rissbildung während des Prozesses zu vermeiden..
Eigenschaften und Vorteile von Squeeze Casting
Mechanische Eigenschaften und Mikrostruktur
Der Prozess liefert verbesserte mechanische Eigenschaften, da der Druck das geschmolzene Metall dazu zwingt, gleichmäßig zu erstarren. Diese Wirkung verfeinert die Kornstruktur und erzeugt eine gleichmäßige Mikrostruktur..
Eine feinere Kornstruktur erhöht die Zähigkeit und Duktilität. Sie verbessert auch die Verschleißfestigkeit, was den Teilen hilft, wiederholte Belastungen und Reibung zu bewältigen. Diese Eigenschaften sind wichtig für Teile, die Belastungen, Hitze oder Bewegung ausgesetzt sind..
Druck während der Erstarrung begrenzt schwache Zonen, die durch ungleichmäßige Abkühlung verursacht werden. Dies führt zu einer konsistenteren Festigkeit über das gesamte Bauteil hinweg, nicht nur in dicken Bereichen. Diese Konsistenz unterstützt eine zuverlässige Leistung in strukturellen und tragenden Komponenten..
Wichtige mechanische Vorteile umfassen:
- Höhere Zugfestigkeit
- Bessere Ermüdungsfestigkeit
- Verbesserte Duktilität und Zähigkeit
Porosität und Oberflächenfinish
Das Druckgießen erzeugt niedrig Porosität weil Druck geschmolzenes Metall in sich verengende Bereiche beim Abkühlen einfüllt. Dies reduziert Schrumpfporosität, die oft Teile schwächt, die mit anderen Gießmethoden hergestellt werden..
Geringe Porosität verbessert die Festigkeit und unterstützt Wärmebehandlung und Schweißen. Sie verringert auch das Risiko von Leckagen in druckdichten Bauteilen. Der Prozess vermeidet eingeschlossene Gasdefekte, die häufig Hochgeschwindigkeits-Druckguss betreffen..
Der Prozess verbessert auch Oberflächenfinish. Das Metall bleibt in engem Kontakt mit der Form, was eine glatte und gleichmäßige Oberflächenstruktur erzeugt. Dies führt zu weniger Fehlern wie Kaltläufen, Fließlinien oder Oberflächenrissen..
Eine bessere Oberflächenqualität verringert den Bedarf an zusätzlicher Bearbeitung. Dies spart Zeit und senkt die Endbearbeitungskosten..
Dimensionsgenauigkeit und Dichte
Hohe dimensionsgenaue Präzision wird erreicht, weil das Metall unter kontrolliertem Druck erstarrt. Die Form bleibt während des Abkühlens vollständig gefüllt, was Verformungen und ungleichmäßige Schrumpfung begrenzt..
Hoher Druck erzeugt Teile mit hoher Dichte und minimalen inneren Hohlräumen. Dichtes Material verbessert die Festigkeit und unterstützt eine gleichmäßige Leistung unter Belastung. Es hilft auch, dass Teile enge Toleranzanforderungen erfüllen..
Die Near-Net-Shape-Fähigkeit ermöglicht eine Reduzierung der Nachbearbeitung. Merkmale wie Rippen, Stege und dicke Bereiche bilden sich mit besserer Definition..
Dimensionale Vorteile umfassen:
- Stabile Bauteilgeometrie
- Enge Toleranzen
- Reduzierte Schwankungen zwischen den Gussteilen
Vergleich mit HPDC Guss- und Schmiedeverfahren
Hochdruck-Druckguss (HPDC)
Hoch-Druckguss (HPDC) ist auf Geschwindigkeit ausgelegt. Es presst geschmolzenes Metall unglaublich schnell in eine Form und stellt Millionen von komplexen, dünnwandigen Teilen – wie Gehäuse für Elektronik – schnell und präzise her.
Diese Fähigkeit zur Massenproduktion schafft jedoch einen Kompromiss. Die turbulente Strömung lässt winzige Lufttaschen im Bauteil eingeschlossen, wodurch es porös wird. Diese Porosität bedeutet, dass HPDC-Bauteile schwächer, spröder sind und normalerweise nicht wärmebehandelt werden können..
Das Schleudergussverfahren ist auf Stärke ausgelegt. Es füllt die Form langsam, um das Einschließen von Luft zu vermeiden, und übt dann Druck aus, während das Metall erstarrt. Dies ergibt ein Bauteil, das nahezu massiv, dicht und stark ist – wie ein Schmiedestück. Diese Dichte ermöglicht es, es für eine noch höhere Leistung wärmebehandeln zu lassen..
Konventionelles Schmieden
Der Schmiedeprozess formt festen oder halbfesten Metall unter Verwendung von Druckkraft. Dies erzeugt hervorragende Festigkeit und Ermüdungsbeständigkeit, da die Metallkörnerstruktur an die Konturen des Teils angepasst wird..
Im Gegensatz dazu beginnt Squeeze Casting mit geschmolzenem Metall, nicht mit einem festen Barren. Es erzeugt Nah-Formteile mit weniger Materialabfall. Komplexe Geometrien sind leichter zu erreichen, ohne dass schwere Bearbeitung erforderlich ist..
Schmieden ist typischerweise mit höheren Kosten für Werkzeuge und Einrichtung verbunden und legt größere Einschränkungen bei der Bauteilgeometrie fest. Druckgießen bietet ein Gleichgewicht zwischen den ausgezeichneten mechanischen Eigenschaften, die denen des Schmiedens nahekommen, und der geometrischen Flexibilität des Gießens. Dies ist besonders vorteilhaft für Aluminiumteile, die sowohl eine hohe strukturelle Integrität als auch detaillierte Merkmale erfordern..
Anwendungen von Squeeze Casting
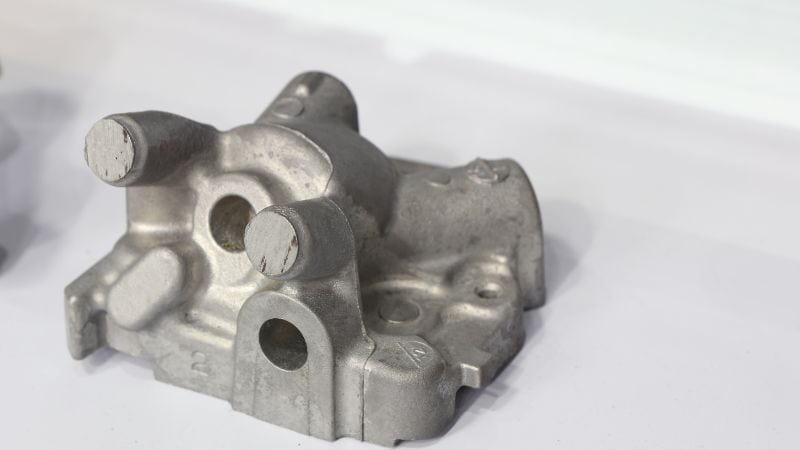
- Automobil Komponenten: Wird für kritische, hochbelastete Teile wie Lenkhebel, Kolben, Motorblöcke und strukturelle Gehäuse verwendet, die von hoher Ermüdungsfestigkeit, Hitzebeständigkeit und dichter Mikrostruktur profitieren.
- Luft- und Raumfahrtsysteme sowie Verteidigungssysteme: Essentiell für die Herstellung von leichten, aber hochfesten Strukturbauteilen, Gehäusen und spezialisierten Teilen wie Mörsergranaten, bei denen Zuverlässigkeit, reproduzierbare Leistung und strikte Einhaltung der Sicherheitsstandards unverhandelbar sind.
- Industriemaschinen und Hydraulik: Ideal für die Herstellung robuster, komplexer Teile wie Pumpengehäuse, Ventilblöcke, Hydraulikkomponenten und Maschinengehäuse, die Maßgenauigkeit, Dichtheit und lange Lebensdauer in anspruchsvollen Umgebungen erfordern.
Druckguss Fachkräfte zu Ihren Diensten
Das Druckgießen zeichnet sich als ein transformierender hybrider Fertigungsprozess aus, der die geometrische Freiheit des Gießens mit der Integrität des Schmiedens verbindet..
Moldie, als Industrie-Veteran in Druckguss, kann eine solche Strategie nahtlos in den Produktionsprozess integrieren, um bessere Festigkeits-Gewichts-Verhältnisse, reduzierte verborgene Mängel und minimale Sekundärbearbeitung zu erreichen.
Also zögern Sie nicht und Kontaktiere uns heute. Lassen Sie Moldie Ihnen unsere Druckguss Exzellenz bieten.
Häufig gestellte Fragen
Was sollte ich zuerst berücksichtigen, wenn ich zwischen Squeeze Casting und anderen Druckguss-Methoden wähle?
Der entscheidende Faktor ist oft die Komplexität des Teils und der Materialausbeute. Wenn das Bauteil komplexe interne Durchgänge, dünne Wände integriert mit dicken Bereichen oder detaillierte Merkmale aufweist, die eine umfangreiche Bearbeitung von einem Schmiedestück erfordern würden, ist Squeeze Casting vorzuziehen. Wenn die Geometrie einfacher ist, aber die absolute maximale Kornorientierung und Richtungsfestigkeit erforderlich ist, bleibt Schmieden überlegen. Materialverschwendung (geringer bei Squeeze Casting) ist ein weiterer wichtiger Aspekt..
Kann ich Squeeze Casting für hochvolumige, kleine Komponenten verwenden?
Typischerweise nicht. Der Prozesszyklus ist im Allgemeinen langsamer als bei hoch-Druckguss (HPDC), was ihn bei sehr großen Mengen an kleinen, dünnwandigen Teilen weniger wirtschaftlich macht. Sein Vorteil wird am besten bei größeren, strukturell bedeutenden Komponenten genutzt, bei denen seine Materialeigenschaften die Zykluszeit rechtfertigen..
Ist eine nach dem Gießen durchgeführte Wärmbehandlung für Kokillengussteile unbedingt erforderlich?
Es hängt von den erforderlichen Spezifikationen ab. Während die ausgezeichnete Integrität von Kokillenguss-Teilen eine effektive Wärmebehandlung ohne Blasenbildung ermöglicht, erfordern viele Anwendungen dennoch einen T5- oder T6-Zustand, um die maximalen Festigkeitsspezifikationen zu erfüllen, was einen Wärmebehandlungszyklus notwendig macht..